










Maquinagem de cobre-tungsténio: adaptar o processo ao compósito real
É fácil avaliar incorretamente a maquinagem do cobre-tungsténio quando o material é tratado como cobre, tungsténio ou um elétrodo EDM. O Cu-W é um compósito heterogéneo de duas fases: uma estrutura porosa de tungsténio sinterizado é normalmente infiltrada com cobre. A composição, a microestrutura e o processo de fabrico influenciam o que a aresta de corte encontra. Por isso, o desenho deve indicar mais do que «cobre-tungsténio» antes de se escolher um processo de corte convencional.
Antes de escolher os parâmetros de corte, confirme com o fornecedor a relação Cu/W, a designação do grau e o processo de fabrico. Depois selecione a ferramenta e o refrigerante para a operação concreta. Um corte exterior bem-sucedido num grau rico em cobre não determina como se comportará um detalhe pequeno num grau rico em tungsténio.
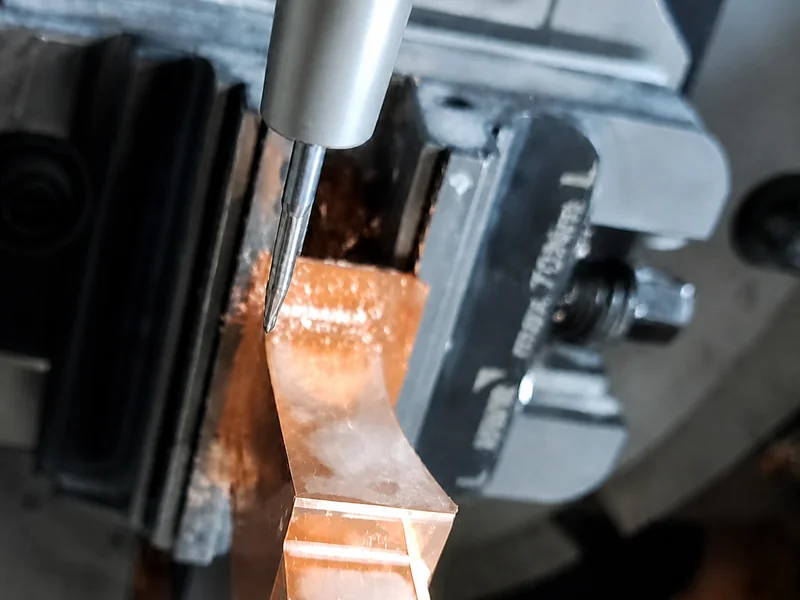
Começar pelo grau, não por um nome genérico de liga
Os dados do cobre puro, do tungsténio puro ou das ligas pesadas de tungsténio não são intercambiáveis com os de um compósito Cu-W. Aumentar o cobre tende a melhorar a maquinabilidade; aumentar o tungsténio exige mais cuidado e altera o equilíbrio entre dureza, rigidez, desgaste e condutividade. É uma regra orientadora relativa à composição , não uma fórmula que converta uma percentagem num parâmetro de corte.
Peça ao fornecedor o grau e o processo de fabrico reais e compare-os com a operação prevista. A porosidade residual e a microestrutura local podem alterar o comportamento observado da aresta. Afirmar que o Cu-W é «maquinável» não demonstra que uma broca pequena, uma parede fina ou um requisito de acabamento se comportem como uma passagem de torneamento exterior.
| Primeira questão sobre o processo | Dados necessários antes do ensaio | Orientação prática |
|---|---|---|
| O grau de Cu-W está identificado? | Relação Cu/W, designação do grau, densidade ou aditivos e processo de fabrico | Não utilize dados genéricos de cobre ou tungsténio até identificar o compósito. |
| O detalhe é mecanicamente sensível? | Diâmetro da ferramenta, espessura da parede ou dimensão do detalhe, apoio, batimento e balanço efetivo | Valide o detalhe separadamente de um corte exterior robusto. |
| É razoável começar com corte convencional? | Operação, geometria da ferramenta, rigidez da máquina, percurso das aparas e limites do fabricante | Comece com um ensaio limitado com metal duro e registe desgaste, vibrações, dimensões e estado superficial. |
| Está a ser considerado outro processo? | Requisitos de geometria, vida útil da ferramenta ou integridade superficial | Valide a retificação ou a EDM nas suas próprias condições de processo. |
Utilizar metal duro como ponto de partida de um ensaio limitado
A Eagle Alloys e a ESPI Metals comparam a maquinagem convencional do Cu-W com a do ferro fundido cinzento duro e recomendam ferramentas de metal duro. Interprete isto como uma orientação inicial para o material da ferramenta, não como prova de uma velocidade, avanço, revestimento ou geometria universais. Antes da primeira passagem, considere a operação, o grau, o diâmetro e a geometria da ferramenta, a rigidez da máquina, o batimento, o balanço e os limites do fabricante.
Comece com um ensaio conservador que a oficina possa observar. Registe a localização do desgaste, o comportamento das aparas, as vibrações, as dimensões obtidas e o estado superficial. Se a aresta se desgastar ou lascar precocemente, não conclua de imediato que o metal duro é inadequado. Confirme primeiro a identidade do material, o estado da aresta, o alcance, o apoio e o percurso das aparas. Altere apenas uma variável de cada vez, para distinguir no ensaio seguinte um efeito da montagem de uma incompatibilidade do sistema material-ferramenta.
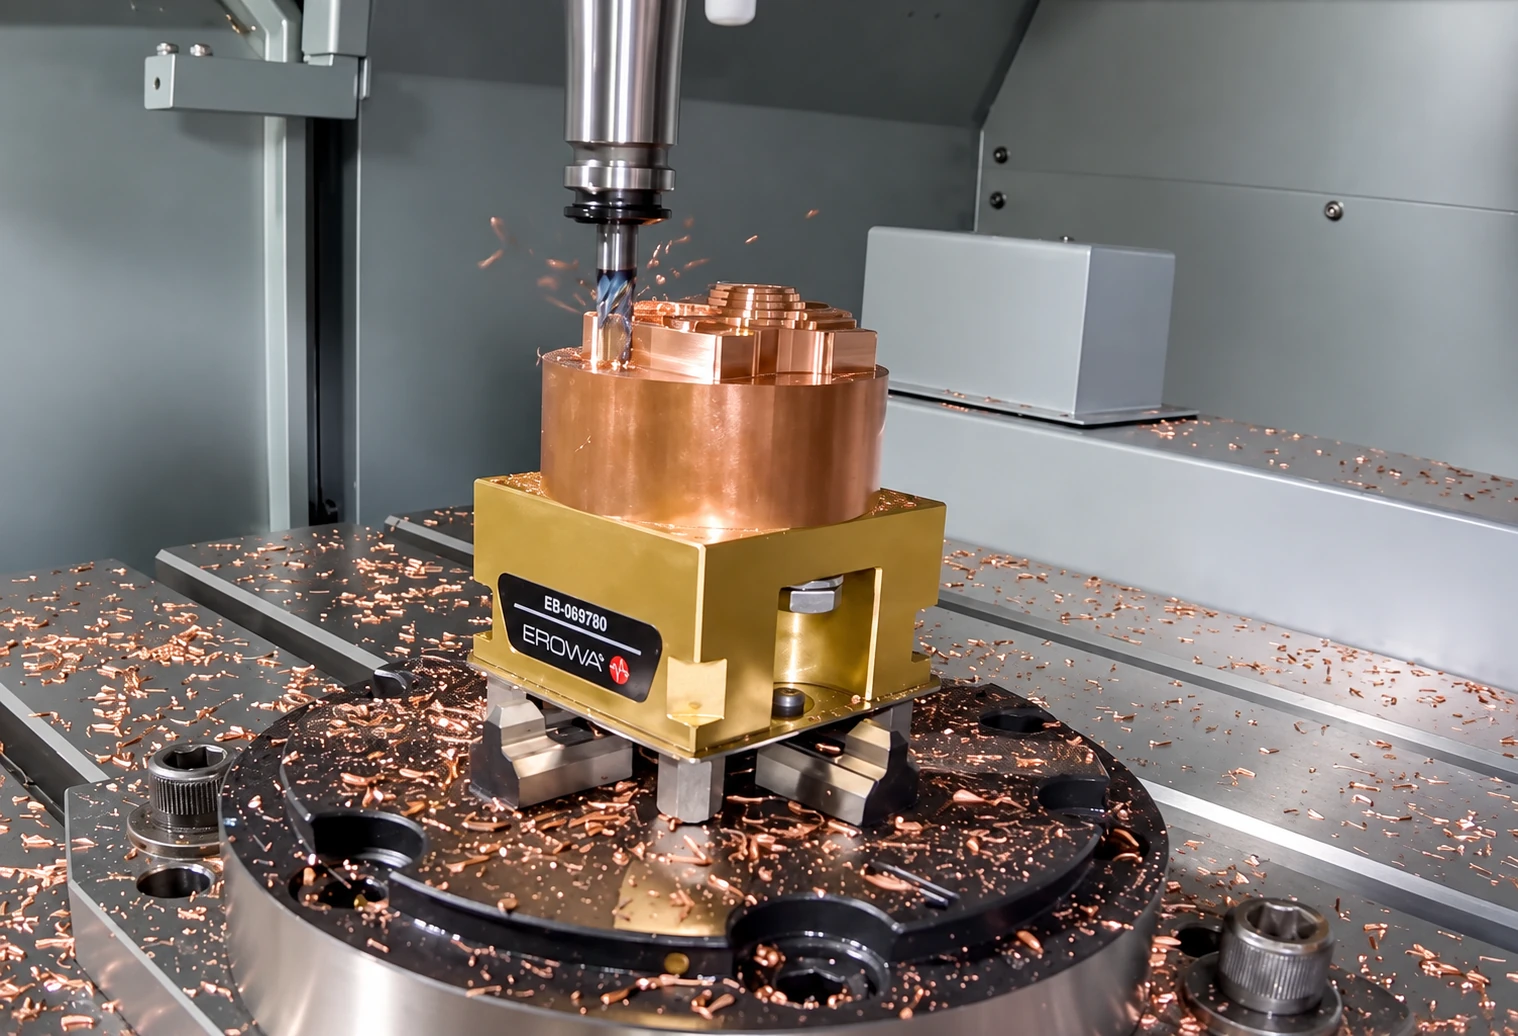
Tratar os detalhes pequenos separadamente da operação geral
A furação e os detalhes pequenos exigem validação própria. O encravamento, o espaço para evacuar aparas e a fragilidade da aresta podem dominar em pequenas dimensões, e a composição local pode ter mais importância do que num corte amplo. Uma discussão de oficina sobre Elkonite tratava de uma fresa de 1/32 de polegada. Ilustra o problema dos detalhes pequenos, mas não estabelece parâmetros nem uma escolha de ferramenta reutilizáveis.
O aspeto superficial deve ser interpretado com a mesma cautela. A rigidez do Cu-W pode reduzir algumas rebarbas típicas do cobre puro, mas o desgaste da ferramenta, as vibrações, a porosidade local e o lascamento da aresta continuam a influenciar o resultado. A «boa maquinabilidade» depende das condições. Inspecione a aresta real, o acabamento medido e o estado do detalhe, em vez de prometer uma peça sem rebarbas nem defeitos apenas pelo nome do material.
Escolher o refrigerante de acordo com a operação
As recomendações dos fornecedores vão desde refrigerante solúvel em água opcional até torneamento a seco e lubrificante para roscagem ou furação. Escolha o refrigerante segundo a operação, o grau, as recomendações do fabricante de ferramentas, a evacuação de aparas e as restrições de oxidação ou corrosão; depois verifique o resultado num ensaio controlado.
Alterar o refrigerante é, assim, uma variável de ensaio, não uma correção universal. Documente como o fluido chega ao detalhe, se evacua as aparas e se a alteração afeta o estado da aresta ou o acabamento. Escolher um lubrificante para furação ou roscagem não resolve necessariamente a escolha para torneamento exterior ou fresagem.
Validar separadamente a EDM e os processos alternativos
O Cu-W também é utilizado em EDM como material de elétrodo, mas o desgaste do elétrodo durante as descargas elétricas não indica como se comportará uma fresa, uma pastilha de torneamento ou uma broca no Cu-W. Separe estas duas utilizações ao comparar dados de fornecedores.
Se a geometria, a vida da ferramenta ou o risco para a integridade superficial forem inaceitáveis com corte convencional, a retificação ou a EDM podem ser alternativas. Exigem uma validação separada, não representam uma melhoria automática. A EDM exige decisões próprias sobre composição do elétrodo, material da peça, corrente, impulsos, lavagem e objetivos de desgaste; a retificação exige os seus próprios controlos de mó, refrigerante e riscos superficiais.
Identifique o compósito real, comece com um ensaio limitado com metal duro, trate separadamente os detalhes sensíveis e valide o refrigerante para a operação. Mantenha separados os dados de EDM, retificação e corte convencional. Um ensaio curto e bem documentado é mais útil do que uma tabela aparentemente conclusiva retirada de outro sistema de materiais.