










Kupfer-Wolfram bearbeiten: den Prozess auf den tatsächlichen Verbundwerkstoff abstimmen
Die Bearbeitung von Kupfer-Wolfram wird leicht falsch eingeschätzt, wenn der Werkstoff einfach als Kupfer, Wolfram oder EDM-Elektrode behandelt wird. Cu-W ist ein heterogener Zweiphasenverbund: Üblicherweise wird ein poröses, gesintertes Wolframgerüst mit Kupfer infiltriert. Zusammensetzung, Mikrostruktur und Herstellungsweg bestimmen, worauf die Schneide trifft. Bevor ein konventioneller Zerspanungsprozess festgelegt wird, muss die Bauteilzeichnung daher mehr angeben als nur „Kupfer-Wolfram“.
Bestätigen Sie vor der Wahl der Schnittwerte das Cu/W-Verhältnis, die Werkstoffbezeichnung und den Herstellungsweg mit dem Lieferanten. Wählen Sie anschließend Werkzeug und Kühlschmierstoff für den konkreten Bearbeitungsschritt. Ein erfolgreicher Außenschnitt an einer kupferreichen Sorte sagt nicht aus, wie sich ein kleines Merkmal in einer wolframreichen Sorte verhalten wird.
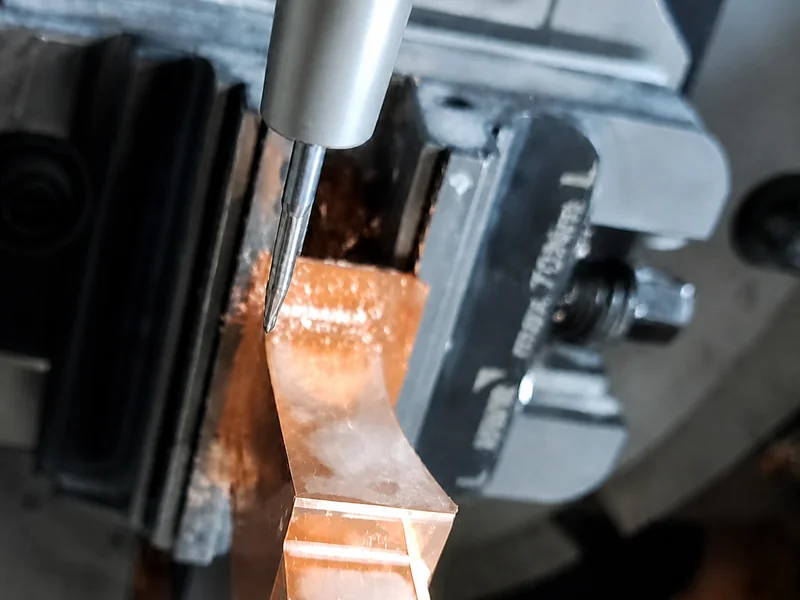
Mit der Werkstoffsorte beginnen, nicht mit einem allgemeinen Legierungsnamen
Bearbeitungsdaten für Reinkupfer, reines Wolfram oder Wolfram-Schwermetalllegierungen lassen sich nicht auf Cu-W-Verbundwerkstoffe übertragen. Mehr Kupfer verbessert tendenziell die Zerspanbarkeit; mehr Wolfram erfordert größere Sorgfalt und verändert die Abwägung zwischen Härte, Steifigkeit, Verschleiß und Leitfähigkeit. Das ist eine allgemeine Regel für die Zusammensetzung , keine Formel, die einen Prozentanteil in einen Schnittwert umrechnet.
Erfragen Sie die tatsächliche Werkstoffsorte und den Herstellungsweg beim Lieferanten und gleichen Sie diese Angaben mit der Bearbeitungsaufgabe ab. Restporosität und lokale Mikrostruktur können das beobachtete Schneidenverhalten verändern. Die Aussage, Cu-W sei „zerspanbar“, belegt daher nicht, dass sich ein kleiner Bohrer, eine dünne Wand oder eine bestimmte Oberflächenanforderung wie ein Außendrehschnitt verhält.
| Erste Prozessfrage | Erforderliche Nachweise vor dem Versuch | Praktisches Vorgehen |
|---|---|---|
| Ist die Cu-W-Sorte eindeutig bestimmt? | Cu/W-Verhältnis, Werkstoffbezeichnung, Dichte oder Zusätze und Herstellungsweg | Keine allgemeinen Kupfer- oder Wolframdaten verwenden, solange der Verbundwerkstoff nicht identifiziert ist. |
| Ist das Merkmal mechanisch empfindlich? | Werkzeugdurchmesser, Wand- oder Merkmalsgröße, Abstützung, Rundlauf und wirksame Auskraglänge | Das Merkmal getrennt von einem robusten Außenschnitt qualifizieren. |
| Ist konventionelles Zerspanen ein sinnvoller erster Ansatz? | Bearbeitungsschritt, Werkzeuggeometrie, Maschinensteifigkeit, Spanweg und Grenzen des Werkzeugherstellers | Mit einem begrenzten Hartmetallversuch beginnen und Verschleiß, Schwingungen, Maße und Oberflächenzustand dokumentieren. |
| Wird ein anderes Verfahren erwogen? | Anforderungen an Geometrie, Standzeit oder Oberflächenintegrität | Schleifen oder EDM unter den jeweiligen Prozessbedingungen qualifizieren. |
Hartmetall als Ausgangspunkt für einen begrenzten Versuch verwenden
Eagle Alloys und ESPI Metals vergleichen die konventionelle Cu-W-Bearbeitung mit hartem Grauguss und empfehlen Hartmetallwerkzeuge. Verstehen Sie dies als Ausgangspunkt für die Schneidstoffwahl, nicht als Beleg für eine universelle Schnittgeschwindigkeit, einen Vorschub, eine Beschichtung oder Geometrie. Berücksichtigen Sie vor dem ersten Schnitt stets Bearbeitungsschritt, Werkstoffsorte, Werkzeugdurchmesser und -geometrie, Maschinensteifigkeit, Rundlauf, Auskraglänge und die Grenzen des Werkzeugherstellers.
Beginnen Sie mit einem vorsichtigen Prozessversuch, der sich in der Werkstatt beobachten lässt. Dokumentieren Sie Verschleißstelle, Spanverhalten, Schwingungen, Maßhaltigkeit und Oberflächenzustand. Falls die Schneide früh verschleißt oder ausbricht, schließen Sie daraus nicht sofort auf ungeeignetes Hartmetall. Prüfen Sie zuerst Werkstoffidentität, Schneidenzustand, Reichweite, Abstützung und Spanweg. Verändern Sie jeweils nur eine Größe, damit der nächste Versuch zwischen einem Einfluss der Aufspannung und einer ungeeigneten Werkstoff-Werkzeug-Kombination unterscheiden kann.
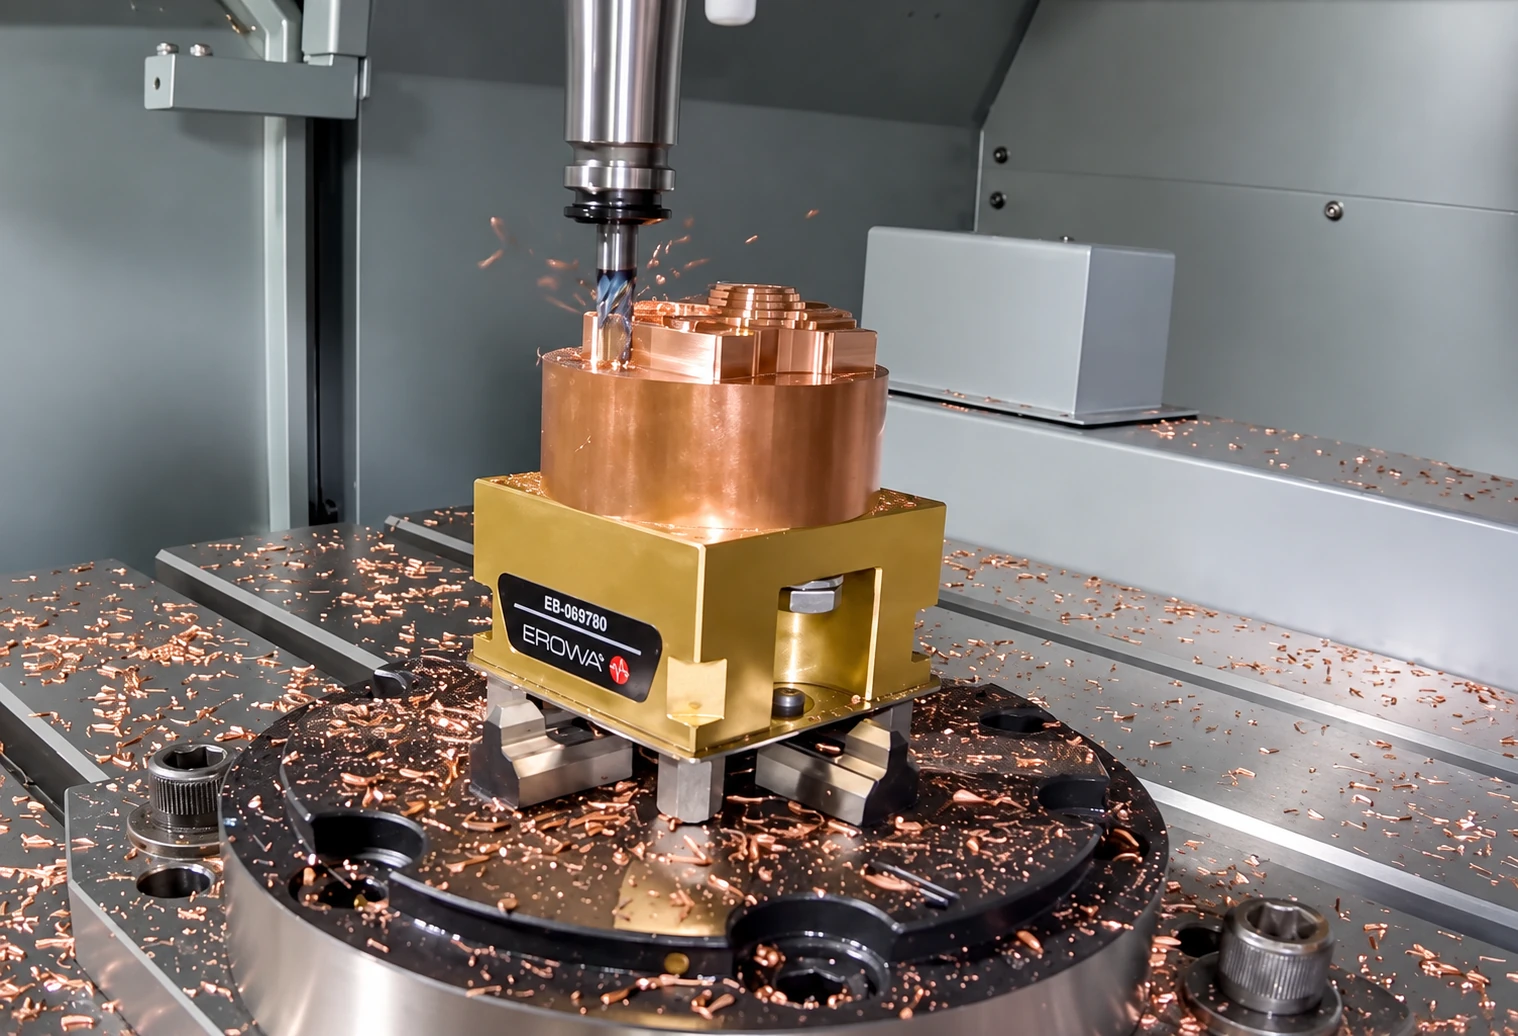
Kleine Merkmale getrennt vom allgemeinen Bearbeitungsprozess betrachten
Bohren und kleine Merkmale erfordern eine eigene Validierung. Bei kleinen Abmessungen können Klemmen, Spanfreiraum und Schneidenempfindlichkeit entscheidend sein. Die lokale Zusammensetzung kann stärker ins Gewicht fallen als bei einem breiten Schnitt. Eine Werkstattdiskussion über Elkonite befasste sich mit einem Schaftfräser von 1/32 Zoll. Sie veranschaulicht das Problem kleiner Merkmale, liefert jedoch keine übertragbaren Schnittwerte oder Werkzeugempfehlungen.
Das Oberflächenbild ist mit derselben Vorsicht zu beurteilen. Die Steifigkeit von Cu-W kann manche für Reinkupfer typische Gratbildung verringern. Werkzeugverschleiß, Schwingungen, lokale Porosität und Schneidenausbrüche können das Ergebnis dennoch beeinflussen. „Gute Zerspanbarkeit“ gilt nur unter bestimmten Bedingungen. Prüfen Sie die tatsächliche Kante, die gemessene Oberflächengüte und den Zustand des Merkmals, statt allein aufgrund des Werkstoffnamens ein grat- oder fehlerfreies Teil zu versprechen.
Kühlschmierstoff für den jeweiligen Bearbeitungsschritt auswählen
Die Lieferantenempfehlungen reichen von optionalen wassermischbaren Kühlschmierstoffen über trockenes Drehen bis hin zu Schmiermitteln zum Gewindebohren oder Bohren. Wählen Sie den Kühlschmierstoff anhand von Bearbeitungsschritt, Werkstoffsorte, Werkzeugherstellerempfehlung, Spanabfuhr sowie Oxidations- oder Korrosionsanforderungen und überprüfen Sie das Ergebnis in einem kontrollierten Versuch.
Eine Änderung des Kühlschmierstoffs ist damit eine Versuchsvariable und keine universelle Abhilfe. Dokumentieren Sie, wie die Flüssigkeit das Merkmal erreicht, ob sie Späne abführt und ob die Änderung Schneidenzustand oder Oberfläche beeinflusst. Eine Schmierstoffentscheidung für Bohren oder Gewindebohren lässt sich nicht ohne Weiteres auf Außendrehen oder Fräsen übertragen.
EDM und alternative Verfahren separat qualifizieren
Cu-W wird auch in der EDM als Elektrodenwerkstoff verwendet. Der Elektrodenverschleiß bei der Funkenerosion sagt jedoch nichts darüber aus, wie sich ein Fräser, eine Drehwendeschneidplatte oder ein Bohrer in Cu-W verhält. Halten Sie diese beiden Anwendungen beim Vergleich von Lieferantendaten getrennt.
Sind Geometrie, Standzeit oder Risiken für die Oberflächenintegrität bei konventioneller Zerspanung nicht akzeptabel, können Schleifen oder EDM Alternativen sein. Dies erfordert eine gesonderte Qualifizierung und ist keine automatische Verbesserung. Für EDM müssen Elektrodenzusammensetzung, Werkstückmaterial, Strom, Impulse, Spülung und Verschleißziele eigenständig festgelegt werden. Schleifen benötigt eigene Vorgaben für Schleifscheibe, Kühlschmierstoff und Oberflächenrisiken.
Identifizieren Sie den tatsächlichen Verbundwerkstoff, beginnen Sie mit einem begrenzten Hartmetallversuch, behandeln Sie empfindliche Merkmale separat und qualifizieren Sie den Kühlschmierstoff für den jeweiligen Bearbeitungsschritt. Führen Sie Daten zu EDM, Schleifen und konventioneller Zerspanung getrennt. Ein kurzer, gut dokumentierter Versuch ist hilfreicher als eine vermeintlich sichere Tabelle aus einem anderen Werkstoffsystem.