










Usiner le cuivre-tungstène : adapter le procédé au composite réel
L’usinage du cuivre-tungstène est facilement mal évalué lorsque le matériau est considéré comme du cuivre, du tungstène ou une électrode EDM. Le Cu-W est un composite hétérogène à deux phases : une structure poreuse de tungstène fritté est généralement infiltrée de cuivre. La composition, la microstructure et le mode de fabrication influencent ce que rencontre l’arête de coupe. Le plan doit donc préciser davantage que « cuivre-tungstène » avant de choisir un procédé de coupe conventionnel.
Avant de choisir les conditions de coupe, confirmez avec le fournisseur le rapport Cu/W, la désignation de la nuance et son mode de fabrication. Choisissez ensuite l’outillage et le fluide de coupe pour l’opération réelle. Une coupe extérieure réussie sur une nuance riche en cuivre ne prédit pas le comportement d’un petit détail dans une nuance riche en tungstène.
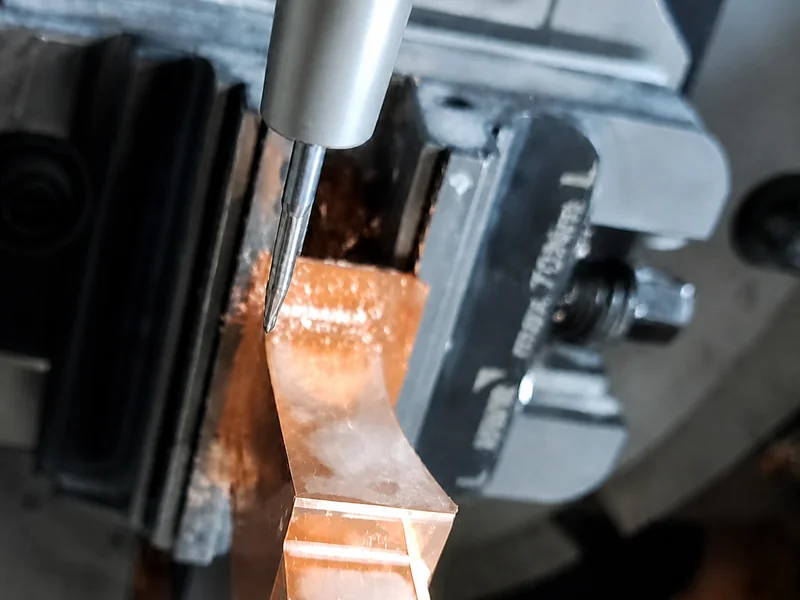
Partir de la nuance, pas d’un nom d’alliage générique
Les données du cuivre pur, du tungstène pur ou des alliages lourds de tungstène ne sont pas interchangeables avec celles d’un composite Cu-W. Une teneur accrue en cuivre tend à améliorer l’usinabilité ; davantage de tungstène exige plus de précautions et modifie les compromis entre dureté, rigidité, usure et conductivité. C’est une règle générale liée à la composition , et non une formule permettant de convertir un pourcentage en réglage de coupe.
Demandez au fournisseur la nuance exacte et son mode de fabrication, puis confrontez ces informations à l’opération prévue. La porosité résiduelle et la microstructure locale peuvent modifier le comportement observé de l’arête. Dire que le Cu-W est « usinable » ne signifie donc pas qu’un petit foret, une paroi mince ou une exigence de finition particulière se comportera comme une passe de tournage extérieur.
| Première question sur le procédé | Éléments à confirmer avant l’essai | Orientation pratique |
|---|---|---|
| La nuance de Cu-W est-elle identifiée ? | Rapport Cu/W, désignation de nuance, densité ou additifs et mode de fabrication | Cessez d’utiliser des données génériques du cuivre ou du tungstène tant que le composite n’est pas identifié. |
| Le détail est-il mécaniquement fragile ? | Diamètre d’outil, épaisseur de paroi ou taille du détail, soutien, faux-rond et porte-à-faux effectif | Validez ce détail séparément d’une coupe extérieure robuste. |
| La coupe conventionnelle est-elle une première approche raisonnable ? | Opération, géométrie de l’outil, rigidité machine, évacuation des copeaux et limites du fabricant d’outils | Commencez par un essai encadré au carbure et consignez l’usure, les vibrations, les dimensions et l’état de surface. |
| Un autre procédé est-il envisagé ? | Exigences de géométrie, de durée de vie de l’outil ou d’intégrité de surface | Validez la rectification ou l’EDM dans leurs propres conditions de procédé. |
Utiliser le carbure comme point de départ d’un essai encadré
Eagle Alloys et ESPI Metals comparent l’usinage conventionnel du Cu-W à celui de la fonte grise dure et recommandent des outils en carbure. Considérez cela comme une orientation initiale pour le matériau de l’outil, et non comme la preuve qu’une vitesse, une avance, un revêtement ou une géométrie conviennent universellement. Avant la première passe, tenez compte de l’opération, de la nuance, du diamètre et de la géométrie de l’outil, de la rigidité machine, du faux-rond, du porte-à-faux et des limites du fabricant.
Commencez par un essai prudent que l’atelier peut observer. Consignez la localisation de l’usure, le comportement des copeaux, les vibrations, les dimensions obtenues et l’état de surface. Si l’arête s’use ou s’écaille précocement, n’en concluez pas immédiatement que le carbure est inadapté. Vérifiez d’abord l’identité du matériau, l’état de l’arête, la portée, le soutien et l’évacuation des copeaux. Ne modifiez qu’une variable à la fois afin que l’essai suivant distingue un effet du montage d’une incompatibilité entre matériau et système d’outillage.
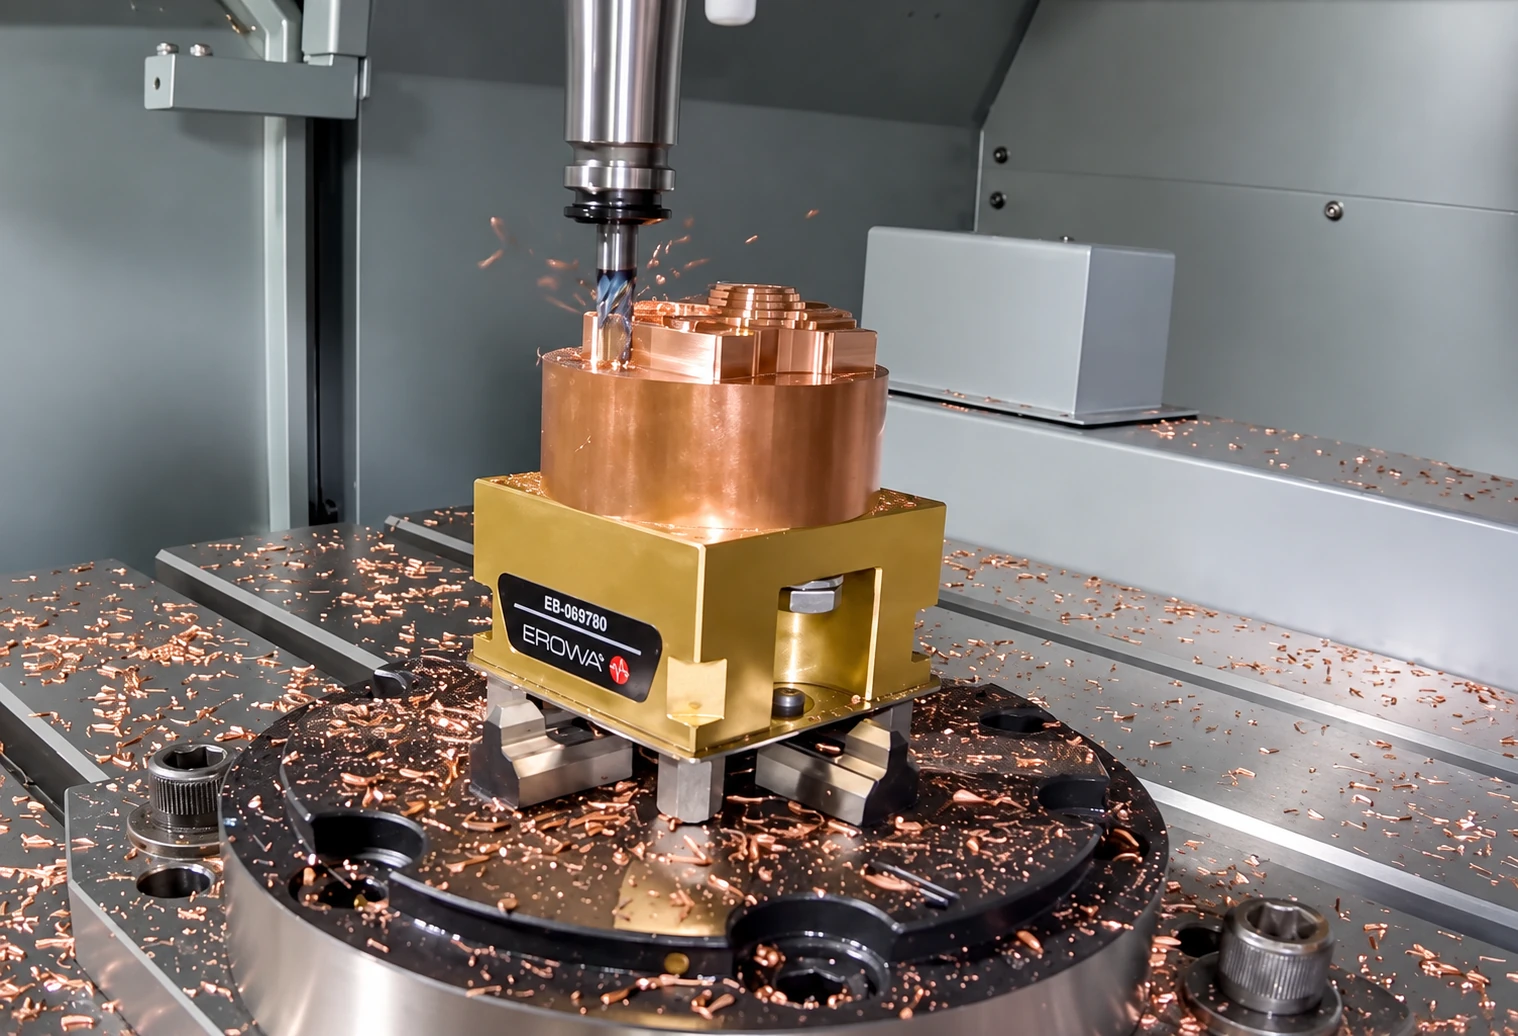
Traiter les petits détails séparément de l’opération générale
Le perçage et les petits détails nécessitent une validation spécifique. Le coincement, le dégagement des copeaux et la fragilité de l’arête peuvent dominer à petite échelle, et la composition locale peut compter davantage que sur une coupe large. Une discussion d’atelier sur l’Elkonite portait sur une fraise de 1/32 de pouce. Elle illustre le problème des petits détails, sans établir de réglage ni de choix d’outil réutilisable.
L’aspect de surface doit être interprété avec la même prudence. La rigidité du Cu-W peut réduire certaines bavures typiques du cuivre pur, mais l’usure de l’outil, les vibrations, la porosité locale et l’écaillage de l’arête peuvent encore affecter le résultat. Une « bonne usinabilité » reste conditionnelle. Inspectez l’arête réelle, l’état de surface mesuré et le détail usiné plutôt que de promettre une pièce sans bavures ni défauts à partir du seul nom du matériau.
Choisir le fluide de coupe selon l’opération
Les recommandations des fournisseurs vont du fluide de coupe hydrosoluble facultatif au tournage à sec, en passant par la lubrification du taraudage ou du perçage. Choisissez le fluide de coupe selon l’opération, la nuance, les recommandations du fabricant d’outils, l’évacuation des copeaux et les contraintes d’oxydation ou de corrosion, puis vérifiez le résultat lors d’un essai contrôlé.
Le changement de fluide devient ainsi une variable d’essai, et non une correction universelle. Documentez la manière dont le fluide atteint le détail, son efficacité à évacuer les copeaux et l’effet du changement sur l’arête ou l’état de surface. Un choix de lubrifiant pour le perçage ou le taraudage ne règle pas nécessairement la question du tournage extérieur ou du fraisage.
Qualifier séparément l’EDM et les autres procédés
Le Cu-W est également utilisé en EDM comme matériau d’électrode, mais l’usure de l’électrode lors des décharges électriques ne prédit pas le comportement d’une fraise, d’une plaquette de tournage ou d’un foret dans le Cu-W. Distinguez ces deux usages lorsque vous comparez les données des fournisseurs.
Si la géométrie, la durée de vie de l’outil ou le risque pour l’intégrité de surface rendent la coupe conventionnelle inacceptable, la rectification ou l’EDM peuvent constituer des alternatives. Il s’agit d’une qualification distincte, pas d’une amélioration automatique. L’EDM exige ses propres choix de composition d’électrode, matériau usiné, courant, impulsions, rinçage et objectifs d’usure ; la rectification demande ses propres contrôles de meule, fluide de coupe et risques de surface.
Identifiez le composite réel, commencez par un essai encadré au carbure, isolez les détails fragiles et qualifiez le fluide de coupe pour l’opération. Conservez séparément les données d’EDM, de rectification et de coupe conventionnelle. Un essai court et bien documenté est plus utile qu’un tableau présenté avec assurance mais emprunté à un autre système de matériaux.