










Mecanizado de cobre-tungsteno: adaptar el proceso al compuesto real
Es fácil evaluar mal el mecanizado del cobre-tungsteno cuando se trata el material como cobre, tungsteno o un electrodo EDM. El Cu-W es un compuesto heterogéneo de dos fases: normalmente se infiltra cobre en una estructura porosa de tungsteno sinterizado. La composición, la microestructura y el proceso de fabricación afectan a lo que encuentra el filo. Por ello, el plano debe especificar más que «cobre-tungsteno» antes de elegir un proceso de corte convencional.
Antes de elegir los parámetros de corte, confirme con el proveedor la relación Cu/W, la designación del grado y el proceso de fabricación. Después seleccione la herramienta y el refrigerante para la operación concreta. Un corte exterior satisfactorio en un grado rico en cobre no determina cómo se comportará un detalle pequeño en un grado rico en tungsteno.
Partir del grado, no de un nombre genérico de aleación
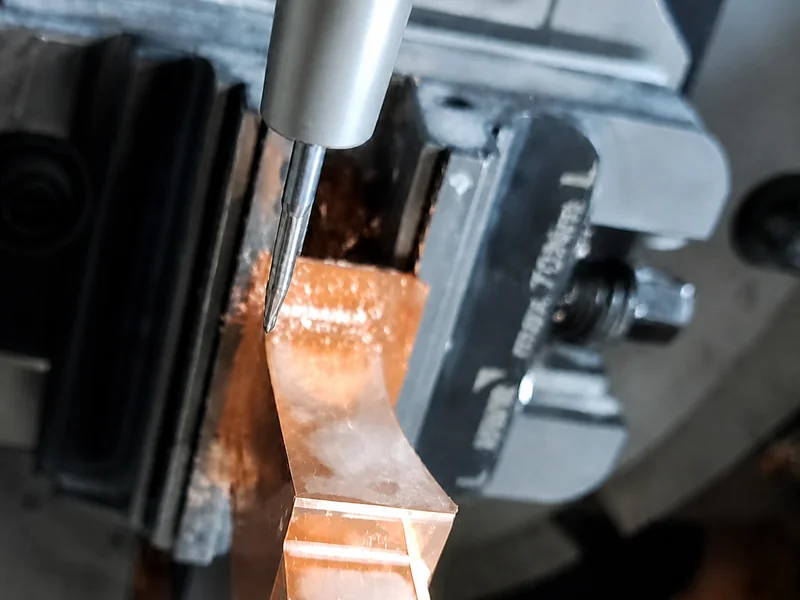
Los datos del cobre puro, del tungsteno puro o de las aleaciones pesadas de tungsteno no son intercambiables con los de un compuesto Cu-W. Aumentar el cobre suele favorecer la maquinabilidad; aumentar el tungsteno exige más cuidado y cambia el equilibrio entre dureza, rigidez, desgaste y conductividad. Es una regla orientativa de composición , no una fórmula que convierta un porcentaje en un parámetro de corte.
Solicite al proveedor el grado y el proceso de fabricación reales y compárelos con la operación prevista. La porosidad residual y la microestructura local pueden cambiar el comportamiento observado del filo. Afirmar que el Cu-W es «mecanizable» no demuestra que una broca pequeña, una pared delgada o un requisito de acabado se comporten como una pasada de torneado exterior.
| Primera pregunta sobre el proceso | Datos necesarios antes del ensayo | Orientación práctica |
|---|---|---|
| ¿Está identificado el grado de Cu-W? | Relación Cu/W, designación del grado, densidad o aditivos y proceso de fabricación | No utilice datos genéricos de cobre o tungsteno hasta identificar el compuesto. |
| ¿Es el detalle mecánicamente delicado? | Diámetro de herramienta, espesor de pared o tamaño del detalle, apoyo, descentramiento y voladizo efectivo | Valide el detalle por separado de un corte exterior robusto. |
| ¿Es razonable comenzar con corte convencional? | Operación, geometría de herramienta, rigidez de máquina, trayectoria de la viruta y límites del fabricante | Comience con un ensayo acotado con metal duro y registre desgaste, vibraciones, dimensiones y estado superficial. |
| ¿Se considera otro proceso? | Requisitos de geometría, vida útil de herramienta o integridad superficial | Valide el rectificado o la EDM bajo sus propias condiciones de proceso. |
Utilizar metal duro como punto de partida de un ensayo acotado
Eagle Alloys y ESPI Metals comparan el mecanizado convencional del Cu-W con el de la fundición gris dura y recomiendan herramientas de metal duro. Interprételo como una orientación inicial sobre el material de herramienta, no como prueba de una velocidad, avance, recubrimiento o geometría universales. Antes de la primera pasada, considere la operación, el grado, el diámetro y la geometría de herramienta, la rigidez de máquina, el descentramiento, el voladizo y los límites del fabricante.
Comience con un ensayo conservador que pueda observarse en el taller. Registre la ubicación del desgaste, el comportamiento de la viruta, las vibraciones, las dimensiones obtenidas y el estado superficial. Si el filo se desgasta o se astilla pronto, no concluya de inmediato que el metal duro es inadecuado. Confirme primero la identidad del material, el estado del filo, el alcance, el apoyo y la trayectoria de la viruta. Cambie una sola variable cada vez para distinguir en el siguiente ensayo entre un efecto del montaje y una incompatibilidad del sistema material-herramienta.
Tratar los detalles pequeños por separado de la operación general
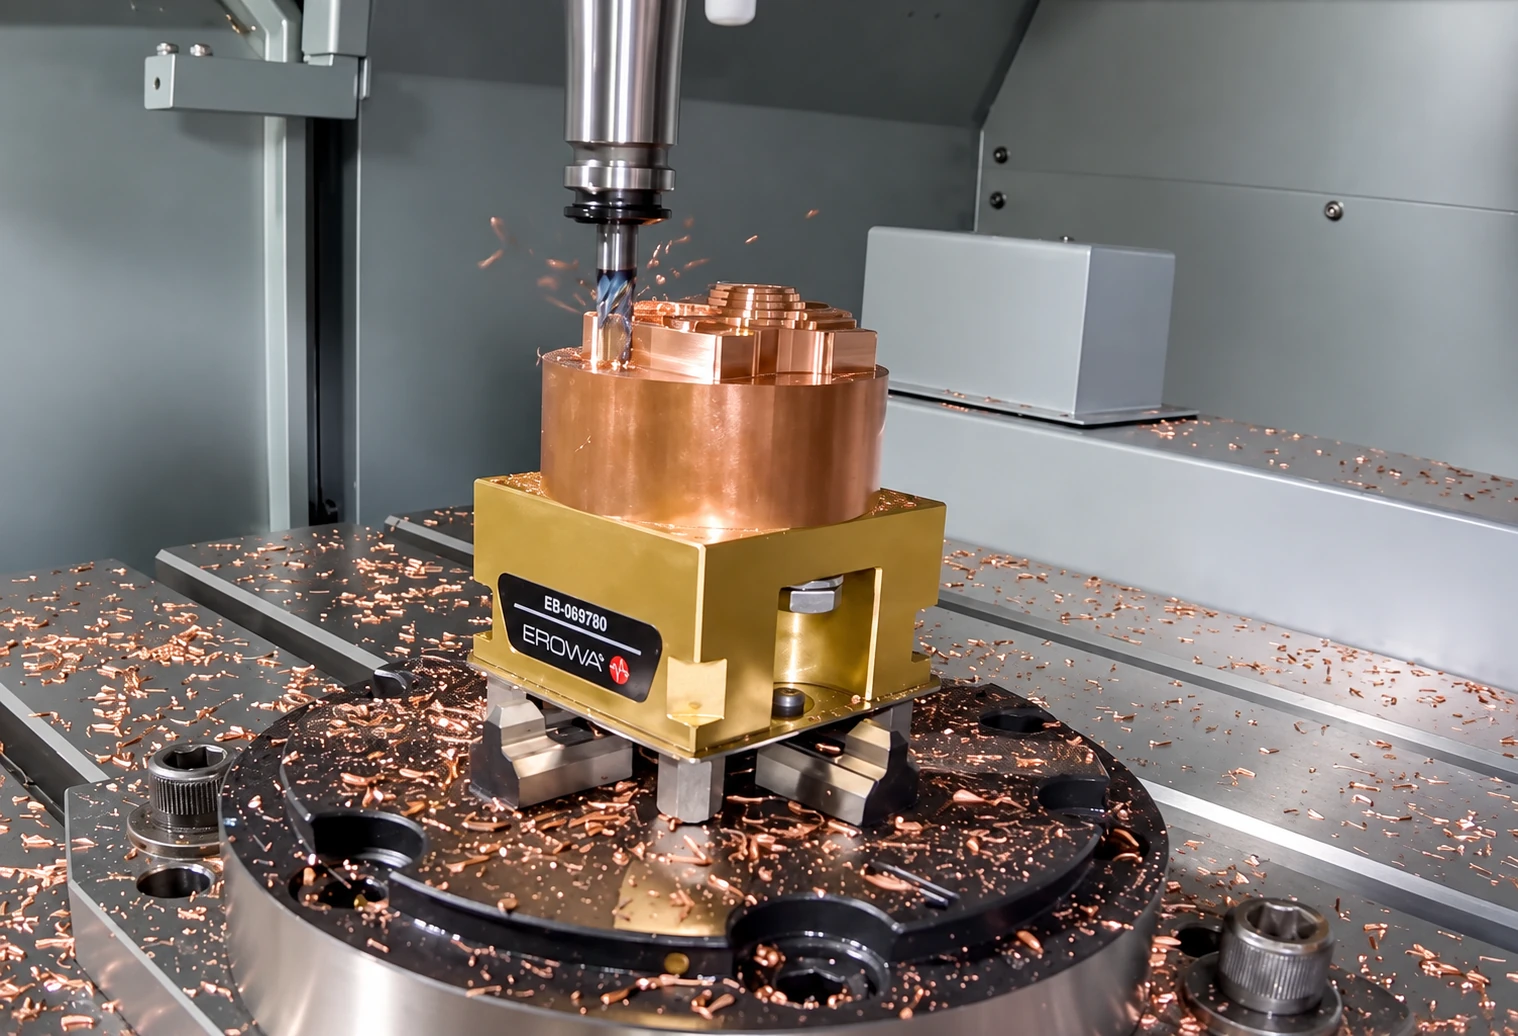
El taladrado y los detalles pequeños requieren su propia validación. El agarrotamiento, el espacio para evacuar viruta y la fragilidad del filo pueden dominar a pequeña escala, y la composición local puede importar más que en un corte amplio. Una discusión de taller sobre Elkonite trataba de una fresa de 1/32 de pulgada. Ilustra el problema de los detalles pequeños, pero no establece parámetros ni una elección de herramienta reutilizables.
El aspecto superficial debe interpretarse con la misma cautela. La rigidez del Cu-W puede reducir ciertas rebabas propias del cobre puro, pero el desgaste de herramienta, las vibraciones, la porosidad local y el astillado del filo siguen influyendo. La «buena maquinabilidad» depende de las condiciones. Inspeccione la arista real, el acabado medido y el estado del detalle, en lugar de prometer una pieza sin rebabas ni defectos basándose solo en el nombre del material.
Elegir el refrigerante según la operación
Las recomendaciones de los proveedores van desde refrigerante soluble en agua opcional hasta torneado en seco y lubricante para roscado o taladrado. Elija el refrigerante según la operación, el grado, las recomendaciones del fabricante de herramientas, la evacuación de viruta y las restricciones de oxidación o corrosión; después verifique el resultado mediante un ensayo controlado.
Cambiar el refrigerante es, por tanto, una variable de ensayo, no una solución universal. Documente cómo llega el fluido al detalle, si evacua las virutas y si el cambio altera el estado del filo o el acabado. Elegir un lubricante para taladrado o roscado no resuelve necesariamente la elección para torneado exterior o fresado.
Validar por separado la EDM y los procesos alternativos
El Cu-W también se utiliza en EDM como material de electrodo, pero el desgaste del electrodo durante las descargas eléctricas no indica cómo rendirán una fresa, una plaquita de torneado o una broca en Cu-W. Separe ambos usos al comparar datos de proveedores.
Si la geometría, la vida de herramienta o el riesgo para la integridad superficial son inaceptables con corte convencional, el rectificado o la EDM pueden ser alternativas. Requieren una validación independiente, no representan una mejora automática. La EDM exige decisiones propias sobre composición del electrodo, material de la pieza, corriente, impulsos, lavado y objetivos de desgaste; el rectificado requiere sus propios controles de muela, refrigerante y riesgos superficiales.
Identifique el compuesto real, comience con un ensayo acotado con metal duro, trate por separado los detalles delicados y valide el refrigerante para la operación. Mantenga separados los datos de EDM, rectificado y corte convencional. Un ensayo breve y bien documentado resulta más útil que una tabla aparentemente concluyente tomada de otro sistema de materiales.