Сверление ступенчатого отверстия: какой диаметр выполнять первым?
Для описанного в техническом руководстве Sandvik Coromant способа двумя свёрлами порядок определён: сначала сверлить больший диаметр, затем меньший. Это позволяет управлять входом следующего сверла в подготовленную поверхность: вершина должна вступать в работу по центру, а режущие кромки не должны испытывать неподходящий первый контакт.
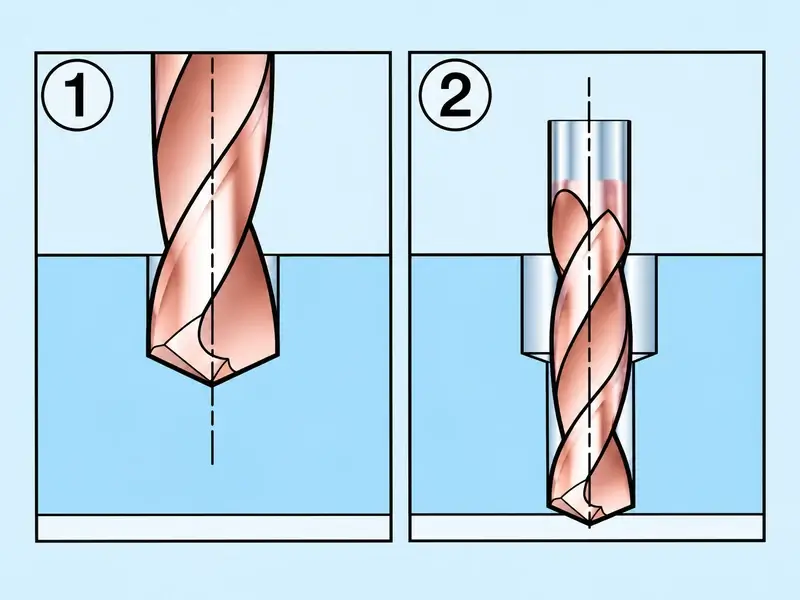
Это определённая последовательность для конкретного способа, а не правило начинать любое отверстие с большого диаметра. Малое отверстие с последующим растачиванием, специальный многодиаметральный инструмент и длинное сверло, входящее в направляющее отверстие, выполняют разные операции. Для выбора определите, чего коснётся следующий инструмент и что обеспечит ему опору.
Согласованный способ двумя свёрлами начинается с большего диаметра
В описанном способе большое сверло сначала создаёт широкий участок, а малое затем продолжает отверстие. Выбор инструмента должен соответствовать обоим диаметрам и глубинам. Условия входа второго сверла являются частью этого выбора; их нельзя выяснять уже во время выполнения программы.
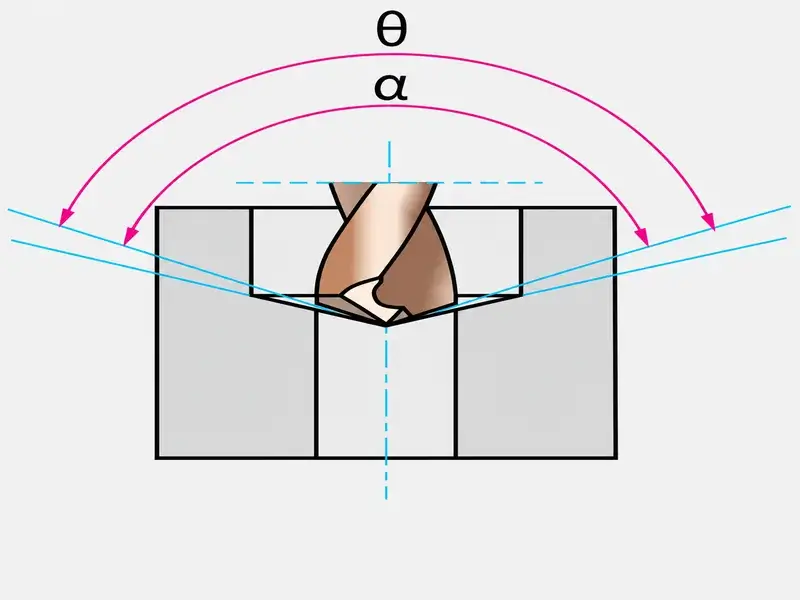
Для малого сверла CoroDrill Delta-C или Coromant Delta руководство задаёт конкретное условие: угол при вершине должен быть равен углу большого сверла или меньше него. Указанная цель — обеспечить первый контакт вершины с заготовкой. Поэтому формулировка «строго меньше» не передаёт всё документированное условие, и его нельзя превращать в правило углов для всех семейств свёрл.
Сопоставьте реальную форму вершины и режущих кромок с поверхностью после первой операции. Номинальный угол не описывает все особенности заточки и не доказывает характер контакта. На разрезе отметьте первый контакт второго сверла и проследите его врезание при подаче. Если инструмент и подготовленная поверхность не соответствуют описанному способу, устраните несоответствие, а не считайте порядок «большое — малое» гарантией безопасного входа. Для наклонной входной поверхности отдельно решайте вопрос сверления по наклону и подготовки входа.
Сравните полученный профиль с чертежом. Конический переход от сверла — не плоский уступ. Если детали нужна плоская опорная поверхность или заданный переход, процесс должен их обеспечить; изменение порядка сверления не отменяет требования. Центрированный вход также не гарантирует требуемой взаимосвязи готовых диаметров. Их положение и геометрию необходимо измерять.
Практический вывод определён: для совместимого способа двумя свёрлами сохраняйте порядок от большого диаметра к малому после проверки входной геометрии. Если он не обеспечивает нужный уступ или контакт, выбирайте другой способ обработки.
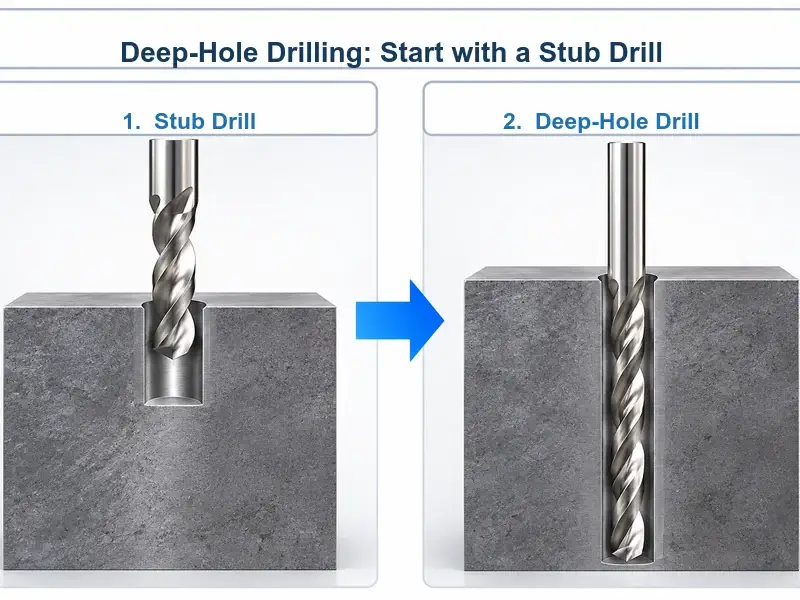
Центрирование вершины не заменяет направление длинного сверла
Попадание вершины в центр решает вопрос начального контакта. Длинному сверлу малого диаметра может также требоваться боковая опора до работы на его режимах резания. Эти требования не взаимозаменяемы.
Широкая неглубокая выемка не создаёт такую опору автоматически. Её стенка находится за пределами направляющего диаметра малого сверла. Важно установить, где малое сверло после прохождения большого отверстия действительно войдёт в подходящее направляющее отверстие, а не просто имеется ли вокруг него углубление.
Это различие показывает процедура Guhring для RT100T. Для данного глубокого сверления она требует направляющего отверстия и запрещает полную частоту вращения без опоры в нём. Предписанные геометрия и порядок входа относятся к этому инструменту; это не универсальные размеры и не готовая программа для другого длинного сверла.
Для своего инструмента определите геометрию направляющего отверстия, посадку, полезную длину направления и движение входа. Затем решите, как выполнить его относительно широкого участка. План «сначала большое отверстие, затем длинное малое сверло» неполон, пока не установлены фактическая опора и процедура входа. Вершина на дне широкой выемки не заменяет требуемое направляющее отверстие.
Меняйте способ, когда меняется задача следующего инструмента
Если план предусматривает малое отверстие, а затем растачивание или фрезерование широкого участка, это уже не обратный порядок того же способа двумя свёрлами. Выбран другой инструмент и другой контакт. Руководство Sandvik прямо отделяет сверление с последующим растачиванием от двухсверлового способа и начинает первый вариант со сверления, затем растачивания.
Для такого плана задайте подготовленное отверстие, снимаемый припуск и способность следующего инструмента входить в резание. Учитывайте уступ, глубину и взаимное положение. Нельзя считать, что сверло для сплошного материала автоматически способно расширять готовое отверстие, когда его центр уже не режет; такую возможность нужно установить для реальных инструмента и геометрии.
Пригодность для предварительного отверстия определяется конструкцией. Например, Sandvik описывает геометрию DE10 -M5F как подходящую для предварительно просверленных отверстий и направляющего сверления. Это система со сменной головкой, а не доказательство, что любое U-образное сверло с двумя пластинами может работать по любому предварительному отверстию. Общее название инструмента не обосновывает ни полный запрет, ни неограниченное разрешение.
Другой вариант — специальное производственное ступенчатое сверло. Его диаметры, осевые ступени и кромки вступают в работу согласно конструкции; оператор не меняет произвольно местами два независимых сверления. Если вопрос уже касается типа инструмента или припуска на чистовую обработку, используйте отдельное сравнение ступенчатой развёртки и ступенчатого сверла, не приравнивая все ступенчатые инструменты.
До программирования нарисуйте следующий инструмент в разрезе и ответьте:
Какая поверхность первой встретит инструмент? Определите подготовленный конус, плоскую поверхность, кромку существующего отверстия или другой реальный вход и ту часть инструмента, которая коснётся его.
Какой материал он будет резать? Различайте сплошной материал по центру и припуск вокруг отверстия либо на боковой стенке. Проверьте, предназначена ли выбранная геометрия для такого контакта.
Где обеспечивается направление? Найдите опорное отверстие или другое предписанное направление и установите момент его действия, особенно при проходе длинного сверла через широкую выемку.
Физические проверки выполняйте только на безопасно остановленном станке, а испытания планируйте по местным технологическим процедурам и правилам безопасности. Запишите диаметры, глубины, форму уступа, обозначения инструмента и расположение опор вместе с последовательностью. Проверьте способ на представительном материале, измеряя диаметры, глубины ступеней, взаимное положение и качество поверхности. Принятый план должен объяснять и выбор порядка, и проверку готового ступенчатого отверстия.