Furação escalonada: qual diâmetro vem primeiro?
No método com duas brocas descrito no guia técnico da Sandvik Coromant, fure primeiro o diâmetro maior e depois o menor. O objetivo é controlar como a broca seguinte entra na superfície preparada, fazendo a ponta tocar centralmente em vez de expor as arestas a um primeiro contato inadequado.
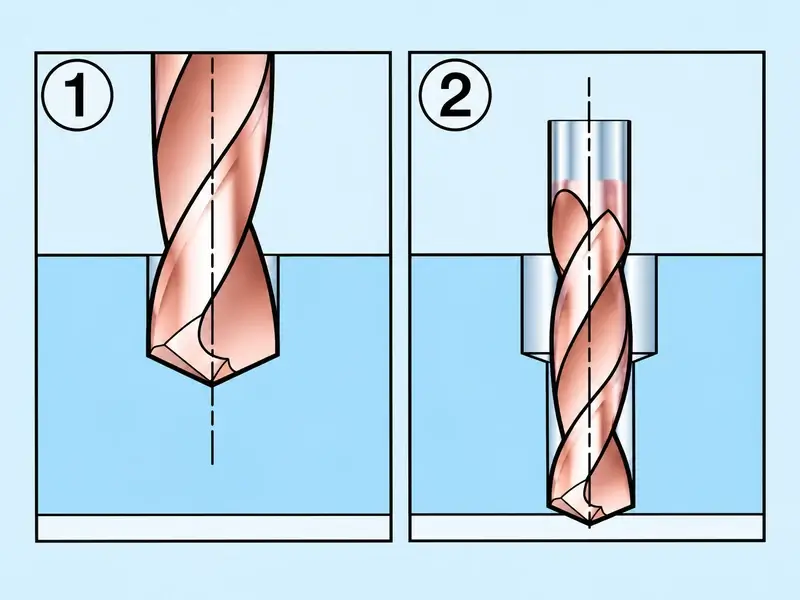
É uma sequência definida para um método específico, não uma regra de que todo furo deve começar pelo diâmetro maior. Um furo menor seguido de mandrilamento, uma ferramenta multidiamétrica específica e uma broca longa entrando em um furo piloto são operações diferentes. Para escolher, identifique o que a próxima ferramenta tocará e o que lhe dará apoio.
O método com duas brocas compatíveis começa pelo diâmetro maior
Na rota com duas brocas do guia, a maior prepara a seção grande antes de a menor continuar o furo. A seleção deve atender aos dois diâmetros e profundidades. A condição de entrada da segunda broca faz parte dessa escolha; não deve ser resolvida quando o programa já estiver em execução.
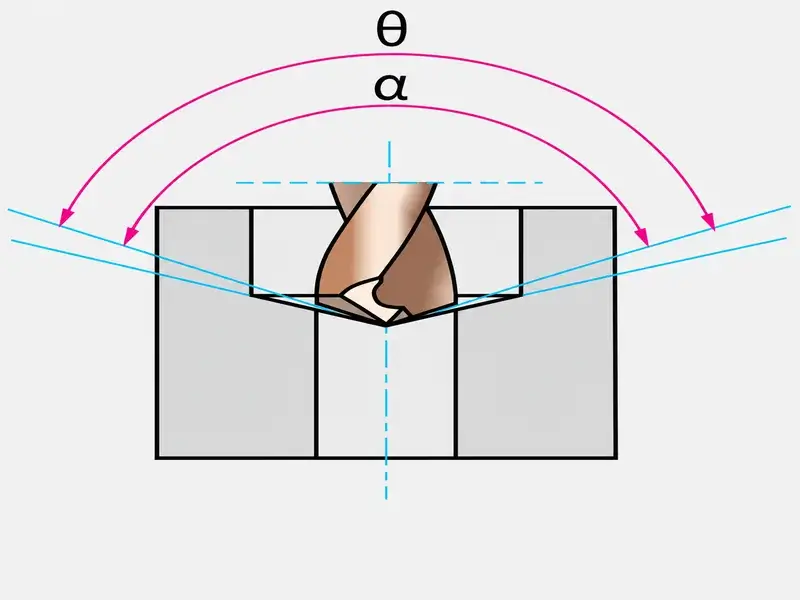
O guia especifica uma condição de ângulo de ponta quando a ferramenta menor é uma CoroDrill Delta-C ou Coromant Delta: seu ângulo deve ser igual ou menor que o da broca maior. O objetivo é que a ponta toque primeiro a peça. Portanto, “estritamente menor” não representa toda a condição documentada, e essa orientação não deve virar uma regra de ângulo para todas as famílias de brocas.
Compare a ponta e as arestas reais com a superfície deixada pela primeira operação. Um ângulo nominal não descreve todos os detalhes da afiação nem comprova o contato resultante. Em uma seção, localize o contato inicial da segunda broca e acompanhe o engajamento durante o avanço. Se ferramenta e superfície preparada não correspondem ao método documentado, resolva a incompatibilidade em vez de supor que a ordem maior-menor torna a entrada segura. Para uma face inclinada, trate separadamente a decisão de furação em superfície inclinada e preparação da entrada.
Compare também o perfil resultante com o desenho. Uma transição cônica feita por broca não é um ressalto plano. Se a peça exige uma superfície plana de apoio ou uma transição definida, o processo deve produzi-la; mudar a ordem dos furos não elimina essa exigência. Um início centrado também não garante a relação exigida entre os diâmetros acabados. Sua posição e geometria ainda precisam ser medidas.
A decisão prática é clara: mantenha o maior primeiro em uma rota compatível com duas brocas, após conferir a geometria de entrada. Se ela não produzir o ressalto ou o engajamento exigido, escolha outro método de usinagem.
Centrar uma ponta não é o mesmo que guiar uma broca longa
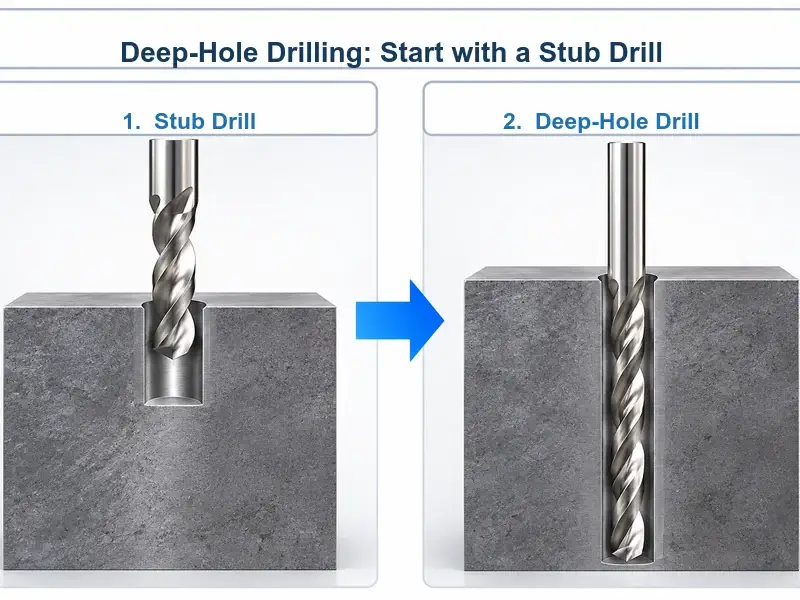
Uma ponta que toca a peça centralmente responde à questão do contato inicial. Uma broca longa de pequeno diâmetro pode também precisar de apoio lateral antes de operar nas condições de corte. Essas exigências não são intercambiáveis.
Uma abertura larga e rasa não fornece automaticamente esse apoio. Sua parede fica fora do diâmetro de guiamento da broca menor. Pergunte onde a broca menor realmente entrará em um furo guia compatível depois de atravessar a abertura maior, e não apenas se existe um rebaixo ao redor dela.
O procedimento RT100T da Guhring ilustra a diferença. Ele exige um furo piloto para guiar essa broca profunda e proíbe operação em velocidade plena sem apoio no piloto. A geometria e a sequência de entrada pertencem àquele sistema; não são dimensões universais nem um programa pronto para outra broca longa.
Determine a geometria piloto, o ajuste, o comprimento útil de guiamento e o movimento de entrada da sua ferramenta. Depois defina como esse piloto será feito em relação à seção maior. Se a rota apenas diz “furo grande primeiro, depois a broca pequena longa”, ela continua incompleta até identificar o apoio real e o procedimento de entrada. Uma ponta no fundo de uma abertura larga não substitui o furo guia necessário.
Mude o processo quando mudar o trabalho da ferramenta seguinte
Se o plano é furar um diâmetro menor e depois mandrilar ou fresar a seção maior, você já não está invertendo o mesmo método de duas brocas. Escolheu outra ferramenta e outro engajamento. O guia Sandvik separa expressamente furação seguida de mandrilamento da rota com duas brocas e inicia esse método furando, depois mandrilando.
Nesse plano, defina a abertura preparada, o sobremetal a remover e a capacidade de entrada da próxima ferramenta. Considere ressalto, profundidade e relação de posição. Não suponha que uma broca adequada para material maciço também possa ampliar um furo com o centro sem cortar; essa capacidade precisa ser estabelecida para a ferramenta e geometria reais.
A aptidão para um pré-furo depende do projeto. A Sandvik descreve, por exemplo, sua geometria DE10 -M5F como adequada a furos pré-usinados e aplicações de broca piloto. É um sistema de ponta intercambiável, não prova de que toda broca em U com duas pastilhas possa trabalhar sobre qualquer pré-furo. Nem uma proibição geral nem uma autorização irrestrita decorrem do nome genérico da ferramenta.
Uma broca escalonada específica de produção é outra rota. Seus diâmetros, degraus axiais e arestas entram conforme o projeto; o operador não troca livremente duas operações independentes. Se a decisão passou a ser o tipo de ferramenta ou a sobremedida de acabamento, consulte o guia de alargador escalonado versus broca escalonada, sem tratar todas as ferramentas escalonadas como equivalentes.
Antes de programar, desenhe a ferramenta seguinte em seção e responda:
Qual superfície encontra a ferramenta primeiro? Identifique o cone preparado, a face plana, a borda do furo existente ou outra entrada real, e a parte da ferramenta que faz contato.
Qual material ela cortará? Diferencie o material maciço central do sobremetal ao redor de uma abertura ou ao longo de uma parede lateral. Confira se a geometria escolhida foi feita para esse engajamento.
Onde ela obtém guiamento? Localize o furo de apoio ou outro guiamento especificado e confirme quando ele se torna efetivo, sobretudo para uma broca longa atravessando uma abertura maior.
Faça verificações físicas apenas com a máquina parada em segurança e planeje ensaios conforme os procedimentos de usinagem e segurança do local. Registre diâmetros, profundidades, formato do ressalto, identificação das ferramentas e apoio junto com a sequência proposta. Valide a rota em material representativo, medindo diâmetros, profundidades de degrau, posição relativa e acabamento. O plano aceito deve explicar tanto a escolha da ordem quanto a inspeção do furo escalonado acabado.