Perçage étagé : quel diamètre usiner en premier ?
Pour la méthode à deux forets décrite dans le guide technique de Sandvik Coromant, percez d'abord le grand diamètre, puis le petit. Le but est de maîtriser l'entrée du foret suivant dans la surface préparée : sa pointe doit s'engager au centre, plutôt que d'exposer ses arêtes à un premier contact inadapté.
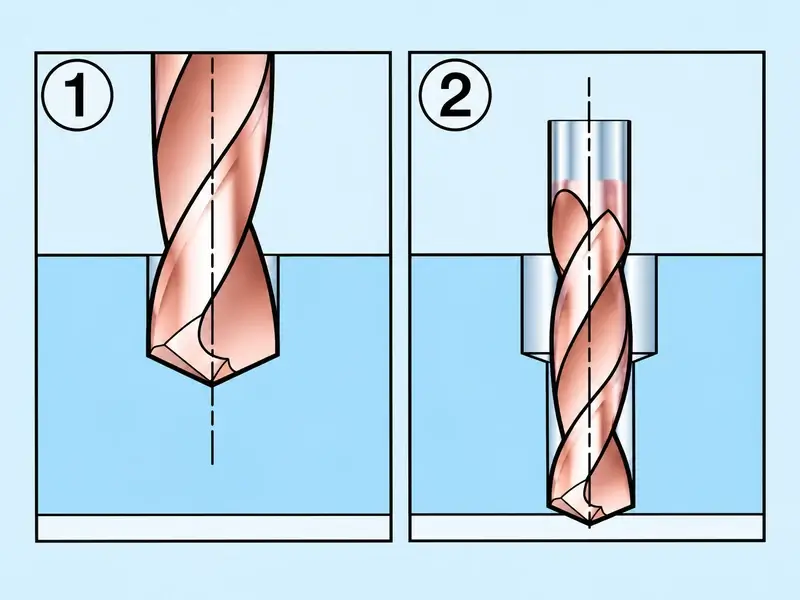
Cet ordre est précis pour une méthode donnée ; il ne signifie pas que tous les trous doivent commencer par le grand diamètre. Un petit trou suivi d'un alésage, un outil multidiamètre spécialement conçu et un foret long entrant dans un avant-trou de guidage sont des opérations différentes. Pour choisir, identifiez ce que touchera l'outil suivant et ce qui le soutiendra.
La méthode à deux forets adaptés commence par le grand diamètre
Dans la méthode du guide, le grand foret prépare la grande section avant que le petit poursuive le trou. Le choix des outils doit convenir aux deux diamètres et profondeurs. Les conditions d'entrée du second foret font partie de ce choix ; elles ne doivent pas être découvertes pendant l'exécution du programme.
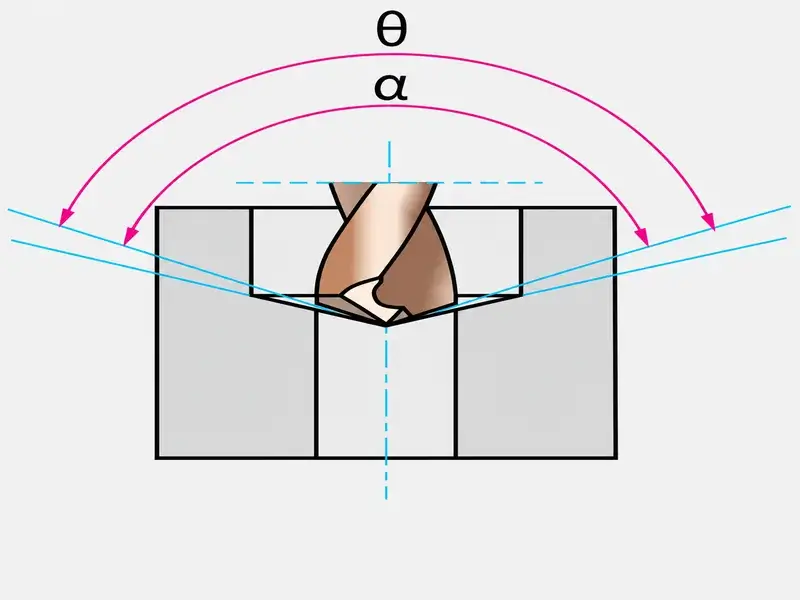
Le guide impose une condition précise d'angle de pointe lorsque le petit outil est un CoroDrill Delta-C ou un Coromant Delta : son angle doit être égal ou inférieur à celui du grand foret. L'objectif indiqué est que la pointe rencontre la pièce en premier. « Strictement inférieur » ne restitue donc pas toute la condition documentée ; celle-ci ne doit pas devenir une règle d'angle pour toutes les familles de forets.
Comparez la forme réelle de la pointe et des arêtes à la surface laissée par la première opération. L'angle nominal ne décrit pas tous les détails de l'affûtage et ne prouve pas le contact obtenu. Sur une coupe, situez le premier contact du second foret et suivez son engagement pendant l'avance. Si l'outil et la surface préparée ne correspondent pas à la méthode documentée, résolvez cet écart plutôt que de supposer que l'ordre grand-petit sécurise l'entrée. Pour une face inclinée, traitez séparément le choix du perçage sur pente et de la préparation d'entrée.
Comparez également le profil obtenu au plan. Une transition conique produite par un foret n'est pas un épaulement plat. Si la pièce exige une portée plane ou une transition donnée, le procédé doit la réaliser ; changer l'ordre des trous ne supprime pas cette exigence. Un départ centré ne garantit pas non plus la relation exigée entre les diamètres finis. Leur position et leur géométrie restent à mesurer.
La décision pratique est claire : conservez l'ordre grand-petit pour une méthode compatible à deux forets, après vérification de la géométrie d'entrée. Si elle ne permet pas l'épaulement ou l'engagement requis, choisissez un autre procédé.
Centrer une pointe ne revient pas à guider un foret long
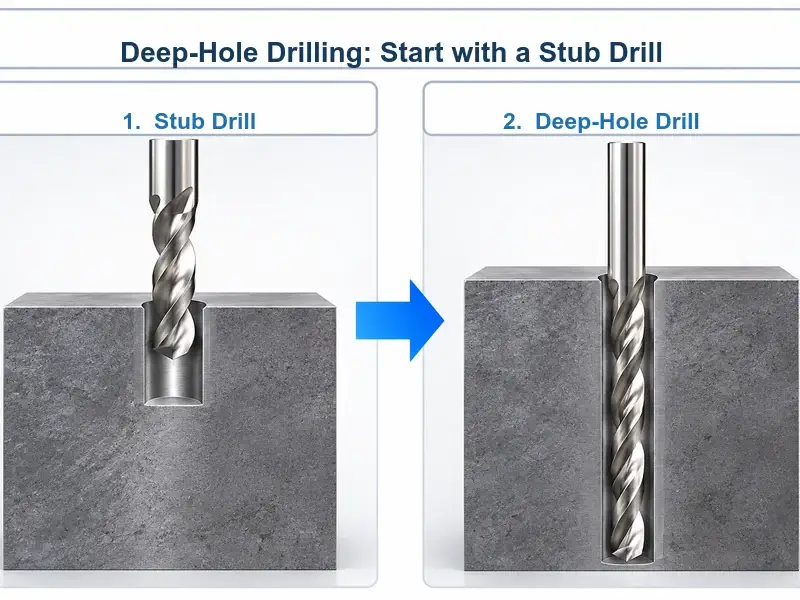
Une pointe qui rencontre la pièce au centre répond à une question de premier contact. Un foret long de petit diamètre peut aussi nécessiter un soutien latéral avant de fonctionner dans ses conditions de coupe. Ces exigences ne sont pas interchangeables.
Une ouverture large et peu profonde n'apporte pas automatiquement ce soutien. Sa paroi se trouve hors du diamètre de guidage du petit foret. Il faut savoir où celui-ci entrera réellement dans un alésage de guidage adapté après avoir traversé la grande ouverture, et pas simplement constater la présence d'un renfoncement autour de lui.
La procédure RT100T de Guhring illustre cette distinction. Elle exige un avant-trou pour guider ce foret profond et interdit la pleine vitesse sans soutien dans cet avant-trou. La géométrie et la séquence d'entrée prescrites appartiennent à ce système d'outil ; elles ne constituent ni des dimensions universelles ni un programme prêt à l'emploi pour un autre foret long.
Déterminez pour votre outil la géométrie pilote, l'ajustement, la longueur utile de guidage et le mouvement d'entrée. Décidez ensuite comment réaliser ce guidage par rapport à la grande section. Une gamme indiquant seulement « grand trou, puis petit foret long » reste incomplète tant que le soutien réel et la procédure d'entrée ne sont pas identifiés. Une pointe au fond d'une large ouverture ne remplace pas l'alésage de guidage requis.
Changez de procédé lorsque le travail de l'outil suivant change
Si le plan prévoit un petit perçage, puis l'alésage ou le fraisage de la grande section, vous n'inversez plus la même méthode à deux forets. Vous avez choisi un autre outil et un autre engagement. Le guide Sandvik distingue explicitement le perçage suivi d'alésage et commence cette méthode par le perçage, puis l'alésage.
Définissez alors l'ouverture préparée, la surépaisseur à retirer et la capacité d'entrée de l'outil suivant. Gardez à l'esprit l'épaulement, la profondeur et la relation de position. Un foret apte à percer dans le plein n'est pas automatiquement apte à agrandir un trou existant lorsque son centre ne coupe plus ; cette capacité doit être établie pour l'outil et la géométrie réels.
L'aptitude à travailler dans un prétrou dépend de la conception. Sandvik décrit par exemple sa géométrie DE10 -M5F comme adaptée aux trous prépercés et aux applications de foret pilote. Il s'agit d'un système à pointe interchangeable, pas d'une preuve que tout foret en U à deux plaquettes accepte n'importe quel prétrou. Ni une interdiction générale ni une autorisation sans limite ne découlent du seul nom de la famille d'outils.
Un foret étagé de production dédié constitue une autre solution. Ses diamètres, étages axiaux et arêtes s'engagent selon sa conception ; l'opérateur n'intervertit pas librement deux perçages indépendants. Si le choix porte désormais sur le type d'outil ou la surépaisseur de finition, consultez le guide comparant alésoir étagé et foret étagé, sans considérer tous les outils étagés comme équivalents.
Avant de programmer, dessinez l'outil suivant en coupe et répondez aux questions suivantes :
Quelle surface rencontre l'outil en premier ? Identifiez le cône préparé, la face plane, le bord du trou existant ou toute autre entrée réelle, ainsi que la partie de l'outil qui la touche.
Quelle matière coupera-t-il ? Distinguez le plein central de la surépaisseur autour d'une ouverture ou le long d'une paroi. Vérifiez que la géométrie choisie est prévue pour cet engagement.
Où trouve-t-il son guidage ? Situez l'alésage de soutien ou tout autre guidage prescrit et confirmez quand il devient efficace, surtout pour un foret long traversant une grande ouverture.
Effectuez les contrôles physiques uniquement sur une machine arrêtée en sécurité et préparez tout essai selon les procédures d'usinage et de sécurité du site. Consignez diamètres, profondeurs, forme d'épaulement, références des outils et soutien avec la séquence prévue. Vérifiez la gamme sur une matière représentative en mesurant diamètres, profondeurs d'étage, position relative et état de surface. Le plan accepté doit expliquer le choix de l'ordre et le contrôle du trou étagé fini.