Stufenbohrungen: Welcher Durchmesser kommt zuerst?
Bei dem im technischen Leitfaden von Sandvik Coromant beschriebenen Verfahren mit zwei Bohrern gilt: zuerst den größeren, dann den kleineren Durchmesser bohren. Damit wird der Eintritt des nachfolgenden Bohrers in die vorbereitete Fläche gesteuert: Seine Spitze soll mittig angreifen, statt die Schneidkanten einem ungeeigneten Erstkontakt auszusetzen.
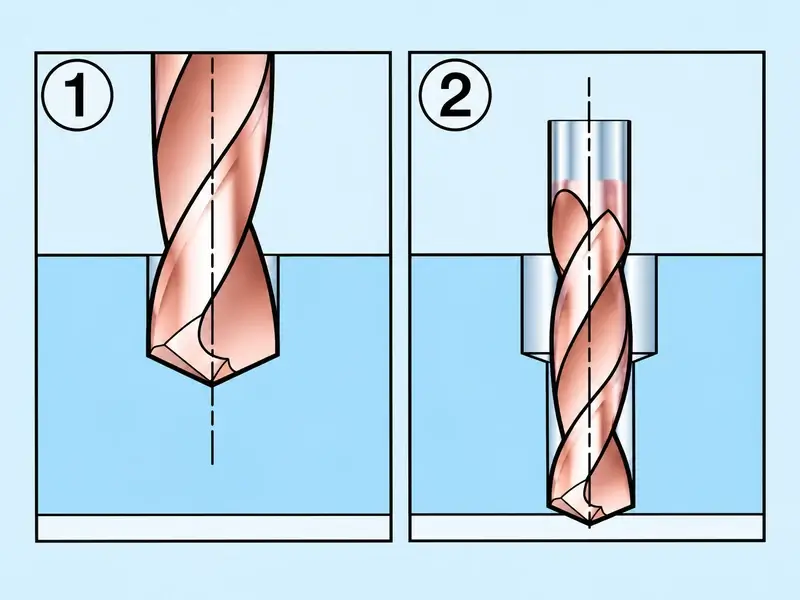
Das ist eine eindeutige Reihenfolge für ein bestimmtes Verfahren, keine Regel, jede Bohrung mit dem großen Durchmesser zu beginnen. Ein kleines Loch mit anschließendem Ausbohren, ein eigens ausgelegtes Mehrdurchmesserwerkzeug und ein langer Bohrer in einer Pilotbohrung sind unterschiedliche Bearbeitungen. Entscheidend ist, was das nächste Werkzeug berührt und wodurch es abgestützt wird.
Das abgestimmte Verfahren mit zwei Bohrern beginnt mit dem größeren Durchmesser
Beim Zweibohrerverfahren des Leitfadens stellt der größere Bohrer zunächst den größeren Abschnitt her, bevor der kleinere die Bohrung fortsetzt. Die Werkzeugwahl muss zu beiden Durchmessern und Tiefen passen. Die Eintrittsbedingungen des zweiten Bohrers gehören zur Auswahl und dürfen nicht erst beim laufenden Programm geklärt werden.
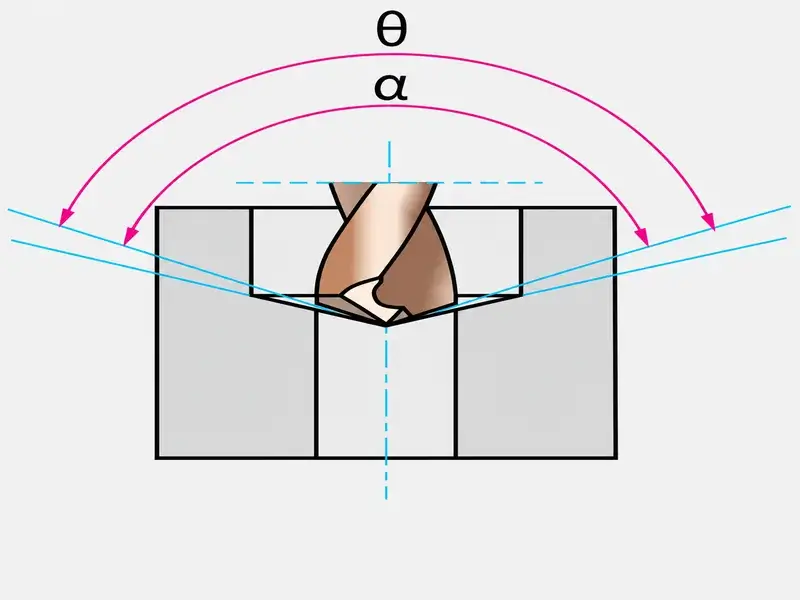
Für einen kleineren CoroDrill Delta-C oder Coromant Delta nennt der Leitfaden eine bestimmte Spitzenwinkelbedingung: Der Winkel soll gleich oder kleiner als der des größeren Bohrers sein. Ziel ist, dass die Spitze zuerst auf das Werkstück trifft. „Streng kleiner“ gibt die dokumentierte Bedingung daher nicht vollständig wieder; daraus darf keine Winkelregel für sämtliche Bohrerfamilien werden.
Vergleichen Sie die tatsächliche Spitzen- und Schneidenform mit der nach dem ersten Arbeitsgang verbleibenden Fläche. Ein nomineller Spitzenwinkel beschreibt weder alle Anschliffdetails noch den entstehenden Kontakt. Zeichnen Sie im Schnitt den Erstkontakt des zweiten Bohrers ein und verfolgen Sie seinen Eingriff beim Vorschub. Passen Werkzeug und vorbereitete Fläche nicht zum dokumentierten Verfahren, muss diese Abweichung geklärt werden; die Reihenfolge groß vor klein macht den Eintritt nicht automatisch sicher. Bei schrägen Eintrittsflächen ist die Entscheidung über Schrägflächenbohren und Eintrittsvorbereitung gesondert zu treffen.
Vergleichen Sie auch das erzeugte Profil mit der Zeichnung. Ein durch Bohren erzeugter kegelförmiger Übergang ist keine ebene Schulter. Verlangt das Bauteil eine ebene Auflage oder einen bestimmten Übergang, muss das Verfahren diese Geometrie herstellen; eine andere Bohrreihenfolge hebt die Anforderung nicht auf. Ebenso garantiert ein zentrierter Anschnitt nicht die geforderte Beziehung der fertigen Durchmesser. Lage und Geometrie müssen weiterhin gemessen werden.
Die praktische Entscheidung ist eindeutig: Bei einem kompatiblen Zweibohrerverfahren bleibt groß vor klein erhalten, nachdem die Eintrittsgeometrie geprüft wurde. Lassen sich damit die geforderte Schulter oder der erforderliche Eingriff nicht herstellen, ist ein anderes Bearbeitungsverfahren zu wählen.
Eine Bohrerspitze zu zentrieren ist nicht dasselbe wie einen langen Bohrer zu führen
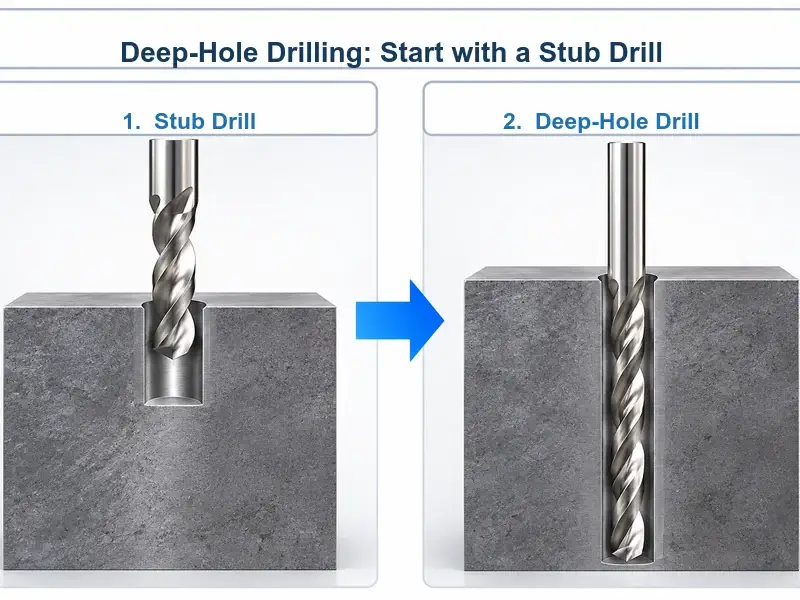
Eine mittig auf das Werkstück treffende Spitze beantwortet die Frage nach dem Erstkontakt. Ein langer Bohrer mit kleinem Durchmesser kann zusätzlich seitliche Abstützung benötigen, bevor er unter seinen Schnittbedingungen arbeiten darf. Diese Anforderungen sind nicht austauschbar.
Eine flache Öffnung mit großem Durchmesser bietet diese Abstützung nicht automatisch. Ihre Wand liegt außerhalb des Führungsdurchmessers des kleineren Bohrers. Entscheidend ist, wo der kleine Bohrer nach Durchqueren der großen Öffnung tatsächlich in eine passend ausgelegte Führungsbohrung eintritt, nicht nur, ob ihn eine Vertiefung umgibt.
Das RT100T-Verfahren von Guhring verdeutlicht den Unterschied. Es verlangt eine Pilotbohrung zur Führung dieses Tieflochbohrers und untersagt volle Drehzahl ohne Abstützung in der Pilotbohrung. Die vorgegebenen Pilot- und Eintrittsabläufe gehören zu diesem Werkzeugsystem; sie sind weder allgemeine Pilotmaße noch ein fertiges Programm für andere lange Bohrer.
Bestimmen Sie für Ihr Werkzeug Pilotgeometrie, Passung, wirksame Führungslänge und Eintrittsbewegung. Legen Sie dann fest, wie diese Pilotbohrung im Verhältnis zum größeren Abschnitt entsteht. Beschreibt der Plan lediglich „erst großes Loch, dann langer kleiner Bohrer“, bleibt er unvollständig, solange tatsächliche Abstützstelle und Eintrittsablauf fehlen. Eine Spitze am Grund einer weiten Öffnung ersetzt keine erforderliche Führungsbohrung.
Ändern Sie das Verfahren, wenn sich die Aufgabe der nächsten Schneide ändert
Soll zunächst ein kleineres Loch gebohrt und der größere Abschnitt danach ausgebohrt oder gefräst werden, kehren Sie nicht mehr dasselbe Zweibohrerverfahren um. Sie verwenden eine andere Schneide und einen anderen Eingriff. Der Sandvik-Leitfaden trennt Bohren mit anschließendem Ausbohren ausdrücklich vom Zweibohrerverfahren und beginnt diese Methode mit Bohren, gefolgt vom Ausbohren.
Definieren Sie dafür die vorbereitete Öffnung, das abzutragende Aufmaß und die Eintrittsfähigkeit des nächsten Werkzeugs. Berücksichtigen Sie Schulter, Tiefe und Lagebeziehung. Ein für das Bohren ins Volle geeignetes Werkzeug kann nicht automatisch eine vorhandene Bohrung aufweiten, wenn seine Mitte nicht mehr schneidet; diese Eignung muss für Werkzeug und Geometrie nachgewiesen werden.
Die Eignung für Vorbohrungen hängt von der Konstruktion ab. Beispielsweise beschreibt Sandvik seine Geometrie DE10 -M5F als geeignet für vorgebohrte Löcher und Pilotbohranwendungen. Dabei handelt es sich um ein Wechselkopfsystem, nicht um einen Nachweis, dass jeder U-Bohrer mit zwei Wendeschneidplatten über jeder Vorbohrung arbeiten kann. Weder ein pauschales Verbot noch eine uneingeschränkte Freigabe lässt sich aus der allgemeinen Werkzeugbezeichnung ableiten.
Ein spezieller Produktions-Stufenbohrer ist ein weiteres Verfahren. Seine Durchmesser, axialen Stufen und Schneiden greifen entsprechend ihrer Konstruktion ein; der Bediener vertauscht nicht frei zwei unabhängige Bohrgänge. Geht es inzwischen um Werkzeugart oder Fertigbearbeitungsaufmaß, nutzen Sie den gesonderten Vergleich zwischen Stufenreibahle und Stufenbohrer, statt alle Stufenwerkzeuge gleichzusetzen.
Zeichnen Sie vor der Programmierung das nächste Werkzeug im Schnitt und beantworten Sie:
Welche Fläche trifft zuerst auf das Werkzeug? Bestimmen Sie vorbereiteten Kegel, ebene Fläche, vorhandene Bohrungskante oder sonstige Eintrittsfläche und den berührenden Werkzeugteil.
Welches Material wird geschnitten? Unterscheiden Sie zentrales Vollmaterial von Aufmaß um eine vorhandene Öffnung oder an einer Seitenwand. Prüfen Sie, ob die gewählte Geometrie für diesen Eingriff ausgelegt ist.
Wo erhält das Werkzeug seine Führung? Bestimmen Sie die abstützende Bohrung oder andere vorgeschriebene Führung und ihren Wirksamkeitsbeginn, besonders bei langen Bohrern, die eine größere Öffnung überqueren.
Führen Sie physische Prüfungen nur bei sicher stillgesetzter Maschine durch und planen Sie Versuche nach den örtlichen Bearbeitungs- und Sicherheitsverfahren. Halten Sie Durchmesser, Tiefen, Schulterform, Werkzeugidentitäten und Abstützung zusammen mit der Reihenfolge fest. Prüfen Sie das Verfahren an repräsentativem Material und messen Sie Durchmesser, Stufentiefen, relative Lage und Oberflächengüte. Der freigegebene Plan soll sowohl die Reihenfolge begründen als auch die Prüfung der fertigen Stufenbohrung erklären.