










Diagnóstico da furação com insertos: quando o furo fica abaixo da medida
Se uma broca de insertos produz um furo abaixo da medida, confirme primeiro a medição e se o diâmetro varia ao longo da profundidade. Depois determine quando o problema começou. Um primeiro furo de teste pequeno coloca a montagem dos insertos e a instalação entre as verificações prioritárias. Um furo que diminui após peças conformes exige comparação com essa referência anterior. Nenhum destes padrões identifica, por si só, uma causa.
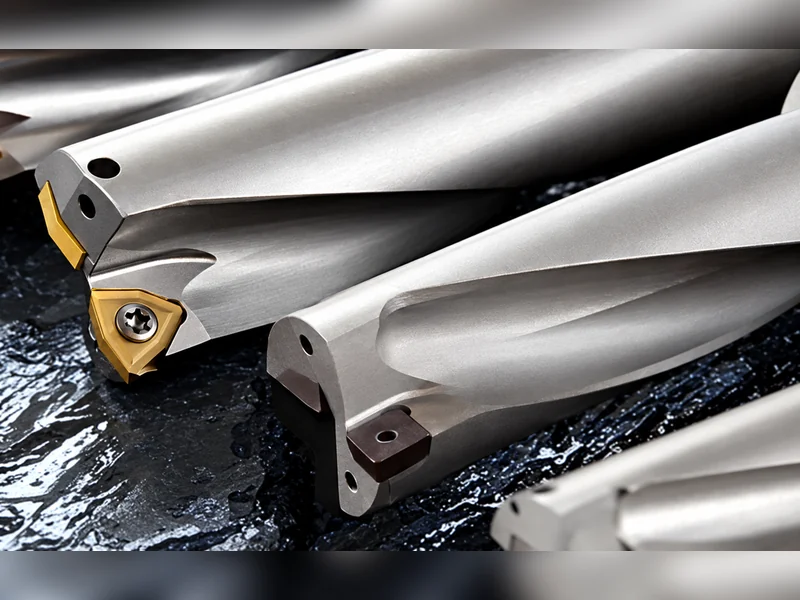
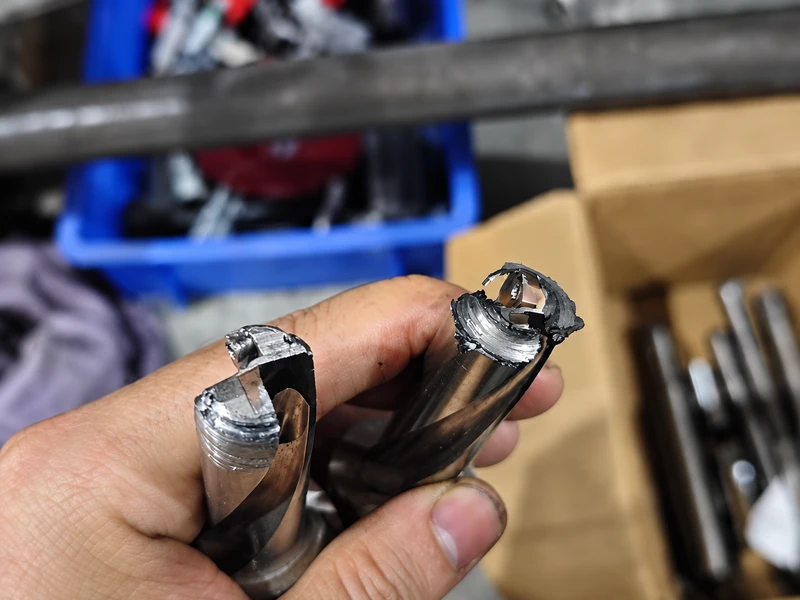
Não continue a acrescentar compensação para perseguir um novo erro dimensional. Se o corpo da broca estiver a roçar, uma aresta estiver danificada ou a carga ou o ruído se tornarem anormais, interrompa a furação e siga o procedimento seguro de inspeção da máquina.
Este guia trata de brocas de insertos de corte, frequentemente chamadas brocas U, não de brocas helicoidais de dimensão americana letra U nem de brocas de ponta intercambiável. Se a construção não estiver clara, consulte as diferenças entre brocas de ponta intercambiável e brocas de insertos.
Confirme o que significa «abaixo da medida» antes de alterar a montagem
Registe separadamente o requisito do desenho, o diâmetro nominal da broca e o resultado medido. O diâmetro nominal não garante que todas as tolerâncias do desenho sejam obtidas diretamente por furação. Compare a capacidade declarada da broca escolhida com o requisito real.
Utilize um método de medição adequado e verificado e registe onde foi feita cada leitura. Quando o acesso e o plano de inspeção permitirem, compare a entrada, uma posição intermédia e a extremidade mais afastada do furo, em diferentes direções angulares. Se apenas conseguir medir a entrada, registe essa limitação em vez de descrever todo o furo como uniformemente pequeno.
Mantenha comparáveis entre testes a temperatura da peça, a condição de fixação, o local e o método de medição. Caso contrário, uma alteração da leitura pode ser confundida com uma alteração do resultado de corte. Um furo que varia com a profundidade ou a direção exige investigar a sua forma, não apenas corrigir uma leitura de diâmetro.
| Padrão observado | Próxima verificação prioritária | Evidências a conservar |
|---|---|---|
| O primeiro furo de teste já é pequeno | Montagem dos insertos e depois instalação conforme o elemento que realmente roda | Referências e posições dos insertos; verificações da montagem; medições ao longo do furo |
| As peças anteriores eram conformes e depois o diâmetro diminuiu | O que mudou desde a referência: arestas, assentos, fixação, refrigerante ou controlo de aparas | Sequência de peças, primeiro resultado anormal, estado das arestas e alterações de carga ou aparas |
| A dimensão varia com a profundidade ou a direção angular | Confirmar a forma do furo e depois investigar alinhamento, estabilidade e evacuação de aparas | Um mapa de medições por posição, não um único diâmetro médio |
| Não existem medições anteriores comparáveis | Estabelecer uma referência de medição repetível antes de diagnosticar uma tendência | Método, posições, estado da peça e resultado do primeiro teste controlado |
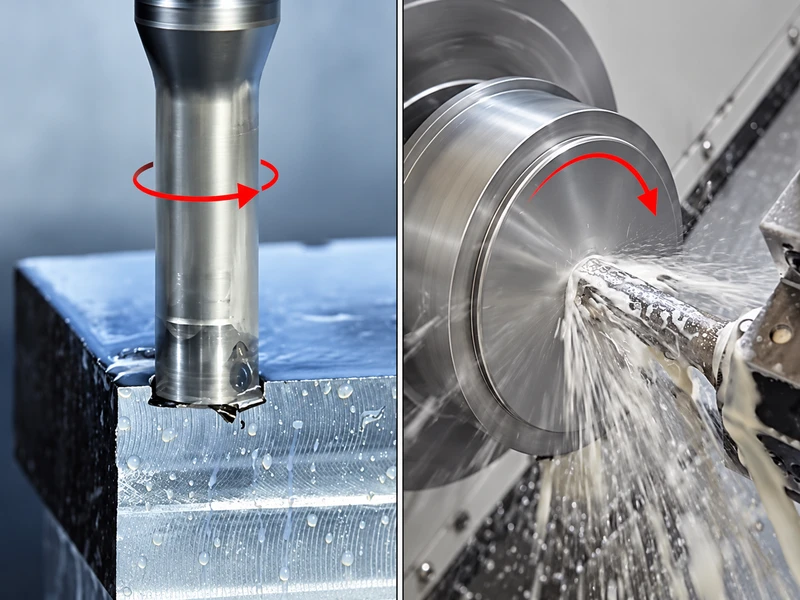
Antes de seguir qualquer uma das duas linhas temporais, identifique a configuração de corte: a peça roda com a broca parada ou é a broca que roda? As verificações de instalação não são intercambiáveis.
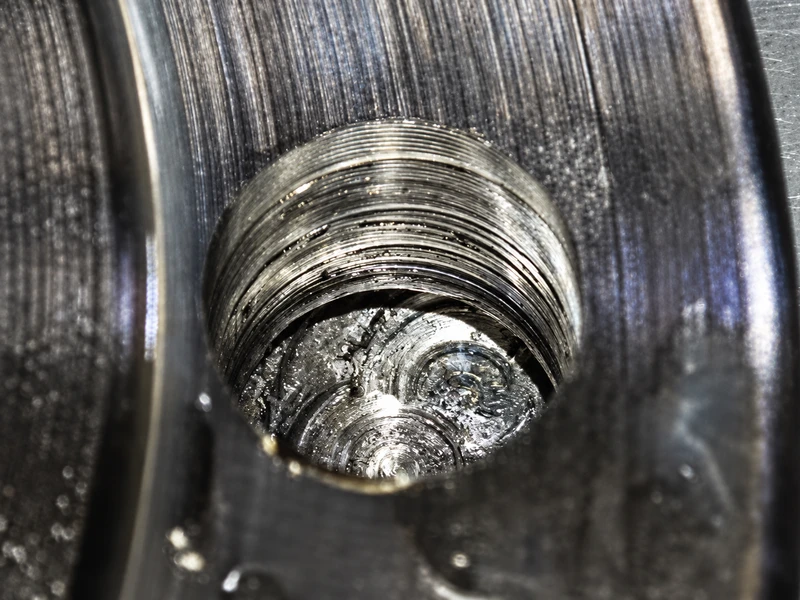
Se o primeiro furo de teste já é pequeno
«Novo» não significa corretamente montado ou instalado. As mesmas verificações do primeiro furo aplicam-se após a troca de insertos, a reinstalação da broca ou uma intervenção no porta-ferramentas.
Verifique a montagem dos insertos
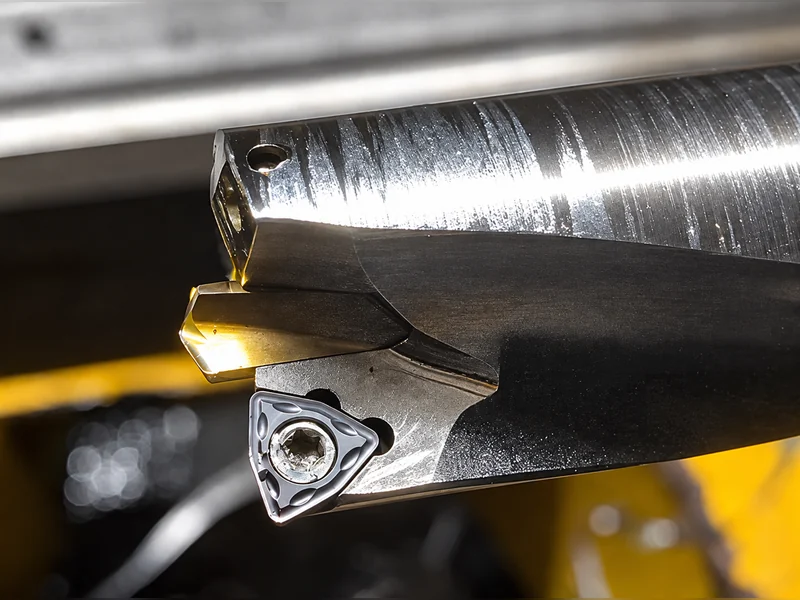
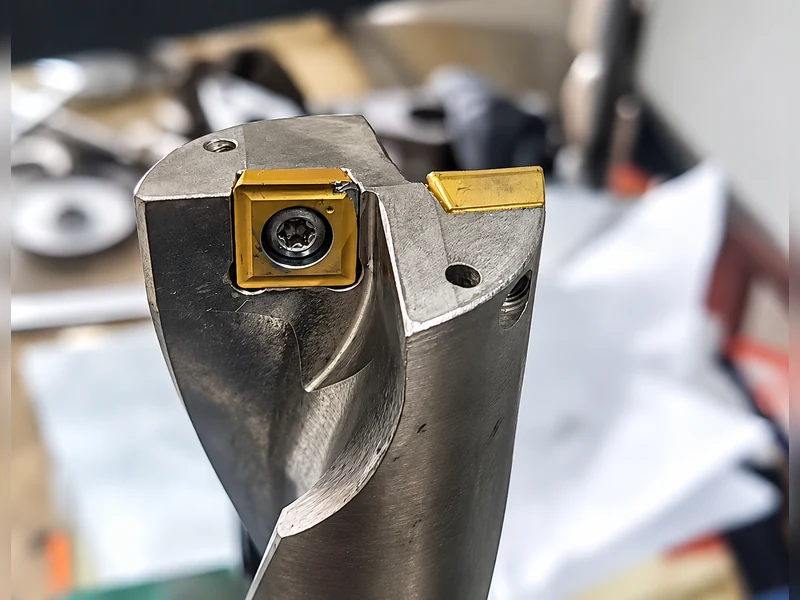
Confirme as referências do corpo e dos insertos nas instruções do fabricante. Verifique se os insertos central e periférico estão nas posições previstas e se as geometrias constituem uma combinação aprovada. Não suponha que os insertos são intercambiáveis apenas porque cabem nos alojamentos.
Com acesso seguro à ferramenta, inspecione e limpe os assentos. Verifique obstruções, danos e o estado dos parafusos; depois monte os insertos com o procedimento de aperto e a ferramenta dinamométrica especificados. Uma aresta nova não compensa um assento danificado ou obstruído.
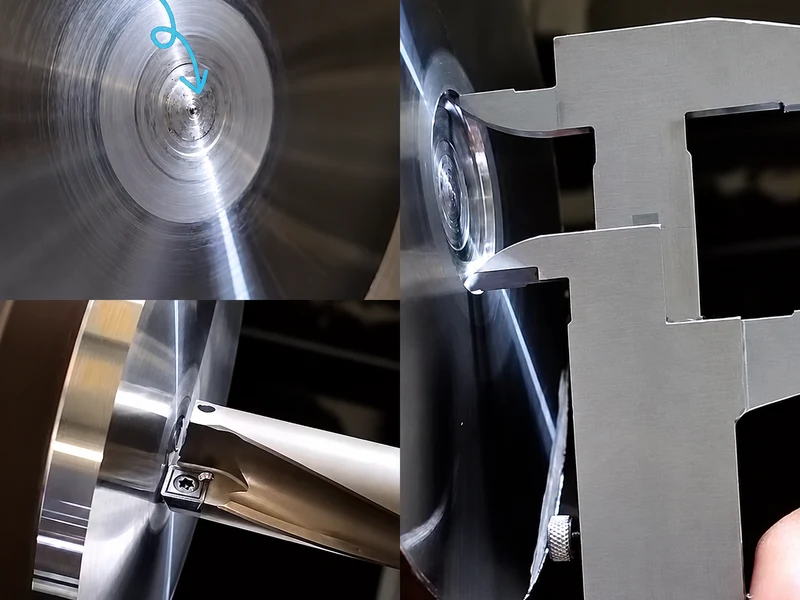
A posição de corte periférica merece atenção, mas uma leitura informal com paquímetro entre dois insertos não substitui a referência dimensional do fabricante. Se houver dúvidas sobre uma dimensão do conjunto, verifique-a pelo método prescrito antes de responsabilizar o corpo ou mudar de marca.
Peça em rotação e broca parada: verifique primeiro o alinhamento
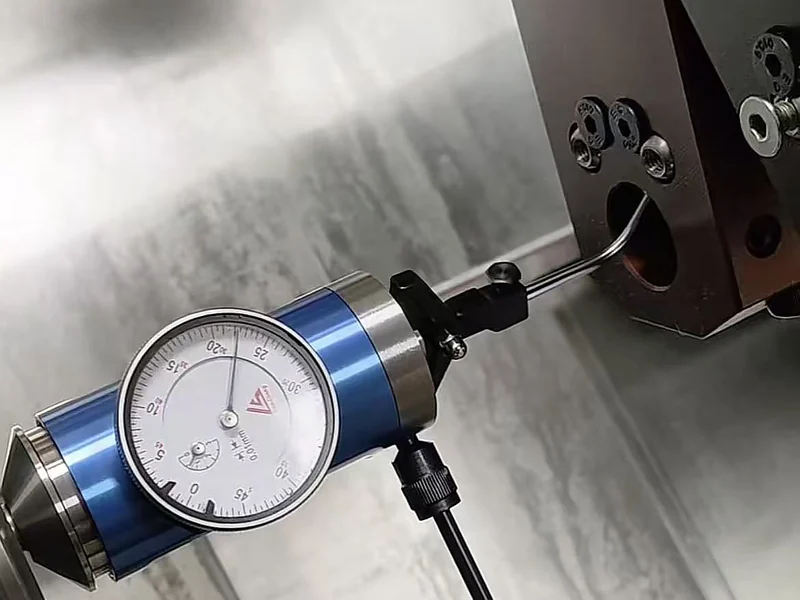
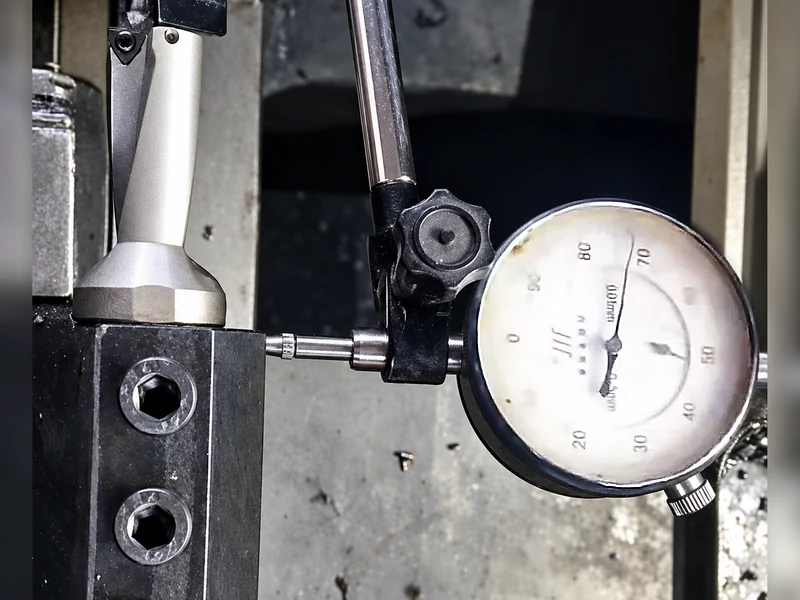
Numa broca parada num torno, dê prioridade ao alinhamento dos centros e ao paralelismo entre o eixo da broca e o eixo do fuso. Verificar um único ponto não demonstra paralelismo. Siga o procedimento dos fornecedores da máquina e da broca; uma barra-padrão e um comparador podem ser usados para investigar o alinhamento.
Distinga também a montagem estática do seu comportamento sob a força de corte. A deflexão da torre pode afetar o resultado mesmo após verificar o alinhamento estático. Se o diâmetro mudar com a carga de corte, investigue a fixação e a estabilidade com o engenheiro de processo, em vez de tratar o valor de compensação como diagnóstico.
Não rode a haste para outra orientação como teste universal. Qualquer ensaio de orientação deve ser compatível com os planos da haste, o sistema de fixação e o procedimento do fornecedor.
Broca em rotação: verifique o conjunto rotativo instalado
Verifique o porta-ferramentas, a fixação, os apoios e o batimento na referência especificada para o sistema. O batimento é uma condição de montagem a verificar, não uma prova de que causou o furo abaixo da medida.
Nesta configuração, verifique também a alimentação de refrigerante: caudal, filtro e canais internos da broca. Confirme a combinação das geometrias central e periférica para o material e a aplicação. Estas verificações fazem parte da investigação de um furo pequeno, mesmo quando o porta-ferramentas parece satisfatório.
Utilize a gama de condições de corte recomendada para a broca e os insertos específicos. Alterar repetidamente a velocidade e o avanço antes de corrigir um problema de montagem ou alimentação torna o teste mais difícil de interpretar.
Se o furo diminui após peças conformes
Comece pelo último resultado conforme. A redução foi gradual ou surgiu imediatamente após uma troca de inserto, reinstalação, interrupção do refrigerante ou outra alteração registada? Compare as mesmas posições e condições de medição antes de concluir que a ferramenta corta progressivamente mais pequeno.
Inspecione a aresta periférica quanto a desgaste, lascamento e material da peça aderido. Inspecione também a aresta central; não isole um inserto do resto do sistema de corte. Verifique alterações nos assentos e na fixação e compare refrigerante, aparas e carga da máquina com a série conforme.
O desgaste pode colocar um furo fora de tolerância, mas o momento em que aparece não demonstra, por si só, um mecanismo específico. Da mesma forma, material aderido à aresta é uma observação a investigar, não uma previsão fiável do sentido em que o diâmetro deve variar.
Se o corpo, os assentos e a instalação estiverem em condições de serviço e for apropriada uma aresta nova, indexe ou substitua o inserto segundo as instruções. Mantenha as restantes condições inalteradas sempre que possível e volte a medir. A recuperação para a referência apoia uma explicação relacionada com a aresta; não explica a sua deterioração nem exclui uma condição que possa danificar a seguinte.
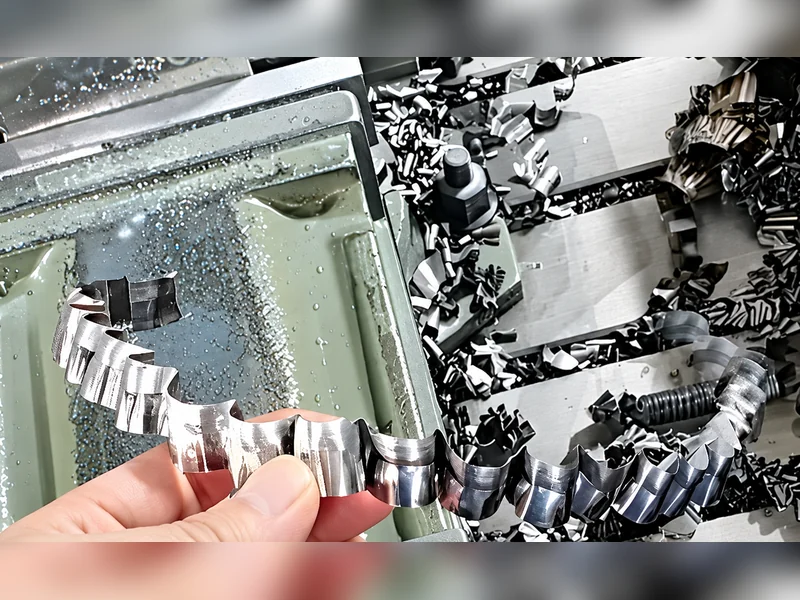
Se o resultado não recuperar, volte à instalação, estabilidade, refrigerante e evacuação de aparas. Se o furo for cónico ou o corpo apresentar marcas de atrito, investigue diretamente esses sinais. Substituir insertos repetidamente ou compensar cada leitura menor pode ocultar um problema que continua presente na montagem.
Quando o ajuste radial é — e quando não é — o próximo passo
O pré-ajuste radial pode ser legítimo numa broca de insertos parada quando essa ferramenta específica o permite. Deve ser feito depois de verificar medição, arestas, assentos e instalação, não em substituição dessas verificações.
A gama permitida depende do desenho da broca, incluindo a sobreposição entre os insertos central e periférico. Confirme a direção, a gama, a orientação dos insertos e a convenção raio/diâmetro do comando antes de um teste controlado. Não existe um sinal nem um valor universal de compensação X para um furo abaixo da medida feito com broca U.
Não ajuste a broca para cortar abaixo do seu diâmetro nominal sem aprovação explícita do fornecedor para essa aplicação; o corpo pode interferir com a parede. O curso do porta-ferramentas não é, por si só, a gama de ajuste admissível da broca.
Uma broca em rotação também pode permitir pré-ajuste do diâmetro através de um porta-ferramentas ajustável ou casquilho excêntrico compatível. É uma montagem diferente do método de compensação de coordenadas de uma broca parada. Deslocar apenas a posição programada do furo de uma broca rotativa não altera o seu diâmetro de corte.
Se o desenho exigir um controlo dimensional ou de forma mais rigoroso do que o processo de furação qualificado consegue fornecer, preveja uma operação de acabamento adequada. Não suponha que mais compensação transformará um furo instável num furo acabado e conforme.
Faça o próximo teste produzir evidências úteis
Antes do próximo teste seguro, mantenha um registo breve que outro operador ou engenheiro de aplicações consiga reproduzir:
Configuração: série da broca, diâmetro nominal, comprimento útil, porta-ferramentas, elemento em rotação e referências dos insertos central e periférico.
Ponto de partida: primeiro teste, após uma alteração ou após uma sequência conhecida de peças conformes.
Mapa de medição: posição, direção, método, limite do desenho e estado da peça para cada leitura.
Alterações observadas: estado da aresta, marcas de atrito no corpo, aparas, alimentação de refrigerante, carga e ruído invulgar.
Uma alteração controlada e o seu resultado: o que mudou, o que permaneceu constante e as medições correspondentes.
Use esse registo para escolher a verificação seguinte. Quando a dimensão e a forma do furo voltarem à condição exigida, continue a verificar pelo mesmo método para confirmar que o resultado se mantém durante a produção. Recuperar um furo de teste é um resultado útil; ainda não prova que o problema original não possa voltar a ocorrer.