










Fehlersuche beim Wendeschneidplattenbohren: Wenn die Bohrung zu klein ist
Wenn ein Wendeschneidplattenbohrer unter Maß bohrt, prüfen Sie zuerst die Messung und ob sich der Durchmesser über die Bohrtiefe verändert. Klären Sie anschließend, wann das Problem begonnen hat. Ist bereits die erste Probebohrung zu klein, stehen Plattenmontage und Werkzeugeinbau weit oben auf der Prüfliste. Wird die Bohrung erst nach maßhaltigen Teilen kleiner, ist ein Vergleich mit diesem früheren Ausgangszustand erforderlich. Keines dieser Muster bestimmt für sich allein die Ursache.
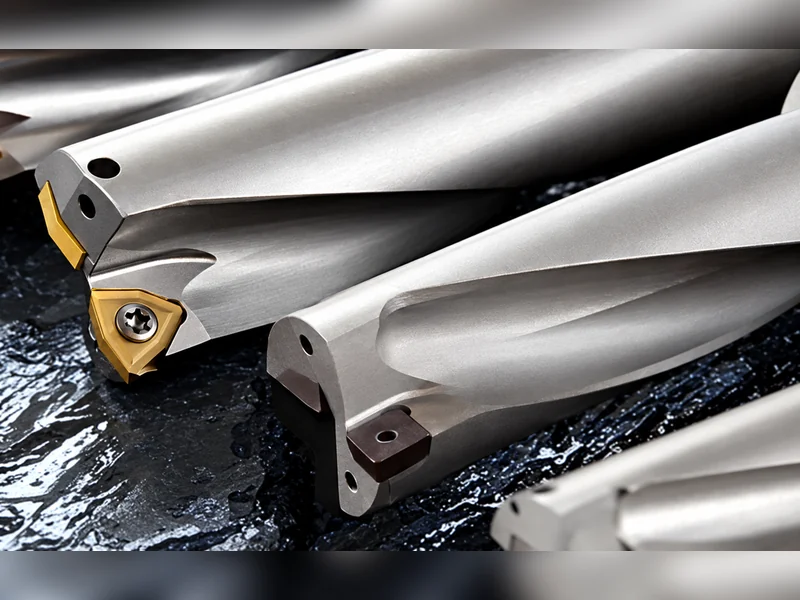
Erhöhen Sie nicht fortlaufend den Versatz, um einen neu aufgetretenen Maßfehler auszugleichen. Wenn der Bohrerkörper reibt, eine Schneide beschädigt ist oder Last beziehungsweise Geräusch auffällig werden, unterbrechen Sie das Bohren und befolgen Sie das sichere Prüfverfahren der Maschine.
Diese Anleitung behandelt Wendeschneidplattenbohrer, häufig als U-Bohrer bezeichnet – keine Spiralbohrer der amerikanischen Buchstabengröße U und keine Wechselkopfbohrer. Wenn die Bauart unklar ist, lesen Sie die Unterschiede zwischen Wechselkopf- und Wendeschneidplattenbohrern.
Klären Sie vor einer Änderung der Einrichtung, was „unter Maß“ bedeutet
Notieren Sie Zeichnungsvorgabe, Nenndurchmesser des Bohrers und Messergebnis getrennt. Der Nenndurchmesser garantiert nicht, dass jede Zeichnungstoleranz unmittelbar durch Bohren erreicht wird. Vergleichen Sie die angegebene Leistungsfähigkeit des gewählten Bohrers mit der tatsächlichen Anforderung.
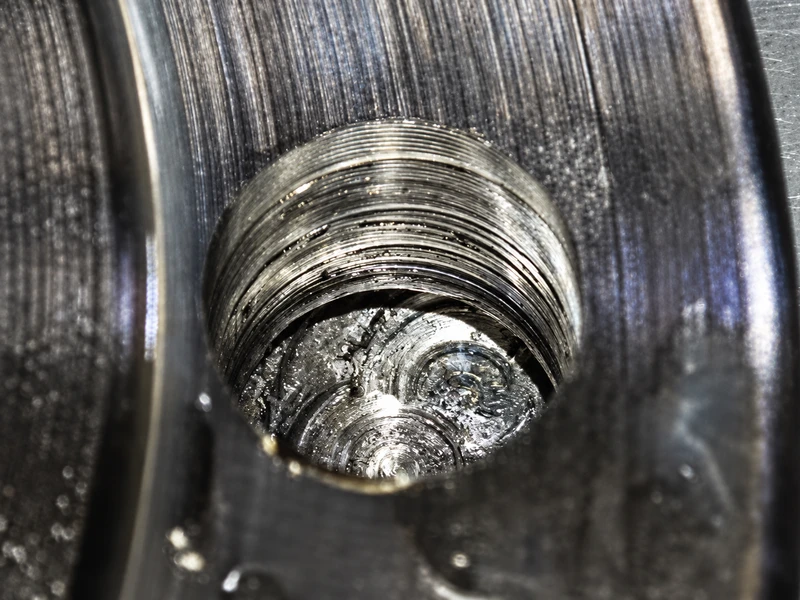
Verwenden Sie ein geeignetes, überprüftes Messverfahren und dokumentieren Sie jede Messstelle. Soweit Zugänglichkeit und Prüfplan dies erlauben, vergleichen Sie Bohrungseintritt, eine mittlere Stelle und das entfernte Bohrungsende in verschiedenen Winkelrichtungen. Können Sie nur am Eintritt messen, dokumentieren Sie diese Einschränkung, statt die gesamte Bohrung als gleichmäßig zu klein zu beschreiben.
Halten Sie Werkstücktemperatur, Spannzustand, Messstelle und Messverfahren zwischen den Versuchen vergleichbar. Andernfalls kann eine geänderte Anzeige mit einem geänderten Zerspanungsergebnis verwechselt werden. Variiert die Bohrung mit Tiefe oder Richtung, muss die Bohrungsform untersucht werden; die Korrektur eines einzelnen Durchmesserwerts reicht nicht aus.
| Beobachtetes Muster | Nächste vorrangige Prüfung | Aufzubewahrende Nachweise |
|---|---|---|
| Bereits die erste Probebohrung ist zu klein | Plattenmontage, danach Einbau entsprechend der tatsächlichen Rotationsanordnung | Plattenbezeichnungen und Positionen; Einrichtprüfungen; Messungen entlang der Bohrung |
| Frühere Teile waren maßhaltig, danach nahm das Maß ab | Änderungen gegenüber dem Ausgangszustand: Schneiden, Plattensitz, Spannung, Kühlmittel oder Spankontrolle | Teilereihenfolge, erstes abweichendes Ergebnis, Schneidenzustand sowie Last- und Spanveränderungen |
| Das Maß variiert mit Tiefe oder Winkelrichtung | Bohrungsform bestätigen, anschließend Ausrichtung, Stabilität und Spanabfuhr untersuchen | Ein Messplan mit Einzelwerten je Messstelle statt eines mittleren Durchmessers |
| Es gibt keine vergleichbaren früheren Messungen | Vor der Diagnose eines Trends eine reproduzierbare Messbasis schaffen | Verfahren, Messstellen, Werkstückzustand und Ergebnis des ersten kontrollierten Versuchs |
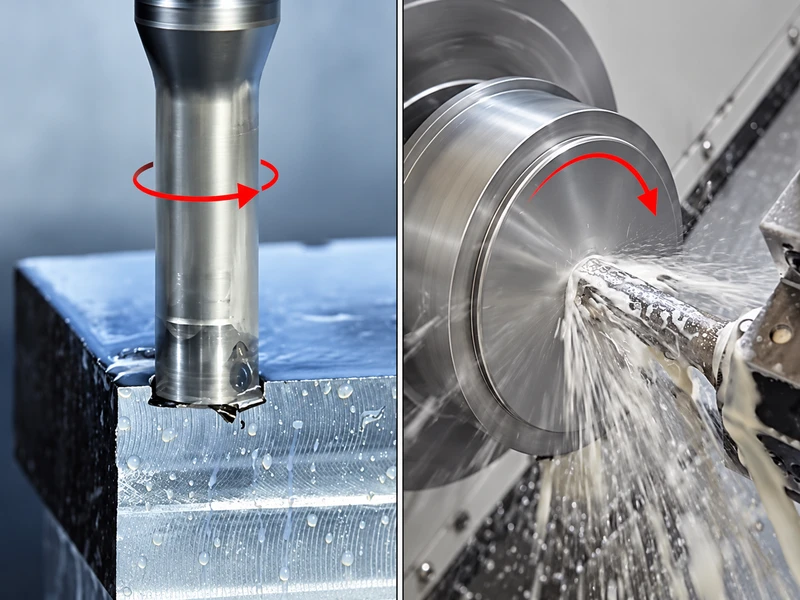
Bestimmen Sie vor der zeitabhängigen Fehlersuche die Bearbeitungsanordnung: Rotiert das Werkstück bei stehendem Bohrer oder rotiert der Bohrer? Die Einbauprüfungen sind nicht austauschbar.
Wenn bereits die erste Probebohrung zu klein ist
„Neu“ bedeutet nicht korrekt montiert oder korrekt eingebaut. Dieselben Prüfungen für die erste Bohrung gelten auch nach einem Plattenwechsel, erneutem Einbau des Bohrers oder einer Veränderung an der Aufnahme.
Prüfen Sie die Plattenmontage
Vergleichen Sie die Bezeichnungen von Bohrerkörper und Platten mit den Herstellerangaben. Prüfen Sie, ob Zentrums- und Umfangsplatte an den vorgesehenen Positionen sitzen und ihre Geometrien eine freigegebene Kombination bilden. Gehen Sie nicht davon aus, dass Platten allein deshalb austauschbar sind, weil sie in die Plattensitze passen.
Prüfen und reinigen Sie die Sitze, sobald das Werkzeug sicher zugänglich ist. Kontrollieren Sie Fremdkörper, Beschädigungen und Schraubenzustand. Montieren Sie anschließend die Platten nach dem vorgeschriebenen Anziehverfahren mit dem vorgesehenen Drehmomentwerkzeug. Eine neue Schneide gleicht keinen beschädigten oder verunreinigten Sitz aus.
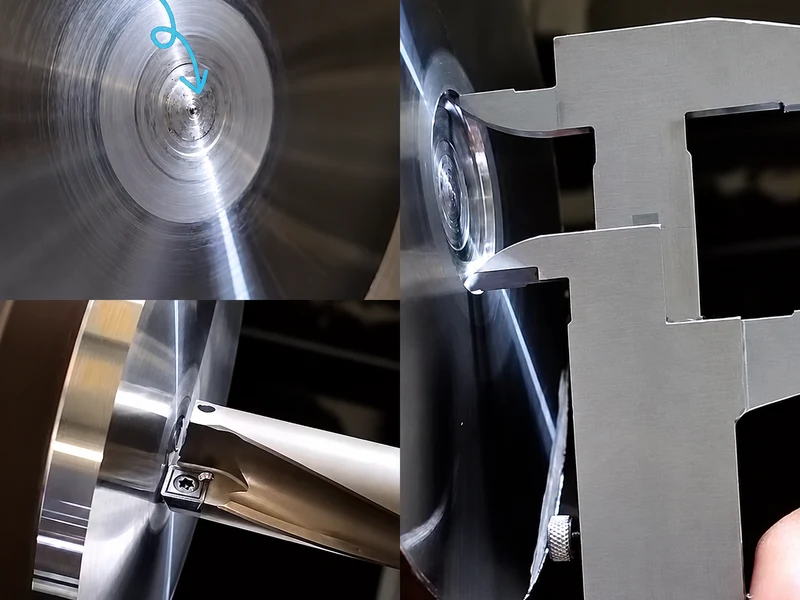
Die Lage der Umfangsschneide verdient Aufmerksamkeit. Eine beiläufige Messschiebermessung über zwei Platten ersetzt jedoch nicht die Maßreferenz des Herstellers. Ist ein Montagemaß zweifelhaft, prüfen Sie es mit dem vorgeschriebenen Verfahren, bevor Sie den Körper verantwortlich machen oder die Marke wechseln.
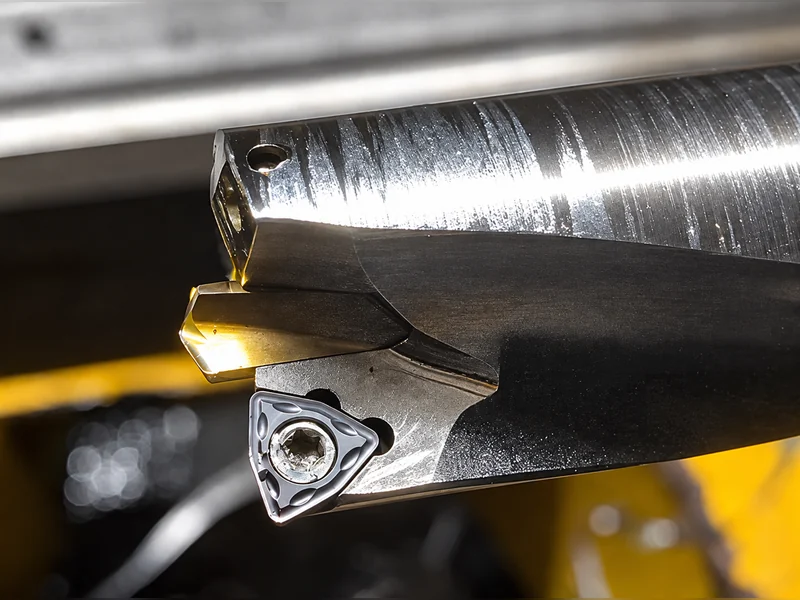
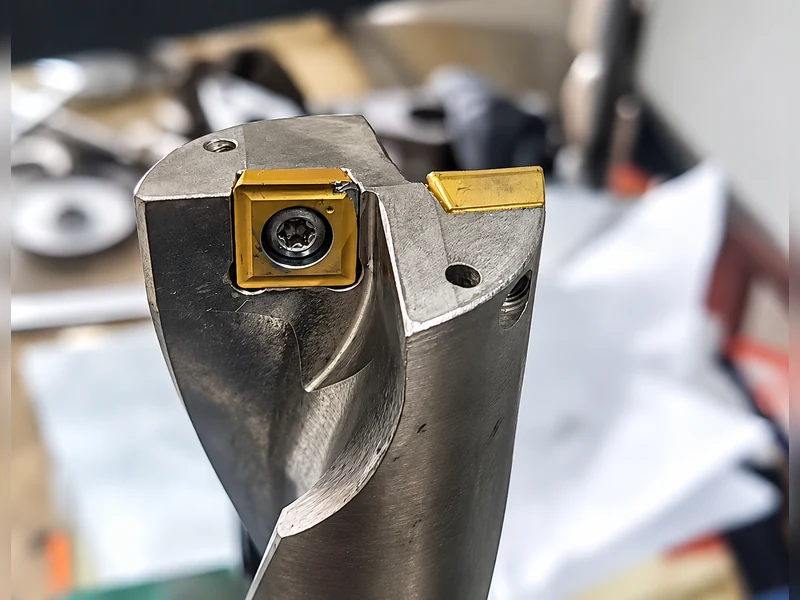
Rotierendes Werkstück, stehender Bohrer: zuerst die Ausrichtung prüfen
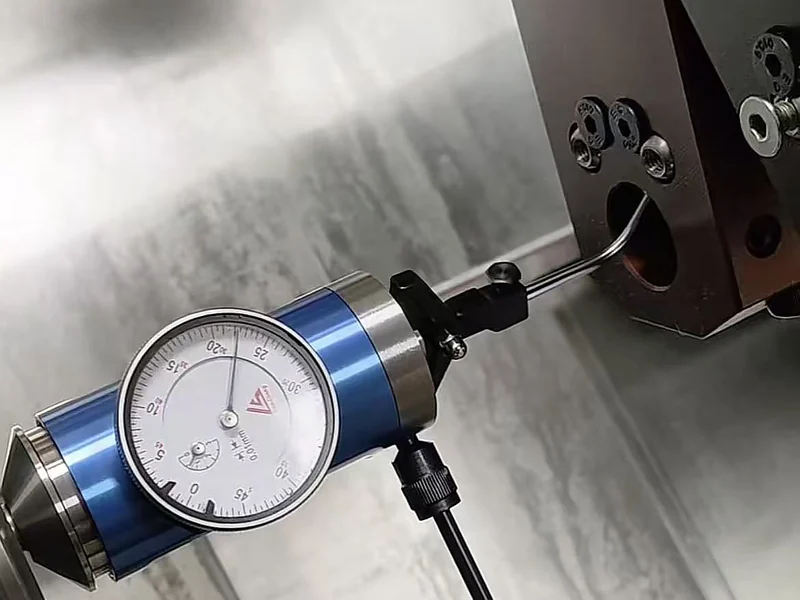
Bei einem stehenden Bohrer auf einer Drehmaschine haben die Mittenausrichtung und die Parallelität zwischen Bohrer- und Spindelachse Vorrang. Die Prüfung eines einzelnen Punkts weist keine Parallelität nach. Befolgen Sie das Verfahren des Maschinen- und Bohrerlieferanten; Prüfdorn und Messuhr können zur Untersuchung der Ausrichtung dienen.
Unterscheiden Sie außerdem die statische Einrichtung vom Verhalten unter Schnittkraft. Eine Durchbiegung des Revolvers kann das Ergebnis auch nach einer statischen Ausrichtprüfung beeinflussen. Ändert sich das Bohrungsmaß mit der Schnittlast, untersuchen Sie Befestigung und Stabilität gemeinsam mit dem Verfahrenstechniker, statt den Versatzwert als Diagnose zu betrachten.
Verdrehen Sie den Schaft nicht als allgemeingültigen Test in eine andere Lage. Jeder Orientierungsversuch muss zu Schaftflächen, Spannsystem und Lieferantenvorgaben passen.
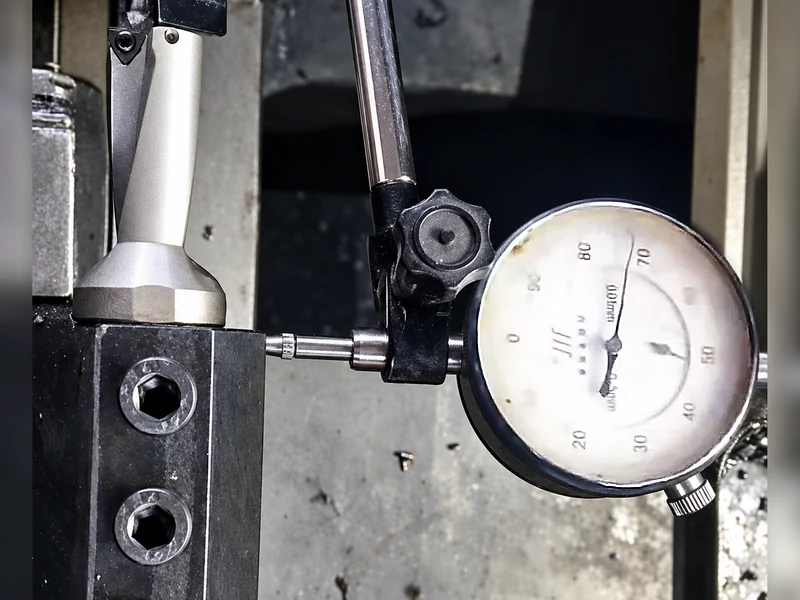
Rotierender Bohrer: die eingebaute rotierende Einheit prüfen
Prüfen Sie Aufnahme, Spannung, Anlage und Rundlauf an der für das Werkzeugsystem vorgeschriebenen Referenz. Rundlauf ist ein zu prüfender Einrichtzustand – kein Beweis dafür, dass er die untermaßige Bohrung verursacht hat.
Prüfen Sie bei dieser Anordnung auch die Kühlmittelzufuhr: Durchfluss, Filter und innere Kühlmittelkanäle des Bohrers. Bestätigen Sie die Kombination der Zentrums- und Umfangsplattengeometrien für Werkstoff und Anwendung. Diese Prüfungen gehören auch dann zur Untersuchung einer untermaßigen Bohrung, wenn die Aufnahme einwandfrei erscheint.
Verwenden Sie den empfohlenen Schnittdatenbereich für den konkreten Bohrer und die eingesetzten Platten. Wiederholte Änderungen von Drehzahl und Vorschub vor der Behebung eines Montage- oder Versorgungsproblems erschweren die Auswertung des Versuchs.
Wenn die Bohrung nach maßhaltigen Teilen kleiner wird
Beginnen Sie mit dem letzten maßhaltigen Ergebnis. Entwickelte sich die Abnahme allmählich oder trat sie unmittelbar nach einem Plattenwechsel, erneutem Einbau, einer Kühlmittelunterbrechung oder einer anderen dokumentierten Änderung auf? Vergleichen Sie dieselben Messstellen und Bedingungen, bevor Sie von einem zunehmend kleineren Bohrdurchmesser ausgehen.
Prüfen Sie die Umfangsschneide auf Verschleiß, Ausbrüche und anhaftenden Werkstoff. Prüfen Sie auch die Zentrumsschneide; betrachten Sie eine Platte nicht isoliert vom übrigen Zerspanungssystem. Kontrollieren Sie Veränderungen an Sitzen und Spannung und vergleichen Sie Kühlmittelzufuhr, Späne und Maschinenlast mit dem maßhaltigen Lauf.
Verschleiß kann eine Bohrung aus der Toleranz bringen, doch der Zeitpunkt allein beweist keinen bestimmten Verschleißmechanismus. Ebenso ist anhaftender Werkstoff an einer Schneide ein zu untersuchender Befund und keine zuverlässige Vorhersage dafür, in welche Richtung sich der Durchmesser verändern muss.
Sind Körper, Sitze und Einbau funktionsfähig und ist eine neue Schneide sinnvoll, wenden oder ersetzen Sie die Platte nach ihrer Anleitung. Halten Sie die übrigen Versuchsbedingungen soweit möglich unverändert und messen Sie erneut. Eine Annäherung an den Ausgangszustand stützt eine schneidenbezogene Erklärung; sie erklärt weder die Ursache der Schädigung noch schließt sie Bedingungen aus, die auch die nächste Schneide beschädigen.
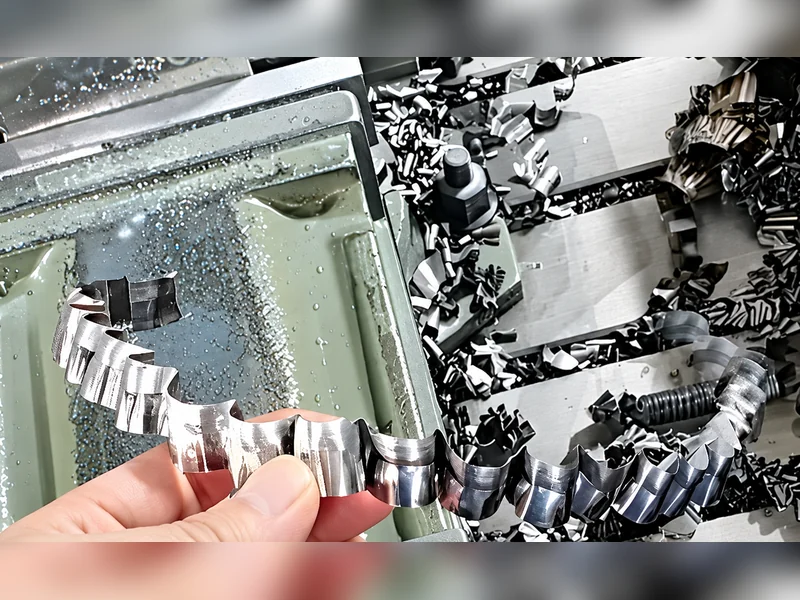
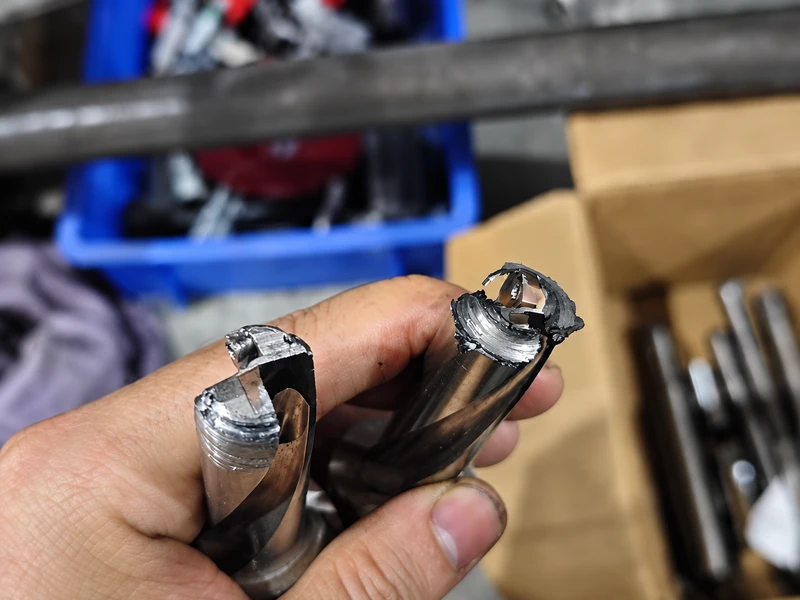
Erholt sich das Ergebnis nicht, kehren Sie zu Einbau, Stabilität, Kühlmittel und Spanabfuhr zurück. Ist die Bohrung konisch oder weist der Körper Reibspuren auf, untersuchen Sie diese Befunde direkt. Wiederholter Plattenwechsel oder die Korrektur jedes kleineren Messwerts kann ein weiterhin bestehendes Einrichtproblem verdecken.
Wann die radiale Einstellung der nächste Schritt ist – und wann nicht
Eine radiale Voreinstellung kann bei einem stehenden Wendeschneidplattenbohrer zulässig sein, wenn das konkrete Werkzeug dafür vorgesehen ist. Sie erfolgt nach der Prüfung von Messung, Schneiden, Sitzen und Einbau – nicht anstelle dieser Prüfungen.
Der zulässige Bereich hängt von der Bohrerkonstruktion ab, einschließlich der Überdeckung zwischen Zentrums- und Umfangsplatte. Bestätigen Sie vor einem kontrollierten Versuch die freigegebene Richtung, den Bereich, die Plattenorientierung und die Radius-/Durchmesserprogrammierung der Steuerung. Für eine untermaßige U-Bohrung gibt es weder ein allgemeingültiges Vorzeichen noch einen universellen Betrag der X-Korrektur.
Stellen Sie den Bohrer nicht auf einen Schnittdurchmesser unter seinem Nenndurchmesser ein, sofern der Werkzeuglieferant diese Anwendung nicht ausdrücklich freigibt; der Körper kann mit der Bohrungswand kollidieren. Der Verstellweg der Aufnahme ist für sich allein nicht der zulässige Einstellbereich des Bohrers.
Auch ein rotierender Bohrer kann über eine kompatible einstellbare Aufnahme oder Exzenterhülse eine Durchmesservoreinstellung ermöglichen. Dies ist eine andere Einrichtung, nicht das Koordinatenversatzverfahren für einen stehenden Bohrer. Eine bloße Verschiebung der programmierten Bohrungsposition ändert bei einem rotierenden Bohrer nicht den Schnittdurchmesser.
Erfordert die Zeichnung eine engere Maß- oder Formtoleranz, als der qualifizierte Bohrprozess liefern kann, planen Sie eine geeignete Feinbearbeitung. Gehen Sie nicht davon aus, dass zusätzliche Korrektur aus einer instabilen Bohrung eine fertig bearbeitete, zeichnungsgerechte Bohrung macht.
Der nächste Versuch soll verwertbare Nachweise liefern
Erstellen Sie vor dem nächsten sicheren Versuch eine kurze Aufzeichnung, die ein anderer Bediener oder Anwendungstechniker nachvollziehen kann:
Konfiguration: Bohrerserie, Nenndurchmesser, Arbeitslänge, Aufnahme, Rotationsanordnung und Bezeichnungen der Zentrums- und Umfangsplatte.
Ausgangspunkt: erster Versuch, nach einer Änderung oder nach einer bekannten Folge maßhaltiger Teile.
Messplan: Messstelle, Richtung, Verfahren, Zeichnungsgrenze und Werkstückzustand für jeden Messwert.
Beobachtete Veränderungen: Schneidenzustand, Reibspuren am Körper, Späne, Kühlmittelzufuhr, Last und ungewöhnliche Geräusche.
Eine kontrollierte Änderung und ihr Ergebnis: was geändert wurde, was unverändert blieb und die zugehörigen Messungen.
Wählen Sie anhand dieser Aufzeichnung die nächste Prüfung. Sobald Maß und Bohrungsform wieder den Anforderungen entsprechen, prüfen Sie mit demselben Verfahren weiter, ob das Ergebnis über den Produktionslauf stabil bleibt. Eine wieder maßhaltige Probebohrung ist ein nützliches Ergebnis; sie beweist noch nicht, dass das ursprüngliche Problem nicht erneut auftreten kann.