










Diagnóstico del taladrado con plaquitas: cuando el agujero queda por debajo de medida
Si una broca de plaquitas produce un agujero de menor diámetro, confirme primero la medición y si el diámetro cambia a lo largo de la profundidad. Después determine cuándo comenzó el problema. Un primer agujero de prueba pequeño sitúa el montaje de las plaquitas y la instalación entre las primeras comprobaciones. Si el agujero se reduce después de fabricar piezas conformes, hay que compararlo con esa referencia anterior. Ninguno de estos patrones identifica por sí solo una causa.
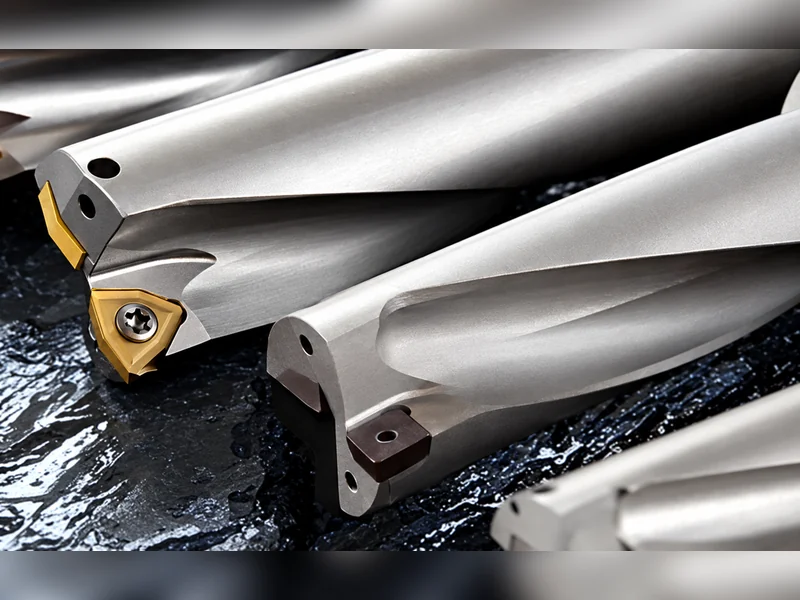
No siga añadiendo corrección para perseguir un nuevo error dimensional. Si el cuerpo de la broca roza, hay un filo dañado o la carga o el ruido son anormales, detenga el taladrado y siga el procedimiento seguro de inspección de la máquina.
Esta guía trata de brocas de plaquitas, a menudo llamadas brocas U, no de brocas helicoidales de tamaño americano letra U ni de brocas de punta intercambiable. Si no tiene clara la construcción, consulte las diferencias entre brocas de punta intercambiable y brocas de plaquitas.
Confirme qué significa «por debajo de medida» antes de cambiar el montaje
Anote por separado el requisito del plano, el diámetro nominal de la broca y el resultado medido. El tamaño nominal no garantiza cumplir directamente por taladrado todas las tolerancias del plano. Compare la capacidad declarada de la broca elegida con el requisito real.
Utilice un método de medición adecuado y verificado, y registre dónde se tomó cada lectura. Cuando el acceso y el plan de inspección lo permitan, compare la entrada, una posición intermedia y el extremo alejado del agujero en distintas direcciones angulares. Si solo puede medir la entrada, registre esa limitación en lugar de describir todo el agujero como uniformemente pequeño.
Mantenga comparables entre ensayos la temperatura de la pieza, la sujeción, el lugar de medición y el método. De lo contrario, un cambio de lectura puede confundirse con un cambio del resultado de corte. Un agujero que varía con la profundidad o la dirección requiere investigar su forma, no solo corregir una lectura de diámetro.
| Patrón observado | Siguiente comprobación prioritaria | Evidencia que debe conservarse |
|---|---|---|
| El primer agujero de prueba ya es pequeño | Montaje de plaquitas y después instalación según qué elemento gira realmente | Referencias y posiciones de las plaquitas; controles del montaje; mediciones a lo largo del agujero |
| Las piezas anteriores eran conformes y después disminuyó el diámetro | Qué cambió respecto a la referencia: filos, asientos, sujeción, refrigerante o control de virutas | Secuencia de piezas, primer resultado anormal, estado del filo y cambios de carga o viruta |
| El tamaño varía con la profundidad o la dirección angular | Confirmar la forma del agujero y después investigar alineación, estabilidad y evacuación de virutas | Un mapa de mediciones por posición, no un único diámetro medio |
| No existen mediciones anteriores comparables | Establecer una referencia de medición repetible antes de diagnosticar una tendencia | Método, posiciones, estado de la pieza y resultado del primer ensayo controlado |
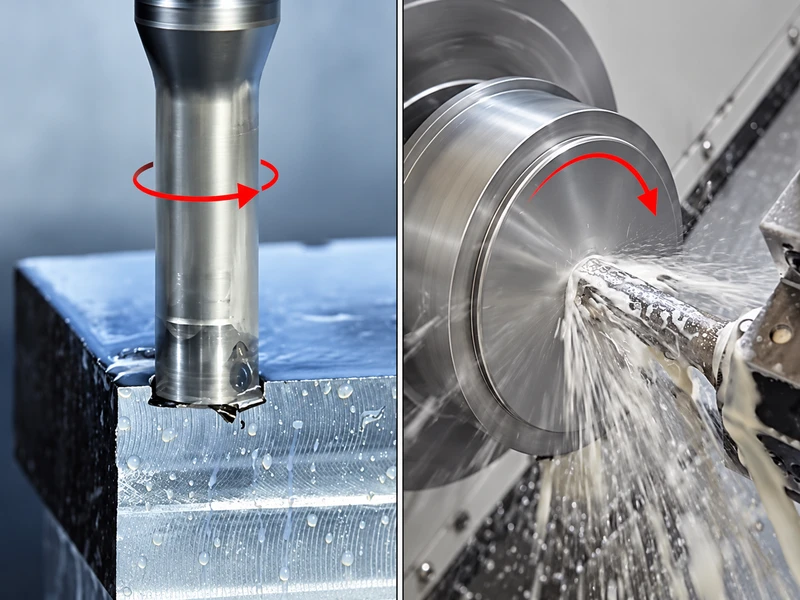
Antes de seguir cualquiera de las dos vías temporales, identifique la disposición de corte: ¿gira la pieza mientras la broca permanece fija, o gira la broca? Las comprobaciones de instalación no son intercambiables.
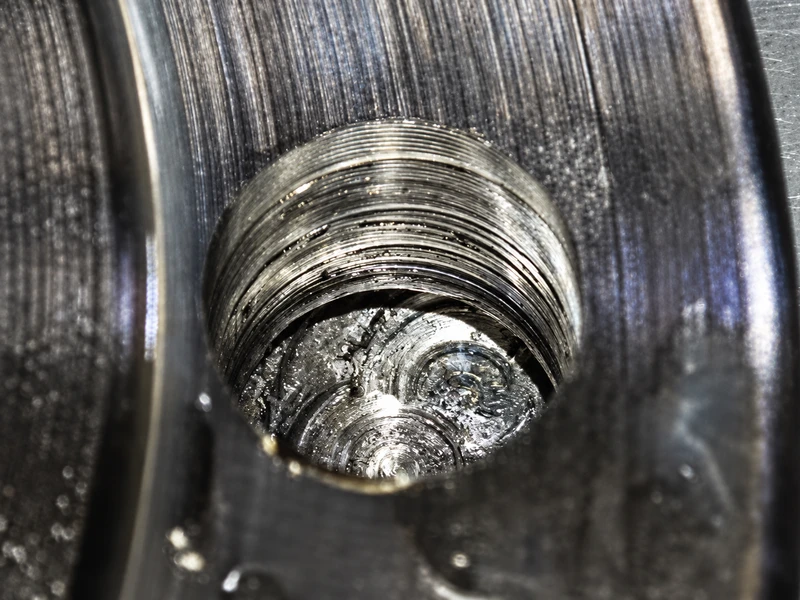
Si el primer agujero de prueba ya es pequeño
«Nuevo» no significa correctamente montado o instalado. Las mismas comprobaciones del primer agujero se aplican después de cambiar plaquitas, volver a montar la broca o intervenir en el portaherramientas.
Compruebe el montaje de las plaquitas
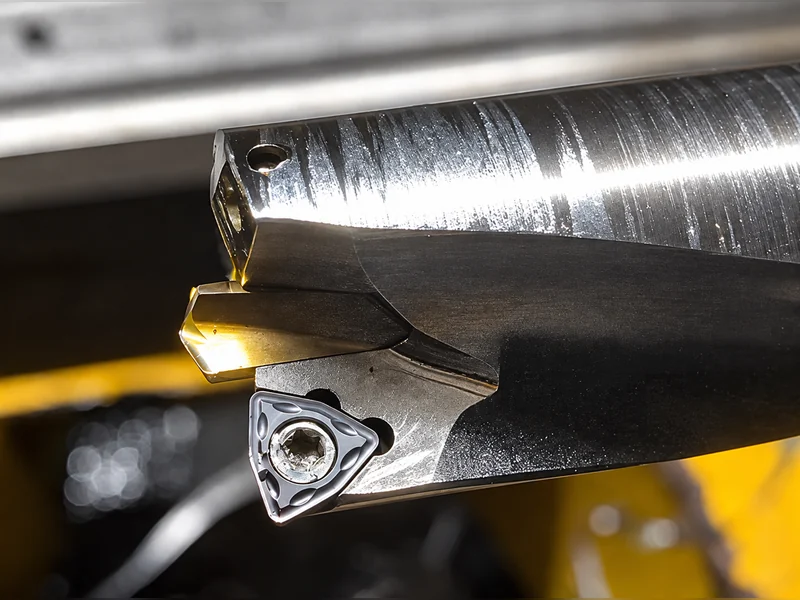
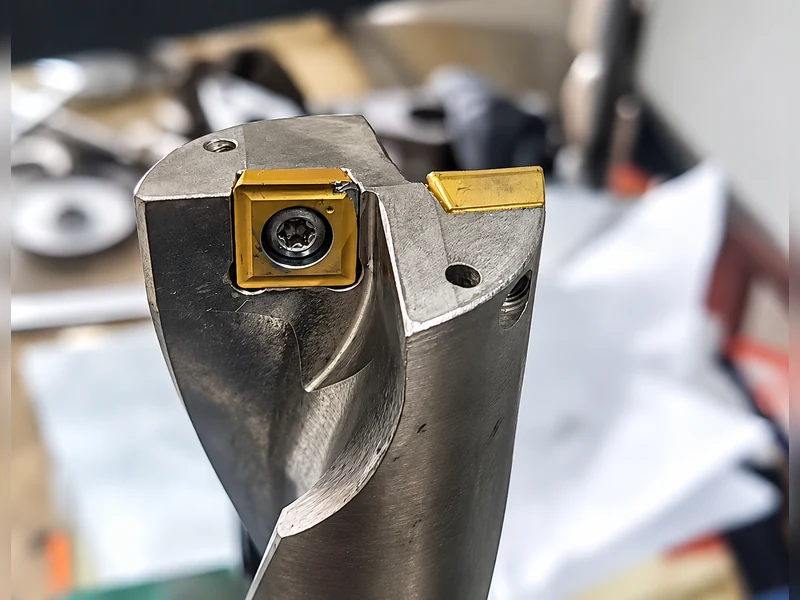
Confirme las referencias del cuerpo y las plaquitas con las instrucciones del fabricante. Verifique que las plaquitas central y periférica estén en sus posiciones previstas y que sus geometrías formen una combinación aprobada. No suponga que unas plaquitas son intercambiables solo porque encajan en los alojamientos.
Con acceso seguro a la herramienta, inspeccione y limpie los asientos. Compruebe obstrucciones, daños y estado de los tornillos; después monte las plaquitas con el procedimiento de apriete y la herramienta dinamométrica indicados. Un filo nuevo no compensa un asiento dañado u obstruido.
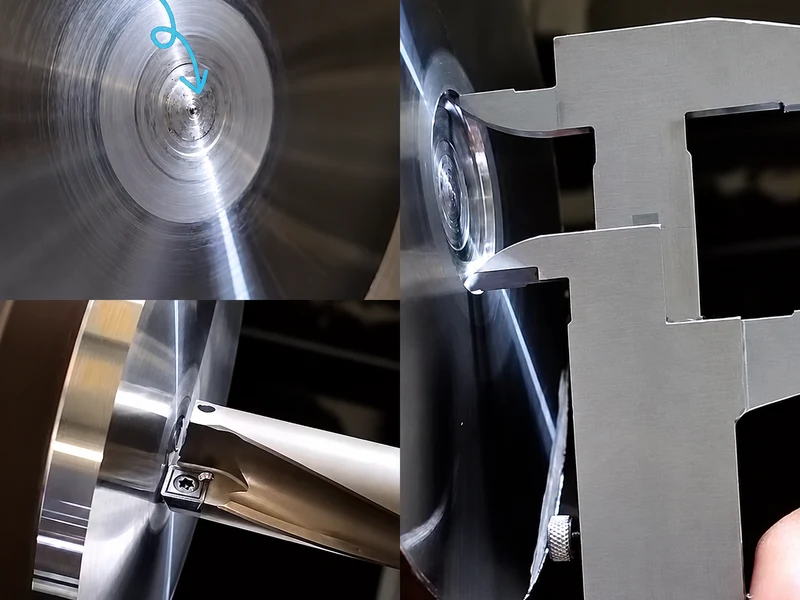
La posición de corte periférica merece atención, pero una lectura informal con calibre entre dos plaquitas no sustituye a la referencia dimensional del fabricante. Si duda de una dimensión del conjunto, compruébela con el método indicado antes de culpar al cuerpo o cambiar de marca.
Pieza giratoria y broca fija: compruebe primero la alineación
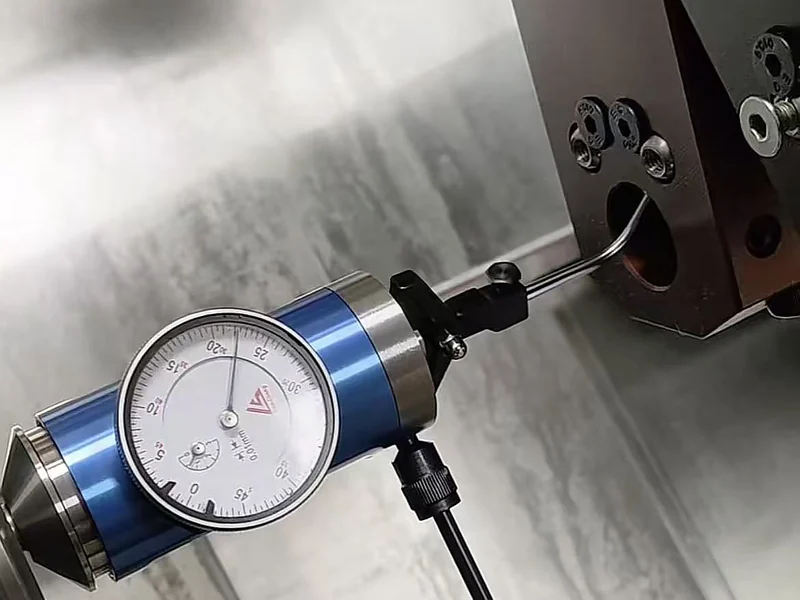
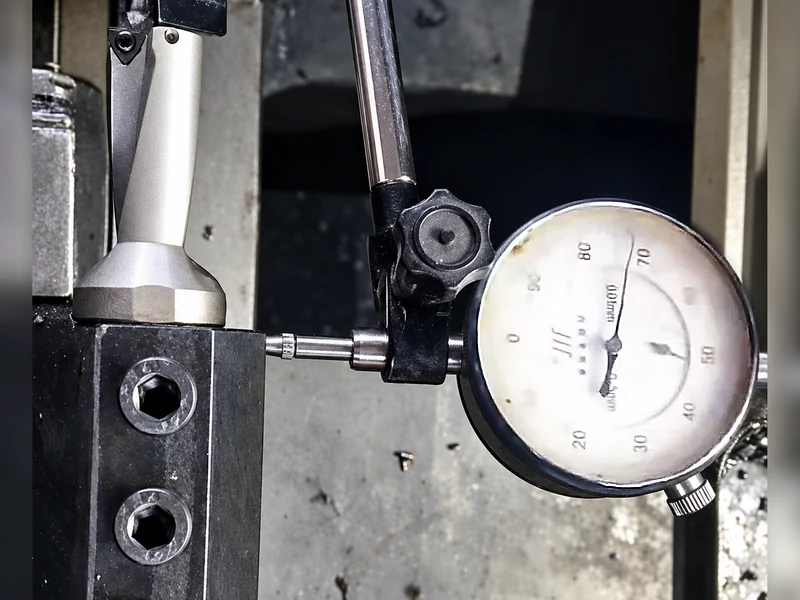
Para una broca fija en un torno, priorice la alineación de centros y el paralelismo entre el eje de la broca y el del husillo. Comprobar un punto no demuestra el paralelismo. Siga el procedimiento del proveedor de la máquina y de la broca; una barra patrón y un comparador pueden servir para investigar la alineación.
Distinga también el montaje estático de su comportamiento bajo la fuerza de corte. La flexión de la torreta puede afectar al resultado incluso después de comprobar la alineación estática. Si el diámetro cambia con la carga de corte, investigue la fijación y la estabilidad con el ingeniero de proceso en vez de considerar el valor de corrección como diagnóstico.
No gire el mango a otra orientación como prueba universal. Cualquier ensayo de orientación debe ser compatible con los planos del mango, el sistema de sujeción y el procedimiento del proveedor.
Broca giratoria: compruebe el conjunto rotativo instalado
Compruebe el portaherramientas, la sujeción, los apoyos y el descentramiento en la referencia indicada para ese sistema. El descentramiento es una condición de montaje que debe verificarse, no una prueba de que haya causado el agujero pequeño.
En esta disposición, compruebe también el suministro de refrigerante: caudal, filtro y conductos internos de la broca. Confirme la combinación de geometrías central y periférica para el material y la aplicación. Estas comprobaciones forman parte del diagnóstico de un agujero pequeño aunque el portaherramientas parezca correcto.
Utilice el intervalo de datos de corte recomendado para la broca y las plaquitas concretas. Cambiar repetidamente la velocidad y el avance antes de corregir un problema de montaje o suministro dificulta interpretar el ensayo.
Si el agujero se reduce después de piezas conformes
Parta del último resultado conforme. ¿La reducción fue gradual o apareció inmediatamente después de cambiar una plaquita, volver a montar la herramienta, interrumpirse el refrigerante u otro cambio registrado? Compare las mismas posiciones y condiciones de medición antes de concluir que la herramienta corta cada vez más pequeño.
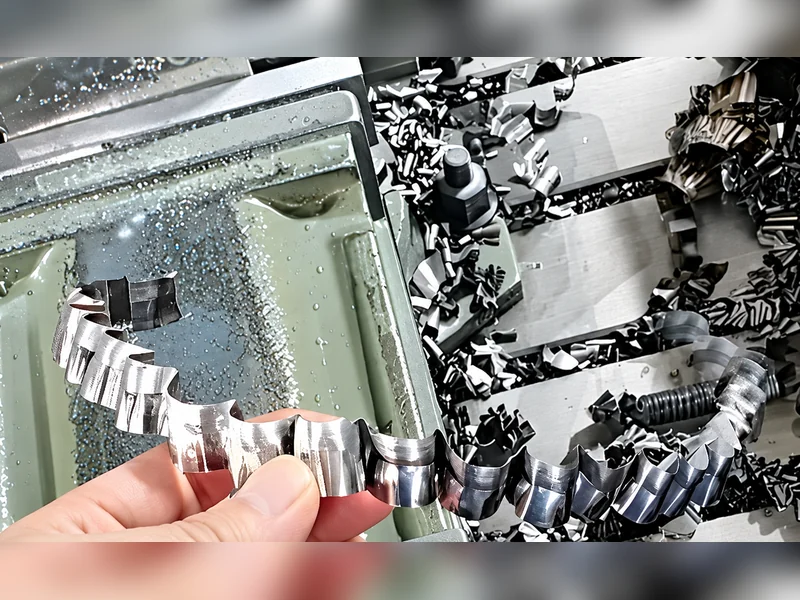
Inspeccione el filo periférico para detectar desgaste, desconchados y material de la pieza adherido. Inspeccione también el filo central; no aísle una plaquita del resto del sistema de corte. Compruebe cambios en los asientos y la sujeción, y compare refrigeración, virutas y carga de máquina con la serie conforme.
El desgaste puede sacar un agujero de tolerancia, pero el momento de aparición no demuestra por sí solo un mecanismo concreto. Del mismo modo, el material adherido al filo es una observación que debe investigarse, no una predicción fiable del sentido en que debe variar el diámetro.
Si el cuerpo, los asientos y la instalación están en condiciones de servicio y procede usar un filo nuevo, indexe o sustituya la plaquita según sus instrucciones. Mantenga las demás condiciones sin cambios cuando sea posible y vuelva a medir. Recuperar el valor de referencia respalda una explicación relacionada con el filo; no explica por qué se deterioró ni descarta una condición que dañará el siguiente.
Si el resultado no se recupera, vuelva a la instalación, la estabilidad, el refrigerante y la evacuación de virutas. Si el agujero es cónico o el cuerpo tiene marcas de roce, investigue directamente esos indicios. Sustituir plaquitas repetidamente o compensar cada lectura menor puede ocultar un problema que sigue presente en el montaje.
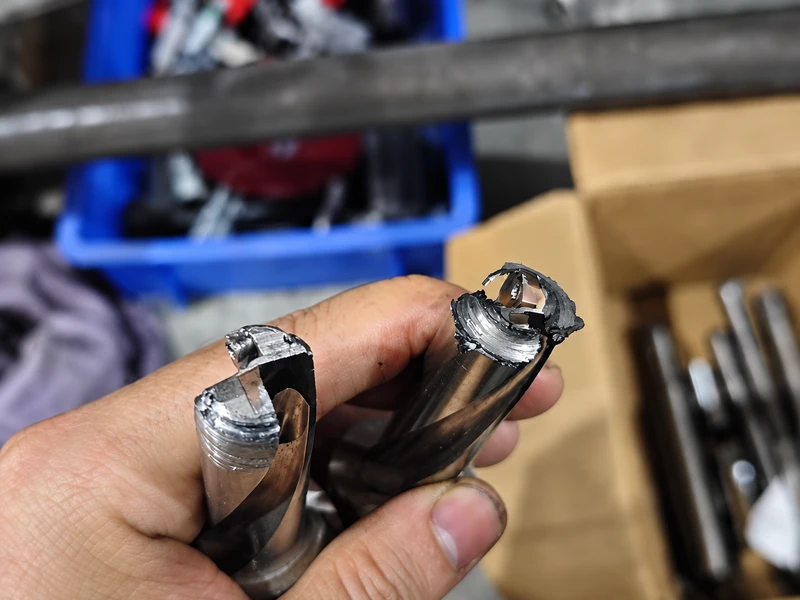
Cuándo el ajuste radial es —y cuándo no es— el siguiente paso
El preajuste radial puede ser válido para una broca de plaquitas fija cuando esa herramienta concreta lo permite. Debe realizarse después de comprobar medición, filos, asientos e instalación, no en sustitución de esos controles.
El intervalo permitido depende del diseño de la broca, incluido el solapamiento entre las plaquitas central y periférica. Confirme el sentido, el intervalo, la orientación de las plaquitas y la convención de radio/diámetro del control antes de un ensayo controlado. No existe un signo ni una magnitud universales de corrección X para un agujero pequeño hecho con broca U.
No ajuste la broca para cortar por debajo de su diámetro nominal salvo aprobación explícita del proveedor para esa aplicación; el cuerpo puede interferir con la pared. El recorrido del portaherramientas no equivale, por sí solo, al intervalo de ajuste admisible de la broca.
Una broca giratoria también puede permitir preajustar el diámetro con un portaherramientas regulable o un casquillo excéntrico compatible. Es un montaje distinto del método de corrección de coordenadas de una broca fija. Desplazar simplemente la posición programada del agujero de una broca giratoria no cambia su diámetro de corte.
Si el plano exige mayor precisión dimensional o de forma que la que puede ofrecer el proceso de taladrado cualificado, planifique una operación de acabado adecuada. No suponga que más compensación convertirá un agujero inestable en un agujero acabado y conforme.
Obtenga información útil en el próximo ensayo
Antes del siguiente ensayo seguro, conserve un registro breve que otro operario o ingeniero de aplicaciones pueda reproducir:
Configuración: serie de broca, diámetro nominal, longitud útil, portaherramientas, elemento giratorio y referencias de las plaquitas central y periférica.
Punto de partida: primer ensayo, después de un cambio o después de una secuencia conocida de piezas conformes.
Mapa de medición: posición, dirección, método, límite del plano y estado de la pieza para cada lectura.
Cambios observados: estado del filo, marcas de roce en el cuerpo, virutas, suministro de refrigerante, carga y ruido inusual.
Un cambio controlado y su resultado: qué cambió, qué se mantuvo constante y las mediciones correspondientes.
Utilice ese registro para elegir la siguiente comprobación. Cuando el tamaño y la forma vuelvan a la condición requerida, continúe midiendo con el mismo método para confirmar que se mantiene durante la producción. Recuperar un agujero de prueba es un resultado útil; todavía no demuestra que el problema original no pueda repetirse.