










Tipos de portaherramientas CNC: cómo elegir para taladrar, fresar y escariar
Elija el portaherramientas CNC según la operación: sujeción segura para desbaste exigente, alineación precisa para escariar o preparación flexible cuando cambian frecuentemente los diámetros del mango. La elección correcta puede variar entre trabajos en la misma máquina.
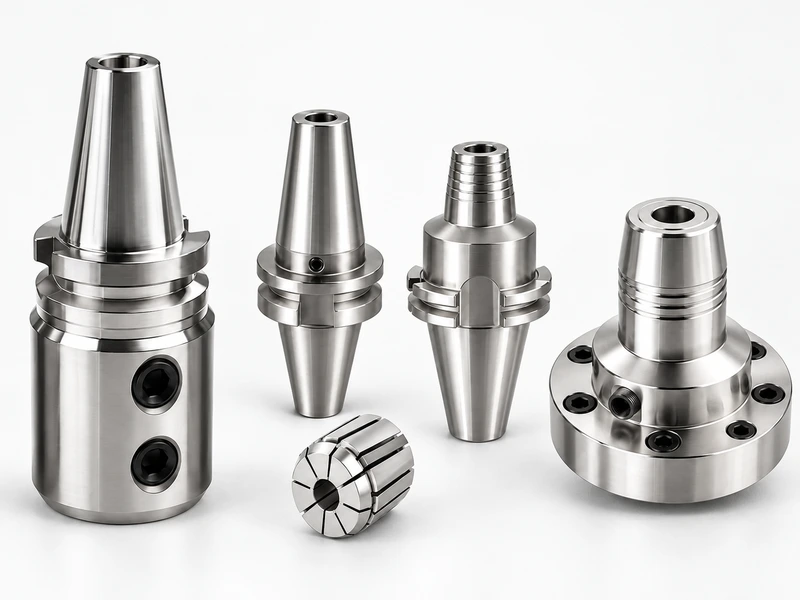
Esta guía compara cinco soluciones útiles para estos trabajos de taladrado, fresado y acabado: sujeción lateral, pinza ER, hidráulica, contracción térmica y un sistema de brida ajustable. Es una selección práctica, no un catálogo completo de sistemas de sujeción CNC. La elección depende de la principal exigencia de la operación: transmisión del par, control del descentramiento, rigidez, acceso o facilidad de cambio.
Confirme primero la conexión con la máquina. BT, SK y HSK identifican interfaces de husillo; ER, hidráulica y contracción térmica describen cómo se sujeta la herramienta. Por tanto, un portaherramientas BT puede tener una pinza ER o un sistema hidráulico en su extremo delantero. Compruebe la interfaz exacta, el tamaño y el sistema de retención antes de comparar las cinco soluciones siguientes.
| Husillo de la máquinaConexión del lado de la máquina | PortaherramientasInterfaz en la parte posterior Sistema de sujeción en la parte delantera | Herramienta de corteBroca, fresa, escariador o herramienta de mandrinado compatible |
¿Qué portaherramientas conviene considerar primero?
| Tipo de portaherramientas | Una opción inicial útil cuando… | La principal contrapartida |
|---|---|---|
| Sujeción lateral | El fresado de desbaste somete a una carga elevada una fresa compatible con plano en el mango. | El acoplamiento mecánico seguro tiene prioridad sobre el menor descentramiento. |
| Pinza ER | Se necesita una sujeción económica y versátil para distintos diámetros de mango y operaciones habituales. | La precisión depende de la calidad de la pinza y del conjunto completo; la tuerca también necesita espacio libre. |
| Hidráulico | Se necesitan cambios precisos y cómodos para taladrado, escariado o una operación de fresado adecuada. | Elija un modelo con la capacidad de carga necesaria; una preparación sencilla no convierte cualquier diseño en un portaherramientas de desbaste. |
| Contracción térmica | El fresado o el acabado requiere un conjunto rígido y concéntrico, en ocasiones con una punta esbelta. | El calentamiento, la refrigeración, los mangos compatibles y la manipulación controlada pasan a formar parte del proceso. |
| Brida ajustable | Un acabado de precisión necesita corregir el descentramiento del conjunto montado. | El ajuste fino y la verificación llevan tiempo; el diseño concreto determina su capacidad de soportar cargas de corte. |
1. Sujeción lateral: priorizar el agarre en desbastes exigentes
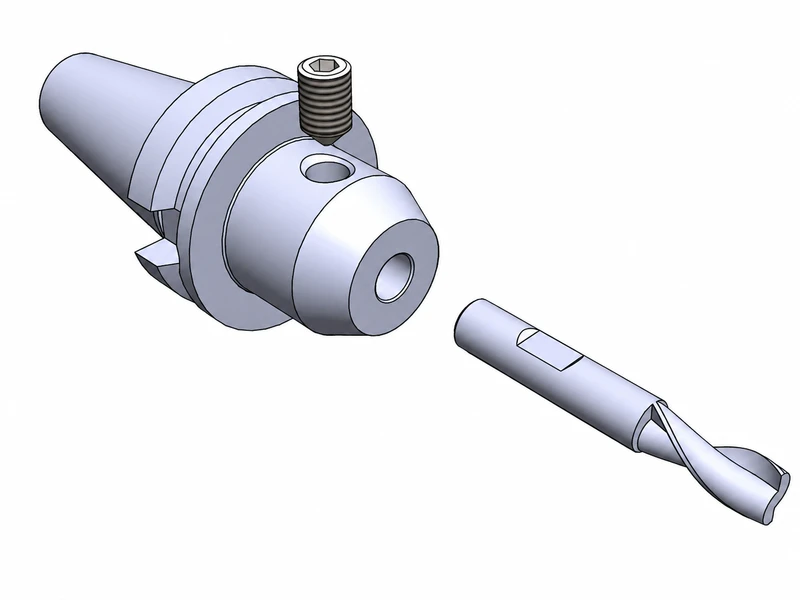
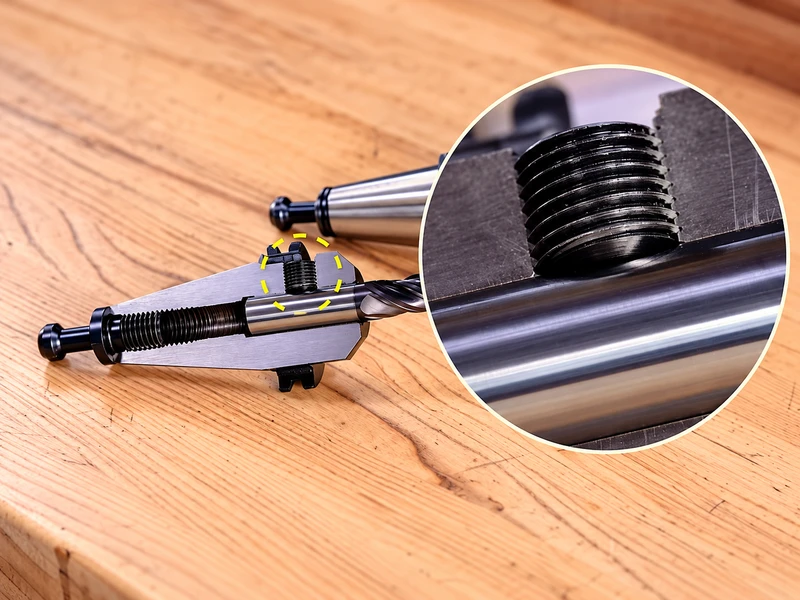
Un portaherramientas de sujeción lateral utiliza un tornillo contra el plano especificado del mango. Este acoplamiento lo hace práctico para el desbaste cuando transmitir el par y retener la herramienta importa más que conseguir el mínimo descentramiento posible.
Considérelo cuando el corte elimina mucho material y la herramienta tiene la forma de mango correcta. Elija según la carga de corte; la dureza del material por sí sola no establece la necesidad. Un corte pesado en un material relativamente fácil también puede exigir mucho a la sujeción.
La contrapartida es la alineación. Una sujeción lateral convencional suele ser menos atractiva para un acabado sensible a pequeñas variaciones de descentramiento. Si la misma fresa debe terminar una pared o un fondo exigente, compruebe que la precisión una vez montada cumple el requisito antes de aceptar el portaherramientas solo porque sujeta firmemente.
Use el plano del mango, la posición del tornillo y el procedimiento de apriete especificados. Un mango liso en un portaherramientas diseñado para un plano no forma un montaje equivalente. A mayores velocidades del husillo, compruebe también los requisitos de velocidad y equilibrado, además del agarre.
2. Pinza ER: versatilidad y preparación económica
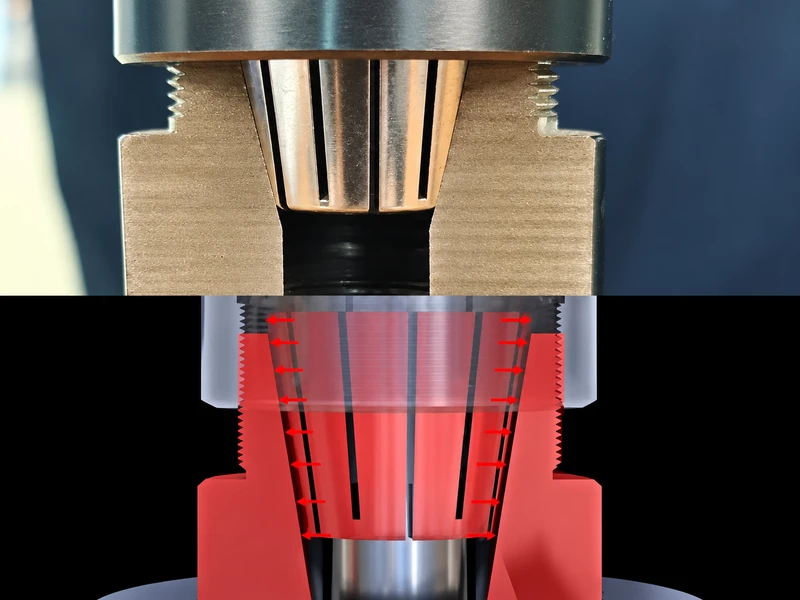
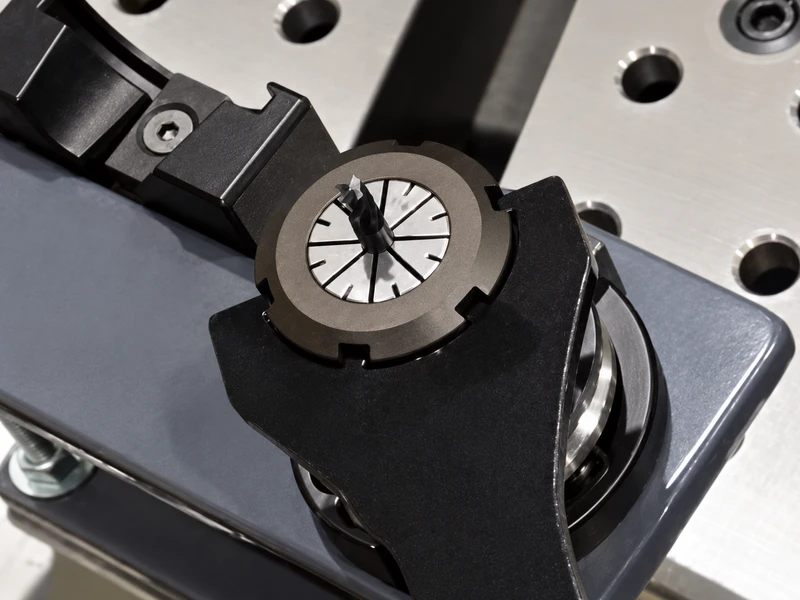
Un portapinzas ER cierra una pinza ranurada alrededor del mango al apretar la tuerca. Cambiar la pinza permite alojar distintos diámetros de mango dentro del mismo sistema. Por eso ER es un punto de partida útil para el taladrado habitual y el mecanizado general, especialmente cuando se cambian herramientas con frecuencia.
Para roscar, el conjunto también debe adecuarse al método de roscado de la máquina y al par que exige el macho. No suponga que una pinza normal para mango redondo incorpora todas las funciones de un portamachos específico.
La precisión ER no es una cifra única y fija. Importan la pinza, el alojamiento, la tuerca, el mango y el estado del montaje. Una pinza de precisión puede ser útil, pero su especificación como componente no garantiza la misma lectura en el filo después del montaje.
Para el trabajo habitual, elija ER cuando el descentramiento medido del conjunto y el agarre cumplan la tarea. Para acabado de precisión, compare un conjunto ER de alta precisión adecuado con las alternativas, sin descartar todos los portapinzas ER ni aceptar cualquier pinza marcada como «precisión». Compruebe el rango de sujeción, el acoplamiento mínimo y el par de apriete. Si el acceso es reducido, incluya el diámetro de la tuerca al comprobar el espacio libre.
3. Hidráulico: precisión y cambios de herramienta cómodos
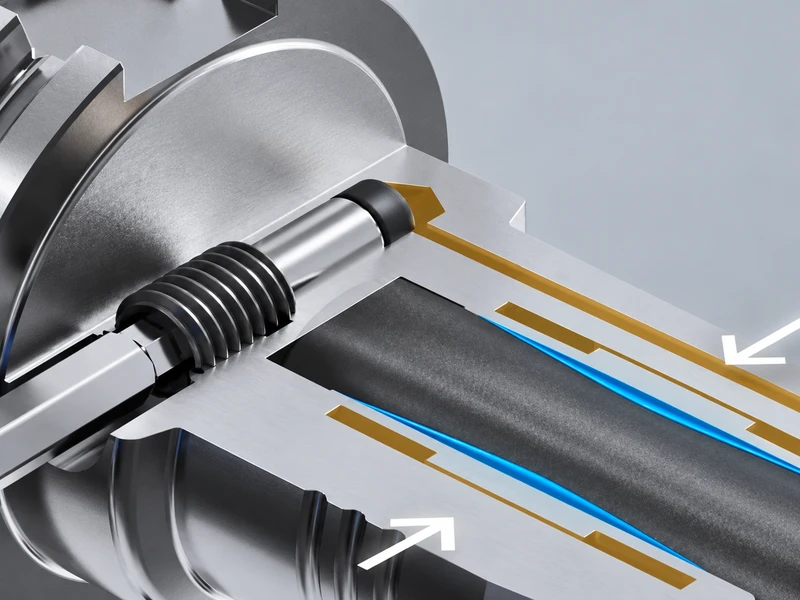
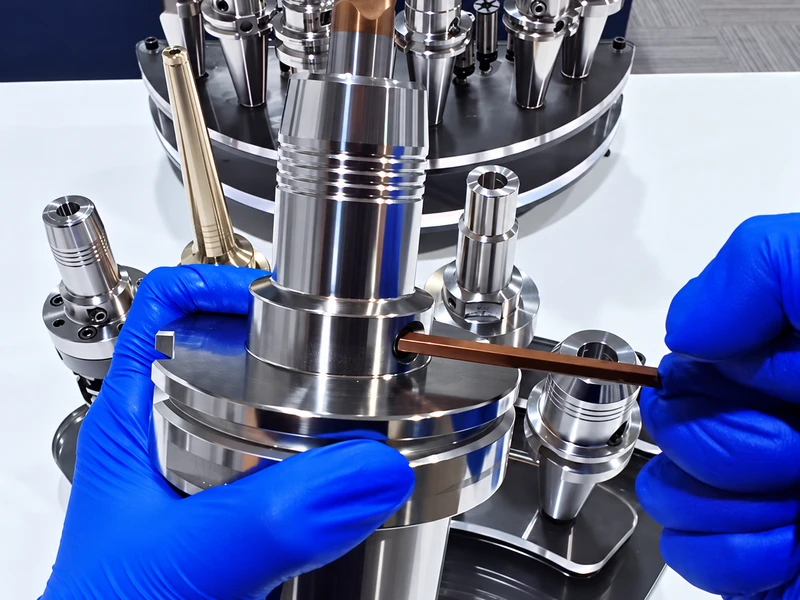
Un portaherramientas hidráulico de expansión utiliza presión para deformar un casquillo de sujeción alrededor del mango. En diseños habituales, un tornillo de accionamiento sujeta o libera la herramienta. No requiere el ciclo de calentamiento de la contracción térmica, y un diseño estándar no ajustable no exige regular el descentramiento en cada cambio.
Esta combinación resulta útil para taladrado, escariado y acabado cuando importan tanto la repetibilidad del montaje como la facilidad de manejo. Si los cambios son frecuentes, una preparación cómoda puede ser una ventaja real de producción y no un simple detalle de compra.
Los portaherramientas hidráulicos diseñados para fresado también cubren aplicaciones exigentes. Del mismo modo, uno elegido para facilitar el escariado no puede destinarse automáticamente a un desbaste pesado. Compruebe la operación aprobada, el diámetro de sujeción, el acoplamiento y el par transmisible del modelo concreto.
Cuando se permitan casquillos reductores, utilice los componentes especificados y considere el conjunto resultante. Elija hidráulica frente a contracción térmica cuando cumpla los requisitos de corte y evite equipos o manipulaciones que el taller no necesita de otro modo.
4. Contracción térmica: sujeción rígida para fresado y acabado
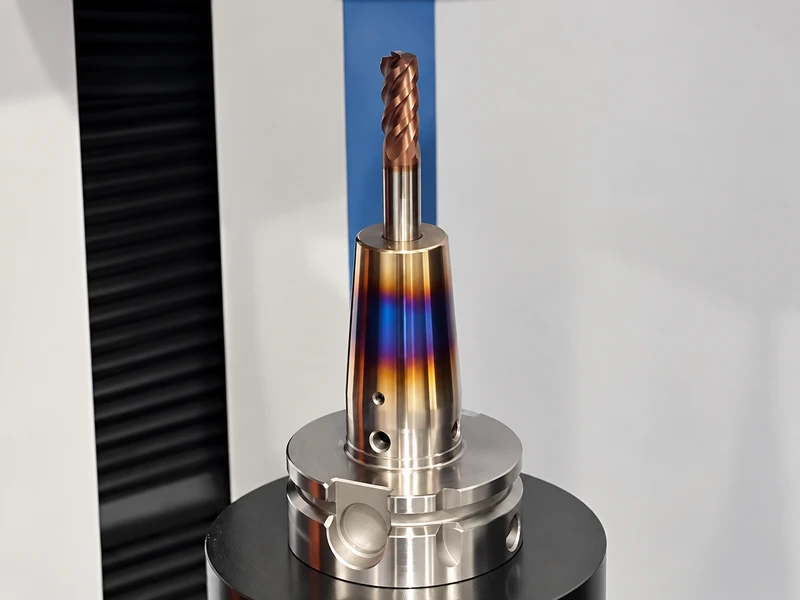
Un portaherramientas de contracción térmica se calienta para expandir su alojamiento lo suficiente para introducir la herramienta. El enfriamiento controlado genera después una sujeción por interferencia alrededor del mango. Su estructura compacta resulta útil cuando importan tanto la concentricidad como la rigidez.
Es un buen candidato cuando una fresa necesita agarre seguro y bajo descentramiento, o cuando una punta esbelta permite acceder sin aumentar innecesariamente el voladizo. Mantener el conjunto corto cuando el espacio lo permite suele ser tan importante como elegir la familia de sujeción.
El coste incluye más que el portaherramientas. El taller necesita equipos de calentamiento y refrigeración adecuados, dimensiones y materiales de mango compatibles y un procedimiento de cambio repetible. Para cambios ocasionales, la inversión puede no justificarse. Si una estación de contracción térmica ya forma parte de la producción, el cálculo es distinto.
Para cortes pesados, verifique el agarre y la resistencia a la extracción del diseño, además del descentramiento. Siga el ciclo térmico aprobado e inspeccione el alojamiento y el mango: el sobrecalentamiento o los daños pueden reducir el agarre. Base la sustitución en los criterios de servicio especificados y el estado del portaherramientas, no en una cantidad fija de ciclos para todos los modelos.
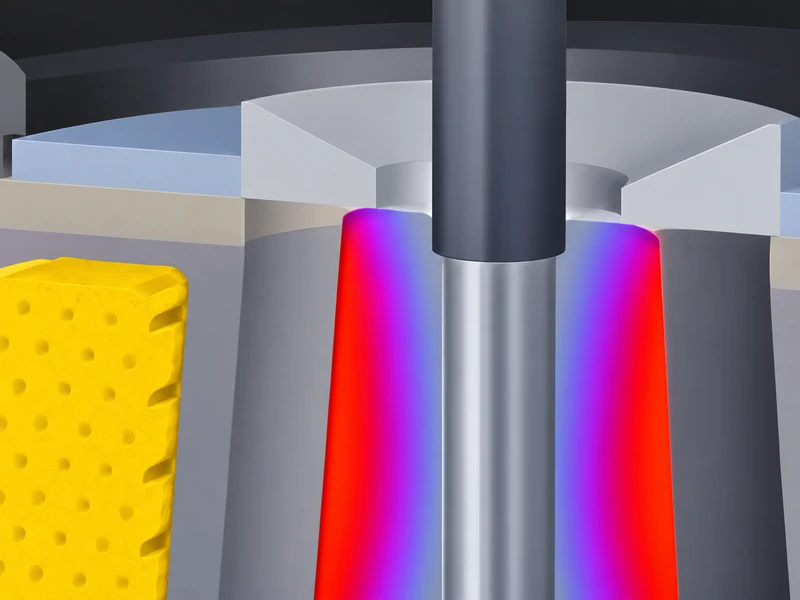
5. Brida ajustable: corregir el descentramiento del conjunto montado
Un conjunto de brida ajustable permite alinear la herramienta montada mediante tornillos de ajuste. Su valor está en poder medir el estado del conjunto y corregirlo, en lugar de depender únicamente de la precisión nominal de las piezas separadas.
Considere este sistema para acabados de precisión cuando el error de alineación restante afecte al resultado, como en un escariado exigente. Puede servir cuando un portaherramientas fijo en buen estado y correctamente montado aún no cumple el descentramiento requerido en la posición de trabajo.
La contrapartida es el esfuerzo de preparación. Ajustar, bloquear y volver a comprobar requiere tiempo y equipos de medición adecuados. Una lectura muy pequeña del comparador tampoco demuestra un error literalmente nulo en todo el conjunto o bajo carga de corte.
«Brida ajustable» describe una configuración, no una norma universal de sujeción. Confirme qué ajusta el diseño concreto, qué conexión acepta y qué carga soporta. Especifique el sistema real y su procedimiento de ajuste en lugar de pedirlo solo por la descripción «alta precisión».
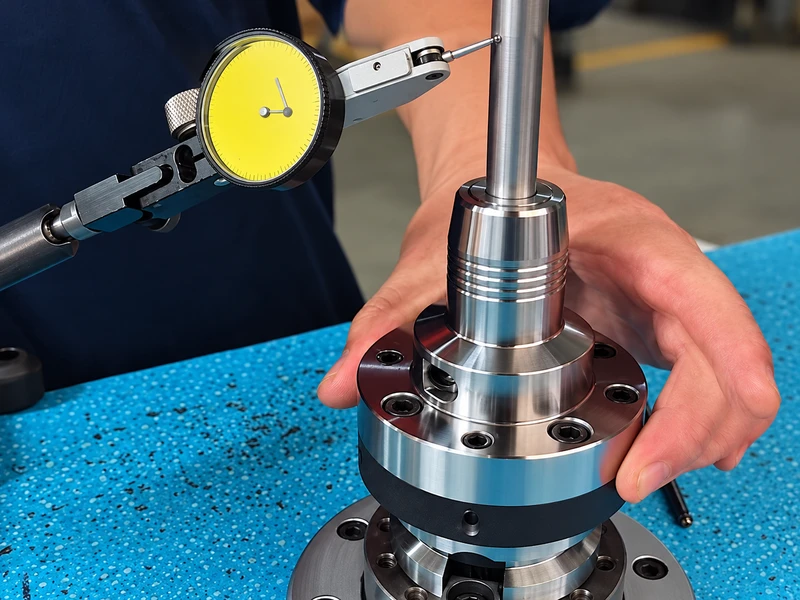
¿Qué precisión ofrecen estos portaherramientas en la práctica?
Compare las condiciones de medición antes que las cifras. La especificación de descentramiento debe identificar el producto, indicar si se refiere a un componente o a un conjunto y dónde se mide. Un valor cerca de la punta no puede sustituir sin más un requisito situado más lejos sobre la herramienta.
TIR significa lectura total del comparador: la diferencia entre el máximo y el mínimo durante una vuelta completa en la posición indicada. Los valores publicados deben indicar esa posición y qué se midió.
| Ejemplo publicado | Descentramiento declarado | Condición de medición |
|---|---|---|
| Pinza ER estándar REGO-FIX | TIR ≤10 μm | 3 × D; especificación de una calidad de pinza |
| Pinza REGO-FIX ER-UP | TIR ≤5 μm | 3 × D; especificación de una calidad de pinza |
| SCHUNK TENDO Silver SK40, Ø25 × 80.5 | <3 μm | 2.5 × D; este portaherramientas hidráulico concreto |
Aquí el multiplicador expresa una distancia de medición relativa al diámetro D especificado. Utilice la definición de inspección de cada fabricante para el diámetro, el calibre y la referencia inicial. Estos ejemplos describen productos y condiciones diferentes, no una clasificación universal ni una garantía para su conjunto husillo–portaherramientas–herramienta.
La cifra útil es la lectura verificada del conjunto elegido en la posición relevante para el corte. Registre la ubicación de medición y el voladizo. Para acabado fino, use un método adecuado cerca del extremo de trabajo; una lectura del mango no demuestra la posición de todos los filos. Un bajo descentramiento tampoco garantiza por sí solo rigidez, equilibrado ni la tolerancia del agujero terminado.
Adaptar la elección a la operación
Taladrado: partir de los requisitos del agujero y de la broca
ER, hidráulicos y portaherramientas de sujeción lateral compatibles son candidatos prácticos. ER ofrece flexibilidad; la hidráulica permite cambios precisos y cómodos; la sujeción lateral puede servir para un mango de broca compatible cuando importa la transmisión segura. Compruebe la alimentación de refrigerante y el límite de descentramiento especificado, además del agarre.
No acepte un montaje de broca solo porque no se aprecie oscilación. Las brocas pequeñas y los agujeros exigentes pueden ser sensibles a errores difíciles de ver. El límite del fabricante y los requisitos de la pieza deben determinar la aceptación.
Fresado: distinguir entre arranque de material y acabado
Para arrancar mucho material, establezca primero que el portaherramientas puede transmitir la carga y resistir el movimiento de la herramienta. La sujeción lateral y la contracción térmica adecuada son buenos candidatos iniciales; los hidráulicos aptos para fresado y otros sistemas también pueden cumplir.
Para una pasada de acabado, dé más peso al descentramiento del conjunto, al voladizo y a la rigidez. Un agarre que resiste el desbaste puede ser inadecuado para la superficie requerida. A la inversa, el menor descentramiento de catálogo no compensa un montaje innecesariamente largo o poco rígido.
Escariado: dar más importancia a la alineación del conjunto
Los portaherramientas hidráulicos y de contracción térmica son candidatos para montar escariadores con precisión y repetibilidad. Considere un sistema ajustable si el trabajo exige corregir deliberadamente el descentramiento residual del conjunto. El ajuste adicional debe resolver un problema medido, no solo añadir complejidad.
Compruebe también el agujero previo, la sobremedida de escariado y la alineación. Cambiar el portaherramientas no corrige por sí solo todas las causas de sobredimensión, falta de redondez o acabado insatisfactorio.
Mandrinado: identificar primero la conexión de la herramienta
Una herramienta de mandrinado apropiada con mango cilíndrico puede usar sujeción hidráulica o térmica, mientras que un conjunto modular de precisión puede tener su propia brida u otra conexión específica. Elija dentro del sistema real. Ajustar el diámetro de corte de un cabezal de mandrinar y corregir la alineación del conjunto son tareas distintas.
Si una buena herramienta funciona mal en la máquina, revise el montaje
Una herramienta puede superar la inspección individual y aun así presentar demasiado descentramiento al montarla. La lectura en máquina incluye la conexión del husillo, el portaherramientas, los componentes de sujeción y la herramienta. Sustituir repetidamente la herramienta puede dejar intacto el error real.
Con la máquina parada y asegurada para la inspección, compruebe que las superficies de contacto y el mango no tengan suciedad ni daños; después monte según el procedimiento indicado. Vuelva a medir en el mismo punto y con el mismo voladizo. Si el error persiste, utilice una referencia adecuada o un componente comprobado para aislar una conexión cada vez. Inspeccione la herramienta por separado con referencias adecuadas; medir entre puntos solo es válido si la herramienta y el método lo permiten.
Elegir según la exigencia que determina el trabajo
Complete la selección comprobando el portaherramientas concreto frente al mango, el voladizo, la carga de corte y la precisión requerida. Después verifique el conjunto. Elija uno que cumpla repetidamente el requisito de la pieza con un coste de preparación sostenible para el taller.
Comparta el plano de la pieza y la interfaz del portaherramientas existente para revisar la aplicación.