










Tipos de porta-ferramentas CNC: como escolher para furar, fresar e alargar
Escolha o porta-ferramentas CNC de acordo com a operação: fixação segura para desbaste exigente, alinhamento preciso para alargamento ou preparação flexível quando os diâmetros de haste mudam com frequência. A melhor escolha pode variar entre trabalhos na mesma máquina.
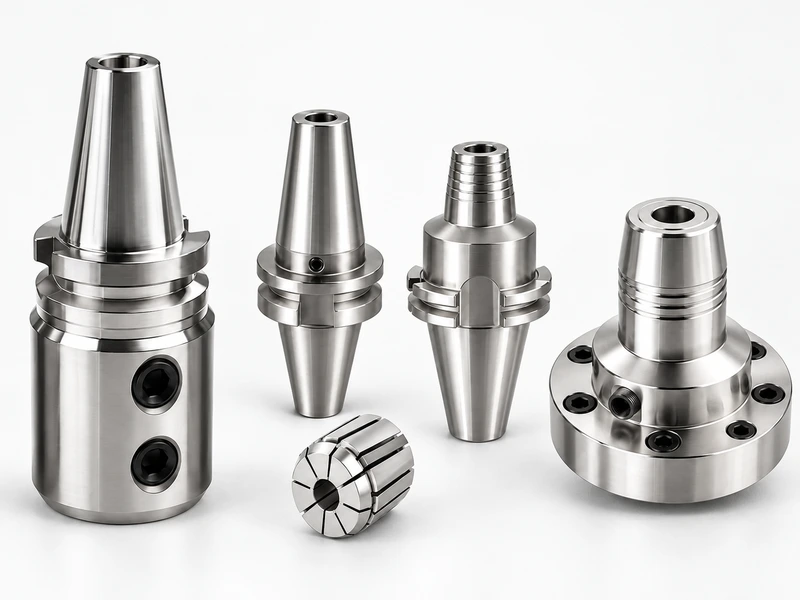
Este guia compara cinco soluções úteis para esses trabalhos de furação, fresamento e acabamento: fixação lateral, pinça ER, hidráulica, contração térmica e sistema de flange ajustável. É uma seleção prática, não um catálogo completo de sistemas de fixação CNC. A escolha depende da principal exigência da operação: transmissão de torque, controle do batimento, rigidez, acesso ou facilidade de troca.
Confirme primeiro a conexão com a máquina. BT, SK e HSK identificam interfaces do fuso; ER, hidráulica e contração térmica descrevem como a ferramenta é fixada. Portanto, um porta-ferramentas BT pode ter uma pinça ER ou uma fixação hidráulica na frente. Verifique a interface exata, o tamanho e o sistema de retenção antes de comparar as cinco soluções abaixo.
| Fuso da máquinaConexão do lado da máquina | Porta-ferramentasInterface na parte traseira Sistema de fixação na parte dianteira | Ferramenta de corteBroca, fresa de topo, alargador ou ferramenta de mandrilamento compatível |
Qual porta-ferramentas considerar primeiro?
| Tipo de porta-ferramentas | Uma opção inicial útil quando… | A principal contrapartida |
|---|---|---|
| Fixação lateral | O fresamento de desbaste impõe carga elevada a uma fresa compatível com plano na haste. | O engate mecânico seguro tem prioridade sobre o menor batimento. |
| Pinça ER | É necessária uma fixação econômica e versátil para diferentes diâmetros de haste e operações rotineiras. | A precisão depende da classe da pinça e do conjunto completo; a porca também precisa de espaço livre. |
| Hidráulico | São necessárias trocas precisas e práticas para furação, alargamento ou uma operação de fresamento adequada. | Escolha um modelo com a capacidade de carga necessária; preparação fácil não torna todo projeto adequado ao desbaste. |
| Contração térmica | O fresamento ou acabamento exige um conjunto rígido e concêntrico, às vezes com ponta esbelta. | Equipamentos de aquecimento e resfriamento, hastes compatíveis e manuseio controlado passam a fazer parte do processo. |
| Flange ajustável | Um acabamento de precisão exige corrigir o batimento do conjunto montado. | O ajuste fino e a verificação levam tempo; o projeto específico determina a capacidade de suportar cargas de corte. |
1. Fixação lateral: priorizar a retenção em desbastes exigentes
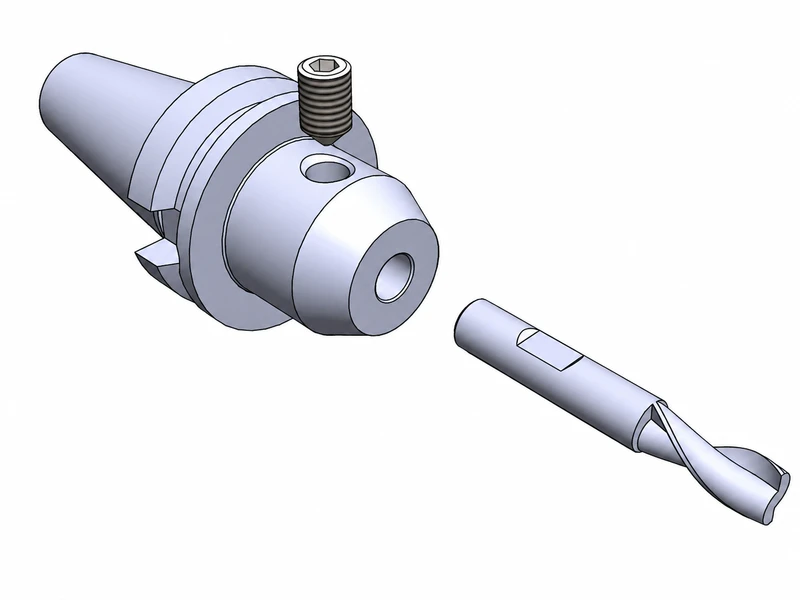
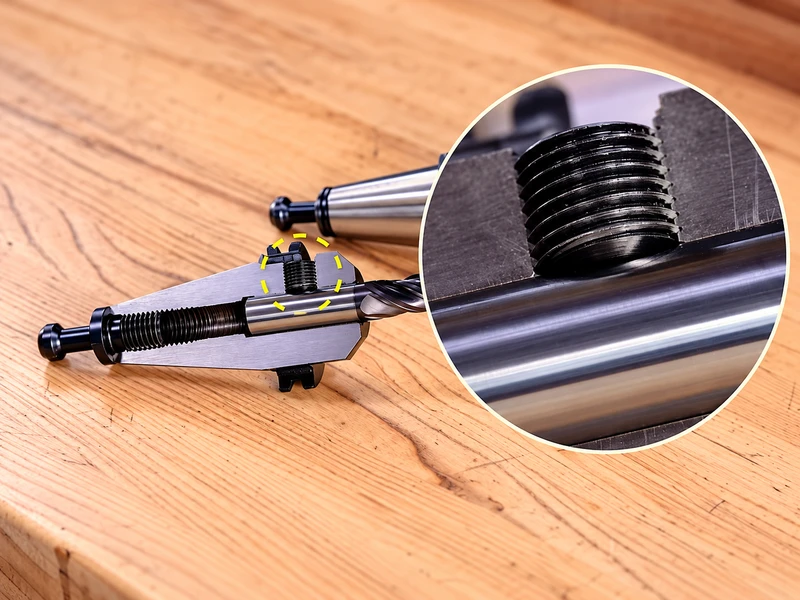
Um porta-ferramentas de fixação lateral usa um parafuso contra o plano especificado na haste. Esse engate é uma solução prática para desbaste quando transmitir torque e reter a ferramenta importa mais do que obter o menor batimento possível.
Considere essa opção quando o corte remove bastante material e a ferramenta tem a forma de haste correta. Escolha pela carga de corte; a dureza do material sozinha não determina a necessidade. Um corte pesado em um material relativamente fácil também pode exigir muito da fixação.
A contrapartida é o alinhamento. Uma fixação lateral convencional geralmente é menos interessante para um acabamento sensível a pequenas variações de batimento. Se a mesma fresa precisa terminar uma parede ou um fundo exigente, verifique se sua precisão montada atende ao requisito antes de aceitar o porta-ferramentas apenas porque segura firmemente.
Use o plano da haste, a posição do parafuso e o procedimento de aperto especificados. Uma haste lisa em um porta-ferramentas projetado para um plano não constitui um conjunto equivalente. Em rotações maiores, verifique os requisitos de velocidade e balanceamento, além da retenção.
2. Pinça ER: versatilidade e preparação econômica
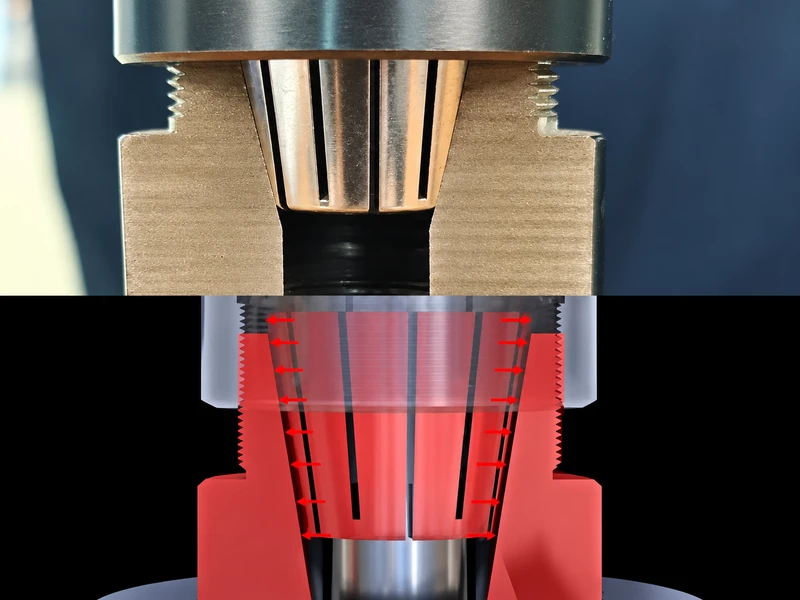
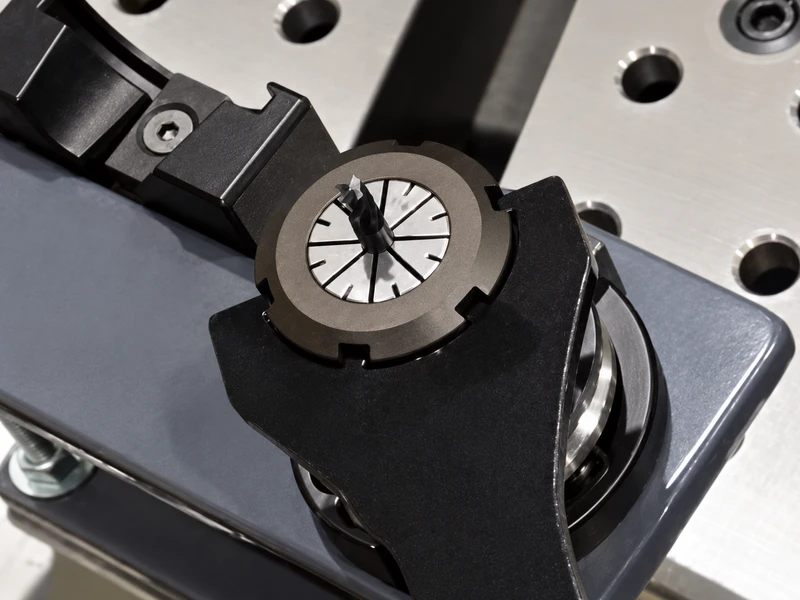
Um porta-pinça ER fecha uma pinça ranhurada ao redor da haste quando a porca é apertada. A troca da pinça permite ao mesmo porta-ferramentas receber diferentes diâmetros de haste dentro do sistema. Por isso, ER é um ponto de partida útil para furação rotineira e usinagem geral, especialmente quando a oficina troca ferramentas com frequência.
Para rosqueamento, o conjunto também precisa ser adequado ao método da máquina e ao torque exigido pelo macho. Não suponha que uma pinça comum para haste redonda ofereça todas as funções de um porta-macho específico.
A precisão ER não é um número único e fixo. A pinça, o alojamento, a porca, a haste e a condição da montagem são importantes. Uma pinça de precisão pode valer a pena, mas sua especificação como componente não garante a mesma leitura na aresta após a montagem.
Para o trabalho diário, escolha ER quando o batimento medido do conjunto e a retenção atendem à aplicação. Para acabamento de precisão, compare um conjunto ER de alta precisão adequado com as alternativas, sem rejeitar todos os porta-pinças ER nem aceitar qualquer pinça marcada como “precisão”. Verifique a faixa permitida de fixação, o engajamento mínimo e o torque de aperto. Onde o acesso for limitado, inclua o diâmetro da porca na análise do espaço livre.
3. Hidráulico: precisão com trocas de ferramenta convenientes
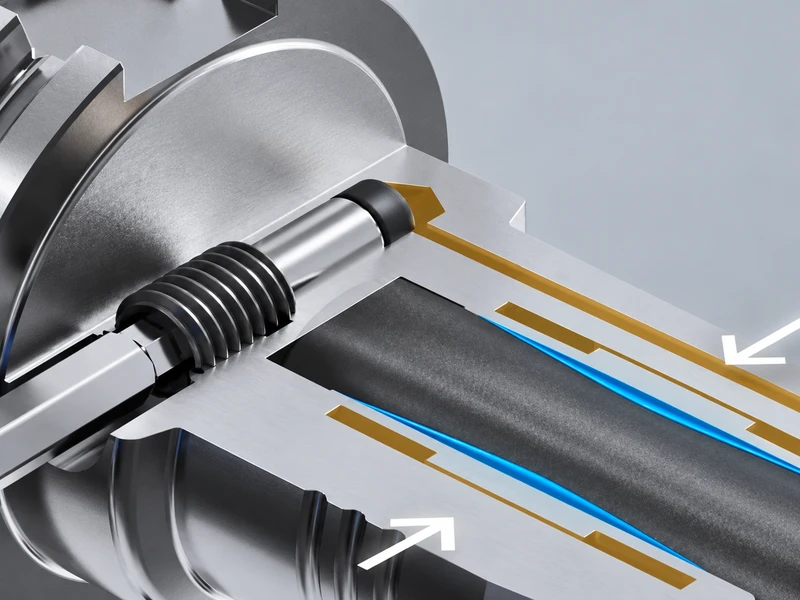
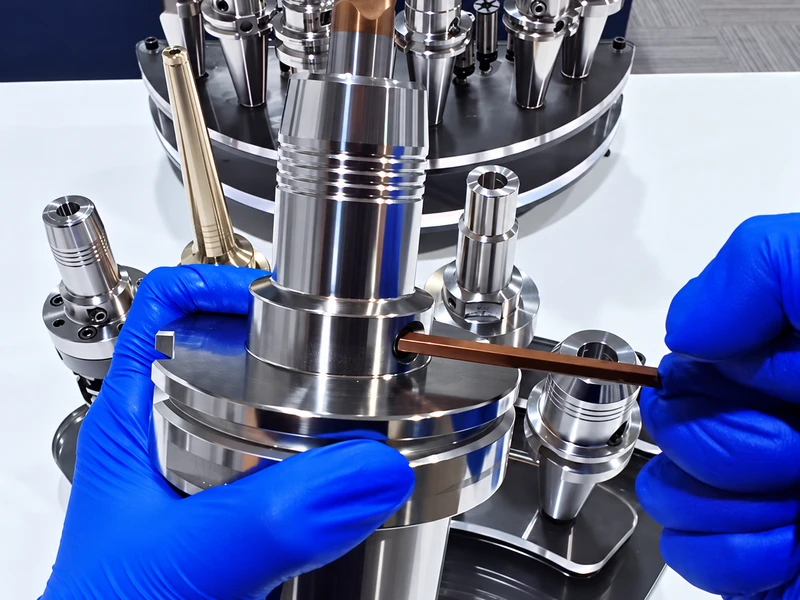
Um mandril de expansão hidráulica usa pressão para deformar uma bucha de fixação ao redor da haste. Nos projetos comuns, um parafuso de acionamento fixa ou libera a ferramenta. Não há ciclo de aquecimento por contração térmica, e um projeto padrão não ajustável não exige regular o batimento a cada troca.
Essa combinação é útil para furação, alargamento e acabamento quando importam a repetibilidade da montagem e o manuseio simples. Com trocas frequentes, a facilidade de preparação pode ser uma vantagem real de produção, não apenas um detalhe de compra.
Porta-ferramentas hidráulicos próprios para fresamento também atendem a aplicações exigentes. Da mesma forma, um modelo escolhido pela facilidade de alargamento não pode ser automaticamente destinado a desbaste pesado. Verifique a operação aprovada, o diâmetro de fixação, o engajamento e o torque transmissível do modelo específico.
Quando buchas de redução forem permitidas, use os componentes especificados e considere o conjunto resultante. Prefira a fixação hidráulica à térmica quando ela atender aos requisitos de corte e evitar equipamentos ou manuseios de que a oficina não precisa por outros motivos.
4. Contração térmica: fixação rígida para fresamento e acabamento
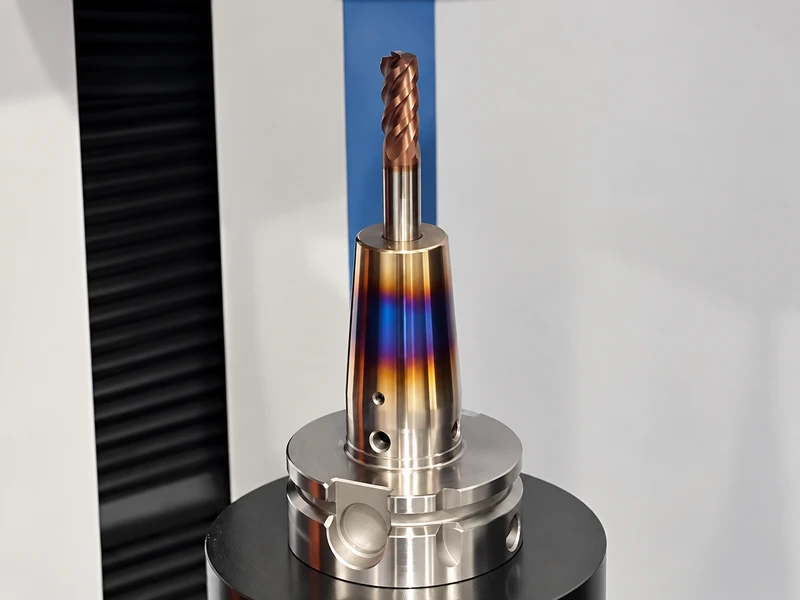
Um porta-ferramentas de contração térmica é aquecido para expandir seu alojamento o suficiente para receber a ferramenta. O resfriamento controlado cria então uma fixação por interferência ao redor da haste. A estrutura compacta é útil quando concentricidade e rigidez são importantes.
É um bom candidato quando uma fresa de topo precisa de retenção segura e baixo batimento, ou quando uma ponta esbelta facilita o acesso sem aumentar desnecessariamente o balanço da ferramenta. Manter o conjunto curto, quando o espaço permite, costuma ser tão importante quanto escolher a família de fixação.
O custo vai além do porta-ferramentas. A oficina precisa de equipamentos adequados de aquecimento e resfriamento, dimensões e materiais de haste compatíveis e um procedimento de troca repetível. Para trocas ocasionais, o investimento pode não se justificar. Quando uma estação térmica já faz parte da produção, o cálculo é diferente.
Para cortes pesados, verifique a retenção e a resistência ao arrancamento do projeto, além do batimento. Siga o ciclo de aquecimento aprovado e inspecione o alojamento e a haste: superaquecimento ou danos podem reduzir a retenção. Baseie a substituição nos critérios de serviço especificados e na condição do porta-ferramentas, não em uma quantidade fixa de ciclos para todos os modelos térmicos.
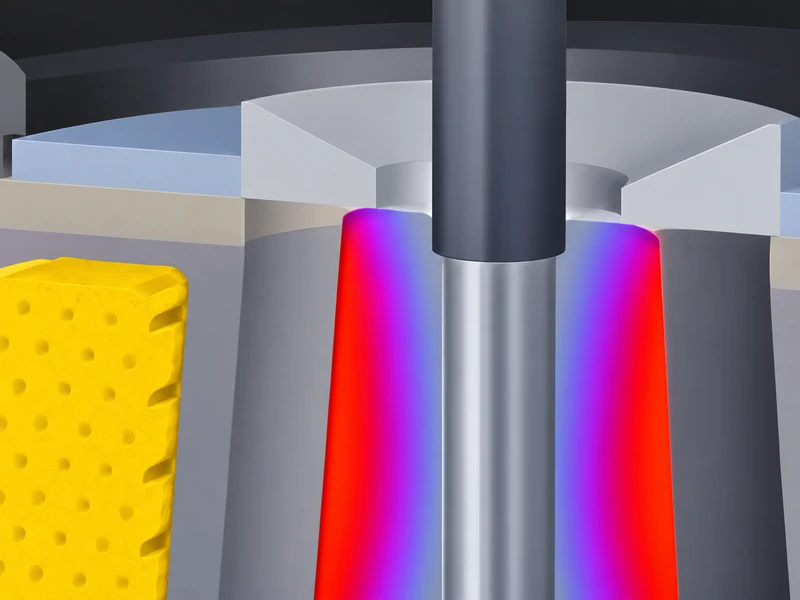
5. Flange ajustável: corrigir o batimento do conjunto montado
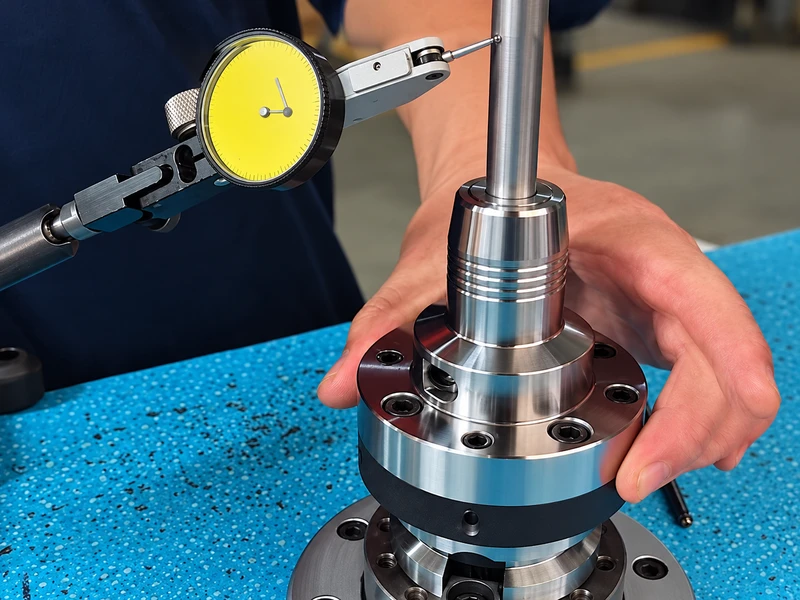
Um conjunto de flange ajustável permite alinhar a ferramenta montada por meio de parafusos de ajuste. Seu valor está em medir a condição montada e corrigi-la, em vez de depender apenas da precisão nominal das peças separadas.
Considere essa solução para acabamento de precisão quando o erro residual de alinhamento afeta o resultado, como em um alargamento exigente. Ela pode ser útil quando um porta-ferramentas fixo em bom estado e corretamente montado ainda não atende ao batimento exigido na posição de trabalho.
A contrapartida é o esforço de preparação. Ajustar, travar e verificar novamente exigem tempo e equipamentos de medição adequados. Uma leitura muito pequena no relógio comparador também não comprova erro literalmente nulo em todo o conjunto ou sob carga de corte.
“Flange ajustável” descreve uma configuração, não uma norma universal de fixação. Confirme o que o projeto ajusta, qual conexão de ferramenta aceita e qual carga suporta. Especifique o sistema real e seu procedimento de ajuste, em vez de comprar apenas pela descrição “alta precisão”.
Qual é a precisão desses porta-ferramentas na prática?
Compare as condições de medição antes dos números. Uma especificação de batimento deve identificar o produto, informar se trata de um componente ou conjunto e indicar onde a leitura é feita. Um valor medido perto da ponta não pode simplesmente substituir um requisito mais distante na ferramenta.
TIR significa leitura total do relógio comparador: a diferença entre os valores máximo e mínimo durante uma volta completa na posição indicada. Os valores publicados devem indicar essa posição e o que foi medido.
| Exemplo publicado | Batimento declarado | Condição de medição |
|---|---|---|
| Pinça ER padrão REGO-FIX | TIR ≤10 μm | 3 × D; especificação de uma classe de pinça |
| Pinça REGO-FIX ER-UP | TIR ≤5 μm | 3 × D; especificação de uma classe de pinça |
| SCHUNK TENDO Silver SK40, Ø25 × 80.5 | <3 μm | 2.5 × D; este mandril hidráulico específico |
Aqui, o multiplicador expressa uma distância de medição em relação ao diâmetro D especificado. Use a definição de inspeção de cada fabricante para diâmetro, padrão de medição e referência inicial. Esses exemplos descrevem produtos e condições diferentes, não uma classificação universal nem uma garantia para seu conjunto fuso–porta-ferramentas–ferramenta.
O número útil é a leitura verificada do conjunto escolhido na posição relevante para o corte. Registre o ponto de medição e o balanço da ferramenta. Para acabamento fino, use um método adequado próximo à extremidade de trabalho; uma leitura na haste não comprova a posição de cada aresta. Baixo batimento também não garante sozinho rigidez, balanceamento ou a tolerância do furo acabado.
Adaptar a escolha à operação
Furação: partir dos requisitos do furo e da broca
ER, hidráulicos e porta-ferramentas de fixação lateral compatíveis são candidatos práticos. ER oferece flexibilidade; a hidráulica permite trocas precisas e convenientes; a fixação lateral pode atender a uma haste de broca compatível quando a transmissão segura é importante. Verifique a alimentação de fluido de corte e o limite de batimento especificado, além da retenção.
Não aceite um conjunto de broca apenas porque não há oscilação visível. Brocas pequenas e furos exigentes podem ser sensíveis a erros difíceis de perceber a olho nu. O limite do fabricante e os requisitos da peça devem orientar a aceitação.
Fresamento: distinguir remoção de material de acabamento
Para grande remoção de material, confirme primeiro que o porta-ferramentas transmite a carga e resiste ao deslocamento da ferramenta. A fixação lateral e a térmica adequada são bons candidatos iniciais; hidráulicos próprios para fresamento e outros sistemas também podem atender.
Para uma passada de acabamento, dê mais peso ao batimento do conjunto, ao balanço e à rigidez. Uma fixação que suporta o desbaste pode ser inadequada para a superfície exigida. Por outro lado, o menor batimento de catálogo não compensa uma montagem desnecessariamente longa ou pouco rígida.
Alargamento: dar mais importância ao alinhamento do conjunto
Mandris hidráulicos e porta-ferramentas térmicos são candidatos para montar alargadores com precisão e repetibilidade. Considere um sistema ajustável quando o trabalho exigir correção deliberada do batimento residual do conjunto. O ajuste adicional deve resolver um problema medido, não apenas acrescentar complexidade.
Verifique também o furo prévio, o sobremetal de alargamento e o alinhamento. Trocar o porta-ferramentas não corrige sozinho todas as causas de sobremedida, circularidade ruim ou acabamento insatisfatório.
Mandrilamento: identificar primeiro a conexão da ferramenta
Uma ferramenta de mandrilamento adequada com haste cilíndrica pode usar fixação hidráulica ou térmica, enquanto um conjunto modular de precisão pode ter seu próprio flange ou outra conexão dedicada. Escolha dentro do sistema real. Ajustar o diâmetro de corte de um cabeçote de mandrilar e corrigir o alinhamento do conjunto são tarefas distintas.
Se uma boa ferramenta trabalha mal na máquina, verifique o conjunto
Uma ferramenta pode passar na inspeção individual e ainda apresentar batimento excessivo depois de montada. A leitura na máquina inclui a conexão do fuso, o porta-ferramentas, os componentes de fixação e a ferramenta. Substituir a ferramenta repetidamente pode deixar o erro real sem correção.
Com a máquina parada e segura para inspeção, verifique sujeira ou danos nas superfícies de contato e na haste; depois monte conforme o procedimento especificado. Meça novamente no mesmo ponto e com o mesmo balanço. Se o erro continuar, use uma referência adequada ou um componente comprovadamente bom para isolar uma conexão por vez. Inspecione a ferramenta separadamente com referências apropriadas; a medição entre pontas só é adequada quando a ferramenta e o método permitem.
Escolher pela exigência que determina o trabalho
Conclua a escolha verificando o porta-ferramentas específico em relação à haste, ao balanço, à carga de corte e à precisão exigida. Depois verifique o conjunto. Escolha aquele que atende repetidamente ao requisito da peça com um custo de preparação sustentável para a oficina.
Envie o desenho da peça e a interface do porta-ferramentas existente para uma análise da aplicação.