










Типы инструментальных держателей CNC: выбор для сверления, фрезерования и развёртывания
Выбирайте инструментальный держатель CNC под операцию: надёжное закрепление для тяжёлого чернового фрезерования, точное выравнивание для развёртывания или гибкую наладку при частой смене диаметров хвостовика. Даже на одном станке для разных задач могут потребоваться разные решения.
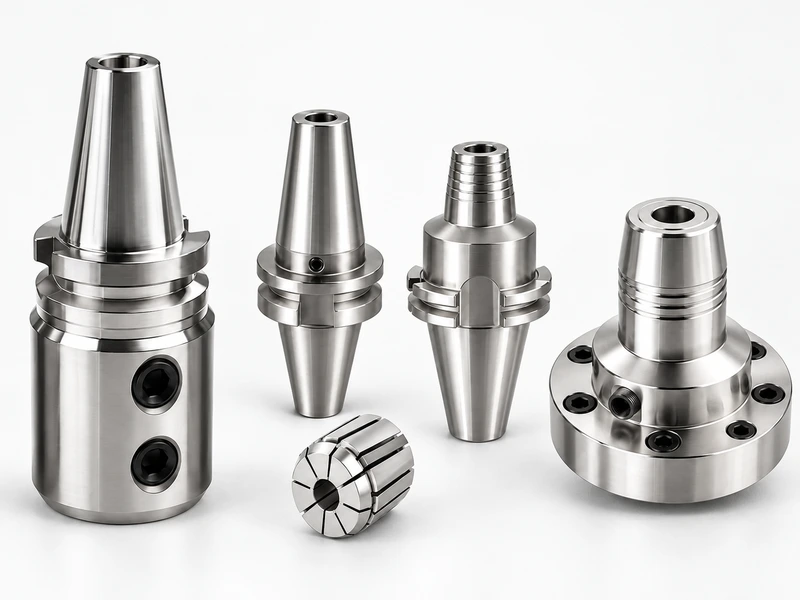
В этом руководстве сравниваются пять подходов для указанных задач сверления, фрезерования и чистовой обработки: боковой зажим, цанга ER, гидравлический патрон, термозажим и система с регулируемым фланцем. Это практический перечень для предварительного выбора, а не полный каталог систем крепления инструмента CNC. Решение зависит от главного требования операции: передачи крутящего момента, контроля биения, жёсткости, доступа или удобства смены.
Сначала проверьте соединение со станком. BT, SK и HSK обозначают интерфейсы шпинделя; ER, гидравлический зажим и термозажим описывают закрепление инструмента. Поэтому держатель BT может иметь спереди цангу ER или гидравлический зажим. Уточните точный интерфейс, размер и систему удержания, прежде чем сравнивать пять вариантов ниже.
| Шпиндель станкаСоединение со стороны станка | Держатель инструментаИнтерфейс сзади Зажимная система спереди | Режущий инструментСверло, концевая фреза, развёртка или совместимый расточной инструмент |
Какой держатель стоит рассмотреть первым?
| Тип держателя | Подходящий исходный вариант, когда… | Основной компромисс |
|---|---|---|
| Боковой зажим | При черновом фрезеровании совместимая фреза с лыской на хвостовике испытывает значительную нагрузку. | Надёжное механическое зацепление важнее минимального биения. |
| Цанга ER | Нужно экономичное универсальное закрепление для разных диаметров хвостовика и обычных операций. | Точность зависит от класса цанги и всей сборки; гайке также требуется свободное пространство. |
| Гидравлический патрон | Нужна точная и удобная смена инструмента для сверления, развёртывания или подходящей фрезерной операции. | Выбирайте модель с необходимой нагрузочной способностью; простота наладки не делает любой патрон пригодным для черновой обработки. |
| Термозажим | Фрезерование или чистовая обработка требует жёсткой соосной сборки, иногда с тонкой передней частью. | Оборудование для нагрева и охлаждения, совместимые хвостовики и контролируемое обращение становятся частью процесса. |
| Регулируемый фланец | При точной чистовой обработке нужно скорректировать биение собранного узла. | Точная регулировка и проверка требуют времени; допустимая нагрузка резания зависит от конкретной конструкции. |
1. Боковой зажим: надёжное закрепление для тяжёлой черновой обработки
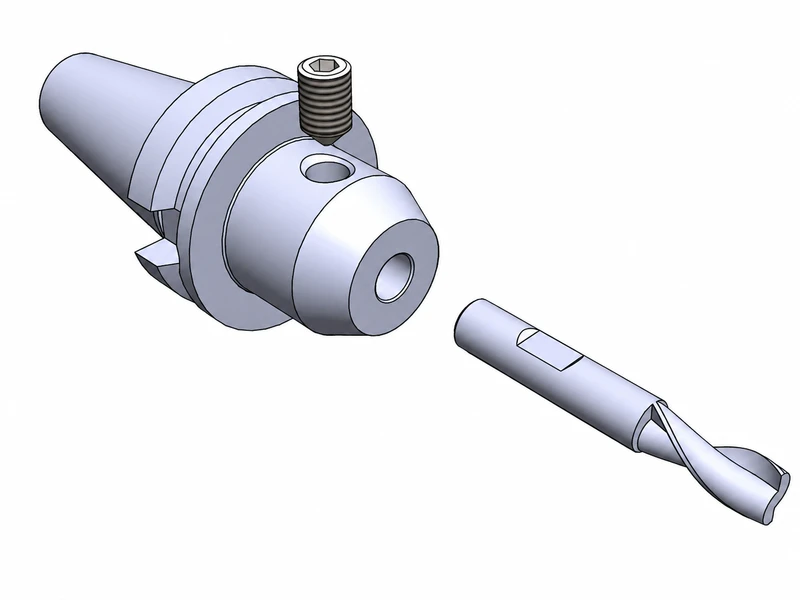
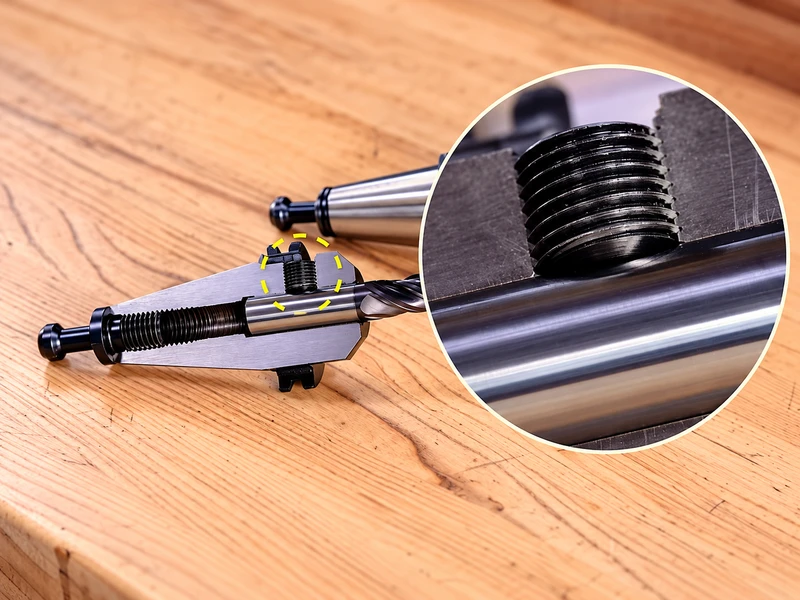
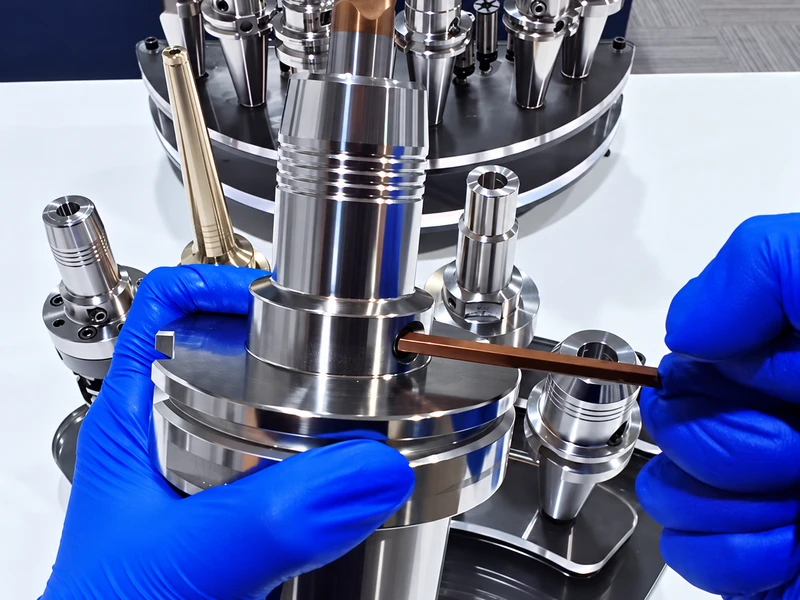
В держателе с боковым зажимом винт упирается в предусмотренную лыску на хвостовике. Такое зацепление удобно при черновом фрезеровании, когда передача крутящего момента и удержание инструмента важнее минимально возможного биения.
Рассматривайте этот вариант при большом съёме материала и правильной форме хвостовика. Выбирайте по нагрузке резания; одной твёрдости материала недостаточно для обоснования. Тяжёлый проход по сравнительно легкообрабатываемому материалу также может предъявлять высокие требования к зажиму.
Компромисс заключается в выравнивании. Обычный боковой зажим, как правило, менее привлекателен для чистовой обработки, чувствительной к небольшим изменениям биения. Если та же фреза должна обеспечить требовательную чистовую стенку или дно, проверьте точность после установки, прежде чем принимать держатель только из-за надёжного закрепления.
Используйте предусмотренную лыску, положение винта и процедуру затяжки. Гладкий хвостовик в держателе, рассчитанном на лыску, не образует равноценного соединения. На повышенных оборотах проверьте требования к частоте вращения и балансировке держателя, а также его удерживающую способность.
2. Цанга ER: универсальность и экономичная наладка
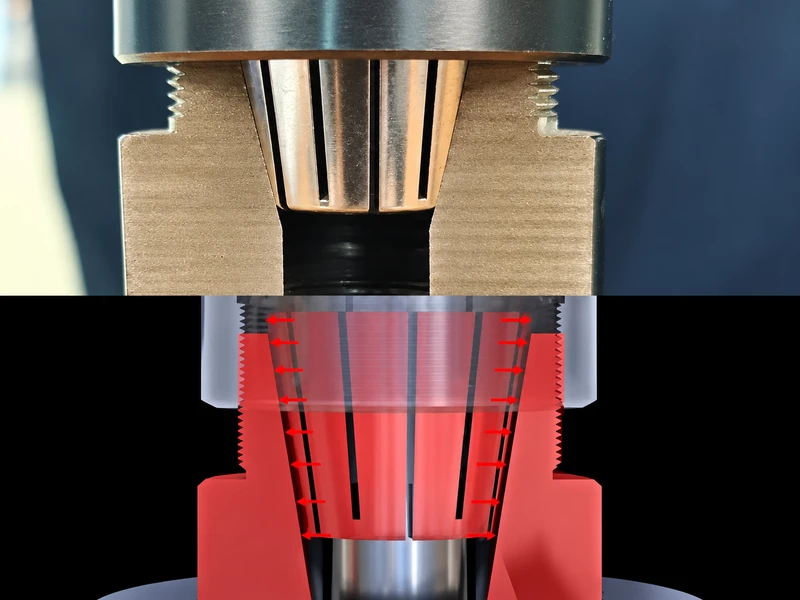
При затяжке гайки патрон ER сжимает прорезную цангу вокруг хвостовика. Смена цанги позволяет одному держателю принимать разные диаметры хвостовика в пределах системы. Поэтому ER удобен как исходный вариант для обычного сверления и универсальной обработки, особенно при частой смене инструмента.
При нарезании резьбы сборка должна соответствовать методу работы станка и крутящему моменту метчика. Не считайте, что обычная цанга для круглого хвостовика обеспечивает все функции специального резьбонарезного патрона.
Точность ER не выражается одним постоянным числом. Важны цанга, отверстие держателя, гайка, хвостовик и состояние сборки. Прецизионная цанга может быть полезна, но её характеристика как отдельного компонента не гарантирует такого же показания на режущей кромке после установки.
Для повседневной работы выбирайте ER, если измеренное биение сборки и закрепление отвечают задаче. Для точной чистовой обработки сравнивайте подходящую высокоточную сборку ER с альтернативами, не отвергая все патроны ER и не принимая любую цангу с надписью «прецизионная». Проверьте допустимый диапазон зажима, минимальную глубину закрепления и момент затяжки. При ограниченном доступе учитывайте также диаметр гайки.
3. Гидравлический патрон: точность и удобная смена инструмента
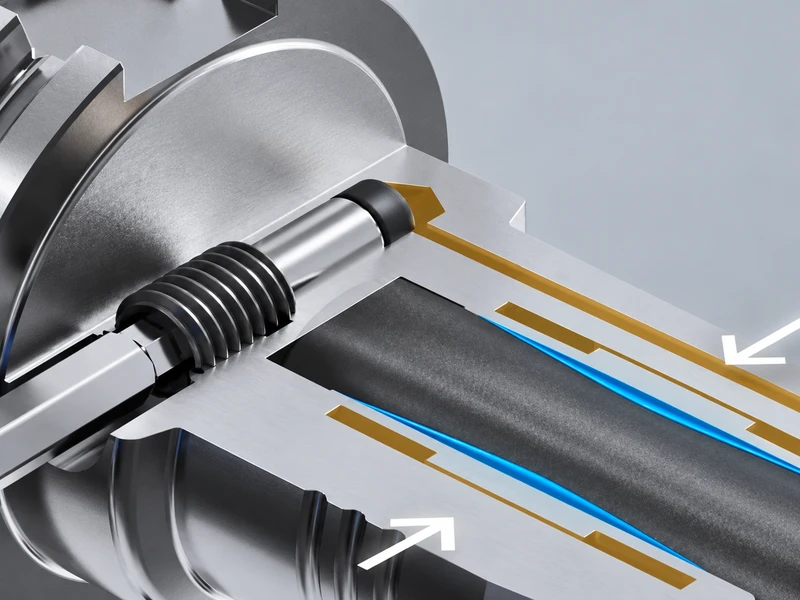
Гидравлический патрон использует давление для деформации зажимной втулки вокруг хвостовика. В распространённых конструкциях приводной винт зажимает или освобождает инструмент. Цикл нагрева, как при термозажиме, не требуется; стандартная нерегулируемая конструкция не требует выставлять биение при каждой смене.
Такое сочетание полезно для сверления, развёртывания и чистовой обработки, когда важны повторяемость сборки и простота обращения. При частой смене инструмента удобство наладки может стать реальным производственным преимуществом, а не второстепенной деталью покупки.
Гидравлические патроны, рассчитанные на фрезерование, подходят и для требовательных режимов резания. При этом держатель, выбранный для удобного развёртывания, нельзя автоматически назначать для тяжёлого чернового прохода. Проверьте разрешённую операцию, диаметр зажима, глубину закрепления и передаваемый момент конкретной модели.
Если допускаются переходные втулки, используйте указанные компоненты и учитывайте полученную сборку. Выбирайте гидравлический зажим вместо термозажима, если он отвечает требованиям резания и позволяет избежать оборудования или операций, которые иначе цеху не нужны.
4. Термозажим: жёсткое закрепление для фрезерования и чистовой обработки
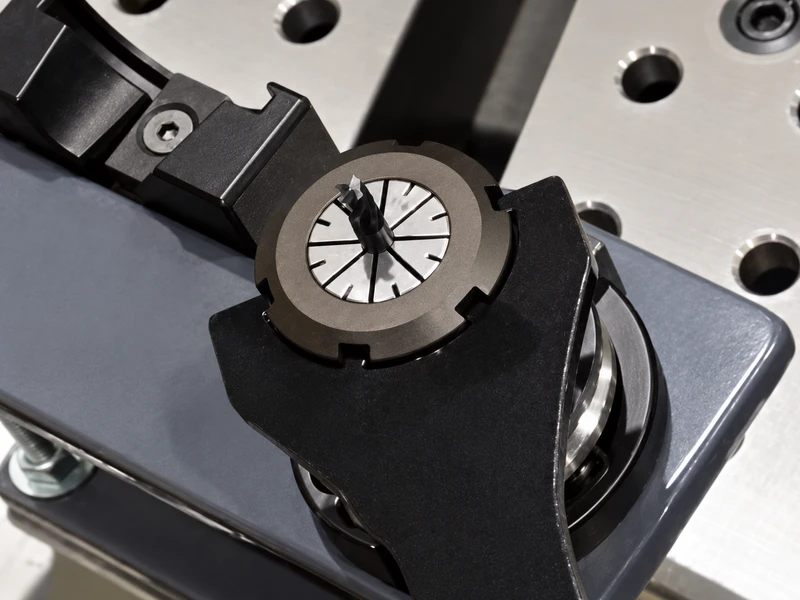
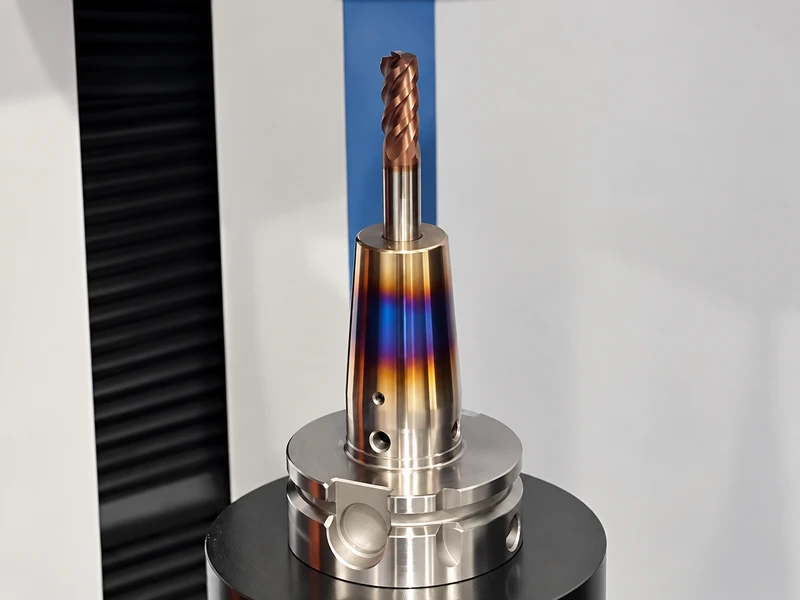
Термопатрон нагревают, чтобы его отверстие расширилось достаточно для установки инструмента. Затем контролируемое охлаждение создаёт посадку с натягом вокруг хвостовика. Компактная зажимная конструкция полезна, когда важны и соосность, и жёсткость.
Это подходящий вариант, если концевой фрезе нужны надёжное закрепление и малое биение либо тонкая передняя часть держателя обеспечивает доступ без лишнего вылета инструмента. Сокращение длины сборки, когда позволяет зазор, часто так же важно, как выбор принципа зажима.
Стоимость не ограничивается держателем. Цеху нужны подходящие устройства нагрева и охлаждения, совместимые размеры и материалы хвостовиков, а также повторяемая процедура смены. При редких сменах вложения могут быть неоправданны. Если термостанция уже используется в производстве, расчёт будет другим.
Для тяжёлых проходов проверяйте удержание и сопротивление вытягиванию, а также биение. Соблюдайте одобренный цикл нагрева и осматривайте отверстие и хвостовик: перегрев или повреждения могут ослабить закрепление. Решение о замене принимайте по установленным критериям обслуживания и состоянию держателя, а не по единому числу циклов для всех термопатронов.
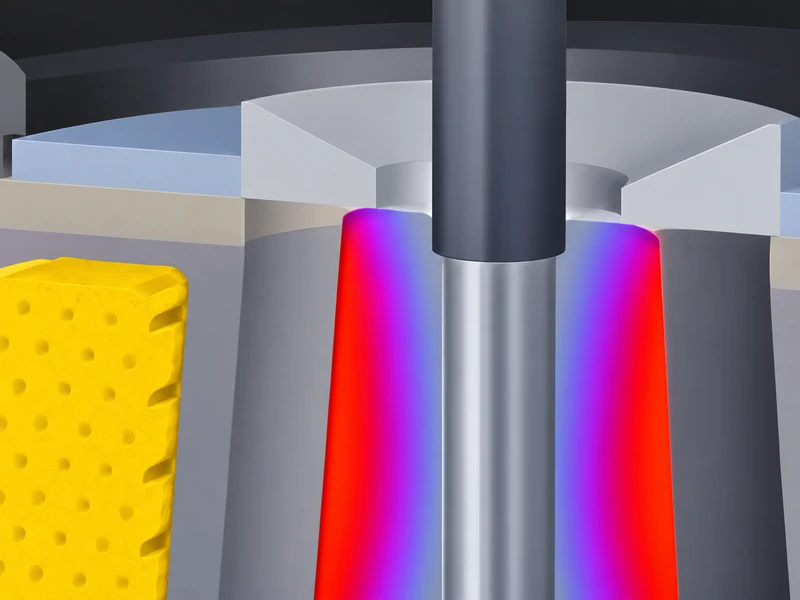
5. Регулируемый фланец: коррекция биения собранного узла
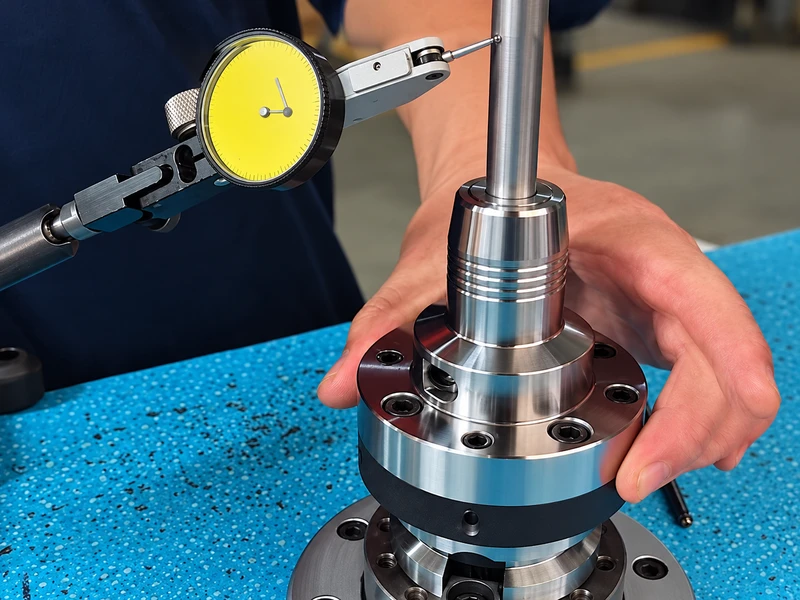
Сборка с регулируемым фланцем позволяет выравнивать установленный инструмент регулировочными винтами. Её преимущество — возможность измерить состояние собранного узла и скорректировать его, а не полагаться только на номинальную точность отдельных деталей.
Рассматривайте такой подход для точной чистовой обработки, если остаточная ошибка выравнивания влияет на результат, например при требовательном развёртывании. Он может помочь, когда исправный и правильно собранный нерегулируемый держатель всё ещё не обеспечивает нужного биения в рабочей точке.
Компромисс — затраты на наладку. Регулировка, фиксация и повторная проверка требуют времени и подходящих средств измерения. Очень малое показание индикатора также не означает буквально нулевую ошибку во всей сборке или под нагрузкой резания.
«Регулируемый фланец» описывает конструктивное решение, а не универсальный стандарт зажима. Уточните, что регулирует конкретная конструкция, какое соединение инструмента принимает и какую нагрузку выдерживает. Задавайте реальную систему и её процедуру регулировки, а не заказывайте только по словам «высокая точность».
Насколько точны эти держатели на практике?
Сравнивайте условия измерения прежде, чем числа. Спецификация биения должна определять изделие, указывать, относится ли значение к компоненту или сборке, и обозначать место измерения. Значение у передней части держателя нельзя просто подставить вместо требования дальше по инструменту.
TIR означает полный размах показаний индикатора: разность максимального и минимального значений за полный оборот в указанной точке измерения. Публикуемые значения должны сопровождаться этой точкой и указанием измеряемого объекта.
| Опубликованный пример | Заявленное биение | Условие измерения |
|---|---|---|
| Стандартная цанга ER REGO-FIX | TIR ≤10 μm | 3 × D; характеристика класса цанги |
| Цанга REGO-FIX ER-UP | TIR ≤5 μm | 3 × D; характеристика класса цанги |
| SCHUNK TENDO Silver SK40, Ø25 × 80.5 | <3 μm | 2.5 × D; данный гидравлический патрон |
Здесь множитель выражает расстояние измерения относительно указанного диаметра D. Используйте определение изготовителя для диаметра, контрольной оправки и исходной базы. Эти примеры относятся к разным изделиям и условиям, а не представляют универсальный рейтинг или гарантию для вашей сборки шпиндель–держатель–инструмент.
Полезное число — проверенное показание выбранной сборки в точке, значимой для резания. Записывайте место измерения и вылет инструмента. Для тонкой чистовой обработки используйте подходящий метод контроля возле рабочего конца; измерение на хвостовике не доказывает положение каждой кромки. Малое биение само по себе также не гарантирует жёсткость, балансировку или требуемый допуск готового отверстия.
Выбор с учётом операции
Сверление: начните с требований к отверстию и сверлу
ER, гидравлические патроны и совместимые держатели с боковым зажимом — практические кандидаты. ER обеспечивает гибкость, гидравлика — удобную точную смену; боковой зажим может подойти для совместимого хвостовика сверла, когда важна надёжная передача вращения. Помимо закрепления проверьте подачу СОЖ и установленный предел биения.
Не принимайте сборку сверла только потому, что не видно качания. Малые свёрла и требовательные отверстия чувствительны к ошибкам, незаметным на глаз. Приёмку должны определять предел изготовителя сверла и требования к детали.
Фрезерование: различайте съём материала и чистовую обработку
При большом съёме материала сначала убедитесь, что держатель передаёт нагрузку и препятствует смещению инструмента. Боковой зажим и подходящие термопатроны — хорошие исходные варианты; гидравлические патроны для фрезерования и другие системы также могут подойти.
Для чистового прохода придавайте больше значения биению сборки, вылету и жёсткости. Зажим, выдерживающий черновую обработку, всё ещё может не подходить для требуемой поверхности. И наоборот, минимальное каталожное биение не компенсирует излишне длинную или недостаточно жёсткую сборку.
Развёртывание: уделяйте больше внимания выравниванию собранного узла
Гидравлические и термозажимные патроны подходят для точной повторяемой установки развёрток. Рассмотрите регулируемую систему, если задача требует целенаправленно исправить остаточное биение сборки. Дополнительная регулировка должна решать измеренную проблему, а не просто усложнять процесс.
Проверьте также исходное отверстие, припуск под развёртывание и выравнивание. Одна замена держателя не устраняет все причины увеличенного размера, плохой круглости или неудовлетворительной поверхности.
Растачивание: сначала определите соединение инструмента
Подходящий расточной инструмент с цилиндрическим хвостовиком может использовать гидравлический или термозажим, тогда как точная модульная расточная сборка может иметь собственный фланец или другое специальное соединение. Выбирайте в рамках реальной системы. Настройка диаметра резания расточной головки и коррекция выравнивания сборки — разные задачи.
Если исправный инструмент плохо работает на станке, проверьте сборку
Инструмент может пройти отдельную проверку и всё равно иметь чрезмерное биение после установки. Измерение на станке включает соединение шпинделя, держатель, зажимные компоненты и инструмент. Многократная замена инструмента может оставить реальную ошибку нетронутой.
Остановите станок и обеспечьте безопасные условия проверки. Осмотрите сопрягаемые поверхности и хвостовик на загрязнения и повреждения, затем соберите по установленной процедуре. Повторите измерение в той же точке и с тем же вылетом. Если ошибка осталась, используйте подходящую контрольную оправку или заведомо исправный компонент, проверяя по одному соединению. Проверяйте инструмент отдельно по подходящим базам; измерение в центрах допустимо только при соответствующей конструкции инструмента и методике.
Выбирайте по требованию, определяющему результат
Завершите выбор проверкой конкретного держателя на соответствие хвостовику, вылету, нагрузке резания и требуемой точности. Затем проверьте сборку. Выбирайте вариант, который стабильно выполняет требования детали при приемлемых для цеха затратах на наладку.
Пришлите чертёж детали и данные интерфейса имеющегося держателя для анализа применения.