










Types de porte-outils CNC : choisir pour le perçage, le fraisage et l’alésage à l’alésoir
Choisissez le porte-outil CNC selon l’opération : maintien sûr en fraisage d’ébauche exigeant, alignement précis à l’alésoir ou réglage flexible lorsque les diamètres de queue changent souvent. Le bon choix peut varier d’un travail à l’autre sur la même machine.
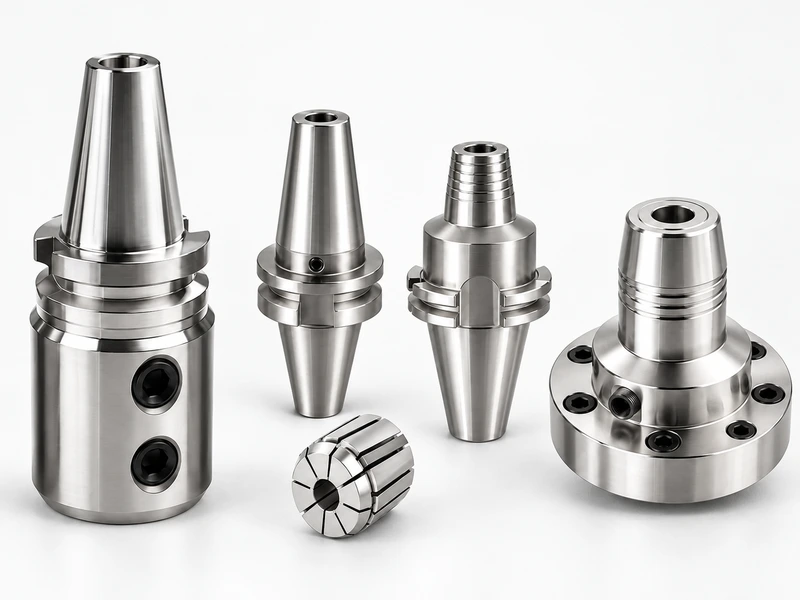
Ce guide compare cinq solutions utiles pour ces travaux de perçage, de fraisage et de finition : serrage latéral, pince ER, mandrin hydraulique, frettage et système à bride réglable. Il s’agit d’une présélection pratique, et non d’un catalogue complet des systèmes de porte-outils CNC. Le choix dépend de l’exigence dominante : transmission de couple, maîtrise du faux-rond, rigidité, accessibilité ou facilité de changement.
Vérifiez d’abord le raccordement à la machine. BT, SK et HSK désignent des interfaces de broche ; ER, hydraulique et frettage décrivent le serrage de l’outil. Un porte-outil BT peut donc recevoir une pince ER ou un serrage hydraulique à l’avant. Vérifiez l’interface exacte, la taille et le dispositif de retenue avant de comparer les cinq solutions ci-dessous.
| Broche de machineRaccordement côté machine | Porte-outilInterface à l’arrière Système de serrage à l’avant | Outil coupantForet, fraise en bout, alésoir ou outil d’alésage compatible |
Quel porte-outil envisager en premier ?
| Type de porte-outil | Un point de départ utile lorsque… | Le principal compromis |
|---|---|---|
| Serrage latéral | Le fraisage d’ébauche impose une charge importante à une fraise compatible dont la queue présente un méplat. | L’engagement mécanique sûr prime sur le faux-rond minimal. |
| Pince ER | Vous recherchez un serrage économique et polyvalent pour différents diamètres de queue et des opérations courantes. | La précision dépend de la classe de la pince et de l’assemblage complet ; l’écrou exige aussi du dégagement. |
| Hydraulique | Vous recherchez des changements précis et pratiques pour le perçage, l’alésage à l’alésoir ou une opération de fraisage adaptée. | Choisissez un modèle ayant la capacité de charge requise ; la simplicité du réglage ne rend pas toute conception apte à l’ébauche. |
| Frettage | Le fraisage ou la finition exige un ensemble rigide et concentrique, parfois avec un nez fin. | Les équipements de chauffage et de refroidissement, les queues compatibles et une manipulation maîtrisée font partie du procédé. |
| Montage à bride réglable | Une finition de précision exige de corriger le faux-rond de l’ensemble monté. | Le réglage fin et la vérification prennent du temps ; la conception précise détermine la charge de coupe admissible. |
1. Serrage latéral : privilégier le maintien pour les ébauches exigeantes
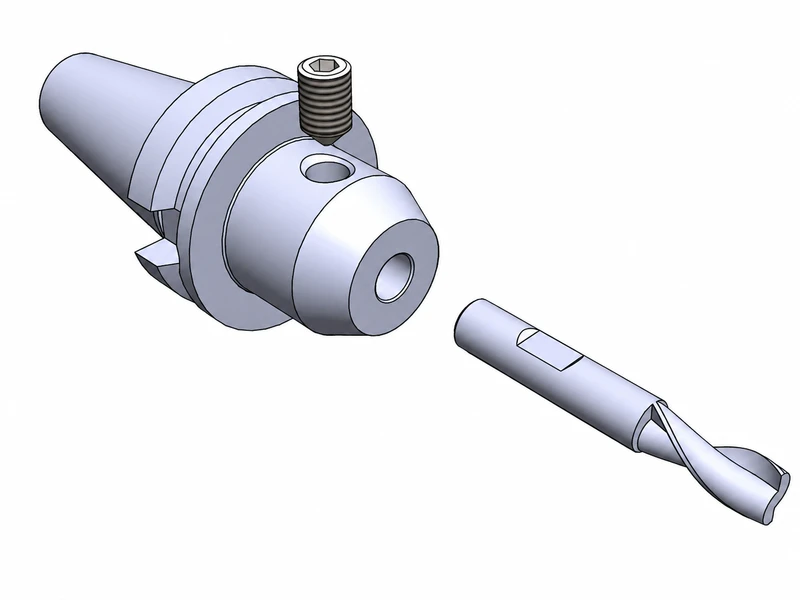
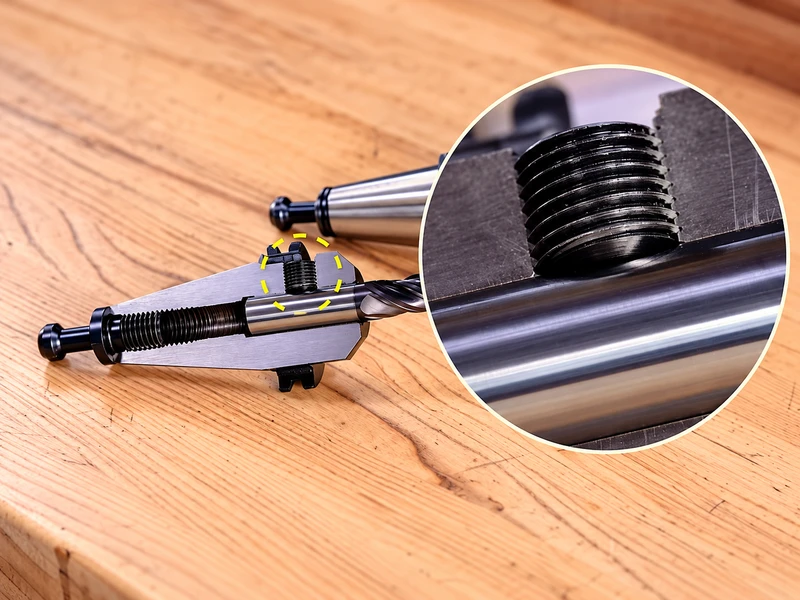
Un porte-outil à serrage latéral utilise une vis qui appuie sur le méplat prévu de la queue. Cet engagement constitue une solution pratique en fraisage d’ébauche lorsque la transmission du couple et la retenue de l’outil comptent davantage que le faux-rond le plus faible possible.
Envisagez-le lorsque la coupe enlève beaucoup de matière et que l’outil possède la forme de queue correcte. Choisissez-le selon la charge de coupe ; la dureté du matériau ne suffit pas à justifier ce choix. Une coupe lourde dans un matériau relativement facile peut aussi solliciter fortement le serrage.
Le compromis concerne l’alignement. Un serrage latéral classique est généralement moins intéressant pour une finition sensible aux faibles variations de faux-rond. Si la même fraise doit finir une paroi ou un fond exigeant, vérifiez sa précision une fois montée avant d’accepter le porte-outil au seul motif qu’il serre fermement.
Respectez le méplat, la position de la vis et la procédure de serrage prescrits. Une queue lisse dans un porte-outil prévu pour un méplat ne constitue pas un montage équivalent. À vitesse de broche élevée, vérifiez aussi les exigences de vitesse et d’équilibrage du porte-outil.
2. Pince ER : privilégier la polyvalence et un montage économique
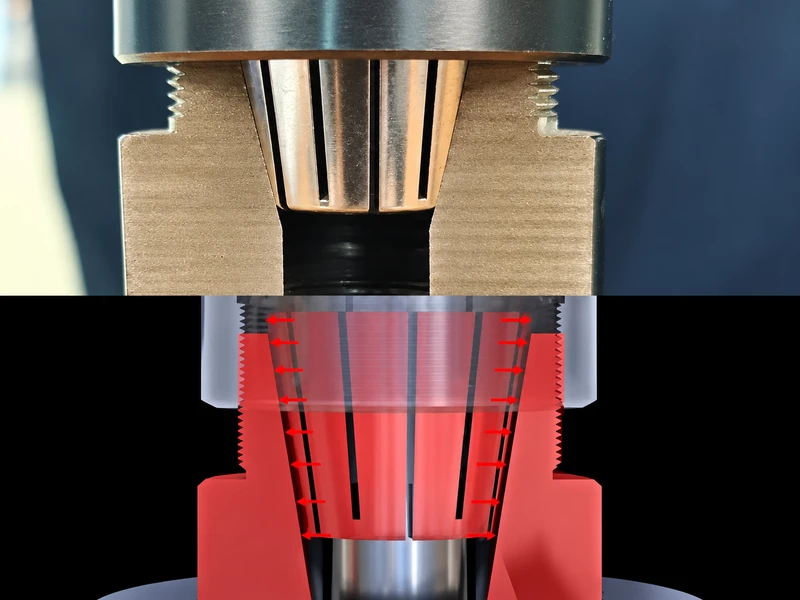
Un porte-pince ER referme une pince fendue autour de la queue lorsque l’écrou est serré. Le remplacement de la pince permet au même porte-outil de recevoir différents diamètres de queue dans son système. ER est donc un bon point de départ pour le perçage courant et l’usinage général, surtout lorsque l’atelier change souvent d’outils.
Pour le taraudage, l’ensemble doit aussi convenir à la méthode de taraudage de la machine et au couple requis par le taraud. Ne supposez pas qu’une pince ordinaire pour queue ronde offre toutes les fonctions d’un porte-taraud dédié.
La précision ER n’est pas une valeur unique et fixe. La pince, l’alésage du porte-outil, l’écrou, la queue et l’état du montage comptent tous. Une pince de précision peut être utile, mais sa spécification de composant ne garantit pas la même mesure à l’arête après montage.
Pour les travaux courants, choisissez ER si le faux-rond mesuré de l’ensemble et le maintien répondent au besoin. Pour la finition de précision, comparez un ensemble ER de haute précision adapté aux alternatives, sans écarter tous les porte-pinces ER ni accepter toute pince étiquetée « précision ». Vérifiez la plage de serrage autorisée, l’engagement minimal et le couple de serrage. Si l’accès est limité, incluez le diamètre de l’écrou dans le contrôle du dégagement.
3. Mandrin hydraulique : précision et changements d’outil pratiques
Un mandrin à expansion hydraulique utilise la pression pour déformer une douille de serrage autour de la queue. Sur les modèles courants, une vis d’actionnement serre ou libère l’outil. Aucun cycle de chauffage par frettage n’est nécessaire, et une conception standard non réglable n’exige pas de régler le faux-rond à chaque changement.
Cette combinaison convient au perçage, à l’alésage à l’alésoir et à la finition lorsque la répétabilité du montage et la simplicité de manipulation comptent toutes deux. Si les changements sont fréquents, la facilité de réglage peut être un véritable avantage de production plutôt qu’un détail d’achat.
Les mandrins hydrauliques prévus pour le fraisage couvrent aussi des applications de coupe exigeantes. À l’inverse, un porte-outil choisi pour faciliter l’alésage à l’alésoir ne peut pas être automatiquement affecté à une ébauche lourde. Vérifiez l’opération autorisée, le diamètre de serrage, l’engagement et le couple transmissible du modèle précis.
Lorsque les douilles de réduction sont autorisées, utilisez les composants prescrits et tenez compte de l’ensemble obtenu. Préférez l’hydraulique au frettage s’il répond aux exigences de coupe et évite un équipement ou des manipulations dont l’atelier n’a pas besoin par ailleurs.
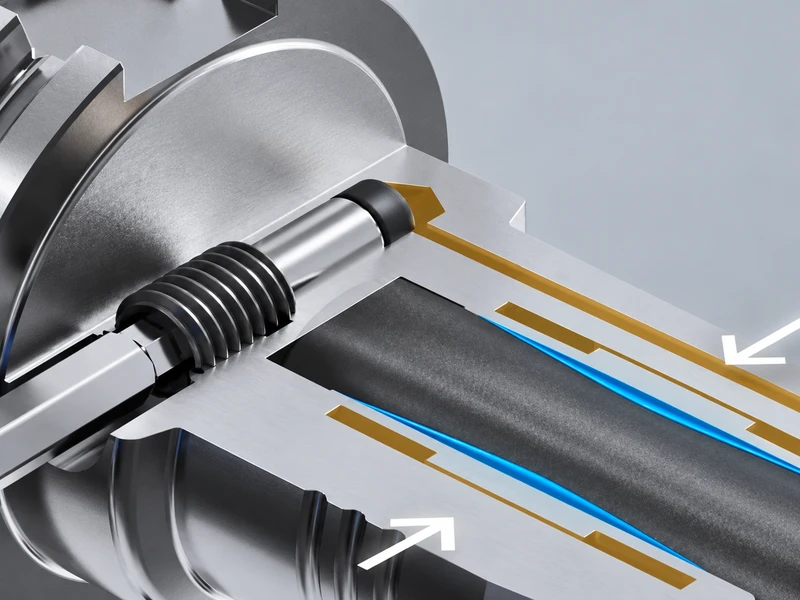
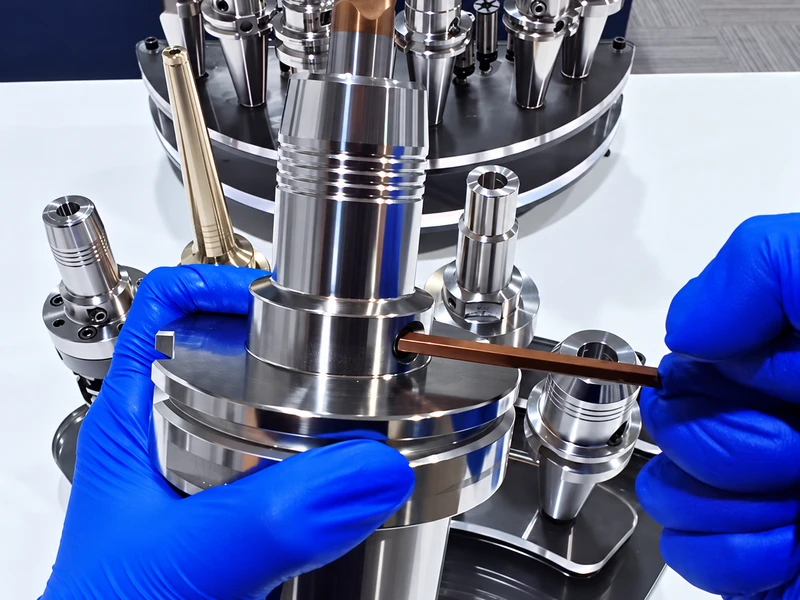
4. Frettage : serrage rigide pour le fraisage et la finition
Un porte-outil à frettage est chauffé pour dilater suffisamment son alésage et recevoir l’outil. Un refroidissement contrôlé crée ensuite un serrage par interférence autour de la queue. La structure de serrage compacte convient lorsque concentricité et rigidité sont toutes deux importantes.
C’est un bon candidat lorsqu’une fraise en bout exige un maintien sûr et un faible faux-rond, ou lorsqu’un nez fin facilite l’accès sans allonger inutilement la sortie de l’outil. Garder l’ensemble court lorsque le dégagement le permet est souvent aussi important que choisir la famille de serrage.
Le coût ne se limite pas au porte-outil. L’atelier doit disposer d’équipements de chauffage et de refroidissement adaptés, de dimensions et de matériaux de queue compatibles, et d’une procédure de changement répétable. Pour des changements occasionnels, cet investissement peut ne pas se justifier. Le calcul est différent si une station de frettage fait déjà partie de la production.
Pour les coupes lourdes, vérifiez le maintien et la résistance à l’extraction, ainsi que le faux-rond. Respectez le cycle de chauffage approuvé et inspectez l’alésage et la queue : une surchauffe ou un dommage peut réduire le maintien. Décidez du remplacement selon les critères d’entretien prescrits et l’état du porte-outil, et non selon un nombre de cycles fixe pour tous les porte-outils à frettage.
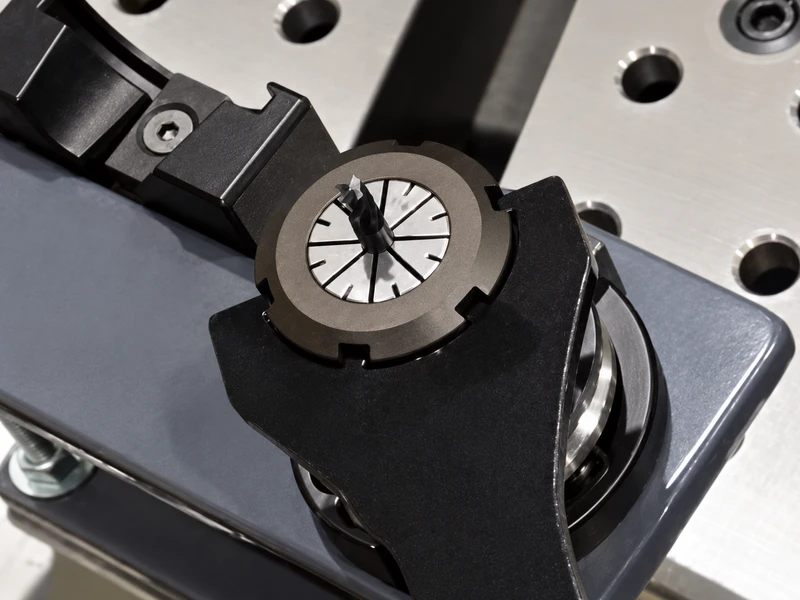
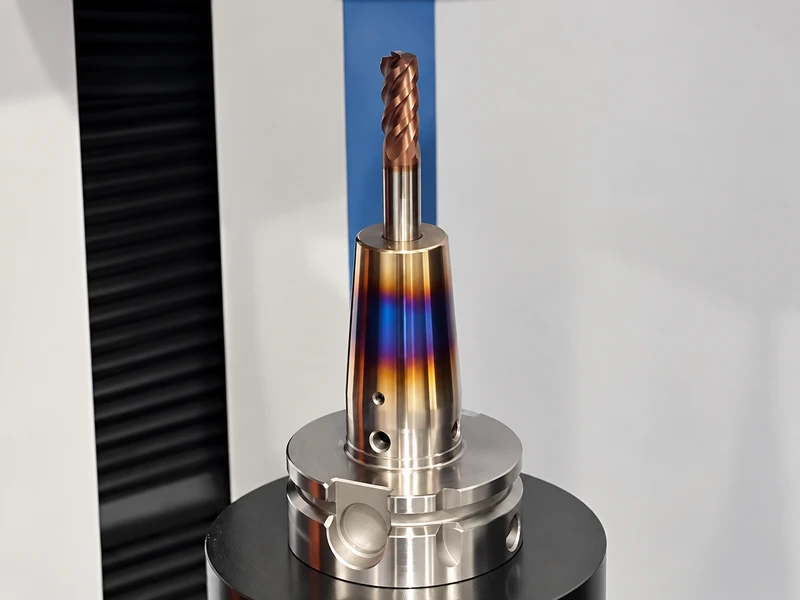
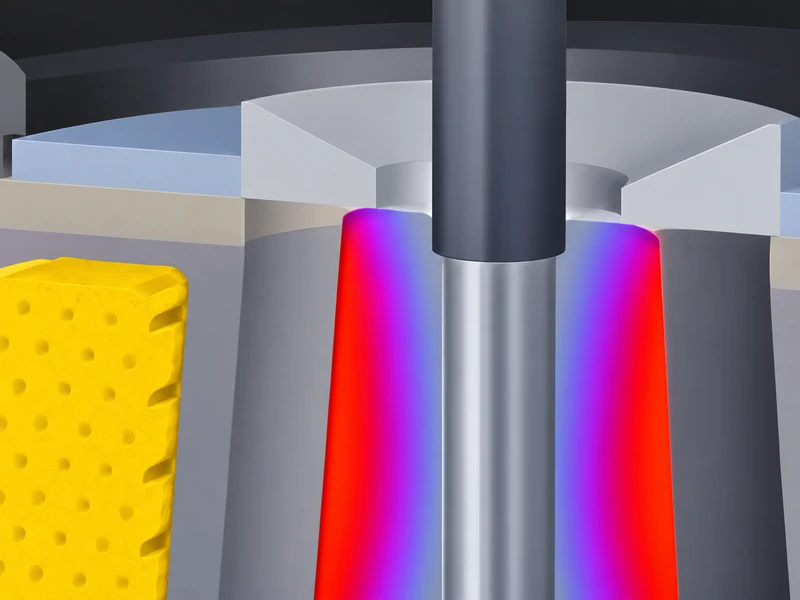
5. Montage à bride réglable : corriger le faux-rond de l’ensemble monté
Un montage à bride réglable permet d’aligner l’outil monté à l’aide de vis de réglage. Son intérêt est de pouvoir mesurer l’état assemblé et le corriger, au lieu de s’appuyer uniquement sur la précision nominale des pièces séparées.
Envisagez cette solution en finition de précision lorsque l’erreur d’alignement résiduelle affecte le résultat, comme dans un montage d’alésage à l’alésoir exigeant. Elle peut être utile lorsqu’un porte-outil fixe sain et correctement monté ne respecte toujours pas le faux-rond requis à la position de travail.
Le compromis réside dans le temps de réglage. Ajuster, bloquer et vérifier de nouveau exigent du temps et un équipement de mesure adapté. Une très faible lecture au comparateur ne prouve pas non plus une erreur littéralement nulle dans tout l’ensemble ou sous charge de coupe.
« Bride réglable » décrit une disposition, et non une norme universelle de serrage. Vérifiez ce que la conception ajuste, quel raccordement d’outil elle accepte et quelle charge elle supporte. Spécifiez le système réel et sa procédure de réglage plutôt que de commander sur la seule mention « haute précision ».
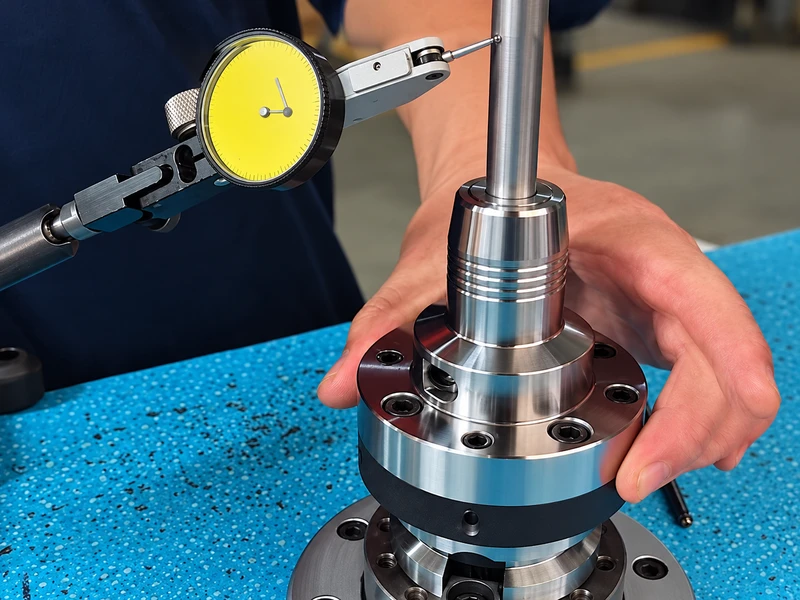
Quelle précision ces porte-outils offrent-ils en pratique ?
Comparez les conditions de mesure avant les chiffres. Une spécification de faux-rond doit identifier le produit, préciser si elle concerne un composant ou un ensemble et indiquer le point de mesure. Une valeur mesurée près du nez ne peut pas simplement remplacer une exigence plus loin sur l’outil.
TIR signifie lecture totale au comparateur : la différence entre les lectures maximale et minimale sur une rotation complète à la position indiquée. Les valeurs publiées doivent préciser cette position et l’objet mesuré.
| Exemple publié | Faux-rond annoncé | Condition de mesure |
|---|---|---|
| Pince ER standard REGO-FIX | TIR ≤10 μm | 3 × D ; spécification d’une classe de pince |
| Pince REGO-FIX ER-UP | TIR ≤5 μm | 3 × D ; spécification d’une classe de pince |
| SCHUNK TENDO Silver SK40, Ø25 × 80.5 | <3 μm | 2.5 × D ; ce mandrin hydraulique précis |
Ici, le multiplicateur exprime une distance de mesure relative au diamètre D indiqué. Utilisez la définition de contrôle de chaque fabricant pour le diamètre, le calibre et le repère de départ. Ces exemples concernent des produits et des conditions différents ; ils ne constituent ni un classement universel ni une garantie pour votre ensemble broche–porte-outil–outil.
La valeur utile est la mesure vérifiée de l’ensemble choisi à la position pertinente pour la coupe. Consignez le point de mesure et la sortie de l’outil. Pour la finition fine, utilisez une méthode de contrôle adaptée près de l’extrémité de travail ; une mesure sur la queue ne prouve pas la position de chaque arête. Un faible faux-rond ne garantit pas à lui seul la rigidité, l’équilibrage ou la tolérance du trou fini.
Adapter le choix à l’opération
Perçage : partir des exigences du trou et du foret
Les porte-pinces ER, les mandrins hydrauliques et les porte-outils à serrage latéral compatibles sont des candidats pratiques. ER apporte de la flexibilité ; l’hydraulique permet des changements précis et commodes ; le serrage latéral peut convenir à une queue de foret compatible lorsque l’entraînement sûr est important. Vérifiez l’alimentation en liquide de coupe et la limite de faux-rond prescrite en plus du maintien.
N’acceptez pas un montage de foret simplement parce qu’aucun battement n’est visible. Les petits forets et les trous exigeants peuvent être sensibles à des erreurs difficiles à voir à l’œil nu. La limite du fabricant et les exigences de la pièce doivent déterminer l’acceptation.
Fraisage : distinguer enlèvement de matière et finition
Pour un enlèvement de matière important, établissez d’abord que le porte-outil peut transmettre la charge et empêcher le déplacement de l’outil. Le serrage latéral et un frettage adapté sont de bons candidats initiaux ; les mandrins hydrauliques prévus pour le fraisage et d’autres systèmes peuvent aussi convenir.
Pour une passe de finition, accordez davantage de poids au faux-rond de l’ensemble monté, à la sortie et à la rigidité. Un serrage qui résiste à l’ébauche peut rester inadapté à la surface demandée. À l’inverse, le faux-rond catalogue le plus faible ne compense pas un montage inutilement long ou insuffisamment rigide.
Alésage à l’alésoir : privilégier l’alignement de l’ensemble monté
Les mandrins hydrauliques et les porte-outils à frettage conviennent à un montage précis et répétable des alésoirs. Envisagez un système réglable si le travail exige une correction volontaire du faux-rond résiduel de l’ensemble. Ce réglage supplémentaire doit résoudre un problème mesuré plutôt que simplement ajouter de la complexité.
Vérifiez aussi le trou préalable, la surépaisseur d’alésage et l’alignement. Changer de porte-outil ne corrige pas à lui seul toutes les causes de surdimensionnement, de défaut de circularité ou de finition insatisfaisante.
Alésage à l’outil : identifier d’abord le raccordement de l’outil
Un outil d’alésage adapté à queue cylindrique peut être serré hydrauliquement ou par frettage, tandis qu’un ensemble modulaire de précision peut avoir sa propre bride ou une autre liaison dédiée. Choisissez dans ce système réel. Régler le diamètre de coupe d’une tête d’alésage et corriger l’alignement de l’ensemble sont deux tâches distinctes.
Si un bon outil fonctionne mal sur la machine, vérifiez l’assemblage
Un outil peut réussir le contrôle individuel et présenter malgré tout un faux-rond excessif après montage. La mesure sur machine comprend le raccordement de broche, le porte-outil, les composants de serrage et l’outil. Remplacer l’outil plusieurs fois peut laisser l’erreur réelle intacte.
Machine arrêtée et sécurisée pour le contrôle, vérifiez la propreté et l’état des surfaces de contact et de la queue, puis montez selon la procédure prescrite. Mesurez de nouveau au même endroit et avec la même sortie. Si l’erreur persiste, utilisez une référence adaptée ou un composant reconnu conforme pour isoler les liaisons une par une. Contrôlez l’outil séparément avec des références appropriées ; la mesure entre pointes ne convient que si l’outil et la méthode le permettent.
Choisir selon l’exigence déterminante du travail
Terminez la sélection en vérifiant le porte-outil précis par rapport à la queue, à la sortie, à la charge de coupe et à la précision requise. Vérifiez ensuite l’ensemble. Choisissez celui qui satisfait régulièrement les exigences de la pièce avec un coût de réglage supportable pour l’atelier.
Transmettez le plan de la pièce et l’interface du porte-outil existant pour une étude de l’application.