










CNC-Werkzeughalter: Auswahl für Bohren, Fräsen und Reiben
Wählen Sie einen CNC-Werkzeughalter passend zur Bearbeitung: sicheren Halt beim anspruchsvollen Schruppfräsen, genaue Ausrichtung beim Reiben oder flexible Rüstung bei häufig wechselnden Schaftdurchmessern. Auch auf derselben Maschine können unterschiedliche Aufträge unterschiedliche Halter erfordern.
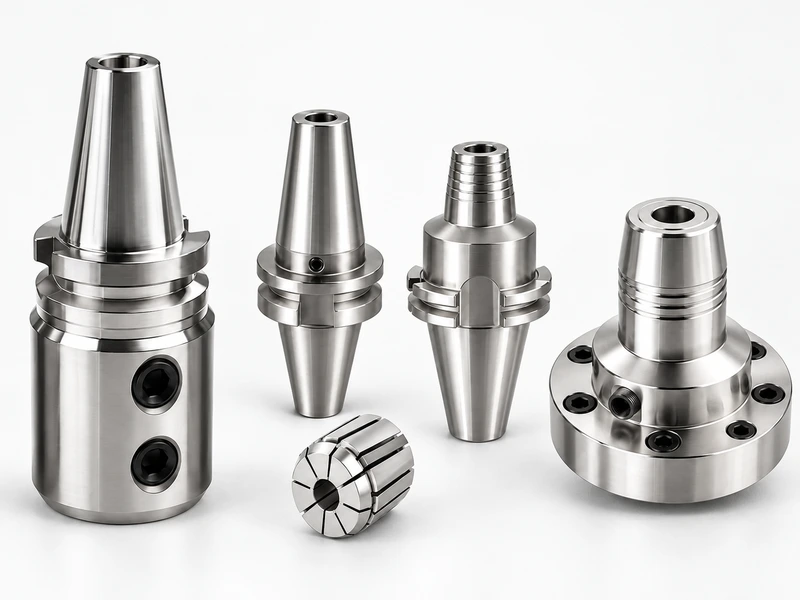
Dieser Leitfaden vergleicht fünf geeignete Ansätze für diese Bohr-, Fräs- und Schlichtaufgaben: Flächenspannfutter, ER-Spannzange, Hydrodehnspannfutter, Schrumpffutter und eine einstellbare Flanschausführung. Es handelt sich um eine praktische Vorauswahl, nicht um einen vollständigen Katalog aller CNC-Spannsysteme. Entscheidend ist die wichtigste Anforderung der Bearbeitung: Drehmomentübertragung, Rundlauf, Steifigkeit, Zugänglichkeit oder bequemer Werkzeugwechsel.
Prüfen Sie zuerst den Maschinenanschluss. BT, SK und HSK bezeichnen Spindelschnittstellen; ER, Hydrodehn- und Schrumpfspannung beschreiben die Werkzeugspannung. Ein BT-Halter kann daher vorne eine ER-Spannzange oder ein Hydrodehnspannfutter besitzen. Prüfen Sie die genaue Spindelschnittstelle, Größe und Einzugsausführung, bevor Sie die folgenden fünf Spannkonzepte vergleichen.
| MaschinenspindelMaschinenseitiger Anschluss | WerkzeughalterSchnittstelle hinten Spannsystem vorne | ZerspanungswerkzeugBohrer, Schaftfräser, Reibahle oder kompatibles Ausspindelwerkzeug |
Welchen Werkzeughalter sollten Sie zuerst in Betracht ziehen?
| Haltertyp | Ein sinnvoller Ausgangspunkt, wenn … | Der wichtigste Kompromiss |
|---|---|---|
| Flächenspannfutter | Beim Schruppfräsen wird ein kompatibler Fräser mit Spannfläche am Schaft stark belastet. | Sicherer mechanischer Eingriff hat Vorrang vor der kleinsten Rundlaufabweichung. |
| ER-Spannzange | Sie benötigen eine wirtschaftliche, vielseitige Spannung für verschiedene Schaftdurchmesser und Standardbearbeitungen. | Die Genauigkeit hängt von der Spannzangenklasse und der gesamten Baugruppe ab; auch die Mutter benötigt Freiraum. |
| Hydrodehnspannfutter | Sie benötigen einen genauen, bequemen Werkzeugwechsel beim Bohren, Reiben oder einer geeigneten Fräsbearbeitung. | Wählen Sie ein Modell mit ausreichender Belastbarkeit; einfache Rüstung macht nicht jede Ausführung zum Schrupphalter. |
| Schrumpffutter | Fräsen oder Schlichten erfordert eine steife, konzentrische Baugruppe, gegebenenfalls mit schlanker Kontur. | Heiz- und Kühlgeräte, kompatible Schäfte und kontrollierte Handhabung werden Teil des Prozesses. |
| Einstellbare Flanschausführung | Eine Präzisionsschlichtaufgabe erfordert die Korrektur des Rundlaufs der montierten Baugruppe. | Feineinstellung und Prüfung brauchen Zeit; die konkrete Ausführung bestimmt die zulässige Zerspanungsbelastung. |
1. Flächenspannfutter: sicherer Halt bei anspruchsvollen Schruppschnitten
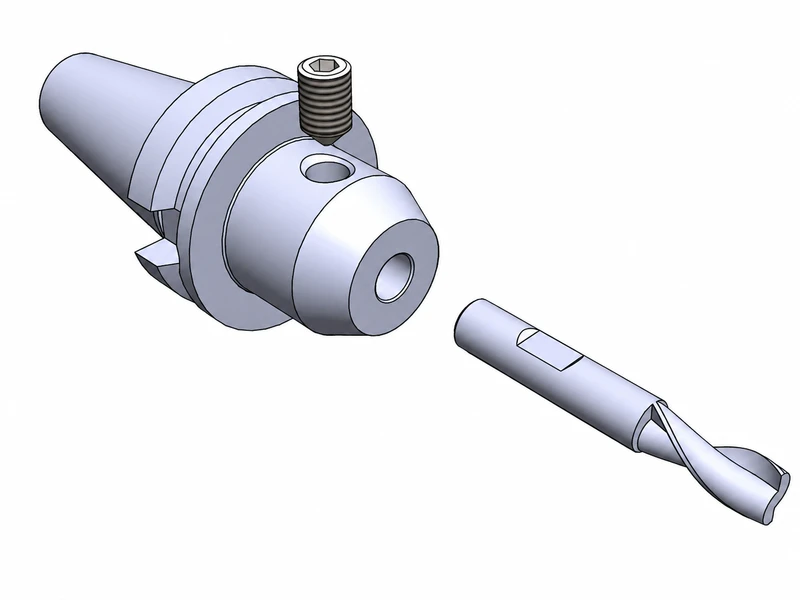
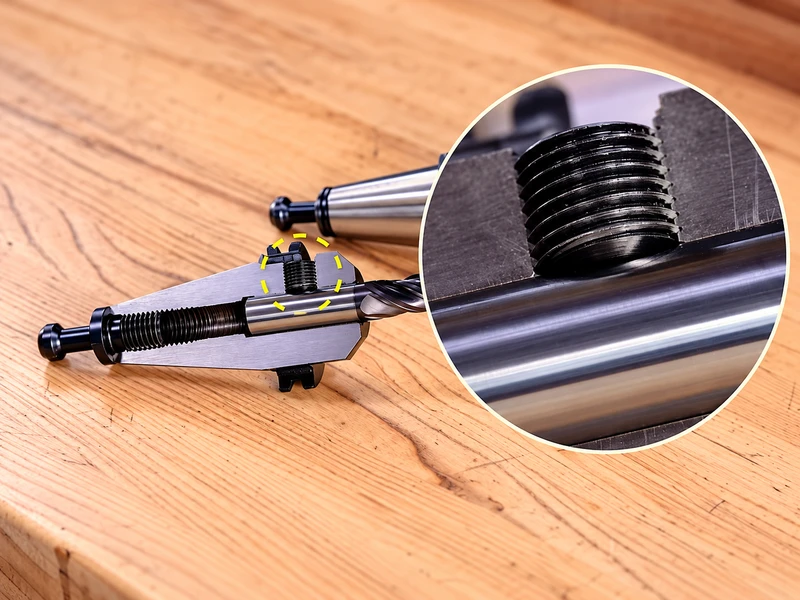
Ein Flächenspannfutter drückt mit einer Schraube gegen die vorgesehene Spannfläche am Werkzeugschaft. Dieser Eingriff ist beim Schruppfräsen sinnvoll, wenn Drehmomentübertragung und Werkzeughalt wichtiger sind als die kleinstmögliche Rundlaufabweichung.
Ziehen Sie es bei hohem Materialabtrag und passender Schaftform in Betracht. Entscheiden Sie anhand der Schnittbelastung; die Werkstoffhärte allein begründet den Bedarf nicht. Auch ein schwerer Schnitt in einem vergleichsweise gut zerspanbaren Werkstoff kann hohe Anforderungen an die Spannung stellen.
Der Kompromiss liegt in der Ausrichtung. Eine konventionelle Flächenspannung ist meist weniger attraktiv für Schlichtaufgaben, deren Ergebnis auf kleine Rundlaufänderungen reagiert. Soll derselbe Fräser eine anspruchsvolle Wand- oder Bodenfläche fertig bearbeiten, prüfen Sie die Genauigkeit im montierten Zustand, bevor Sie den Halter allein wegen seines sicheren Halts akzeptieren.
Verwenden Sie die vorgeschriebene Spannfläche, Schraubenposition und Anzugsmethode. Ein glatter Schaft in einem für eine Spannfläche vorgesehenen Halter ist keine gleichwertige Baugruppe. Prüfen Sie bei höheren Spindeldrehzahlen neben dem Halt auch die Drehzahl- und Wuchtanforderungen des Halters.
2. ER-Spannzange: vielseitige und wirtschaftliche Rüstung
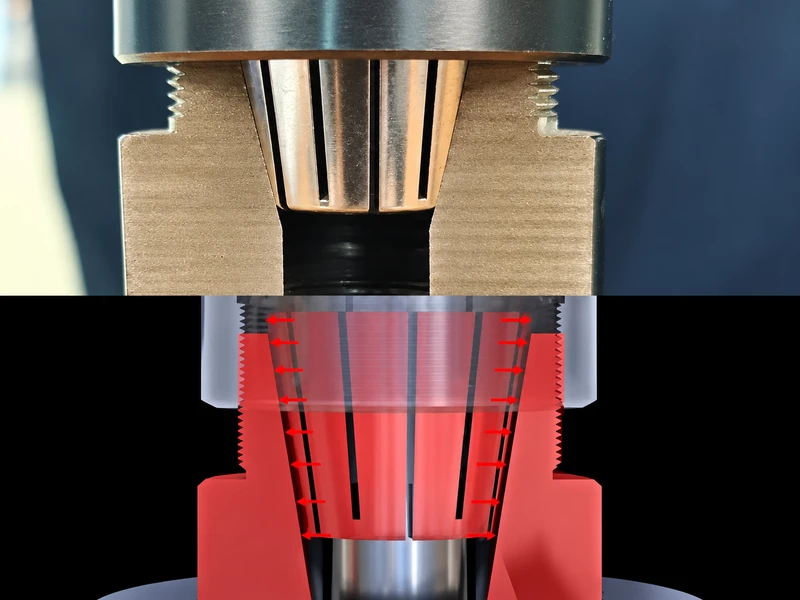
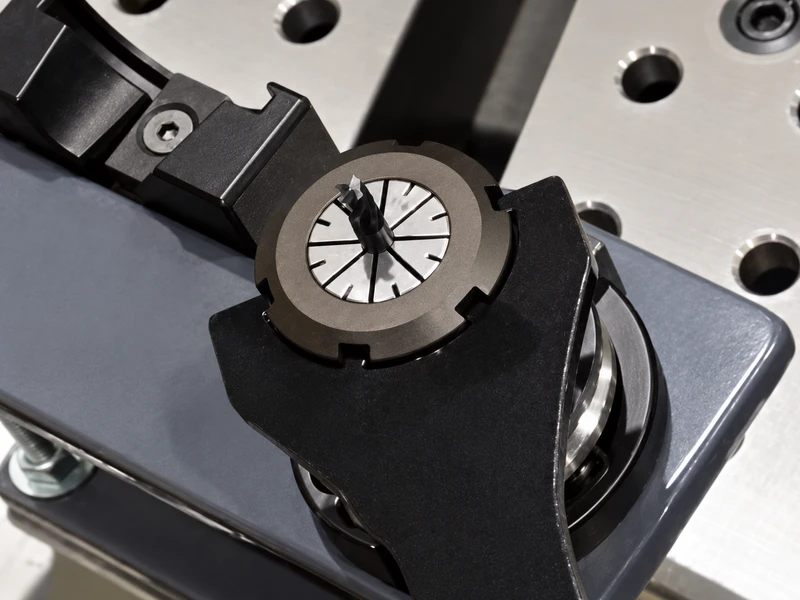
Beim Anziehen der Mutter schließt ein ER-Halter eine geschlitzte Spannzange um den Schaft. Durch Wechsel der Spannzange kann derselbe Halter innerhalb seines Systems verschiedene Schaftdurchmesser aufnehmen. ER ist deshalb ein sinnvoller Ausgangspunkt für Standardbohrungen und allgemeine Zerspanung, besonders bei häufigen Werkzeugwechseln.
Beim Gewindebohren muss die Baugruppe auch zum Gewindebohrverfahren der Maschine und zum erforderlichen Drehmoment passen. Eine normale Spannzange für Rundschäfte bietet nicht automatisch alle Funktionen eines speziellen Gewindebohrfutters.
Die ER-Genauigkeit lässt sich nicht durch einen einzigen festen Wert beschreiben. Spannzange, Aufnahmebohrung, Mutter, Werkzeugschaft und Montagezustand sind entscheidend. Eine Präzisionsspannzange kann sich lohnen, doch ihre Einzelteilspezifikation garantiert nach dem Einbau nicht denselben Messwert an der Schneide.
Wählen Sie ER für alltägliche Arbeiten, wenn gemessener Rundlauf und Halt der montierten Baugruppe die Aufgabe erfüllen. Vergleichen Sie beim Präzisionsschlichten eine geeignete hochgenaue ER-Baugruppe mit Alternativen, statt alle ER-Halter abzulehnen oder jede als „Präzision“ bezeichnete Spannzange zu akzeptieren. Prüfen Sie zulässigen Spannbereich, Mindesteinspanntiefe und Anzugsdrehmoment. Berücksichtigen Sie bei engem Zugang auch den Mutterdurchmesser.
3. Hydrodehnspannfutter: Präzision und bequemer Werkzeugwechsel
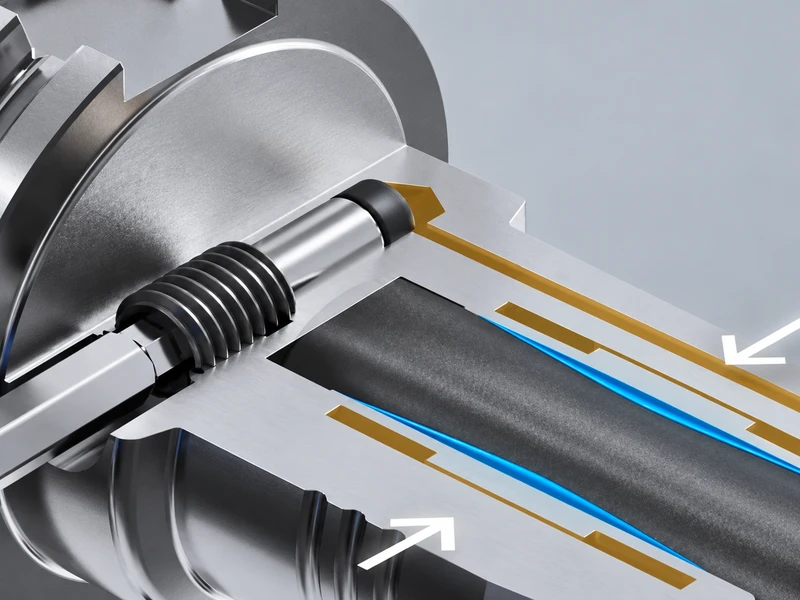
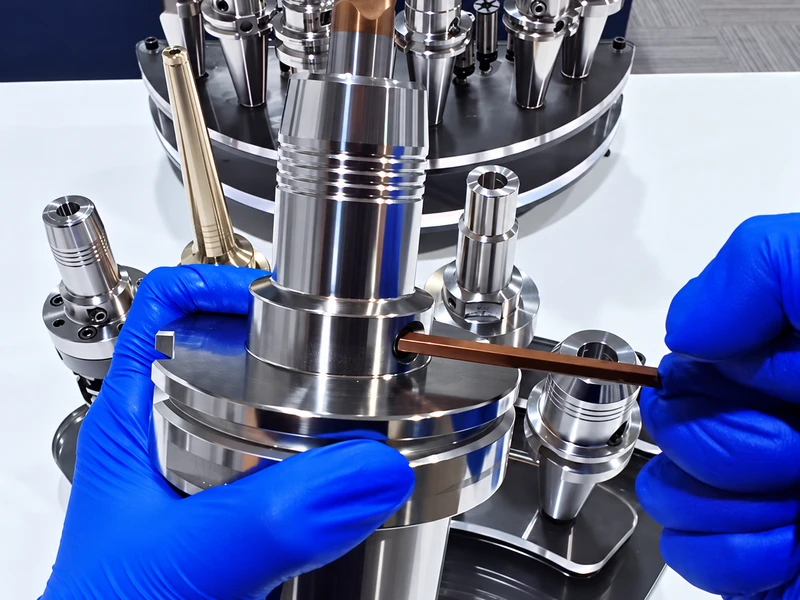
Ein Hydrodehnspannfutter nutzt Druck, um eine Spannhülse um den Schaft zu verformen. Bei üblichen Ausführungen spannt oder löst eine Betätigungsschraube das Werkzeug. Ein Heizzyklus wie beim Schrumpfen entfällt; bei einer normalen, nicht einstellbaren Ausführung muss der Bediener den Rundlauf nicht bei jedem Wechsel einstellen.
Diese Kombination eignet sich für Bohr-, Reib- und Schlichtaufgaben, bei denen reproduzierbare Montage und einfache Handhabung wichtig sind. Bei häufigen Werkzeugwechseln kann die Rüstfreundlichkeit ein echter Produktionsvorteil sein und nicht nur ein nebensächliches Kaufkriterium.
Für das Fräsen ausgelegte Hydrodehnspannfutter decken auch anspruchsvolle Zerspanungsaufgaben ab. Ein für bequemes Reiben ausgewählter Halter darf jedoch nicht automatisch für einen schweren Schruppschnitt eingesetzt werden. Prüfen Sie zulässige Bearbeitung, Spanndurchmesser, Einspanntiefe und übertragbares Drehmoment des konkreten Modells.
Sind Reduzierhülsen zulässig, verwenden Sie die vorgeschriebenen Komponenten und berücksichtigen Sie die gesamte Baugruppe. Wählen Sie Hydrodehnspannung statt Schrumpfspannung, wenn sie die Zerspanungsanforderungen erfüllt und Geräte oder Handhabungsschritte vermeidet, die der Betrieb sonst nicht benötigt.
4. Schrumpffutter: steife Spannung beim Fräsen und Schlichten
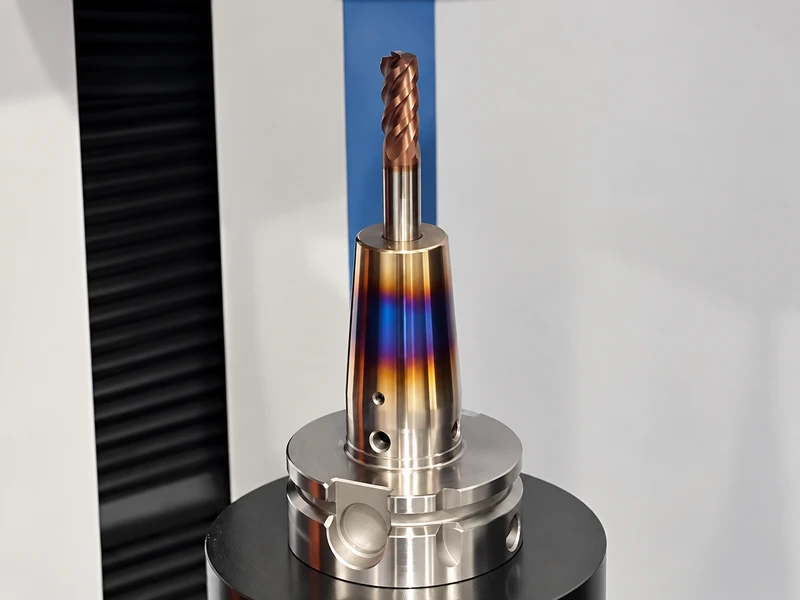
Ein Schrumpffutter wird erwärmt, damit sich seine Bohrung zur Werkzeugaufnahme ausreichend erweitert. Kontrolliertes Abkühlen erzeugt anschließend einen Übermaßsitz um den Schaft. Die kompakte Spannstruktur eignet sich, wenn Rundlauf und Steifigkeit gleichermaßen wichtig sind.
Es ist ein guter Kandidat, wenn ein Schaftfräser sicheren Halt und geringen Rundlauffehler benötigt oder eine schlanke Halterkontur den Zugang ermöglicht, ohne das Werkzeug unnötig weit auskragen zu lassen. Eine kurze Baugruppe ist bei ausreichendem Freiraum oft ebenso wichtig wie die Wahl des Spannprinzips.
Zu den Kosten gehört mehr als der Halter. Der Betrieb benötigt geeignete Heiz- und Kühlgeräte, passende Schaftabmessungen und -werkstoffe sowie einen reproduzierbaren Wechselablauf. Bei seltenen Werkzeugwechseln kann diese Investition unwirtschaftlich sein. Ist eine Schrumpfstation bereits in die Produktion integriert, fällt die Rechnung anders aus.
Prüfen Sie bei schweren Schnitten neben dem Rundlauf auch Haltekraft und Auszugssicherheit der Ausführung. Befolgen Sie den freigegebenen Heizzyklus und prüfen Sie Bohrung und Schaft: Überhitzung oder Schäden können die Haltekraft verringern. Entscheiden Sie über Ersatz anhand der vorgeschriebenen Wartungskriterien und des Zustands, nicht anhand einer pauschalen Zykluszahl für alle Schrumpffutter.
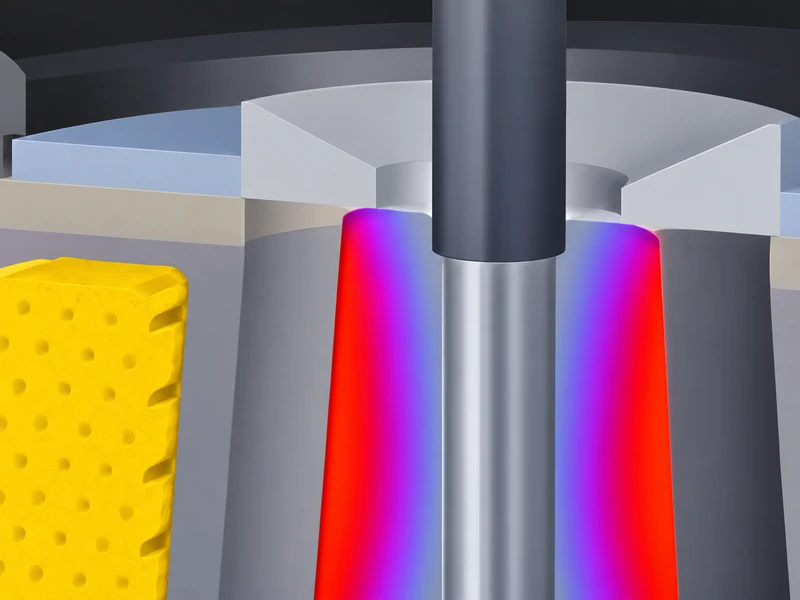
5. Einstellbare Flanschausführung: Rundlauf im montierten Zustand korrigieren
Eine einstellbare Flanschbaugruppe ermöglicht die Ausrichtung des montierten Werkzeugs über Einstellschrauben. Ihr Nutzen liegt darin, den montierten Zustand messen und korrigieren zu können, statt sich allein auf die Nenngenauigkeit der Einzelteile zu verlassen.
Ziehen Sie diesen Ansatz beim Präzisionsschlichten in Betracht, wenn verbleibende Ausrichtfehler das Ergebnis beeinflussen, etwa bei einer anspruchsvollen Reibaufgabe. Er kann helfen, wenn ein einwandfreier, korrekt montierter fester Halter den erforderlichen Rundlauf an der Arbeitsposition dennoch nicht erreicht.
Der Kompromiss ist der Rüstaufwand. Einstellen, Fixieren und Nachprüfen benötigen Zeit und geeignete Messmittel. Auch ein sehr kleiner Messuhrwert bedeutet nicht, dass die gesamte Baugruppe oder das System unter Schnittlast buchstäblich fehlerfrei ist.
„Einstellbarer Flansch“ beschreibt eine Anordnung, keinen universellen Spannstandard. Klären Sie, was die konkrete Ausführung verstellt, welche Werkzeugschnittstelle sie aufnimmt und welche Belastung sie trägt. Spezifizieren Sie das tatsächliche System und dessen Einstellverfahren, statt allein nach der Bezeichnung „hochpräzise“ zu bestellen.
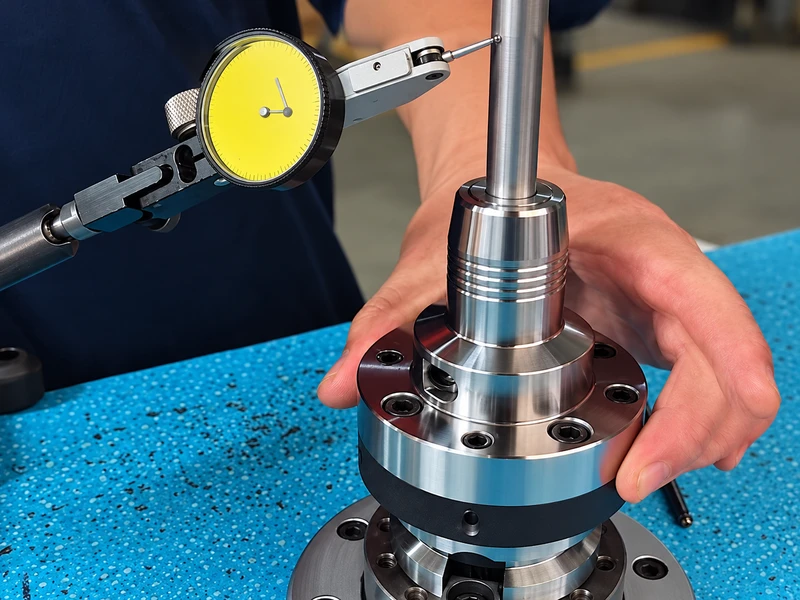
Wie genau sind diese Halter in der Praxis?
Vergleichen Sie zuerst die Messbedingungen und dann die Zahlen. Eine Rundlaufspezifikation muss das Produkt nennen, zwischen Einzelteil und Baugruppe unterscheiden und den Messort angeben. Ein nahe der Halternase gemessener Wert lässt sich nicht einfach auf eine Anforderung weiter am Werkzeug übertragen.
TIR bezeichnet den gesamten Messuhrausschlag: die Differenz zwischen größtem und kleinstem Messwert über eine volle Umdrehung an der angegebenen Messposition. Veröffentlichte Werte benötigen diese Position und die Angabe des gemessenen Gegenstands.
| Veröffentlichtes Beispiel | Angegebener Rundlauf | Messbedingung |
|---|---|---|
| REGO-FIX Standard-ER-Spannzange | TIR ≤10 μm | 3 × D; Spezifikation einer Spannzangenklasse |
| REGO-FIX ER-UP-Spannzange | TIR ≤5 μm | 3 × D; Spezifikation einer Spannzangenklasse |
| SCHUNK TENDO Silver SK40, Ø25 × 80.5 | <3 μm | 2.5 × D; dieses konkrete Hydrodehnspannfutter |
Der Multiplikator beschreibt hier den Messabstand bezogen auf den angegebenen Durchmesser D. Verwenden Sie die jeweilige Herstellerdefinition für Durchmesser, Prüfdorn und Ausgangsbezug. Die Beispiele betreffen unterschiedliche Produkte und Bedingungen – keine allgemeine Rangfolge und keine Garantie für Ihre Spindel-Halter-Werkzeug-Baugruppe.
Entscheidend ist der geprüfte Messwert der gewählten Baugruppe an der für den Schnitt relevanten Position. Dokumentieren Sie Messort und Werkzeugauskragung. Verwenden Sie beim Feinschlichten eine geeignete Prüfmethode nahe dem Arbeitsende; ein Schaftmesswert belegt nicht die Position jeder Schneide. Geringer Rundlauffehler allein garantiert auch weder Steifigkeit und Wuchtgüte noch die erforderliche Bohrungstoleranz.
Die Auswahl auf die Bearbeitung abstimmen
Bohren: Bohrungs- und Bohreranforderungen als Ausgangspunkt
ER-, Hydrodehn- und kompatible Flächenspannfutter sind praktische Kandidaten. ER bietet Flexibilität, Hydrodehnspannung bequeme genaue Wechsel; Flächenspannung eignet sich bei passendem Bohrerschaft, wenn sichere Mitnahme wichtig ist. Prüfen Sie neben dem Halt auch Kühlmittelzufuhr und vorgeschriebene Rundlaufgrenze.
Akzeptieren Sie eine Bohrerbaugruppe nicht allein deshalb, weil kein Taumeln sichtbar ist. Kleine Bohrer und anspruchsvolle Bohrungen können empfindlich auf Fehler reagieren, die mit bloßem Auge nicht erkennbar sind. Maßgeblich sind die Herstellergrenze und die Werkstückanforderungen.
Fräsen: Materialabtrag und Schlichten unterscheiden
Klären Sie bei hohem Materialabtrag zuerst, ob der Halter die Last übertragen und Werkzeugbewegung verhindern kann. Flächenspannfutter und geeignete Schrumpffutter sind sinnvolle Ausgangskandidaten; frästaugliche Hydrodehnspannfutter und andere Systeme können ebenfalls geeignet sein.
Gewichten Sie beim Schlichtschnitt Rundlauf im montierten Zustand, Auskragung und Steifigkeit stärker. Eine Spannung, die das Schruppen übersteht, kann für die geforderte Oberfläche dennoch ungeeignet sein. Umgekehrt gleicht der kleinste Katalog-Rundlauffehler eine unnötig lange oder zu wenig steife Baugruppe nicht aus.
Reiben: der Ausrichtung im montierten Zustand mehr Gewicht geben
Hydrodehn- und Schrumpffutter eignen sich für eine genaue, wiederholbare Reibahlenaufnahme. Erwägen Sie ein einstellbares System, wenn der Auftrag eine gezielte Korrektur des verbleibenden Rundlauffehlers verlangt. Die zusätzliche Einstellung sollte ein gemessenes Problem lösen und nicht nur Komplexität hinzufügen.
Prüfen Sie auch Vorbohrung, Reibaufmaß und Ausrichtung. Ein Halterwechsel allein beseitigt nicht jede Ursache für Übermaß, schlechte Rundheit oder unzureichende Oberflächengüte.
Ausspindeln: zuerst die Werkzeugschnittstelle bestimmen
Ein geeignetes Ausspindelwerkzeug mit Zylinderschaft kann hydraulisch oder durch Schrumpfen gespannt werden; eine modulare Präzisions-Ausspindelbaugruppe kann dagegen einen eigenen Flansch oder einen anderen speziellen Anschluss besitzen. Wählen Sie innerhalb des tatsächlichen Systems. Das Einstellen des Schneidendurchmessers am Ausspindelkopf und das Korrigieren der Baugruppenausrichtung sind getrennte Aufgaben.
Läuft ein einwandfreies Werkzeug auf der Maschine schlecht, prüfen Sie die Baugruppe
Ein Werkzeug kann die Einzelprüfung bestehen und montiert dennoch zu viel Rundlauffehler zeigen. Der Messwert auf der Maschine umfasst Spindelschnittstelle, Halter, Spannelemente und Werkzeug. Wiederholter Werkzeugtausch kann den eigentlichen Fehler unberührt lassen.
Prüfen Sie bei stillgesetzter und für die Prüfung gesicherter Maschine die Kontaktflächen und den Schaft auf Schmutz oder Schäden und montieren Sie nach Vorschrift. Messen Sie erneut am selben Ort und bei gleicher Auskragung. Bleibt der Fehler bestehen, grenzen Sie ihn mit einer geeigneten Referenz oder nachweislich einwandfreien Komponente Anschluss für Anschluss ein. Prüfen Sie das Werkzeug separat mit geeigneten Bezügen; eine Messung zwischen Spitzen eignet sich nur, wenn Werkzeug und Prüfmethode dies erlauben.
Nach der entscheidenden Anforderung auswählen
Prüfen Sie abschließend den konkreten Halter auf Übereinstimmung mit Werkzeugschaft, Auskragung, Schnittbelastung und erforderlicher Genauigkeit. Prüfen Sie anschließend die Baugruppe. Wählen Sie eine Baugruppe, die die Werkstückanforderungen wiederholt bei tragbaren Rüstkosten erfüllt.
Senden Sie die Werkstückzeichnung und die vorhandene Halterschnittstelle zur Anwendungsprüfung.