Evacuação de cavacos em cavidades: descubra onde eles param
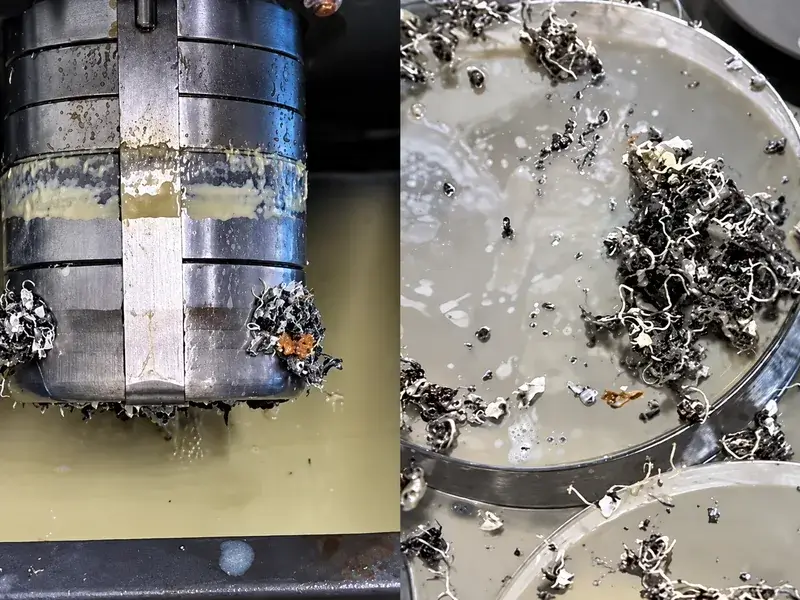
Se uma cavidade fica limpa com uma ferramenta, mas começa a acumular cavacos após uma troca de ferramenta ou um passe mais profundo, compare essas duas posições de corte antes de aumentar a vazão do fluido de corte. O bico pode já não alcançar a região de trabalho. Ou pode atingir perfeitamente o corte, mas empurrar os cavacos para um local de onde não conseguem sair.
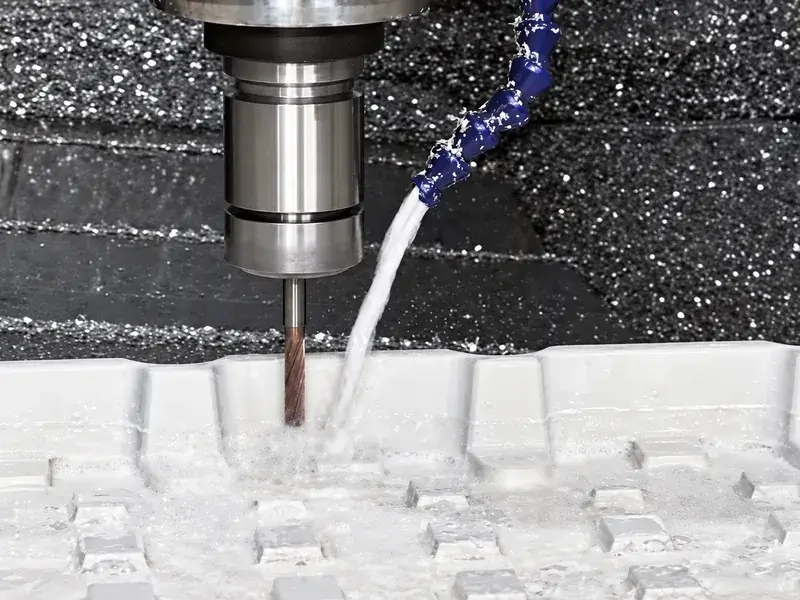
São problemas diferentes de evacuação. Afastar os cavacos da aresta de corte é apenas a primeira parte do trabalho; deixá-los onde o próximo passe voltará a recolhê-los não é uma evacuação contínua.
Observe através das proteções previstas da máquina e siga os procedimentos especificados de parada segura e isolamento antes de ajustes ou remoção de cavacos. Não abra a proteção para enxergar melhor durante a operação, não coloque as mãos na máquina nem acompanhe a fresa com uma pistola de ar manual. Qualquer auxílio por ar ou névoa também exige controle adequado de cavacos projetados e aerossóis.
Identifique a transição entre evacuação e acúmulo
Use como referência a última posição em que a evacuação funciona. Depois identifique a primeira ferramenta, profundidade e trecho de trajetória em que os cavacos começam a permanecer. “A cavidade enche” é menos útil do que “o acúmulo começa na parede oposta depois que a ferramenta desce ao próximo nível”.
Para cada posição, registre onde o jato realmente atinge e para onde vão os cavacos deslocados. Ele alcança a região de corte, o porta-ferramenta, uma parede ou o topo da peça? Os cavacos saem da cavidade, acumulam-se atrás de uma ilha ou retornam à próxima trajetória da fresa?
Um ajuste de bico que funciona com uma ferramenta curta pode não atingir o corte após a entrada de uma ferramenta mais longa. Um jato que alcança o lado próximo de uma cavidade rasa pode ser bloqueado por uma parede quando a fresa desce ou se afasta. Verifique a ferramenta na posição em que ocorre o problema, não apenas acima da peça ou no início da operação.
Se a região de corte não puder ser vista com segurança, não registre a chegada do fluido como confirmada. Use os meios de observação protegidos disponíveis e inspeções com a máquina parada para determinar o que for possível. Paredes molhadas e um fundo inundado não demonstram onde o jato em movimento está atuando.
Escolha a próxima ação pelo movimento dos cavacos
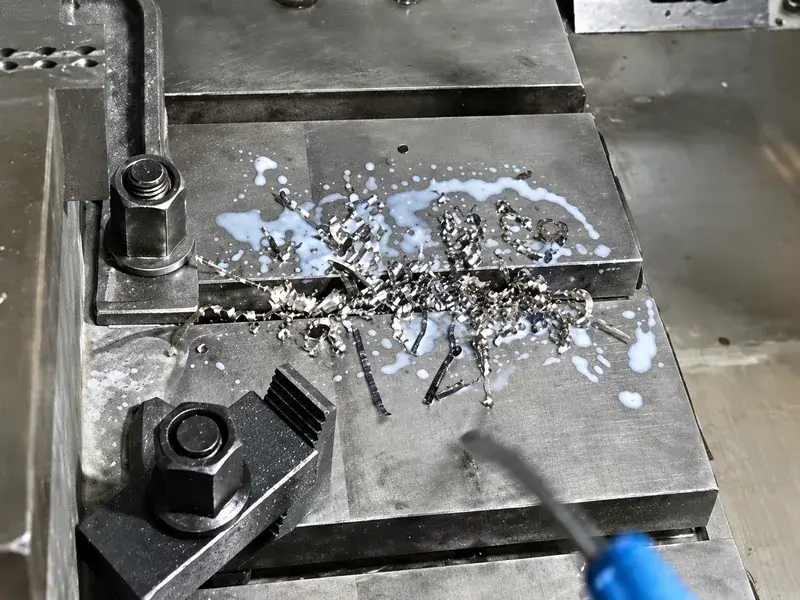
As verificações abaixo separam uma falha na chegada do fluido de um problema de transporte posterior. São orientações de diagnóstico, não uma disposição obrigatória dos bicos.
| Na posição problemática | Próxima verificação | Ação direcionada |
|---|---|---|
| O jato atinge o porta-ferramenta ou um obstáculo, em vez da região de trabalho | Comparar a direção do bico e os obstáculos com a última posição que evacuava corretamente | Corrigir um caminho de alimentação acessível e verificá-lo para essa ferramenta e profundidade antes de aumentar o fornecimento |
| Os cavacos saem da aresta, mas circulam, depositam-se em um canto ou se acumulam no próximo passe | Seguir o percurso desde o corte até uma saída real da cavidade | Alterar a direção de lavagem ou a sequência de limpeza verificada para que os cavacos saiam, em vez de se deslocarem para outra região de corte |
| O jato alcança o corte e existe uma saída, mas os cavacos retidos continuam aumentando | Verificar o fornecimento real e se a produção de cavacos excede a capacidade atual de remoção | Restabelecer uma alimentação restringida ou revisar o processo validado de corte e limpeza; não presumir que aumentar a pressão seja a resposta |
Quando o fluido não chega ao destino, corrija o bico especificamente para a ferramenta. O procedimento de operação do P-COOL da Haas, por exemplo, determina uma posição do bico para cada ferramenta e a chama com o corretor da ferramenta. Isso mostra por que não se deve aceitar sem verificação o ajuste da ferramenta anterior. Não garante um caminho livre dentro de qualquer cavidade. O P-COOL é motorizado: a Haas orienta explicitamente a não mover o bico à mão e a usar os comandos prescritos.
Depois de confirmar a chegada, não encerre a verificação na fresa. Acompanhe os cavacos além dela. Um jato pode limpar a aresta enquanto empurra os cavacos contra a parede oposta. Eles podem então se depositar na cavidade ou voltar a cruzar a próxima trajetória de corte. O nível de líquido pode subir ao mesmo tempo que ocorre essa circulação.
Procure uma passagem utilizável entre as paredes, ilhas e dispositivos de fixação existentes. Uma direção de lavagem mais adequada pode levar os cavacos a uma abertura disponível, em vez de uma região sem saída. Quando for necessária uma oportunidade de limpeza programada entre cortes, inclua-a na sequência verificada, sem depender de um operador seguindo a ferramenta. Isso não autoriza adicionar furos à peça, alterar características do desenho ou comprometer uma fixação segura.
Se a chegada e a saída permanecem eficazes, mas os cavacos continuam se acumulando, verifique o que o sistema realmente fornece: nível de fluido disponível, filtros obstruídos, bicos bloqueados e condições do equipamento pertinente. Siga os procedimentos dos fornecedores do equipamento e do fluido. A seleção e a manutenção gerais do fluido pertencem ao guia de fluidos de corte, não a uma nova concentração estimada para essa única cavidade.
Compare também a produção de cavacos com a remoção. Um caminho suficiente para o passe anterior pode não atender à etapa posterior. Inspecione a forma dos cavacos e a ocupação dos canais, em vez de assumir que a bomba é o único limite. Se o caminho de alimentação é plausível, mas o alumínio continua aderindo ou compactando nos canais, reveja a seleção de fresas de topo para alumínio e o espaço para cavacos. É uma decisão diferente de simplesmente direcionar mais líquido à ferramenta.
Quando a alimentação externa não consegue manter acesso ao corte
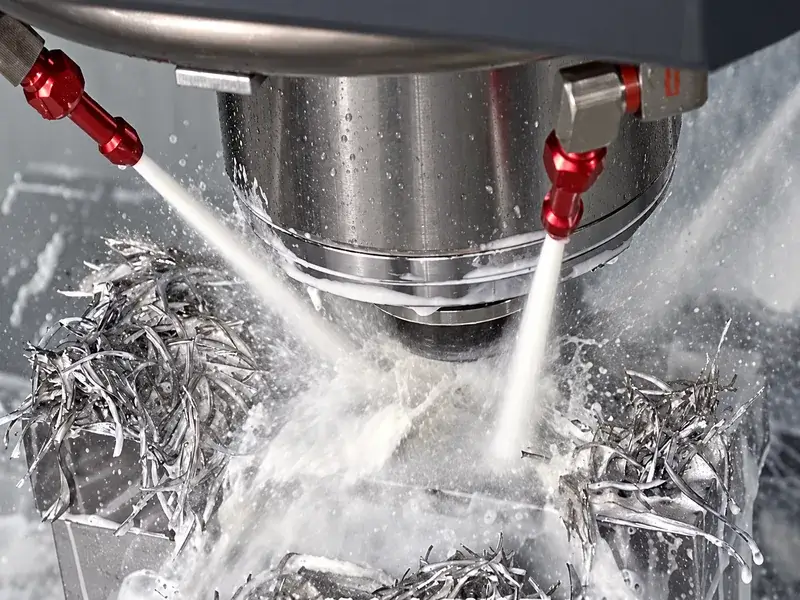
Quando a profundidade ou os obstáculos impedem um jato externo eficaz, avalie um método de alimentação realmente suportado pela máquina e pela ferramenta. A refrigeração interna pela ferramenta pode levar o fluido mais perto da região de corte em um sistema compatível, mas os cavacos ainda precisam sair da cavidade. Isso não elimina a segunda metade do diagnóstico.
O auxílio por ar pode mover cavacos quando apropriado, mas não fornece lubrificação. Essa distinção é explícita nas orientações da Harvey Performance sobre alimentação de fluido de corte. Uma operação em alumínio que exige lubrificação deve manter um meio adequado de fornecê-la; um jato de ar não é automaticamente um substituto equivalente. Pressão maior também não é uma melhoria universal: as mesmas orientações alertam que ela pode danificar ferramentas miniatura. Verifique os limites da ferramenta e do equipamento, em vez de escolher a pressão por uma categoria genérica.
Não alongue a fresa apenas para desobstruir a linha de visão do bico. Resolva o acesso do fluido sem aumentar inadvertidamente o balanço e reduzir a rigidez.
Uma mudança no método de alimentação também precisa ser compatível com o processo de corte. As orientações da Sandvik Coromant sobre fresamento a seco e com fluido abordam os ciclos térmicos no corte interrompido e as razões específicas de cada material e operação para usar fluido. Se surgirem lascamentos após uma mudança, reveja os ciclos térmicos e a alimentação do fluido. Não transforme um problema de evacuação em uma instrução geral para molhar intermitentemente todo corte de fresamento com metal duro, nem, no extremo oposto, para fresar a seco qualquer cavidade de alumínio. Siga os requisitos da ferramenta, do material e da operação reais.
Verifique além do primeiro passe sem acúmulo
Altere a condição associada à falha observada e mantenha a comparação significativa. Documente o estado inicial dos cavacos e compare trechos equivalentes do corte. Uma cavidade vazia logo após a limpeza não prova que uma mudança no bico impedirá o retorno do acúmulo original.
Retorne à posição problemática original e continue pelos passes seguintes que antes causavam acúmulo. Confirme que o jato continua alcançando a região de trabalho enquanto a fresa se move e que os cavacos deslocados continuam saindo da cavidade. Verifique se surge um monte onde um passe posterior ou a próxima ferramenta irá cortar. Uma região limpa em torno da aresta atual não basta se o processo apenas empurra o monte à sua frente.
Compare os cavacos retidos, as marcas visíveis de recorte na superfície e a condição das arestas. O som é uma informação complementar útil, não o critério de aceitação. Se o corte fica mais silencioso, mas o mesmo acúmulo retorna, o problema de transporte permanece. Se a chegada melhora, mas os cavacos passam a parar em outra parede, o primeiro trecho foi corrigido e o trecho posterior ainda precisa de trabalho.
Uma evacuação bem-sucedida mantém um caminho utilizável conforme mudam a cavidade, a posição da ferramenta e a sequência de corte; não significa produzir o maior jato aparente no início.