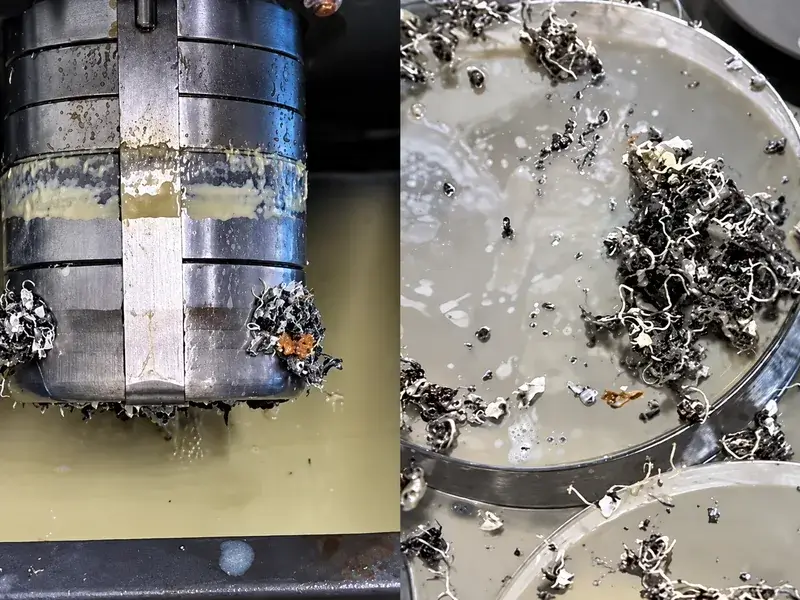
Spanabfuhr in Taschen: Wo bleiben die Späne liegen?
Wenn sich eine Tasche mit einem Werkzeug gut räumt, nach einem Werkzeugwechsel oder einem tieferen Durchgang aber Späne ansammeln, vergleichen Sie zunächst diese beiden Schnittpositionen, bevor Sie den Kühlmittelstrom erhöhen. Die Düse erreicht den Arbeitsbereich möglicherweise nicht mehr. Oder der Strahl erreicht den Schnitt durchaus, schiebt die Späne jedoch an eine Stelle, aus der sie nicht entweichen können.
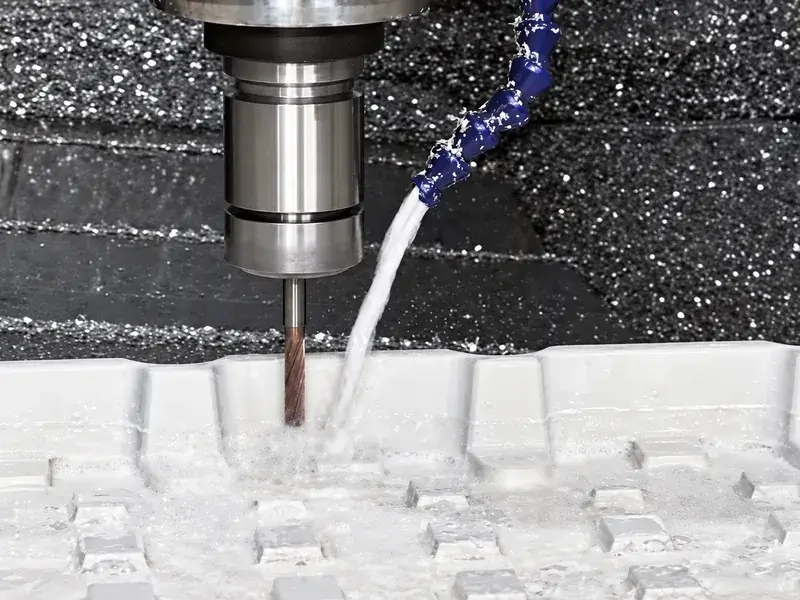
Das sind unterschiedliche Probleme der Spanabfuhr. Späne von der Schneide wegzubewegen ist nur der erste Schritt; bleiben sie dort liegen, wo der nächste Durchgang sie wieder erfasst, werden sie nicht dauerhaft abgeführt.
Beobachten Sie den Prozess durch die vorgesehenen Schutzeinrichtungen der Maschine. Befolgen Sie vor Einstellungen oder der Spanentfernung die vorgeschriebenen Verfahren zum sicheren Stillsetzen und Freischalten. Öffnen Sie die Umhausung nicht für eine bessere Sicht während des Betriebs, greifen Sie nicht in die Maschine und folgen Sie dem Fräser nicht mit einer handgeführten Druckluftpistole. Auch Luft- oder Nebelunterstützung erfordert geeigneten Schutz gegen wegfliegende Späne und Aerosole.
Den Übergang von freier Spanabfuhr zur Ansammlung finden
Nehmen Sie die letzte Position mit funktionierender Spanabfuhr als Referenz. Bestimmen Sie dann das erste Werkzeug, die Tiefe und den Bahnabschnitt, an denen Späne zurückbleiben. „Die Tasche füllt sich“ hilft weniger als „Die Ansammlung beginnt an der gegenüberliegenden Wand, nachdem das Werkzeug auf die nächste Ebene abgesenkt wurde“.
Halten Sie für jede Position fest, wo der Strahl tatsächlich auftrifft und wohin die verdrängten Späne anschließend gelangen. Trifft er die Schnittzone, den Halter, eine Wand oder die Werkstückoberseite? Verlassen die Späne die Kavität, sammeln sie sich hinter einer Insel oder gelangen sie zurück in die nächste Fräsbahn?
Eine Düseneinstellung, die bei einem kurzen Werkzeug funktioniert, kann die Schnittzone nach dem Einwechseln eines längeren Werkzeugs verfehlen. Ein Strahl, der die nahe Seite einer flachen Tasche erreicht, kann durch eine Wand abgeschirmt werden, sobald der Fräser tiefer oder weiter entfernt arbeitet. Prüfen Sie das Werkzeug an der Problemposition, nicht nur oberhalb des Bauteils oder zu Beginn der Bearbeitung.
Lässt sich die Schnittzone nicht sicher beobachten, darf die Kühlmittelankunft nicht als bestätigt gelten. Nutzen Sie die verfügbaren geschützten Beobachtungsmöglichkeiten und Prüfungen im Stillstand, um belastbare Feststellungen zu treffen. Nasse Wände und ein überfluteter Boden zeigen nicht, wo der bewegte Strahl tatsächlich wirkt.
Die nächste Maßnahme aus der Spanbewegung ableiten
Die folgenden Prüfungen unterscheiden eine verfehlte Zufuhr von einem nachgelagerten Transportproblem. Sie geben eine Diagnoserichtung vor, keine festgelegte Düsenanordnung.
| An der Problemposition | Als Nächstes prüfen | Gezielte Maßnahme |
|---|---|---|
| Der Strahl trifft den Halter oder ein Hindernis statt des Arbeitsbereichs | Düsenausrichtung und Hindernisse mit der letzten Position mit freier Spanabfuhr vergleichen | Einen erreichbaren Zufuhrweg korrigieren und für dieses Werkzeug und diese Tiefe prüfen, bevor die Zufuhr erhöht wird |
| Späne verlassen die Schneide, kreisen aber, setzen sich in einer Ecke ab oder sammeln sich im nächsten Durchgang | Ihren Weg vom Schnitt bis zu einem tatsächlichen Austritt aus der Kavität verfolgen | Spülrichtung oder geprüfte Räumsequenz so ändern, dass die Späne austreten, statt nur an eine andere Schnittposition zu gelangen |
| Der Strahl erreicht den Schnitt und ein Weg nach außen ist vorhanden, dennoch nehmen die zurückbleibenden Späne zu | Den tatsächlichen Zufuhrzustand prüfen und feststellen, ob mehr Späne entstehen, als derzeit abgeführt werden können | Eine eingeschränkte Zufuhr wiederherstellen oder den validierten Schnitt-/Räumablauf überarbeiten; eine Druckerhöhung nicht automatisch als Lösung ansehen |
Verfehlt die Zufuhr ihr Ziel, muss die Düsenkorrektur werkzeugspezifisch erfolgen. Das P-COOL-Bedienverfahren von Haas bestimmt beispielsweise für jedes Werkzeug eine Düsenposition und ruft diese mit der Werkzeugkorrektur ab. Das zeigt, warum die Einstellung des vorherigen Werkzeugs nicht ungeprüft übernommen werden sollte. Ein freier Weg in jeder Tasche ist dadurch nicht garantiert. P-COOL ist motorisiert: Haas weist ausdrücklich darauf hin, die Düse nicht von Hand zu bewegen, sondern die vorgeschriebenen Steuerbefehle zu verwenden.
Ist die Ankunft bestätigt, darf die Prüfung nicht am Fräser enden. Verfolgen Sie die Späne darüber hinaus. Ein Strahl kann die Schneide freiräumen und die Späne gleichzeitig gegen die gegenüberliegende Wand treiben. Dort können sie sich absetzen oder die nächste Schnittbahn erneut kreuzen. Auch bei einer solchen Zirkulation kann der Flüssigkeitsspiegel steigen.
Suchen Sie einen nutzbaren Weg an vorhandenen Kavitätswänden, Inseln und Spannmitteln vorbei. Eine günstigere Spülrichtung kann Späne zu einer vorhandenen Öffnung statt in eine Sackzone führen. Ist zwischen Schnitten eine programmierte Räummöglichkeit erforderlich, nehmen Sie diese in den geprüften Ablauf auf, statt darauf zu vertrauen, dass ein Bediener dem Werkzeug folgt. Das erlaubt weder zusätzliche Bohrungen im Bauteil noch Änderungen an Zeichnungsmerkmalen oder sicheren Spannverhältnissen.
Bleiben Ankunft und Austrittsweg wirksam, während sich weiter Späne ansammeln, prüfen Sie die tatsächliche Versorgung: verfügbaren Flüssigkeitsstand, zugesetzte Filter, verstopfte Düsen und den Zustand der betreffenden Ausrüstung. Befolgen Sie die Verfahren der Maschinen- und Kühlschmierstofflieferanten. Allgemeine Auswahl und Pflege der Flüssigkeit gehören in den Leitfaden zu Kühlschmierstoffen; eine neue Konzentration für diese einzelne Tasche sollte nicht geraten werden.
Vergleichen Sie außerdem Spanentstehung und Abtransport. Ein Weg, der den früheren Durchgang bewältigt, reicht möglicherweise für die spätere Bearbeitungsphase nicht aus. Prüfen Sie Spanform und Belegung der Spannuten, statt nur die Pumpe als Grenze anzusehen. Ist der Zufuhrweg plausibel, haftet Aluminium aber weiterhin an oder verdichtet sich in den Nuten, prüfen Sie die Auswahl von Aluminium-Schaftfräsern und den verfügbaren Spanraum. Das ist eine andere Entscheidung als einfach mehr Flüssigkeit auf das Werkzeug zu richten.
Wenn die äußere Zufuhr den Schnitt nicht zuverlässig erreicht
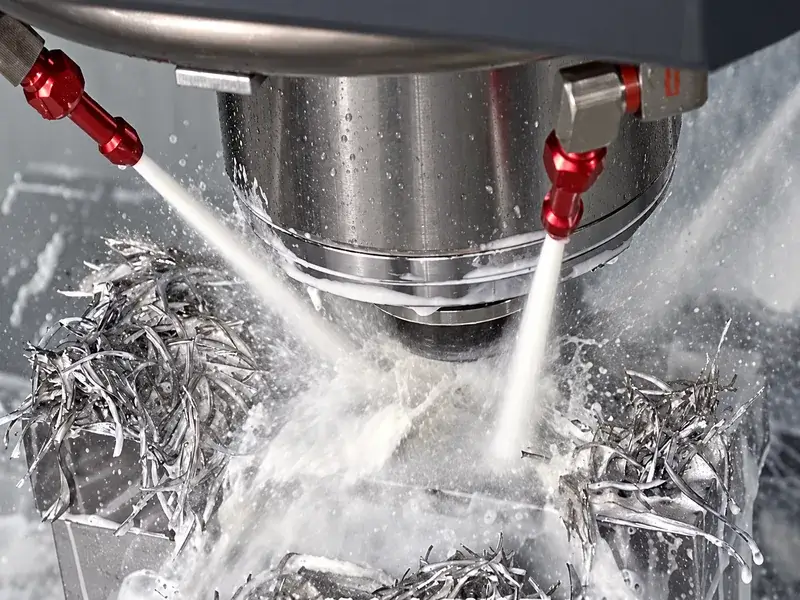
Verhindern Arbeitstiefe oder Hindernisse einen wirksamen äußeren Strahl, prüfen Sie eine Zuführungsart, die Maschine und Werkzeug tatsächlich unterstützen. Innenkühlung kann die Flüssigkeit in einem kompatiblen System näher an die Schnittzone bringen; die Späne benötigen trotzdem einen Weg aus der Kavität. Die zweite Hälfte der Diagnose entfällt dadurch nicht.
Luftunterstützung kann Späne unter geeigneten Bedingungen bewegen, liefert jedoch keine Schmierung. Auf diesen Unterschied weist Harvey Performance in seinen Hinweisen zur Kühlmittelzufuhr ausdrücklich hin. Benötigt die Aluminiumbearbeitung Schmierung, muss eine geeignete Versorgung erhalten bleiben; ein Luftstrom ist nicht automatisch gleichwertiger Ersatz. Auch höherer Druck ist keine allgemeine Verbesserung: Dieselben Hinweise warnen vor Schäden an Miniaturwerkzeugen. Prüfen Sie Werkzeug- und Maschinengrenzen, statt einen Druck aus einer allgemeinen Kategorie zu wählen.
Verlängern Sie den Fräser nicht allein, um der Düse freie Sicht zu verschaffen. Lösen Sie den Zugang für die Zufuhr, ohne leichtfertig die Auskraglänge zu erhöhen und die Steifigkeit zu verringern.
Eine Änderung der Zuführungsart muss auch zum Zerspanungsprozess passen. Die Hinweise von Sandvik Coromant zum Trocken- und Nassfräsen behandeln thermische Wechsel beim unterbrochenen Fräsen sowie werkstoff- und bearbeitungsspezifische Gründe für den Flüssigkeitseinsatz. Treten nach einer Umstellung Ausbrüche auf, prüfen Sie thermische Wechsel und Kühlmittelversorgung. Aus einem Spanabfuhrproblem darf keine pauschale Anweisung werden, jeden Frässchnitt mit Hartmetall zeitweise zu benetzen – oder umgekehrt jede Aluminiumtasche trocken zu fräsen. Maßgeblich sind das konkrete Werkzeug, der Werkstoff und die Bearbeitung.
Über den ersten freien Durchgang hinaus prüfen
Ändern Sie die mit dem beobachteten Fehler verbundene Bedingung und halten Sie den Vergleich aussagekräftig. Dokumentieren Sie den anfänglichen Spanzustand und vergleichen Sie gleichwertige Schnittabschnitte. Eine direkt nach der Reinigung leere Tasche beweist nicht, dass eine Düsenänderung die ursprüngliche Ansammlung dauerhaft verhindert.
Prüfen Sie erneut die ursprüngliche Problemposition und fahren Sie anschließend mit den Durchgängen fort, die zuvor zur Ansammlung führten. Bestätigen Sie, dass der Strahl auch während der Werkzeugbewegung den Arbeitsbereich erreicht und die verdrängten Späne die Kavität fortlaufend verlassen. Prüfen Sie, ob sich dort ein Haufen bildet, wo ein späterer Durchgang oder das nächste Werkzeug schneidet. Ein freier Bereich um die aktuelle Schneide genügt nicht, wenn der Prozess den Spanhaufen nur vor sich herschiebt.
Vergleichen Sie zurückbleibende Späne, sichtbare Spuren erneuten Spanüberfahrens auf der Oberfläche und den Zustand der Schneiden. Geräusche sind hilfreiche Zusatzinformationen, aber kein Abnahmekriterium. Wird der Schnitt leiser, kehrt jedoch dieselbe Spanansammlung zurück, besteht das Transportproblem weiter. Erreicht die Zufuhr den Schnitt nun besser, stoppen die Späne aber an einer anderen Wand, wurde der erste Abschnitt korrigiert; der nachgelagerte Abschnitt benötigt weiterhin Arbeit.
Erfolgreiche Spanabfuhr bedeutet, bei wechselnder Kavitätsgeometrie, Werkzeugposition und Schnittfolge einen nutzbaren Weg aufrechtzuerhalten – nicht zu Beginn den größten Flüssigkeitsspritzer zu erzeugen.