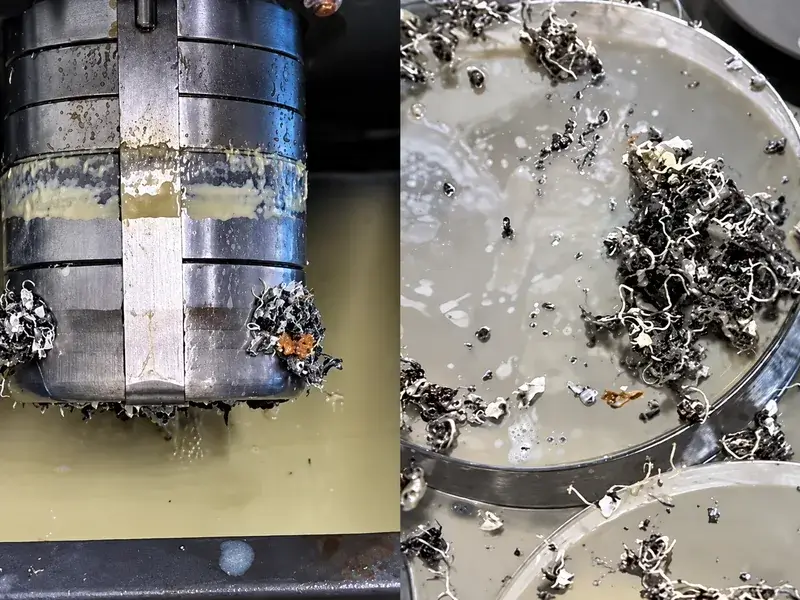
Évacuation des copeaux dans les poches : repérer où ils s'arrêtent
Si une poche se vide correctement avec un outil, puis accumule des copeaux après un changement d'outil ou une passe plus profonde, comparez ces deux positions de coupe avant d'augmenter le débit d'arrosage. La buse n'atteint peut-être plus la zone de travail. Ou bien elle atteint parfaitement la coupe, mais pousse les copeaux vers un endroit dont ils ne peuvent pas sortir.
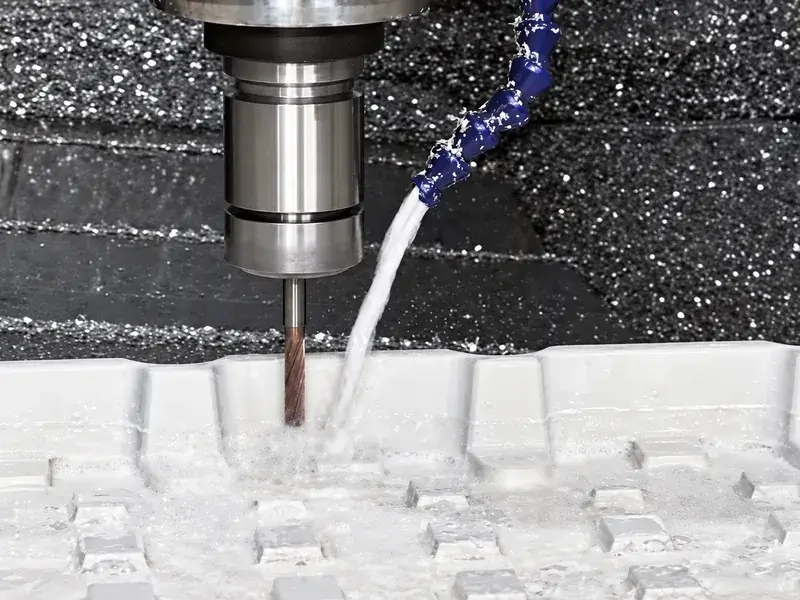
Il s'agit de deux problèmes d'évacuation différents. Éloigner les copeaux de l'arête de coupe n'est que la première étape ; les laisser là où la passe suivante les reprendra ne constitue pas une évacuation durable.
Observez à travers les protecteurs prévus sur la machine et appliquez ses procédures d'arrêt sûr et de consignation avant tout réglage ou enlèvement de copeaux. N'ouvrez pas l'enceinte pour mieux voir pendant l'usinage, ne passez pas la main dans la machine et ne suivez pas la fraise avec une soufflette tenue à la main. Toute assistance par air ou brouillard exige aussi une maîtrise adaptée des projections de copeaux et des aérosols.
Repérer le passage d'une bonne évacuation à l'accumulation
Prenez pour référence la dernière position où l'évacuation fonctionne. Identifiez ensuite le premier outil, la profondeur et le segment de trajectoire où les copeaux commencent à rester. « La poche se remplit » est moins utile que « l'accumulation commence contre la paroi opposée après la descente de l'outil au niveau suivant ».
Pour chaque position, notez où le jet frappe réellement et où vont ensuite les copeaux déplacés. Atteint-il la zone de coupe, le porte-outil, une paroi ou le dessus de la pièce ? Les copeaux quittent-ils la cavité, s'accumulent-ils derrière un îlot ou reviennent-ils sur la trajectoire suivante de la fraise ?
Un réglage de buse adapté à un outil court peut manquer la zone de coupe après le chargement d'un outil plus long. Un jet atteignant le côté proche d'une poche peu profonde peut être masqué par une paroi lorsque la fraise descend ou s'éloigne. Vérifiez l'outil à la position où le problème apparaît, pas seulement au-dessus de la pièce ou au début de l'opération.
Si la zone de coupe ne peut pas être observée en sécurité, ne considérez pas l'arrivée du liquide comme confirmée. Utilisez les moyens d'observation protégés disponibles et les inspections à l'arrêt pour établir les faits accessibles. Des parois mouillées et un fond noyé ne prouvent pas où agit le jet en mouvement.
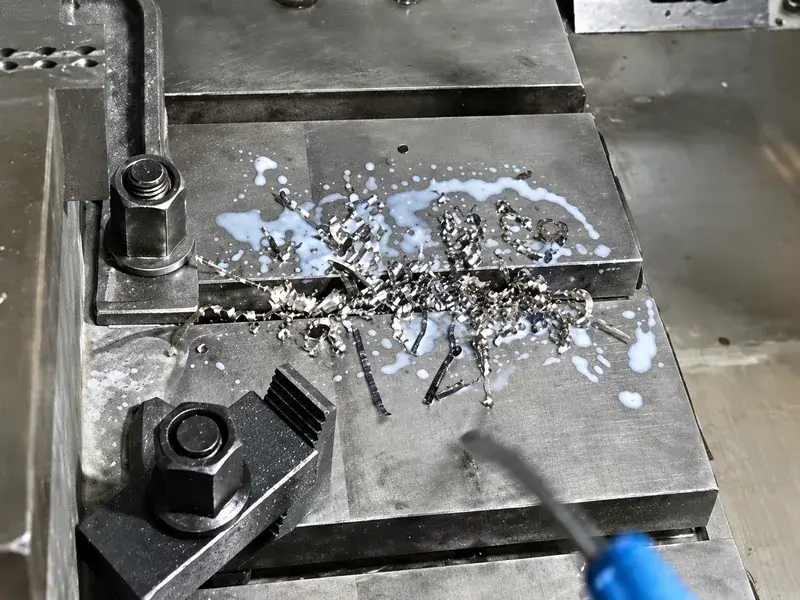
Choisir l'action suivante d'après le déplacement des copeaux
Les contrôles suivants distinguent un défaut d'arrivée du liquide d'un problème de transport en aval. Ce sont des pistes de diagnostic, pas une disposition de buses imposée.
| À la position problématique | Contrôle suivant | Action ciblée |
|---|---|---|
| Le jet frappe le porte-outil ou un obstacle au lieu de la zone de travail | Comparer l'orientation de la buse et les obstacles à la dernière position correctement dégagée | Corriger le trajet d'alimentation accessible et le vérifier pour cet outil et cette profondeur avant d'augmenter l'arrosage |
| Les copeaux quittent l'arête mais circulent, se déposent dans un angle ou s'accumulent sur la passe suivante | Suivre leur trajet depuis la coupe jusqu'à une véritable sortie de la cavité | Modifier la direction du rinçage ou la séquence d'évacuation vérifiée pour que les copeaux sortent au lieu de rejoindre une autre zone de coupe |
| Le jet atteint la coupe et une voie de sortie existe, mais les copeaux retenus continuent d'augmenter | Vérifier l'alimentation réelle et si la production de copeaux dépasse la capacité d'évacuation actuelle | Rétablir une alimentation obstruée ou revoir le processus de coupe et d'évacuation validé ; ne pas supposer qu'une hausse de pression suffira |
Si le jet manque sa cible, adaptez la correction de buse à l'outil. La procédure d'utilisation P-COOL de Haas, par exemple, définit une position de buse pour chaque outil et l'appelle avec le correcteur d'outil. Elle montre pourquoi le réglage de l'outil précédent ne doit pas être repris sans contrôle. Elle ne garantit pas un trajet dégagé dans toutes les poches. P-COOL est motorisé : Haas précise de ne pas déplacer sa buse à la main et d'utiliser les commandes prescrites.
Une fois l'arrivée confirmée, ne terminez pas le contrôle à la fraise. Suivez les copeaux au-delà. Un jet peut dégager l'arête tout en poussant les copeaux contre la paroi opposée. Ils peuvent alors se déposer dans la cavité ou revenir sur la trajectoire de coupe suivante. Cette circulation peut coexister avec une montée du niveau de liquide.
Cherchez un passage utilisable entre les parois, les îlots et les éléments de bridage existants. Une meilleure direction de rinçage peut transporter les copeaux vers une ouverture disponible plutôt que vers une zone sans issue. Si une phase d'évacuation programmée est nécessaire entre les coupes, intégrez-la à la séquence vérifiée au lieu de compter sur un opérateur pour suivre l'outil. Cela n'autorise pas à ajouter des trous dans la pièce, à modifier les caractéristiques du plan ou à compromettre le bridage.
Si l'arrivée et la voie de sortie restent efficaces mais que les copeaux s'accumulent encore, vérifiez ce que le système fournit réellement : niveau de liquide disponible, filtres colmatés, buses bouchées et état de l'équipement concerné. Suivez les procédures des fournisseurs de machines et de fluides. Le choix et l'entretien généraux du fluide relèvent du guide des liquides de coupe, pas d'une nouvelle concentration devinée pour cette seule poche.
Comparez aussi la production de copeaux à leur évacuation. Un passage suffisant pour une passe antérieure peut ne plus l'être à une étape ultérieure. Inspectez la forme des copeaux et le remplissage des goujures plutôt que de considérer la pompe comme seule limite. Si le trajet d'alimentation est crédible mais que l'aluminium adhère ou s'accumule toujours dans les goujures, examinez le choix des fraises pour aluminium et l'espace disponible pour les copeaux. C'est une décision différente du simple ajout de liquide sur l'outil.
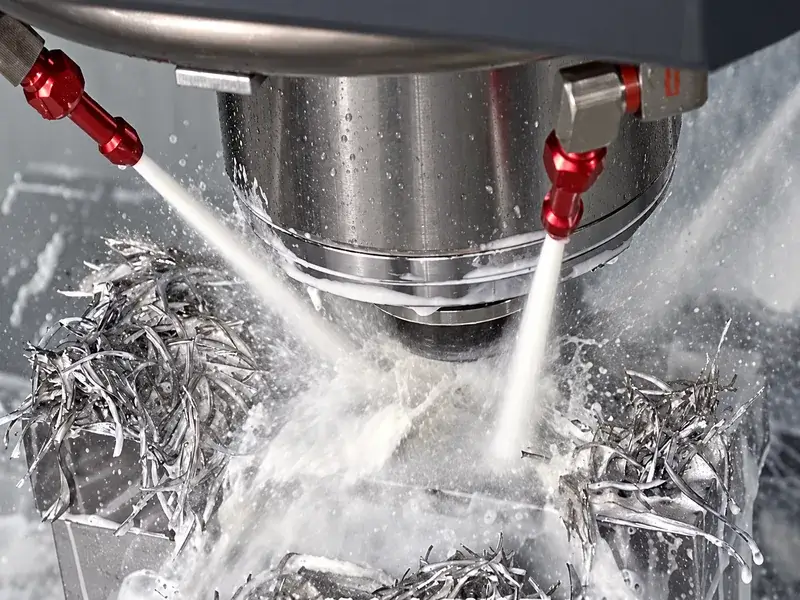
Lorsque l'arrosage externe ne parvient plus à atteindre la coupe
Lorsque la profondeur ou des obstacles empêchent un jet externe efficace, évaluez un mode d'alimentation réellement compatible avec la machine et l'outil. L'arrosage à travers l'outil peut amener le fluide plus près de la coupe dans un système compatible, mais les copeaux doivent toujours disposer d'une sortie de la cavité. La seconde moitié du diagnostic reste nécessaire.
Une assistance par air peut déplacer les copeaux lorsque les conditions s'y prêtent, mais elle n'assure pas la lubrification. Les recommandations de Harvey Performance sur l'alimentation en liquide de coupe explicitent cette différence. Une opération sur aluminium nécessitant une lubrification doit conserver un moyen adapté de la fournir ; un jet d'air ne constitue pas automatiquement un remplacement équivalent. Une pression plus élevée n'est pas non plus une amélioration universelle : ces mêmes recommandations avertissent qu'elle peut endommager les outils miniatures. Vérifiez les limites de l'outil et de l'équipement au lieu de choisir une pression d'après une catégorie générique.
N'allongez pas la fraise uniquement pour dégager la ligne de visée de la buse. Résolvez l'accès du liquide sans augmenter à la légère le porte-à-faux et réduire la rigidité.
Un changement d'alimentation doit aussi convenir au procédé de coupe. Les recommandations de Sandvik Coromant sur le fraisage à sec et sous arrosage traitent des cycles thermiques en coupe interrompue et des raisons d'utiliser un fluide selon la matière et l'opération. Si des ébréchures apparaissent après une modification de l'arrosage, revoyez les contrôles des cycles thermiques et de l'alimentation. Un problème d'évacuation ne justifie pas d'arroser par intermittence toute coupe de fraisage au carbure, ni, à l'inverse, de fraiser à sec toutes les poches en aluminium. Respectez les exigences de l'outil, de la matière et de l'opération concernés.
Contrôler au-delà de la première passe dégagée
Modifiez la condition liée au défaut observé et gardez une comparaison pertinente. Documentez l'état initial des copeaux et comparez des portions équivalentes de la coupe. Une poche vide juste après nettoyage ne prouve pas qu'un changement de buse empêchera l'accumulation initiale de revenir.
Revenez à la position problématique initiale, puis poursuivez les passes qui provoquaient auparavant l'accumulation. Vérifiez que le jet atteint toujours la zone de travail pendant le déplacement de la fraise et que les copeaux déplacés continuent à quitter la cavité. Recherchez un amas là où une passe ultérieure ou l'outil suivant doit couper. Une zone dégagée autour de l'arête actuelle ne suffit pas si le processus ne fait que repousser l'amas devant lui.
Comparez les copeaux retenus, les marques visibles de recoupe en surface et l'état des arêtes. Le bruit est une information complémentaire utile, pas le critère d'acceptation. Si la coupe est plus silencieuse mais que le même amas revient, le problème de transport persiste. Si l'arrivée s'améliore mais que les copeaux s'arrêtent contre une autre paroi, le premier maillon a été corrigé et le maillon en aval reste à traiter.
Une évacuation réussie maintient un trajet utilisable malgré les changements de cavité, de position d'outil et de séquence de coupe ; elle ne se mesure pas à l'éclaboussure la plus importante au départ.