










Usinagem de carboneto de tungstênio antes da sinterização com ferramentas PCD
Ferramentas PCD podem usinar carboneto de tungstênio antes da sinterização. A condição importante é antes da sinterização: trata-se de dar forma a um corpo de pó prensado, não de cortar o metal duro denso e acabado. Essa diferença muda como a peça é apoiada, quais defeitos importam e quando suas dimensões podem ser aceitas.
Use essa rota para formar as características que pertencem ao compactado, incorporando ao desenho o controle de retração do produtor do material e qualquer sobremetal para acabamento posterior. Se o componente já estiver totalmente sinterizado, avalie esse estado separadamente antes de transferir uma recomendação de PCD.
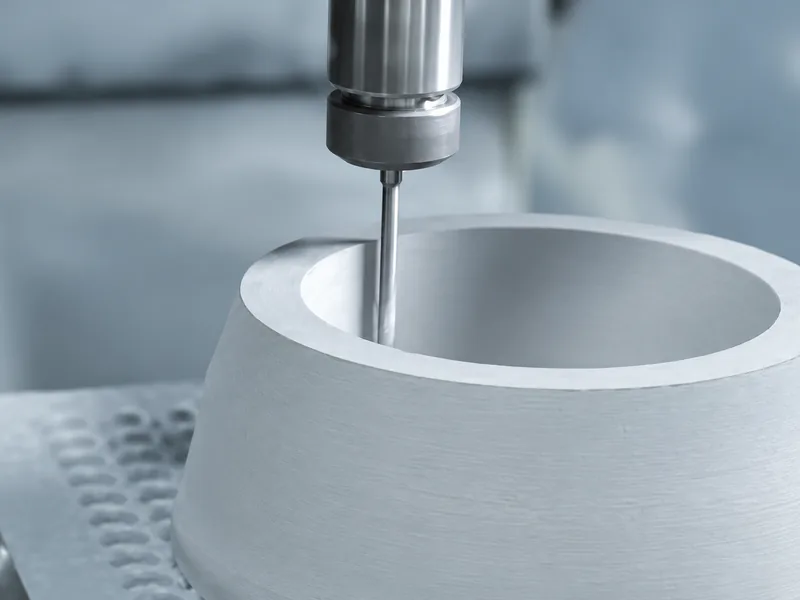
Por que considerar PCD antes da sinterização?
Arestas PCD são usadas em ferramentas para usinar compactados de metal duro não sinterizados. Sua resistência ao desgaste justifica avaliá-las para trabalhos repetitivos em material abrasivo. Mas a vida da aresta e a integridade da peça devem ser consideradas em conjunto: uma ferramenta resistente ao desgaste só é útil se o compactado atravessar o corte com a característica necessária intacta.
Confirme o compactado e seu estágio de fabricação
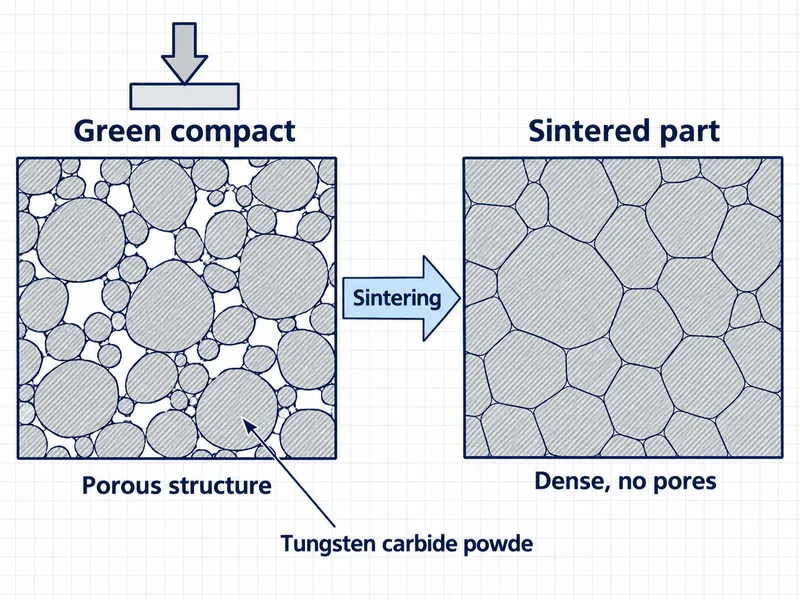
Na metalurgia do pó, um corpo de pó prensado que ainda não foi sinterizado é chamado de compactado verde. Aqui, “verde” descreve seu estado de fabricação, não sua cor nem suas credenciais ambientais. Seu comportamento no manuseio e no corte difere do componente denso. Por isso, uma característica pode ser prática de usinar agora, mas exigir outra rota de acabamento depois.
A amostra e os blanks de produção devem representar o mesmo estado. Um corte bem-sucedido em um estado de processamento não comprova o resultado em outro.
Defina quais dimensões pertencem a cada etapa
A sinterização altera o tamanho do compactado. Portanto, o desenho de usinagem da peça não sinterizada deve estar ligado às dimensões sinterizadas pretendidas por meio do controle de retração do produtor do material. Aplicar diretamente as dimensões finais ao blank não sinterizado pode gerar uma peça usinada com precisão que depois fique no tamanho errado.
Separe os requisitos em três grupos:
Características a criar agora: os furos, perfis ou superfícies incluídos na operação de usinagem antes da sinterização.
Material a manter: qualquer sobremetal necessário para acabamento posterior ou controle da forma sinterizada.
Requisitos a verificar depois: as dimensões e superfícies que só se tornam relevantes após a sinterização e qualquer acabamento especificado.
Um furo que será acabado após a sinterização e um furo que deve sair diretamente dentro da tolerância final são tarefas diferentes. Essa diferença deve estar explícita antes de projetar a ferramenta. Obtenha a base de retração para a classe e o processo de fabricação reais.
Escolha as geometrias e os apoios antes dos dados de corte
Para cada furo, perfil ou rebaixo planejado, identifique a região menos apoiada antes de decidir como cortá-la.
Examine como o compactado suportará a carga de corte. Uma parede fina entre um furo e o perfil externo tem menos apoio do que o volume principal do blank. Um canto na saída da ferramenta pode se romper mesmo quando a superfície anterior parece satisfatória. Aumentar a força de fixação também pode danificar o compactado em vez de estabilizá-lo.
Use a característica mais difícil de apoiar para planejar o corte. Posicione apoios suficientemente próximos para resistir à carga sem marcar a peça e verifique a entrada e a saída da aresta. Mantenha o sobremetal necessário às operações seguintes em vez de comparar imediatamente cada superfície com o desenho final.
| O que o primeiro corte mostra | O que investigar em seguida | Por que isso muda a decisão |
|---|---|---|
| A ferramenta corta, mas um canto de saída se rompe. | Apoio local, engajamento na saída e condição da aresta. | A sobrevivência da ferramenta, por si só, não comprova uma rota de usinagem utilizável. |
| Surgem marcas ou trincas nos contatos de fixação. | Área de contato, apoio e força de fixação. | A fixação pode estar danificando o compactado antes de a qualidade do corte se tornar o fator limitante. |
| As dimensões antes da sinterização se repetem, mas as sinterizadas não. | Identificação do lote, histórico térmico e controle de retração com o produtor do material. | Alterar primeiro o programa de corte pode ocultar uma fonte posterior de variação. |
| A aresta PCD lasca enquanto o compactado permanece apoiado. | Entrada, interrupções, geometria da aresta e estabilidade do conjunto. | Um material de corte mais duro ou o nome de um revestimento não resolve, sozinho, um problema de impacto ou instabilidade. |
Use essas situações de diagnóstico para registrar a característica e o defeito durante o teste. Esse registro explica muito melhor o que precisa mudar do que um resultado descrito apenas como “PCD funcionou” ou “PCD falhou”.
O que a recomendação de PCD deve especificar
Uma recomendação útil identifica em conjunto a classe e o estado do compactado, a operação, a aresta e a montagem. “PCD” identifica um material de corte; não define o ângulo de saída, a preparação da aresta, o balanço nem a entrada de que essa peça específica precisa.
Forneça ao engenheiro de ferramentas o desenho da característica, o sobremetal, a disposição dos apoios e qualquer corte interrompido. Se uma ferramenta anterior falhou, diferencie desgaste progressivo de lascamento da aresta e mostre onde o dano começou. Essas evidências dão um objetivo ao próximo projeto: preservar a aresta, reduzir uma entrada prejudicial ou apoiar uma região vulnerável.
Desgaste progressivo e lascamento por impacto exigem respostas de projeto diferentes. Desenvolva os dados de corte para o compactado e a operação reais em vez de transferir valores de metal duro denso ou de outra condição térmica.
Avalie a peça antes e depois da sinterização
Verifique as dimensões da peça não sinterizada, as bordas e os contatos de fixação imediatamente após a usinagem. Registre com os resultados o lote do material, o estado de fabricação, a condição da ferramenta e a montagem. Depois acompanhe as mesmas peças identificadas pela sinterização e pelo acabamento planejado.
A verificação posterior responde a outra pergunta: a rota completa produziu as dimensões e superfícies necessárias? Uma característica pode atender ao desenho antes da sinterização e falhar após uma alteração posterior não controlada. Por outro lado, uma inspeção final isolada pode ocultar onde o defeito apareceu primeiro. Manter as duas medições permite corrigir a operação certa.
Defina os limites de aceitação e as condições de interrupção do teste antes de cortar. Peças repetidamente aceitáveis, seu acabamento necessário e o consumo de ferramentas são a base para avaliar a produção, em vez de uma única demonstração de que a aresta remove material.
Separe a viabilidade do compromisso de produção
Uma rota PCD pode ser tecnicamente viável, mas antieconômica para determinado pedido. Desenvolvimento, preparação da fixação e tempo de teste importam, especialmente em pequenas quantidades. Defina se é uma peça única, um pedido recorrente ou um consumo contínuo antes de tratar o desenvolvimento de ferramenta especial como uma compra de rotina.
A mesma distinção se aplica quando um fornecedor recusa o trabalho. A falta de equipamentos adequados ou experiência limita a rota proposta por esse fornecedor; não prova que o material não possa ser usinado.
O metal duro totalmente sinterizado precisa de uma avaliação própria do processo. PCD é usado em algumas aplicações, enquanto outras exigem retificação ou outra rota de acabamento; o teste antes da sinterização não decide essa escolha.
Para propor a usinagem do compactado não sinterizado com PCD, comece pelo estado confirmado do material e pela característica a produzir. Defina o que pertence à etapa anterior à sinterização, apoie o compactado durante o corte e mantenha as medições que o relacionam à peça acabada. Essa sequência transforma a seleção da ferramenta em uma decisão de engenharia com resultado verificável na fábrica.
Para discutir o ferramental, consulte nossas pastilhas de torneamento PCD e ferramentas PCD sob medida. Envie a classe do compactado, seu estado de fabricação e o desenho da ferramenta ou da peça para avaliarmos a aresta e o apoio necessários à sua operação.
Para informações sobre conformação e sinterização de metais duros, consulte a visão técnica da International Tungsten Industry Association.