










Обработка карбида вольфрама до спекания инструментом PCD
Инструменты PCD можно использовать для обработки карбида вольфрама до спекания. Ключевое условие — до спекания: вы придаёте форму спрессованному порошковому телу, а не режете готовый плотный твёрдый сплав. Это различие определяет опору детали, значимость дефектов и этап, на котором можно принять её размеры.
Используйте этот маршрут для формирования элементов прессовки, учитывая в чертеже контроль усадки производителем материала и припуски на последующую чистовую обработку. Если компонент уже полностью спечён, оцените это состояние отдельно, прежде чем переносить рекомендацию по PCD.
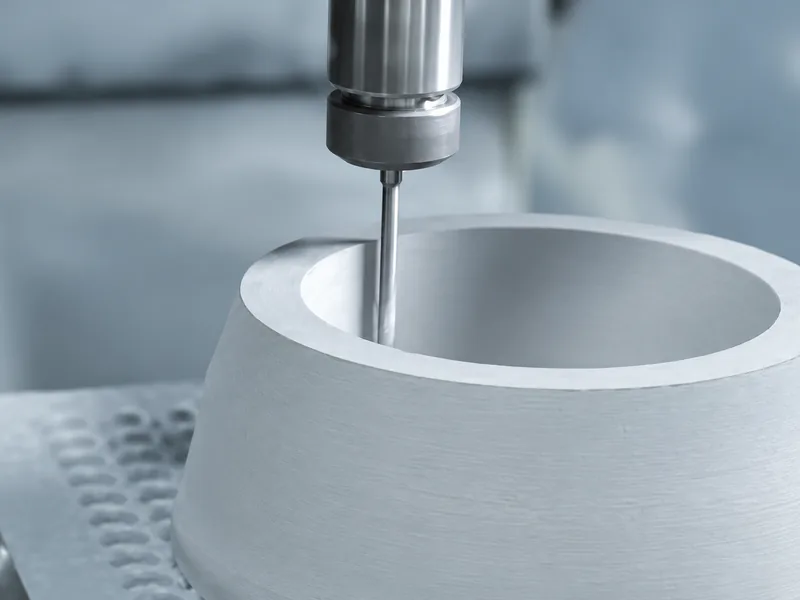
Почему стоит рассмотреть PCD до спекания?
Режущие кромки PCD применяют в инструментах для обработки неспечённых твердосплавных прессовок. Их износостойкость — основание оценить их для повторяющихся работ с абразивным материалом. Но стойкость кромки и целостность детали нужно рассматривать вместе: износостойкий инструмент полезен лишь тогда, когда после резания требуемый элемент прессовки остаётся целым.
Уточните прессовку и стадию её изготовления
В порошковой металлургии спрессованное порошковое тело, ещё не прошедшее спекание, называют сырой прессовкой. Английское «green» здесь обозначает стадию изготовления, а не цвет или экологичность. Поведение при перемещении и резании отличается от поведения плотного компонента. Поэтому элемент, который удобно обработать сейчас, позднее может потребовать другого способа финишной обработки.
Образец и производственные заготовки должны находиться в одинаковом состоянии. Успешное резание на одной стадии не служит доказательством для другой.
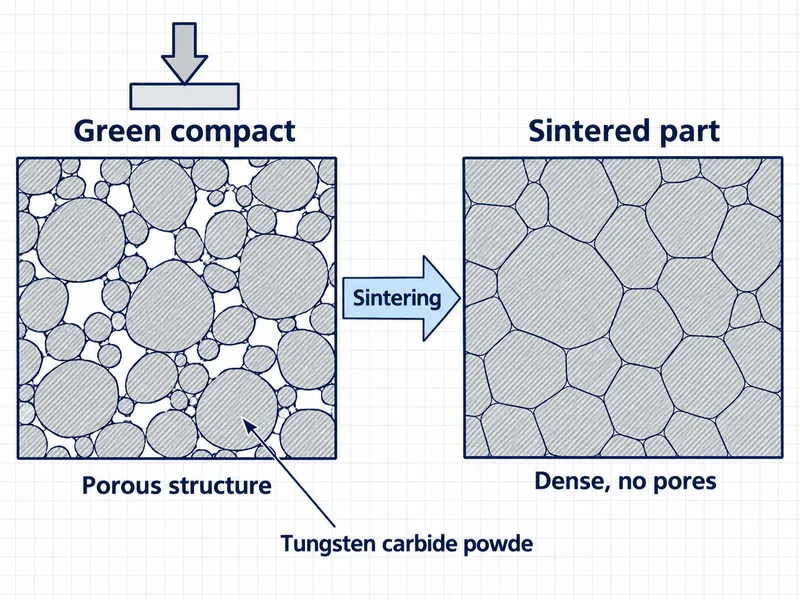
Определите, какие размеры относятся к каждому этапу
Спекание изменяет размер прессовки. Поэтому чертёж обработки неспечённой детали должен быть связан с требуемыми размерами после спекания через контроль усадки производителем материала. Прямой перенос размеров готовой детали на неспечённую заготовку может дать точно обработанную деталь, которая позднее окажется неправильного размера.
Разделите требования на три группы:
Элементы, создаваемые сейчас: отверстия, профили или поверхности, включённые в обработку до спекания.
Материал, который нужно оставить: припуски для последующей чистовой обработки или управления формой после спекания.
Требования, проверяемые позднее: размеры и поверхности, которые приобретают смысл только после спекания и предусмотренной чистовой обработки.
Отверстие, которое будут доводить после спекания, и отверстие, которое должно сразу получиться в окончательном допуске, — разные задачи. Это различие должно быть явным до проектирования инструмента. Получите данные по усадке для фактической марки и процесса изготовления.
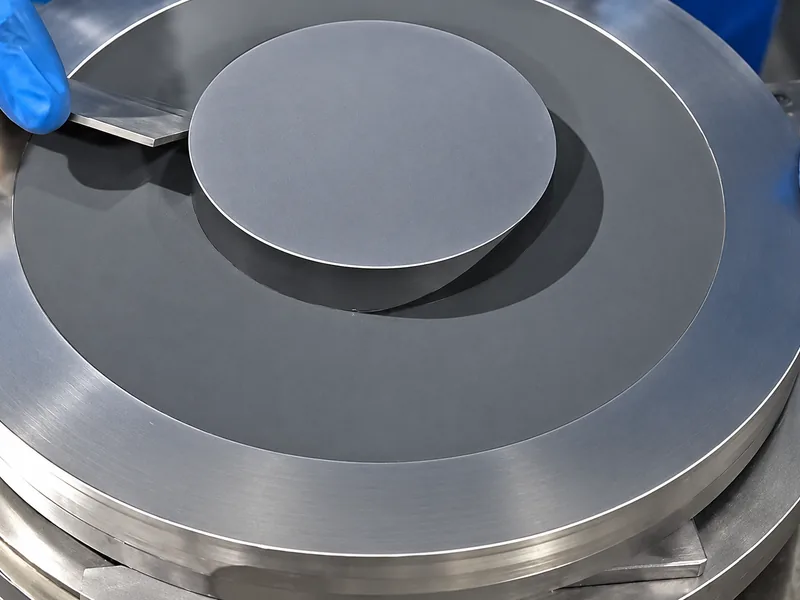
Выберите геометрию и опоры до назначения режимов резания
Для каждого запланированного отверстия, профиля или углубления найдите участок с наименьшей опорой, прежде чем выбирать способ резания.
Оцените, как прессовка будет воспринимать нагрузку резания. Тонкая стенка между отверстием и наружным профилем имеет меньше опоры, чем массив заготовки. Угол на выходе инструмента может отколоться, даже если предыдущая поверхность выглядит удовлетворительно. Увеличение усилия зажима также может повредить прессовку вместо её стабилизации.
Планируйте резание по элементу, который труднее всего поддержать. Расположите опоры достаточно близко, чтобы воспринимать нагрузку без следов на детали, и проверьте вход и выход кромки. Сохраняйте необходимый припуск для следующих операций, не оценивая сразу каждую поверхность по окончательному чертежу.
| Что показывает первый рез | Что проверить дальше | Почему это меняет решение |
|---|---|---|
| Инструмент режет, но угол на выходе откалывается. | Местная опора, характер выхода из резания и состояние кромки. | Сохранность инструмента сама по себе не доказывает пригодность маршрута обработки. |
| В местах зажима появляются следы или трещины. | Площадь контакта, опоры и усилие зажима. | Закрепление может повреждать прессовку ещё до того, как качество резания станет ограничивающим фактором. |
| Размеры до спекания повторяются, а после спекания — нет. | Идентификация партии, история термообработки и контроль усадки совместно с производителем материала. | Первоначальное изменение программы резания может скрыть источник разброса на последующих этапах. |
| Кромка PCD выкрашивается, хотя прессовка сохраняет опору. | Вход, прерывания резания, геометрия кромки и устойчивость сборки. | Более твёрдый режущий материал или название покрытия сами по себе не устраняют удары или неустойчивость. |
Используйте эти диагностические ситуации, чтобы фиксировать элемент и дефект во время испытания. Такая запись гораздо лучше объясняет необходимые изменения, чем результат с одной пометкой «PCD сработал» или «PCD не сработал».
Что должна содержать рекомендация по PCD
Полезная рекомендация одновременно определяет марку и состояние прессовки, операцию, кромку и установку. «PCD» обозначает режущий материал; это не задаёт передний угол, подготовку кромки, вылет или вход в резание, необходимые конкретной детали.
Передайте инженеру по инструменту чертёж элемента, припуск, схему опор и сведения о прерывистом резании. Если предыдущий инструмент отказал, отличайте постепенный износ от выкрашивания и покажите, где началось повреждение. Эти сведения задают цель следующей конструкции: сохранить кромку, смягчить повреждающий вход или поддержать уязвимый участок.
Постепенный износ и ударное выкрашивание требуют разных конструкторских решений. Подбирайте режимы для фактической прессовки и операции, а не переносите значения для плотного твёрдого сплава или другого термического состояния.
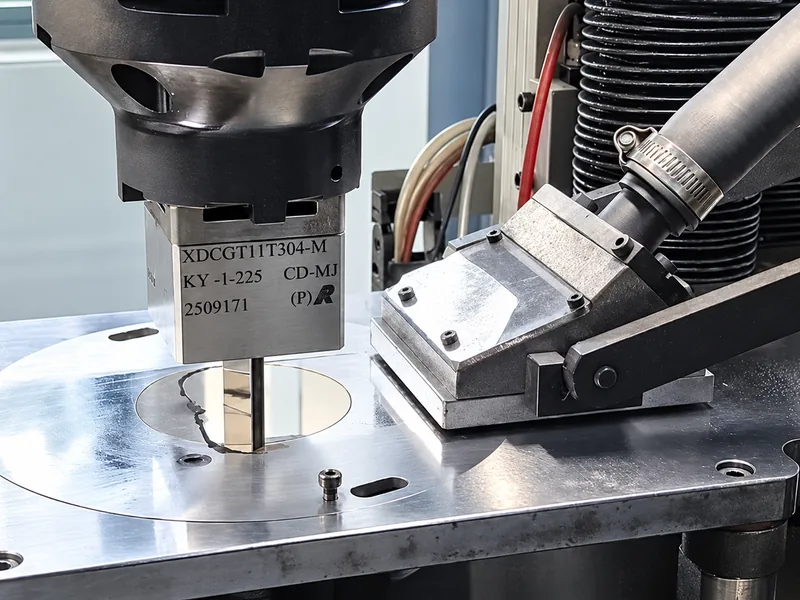
Оценивайте деталь до и после спекания
Сразу после обработки проверьте размеры неспечённой детали, кромки и места зажима. Сохраните вместе с результатами сведения о партии, стадии изготовления, состоянии инструмента и установке. Затем проследите те же идентифицированные детали через спекание и предусмотренную чистовую обработку.
Последующий контроль отвечает на другой вопрос: обеспечил ли весь маршрут требуемые размеры и поверхности? Элемент неспечённой детали может соответствовать своему чертежу, но стать негодным после неконтролируемого изменения на следующем этапе. И наоборот, один лишь окончательный контроль может скрыть место первого появления дефекта. Сохранение обоих измерений позволяет исправить нужную операцию.
До резания согласуйте границы приемлемости и условия остановки испытания. Основа оценки производства — повторяемые годные детали, необходимая чистовая обработка и расход инструмента, а не единичная демонстрация способности кромки снимать материал.
Отделяйте техническую осуществимость от обязательств по производству
Маршрут с PCD может быть технически осуществимым, но невыгодным для конкретного заказа. Разработка, подготовка оснастки и время испытаний важны, особенно при малых количествах. Уточните, идёт ли речь об единичной детали, повторном заказе или постоянной потребности, прежде чем считать разработку специального инструмента обычной закупкой.
То же различие важно, когда поставщик отказывается от работы. Недостаток подходящего оборудования или опыта ограничивает предлагаемый им маршрут, но не доказывает, что материал нельзя обработать.
Полностью спечённый твёрдый сплав требует отдельной оценки процесса. PCD применяют в некоторых случаях, тогда как другие требуют шлифования или иной финишной обработки; испытание до спекания не определяет этот выбор.
Предложение по обработке неспечённой прессовки инструментом PCD начинайте с подтверждённого состояния материала и требуемого элемента. Определите, что следует выполнить до спекания, поддерживайте прессовку во время резания и сохраняйте измерения, связывающие её с готовой деталью. Такая последовательность делает выбор инструмента инженерным решением с проверяемым в цехе результатом.
Для обсуждения инструмента посмотрите наши токарные пластины PCD и специальные инструменты PCD. Пришлите марку прессовки, стадию изготовления и чертёж инструмента или детали, чтобы мы оценили кромку и опоры, необходимые для вашей операции.
Сведения о формовании и спекании твёрдых сплавов приведены в техническом обзоре International Tungsten Industry Association.