










Usiner le carbure de tungstène avant frittage avec des outils PCD
Les outils PCD peuvent usiner le carbure de tungstène avant frittage. La condition essentielle est avant frittage : on façonne un corps de poudre compactée, on ne coupe pas le carbure cémenté dense et fini. Cette distinction modifie le soutien de la pièce, les défauts à surveiller et le moment où ses dimensions peuvent être acceptées.
Utilisez cette voie pour réaliser les formes qui doivent être usinées dans le compact, en intégrant au plan la maîtrise du retrait du producteur de matière et les surépaisseurs de finition ultérieures. Si le composant est déjà entièrement fritté, évaluez cet état séparément avant de reprendre une recommandation PCD.
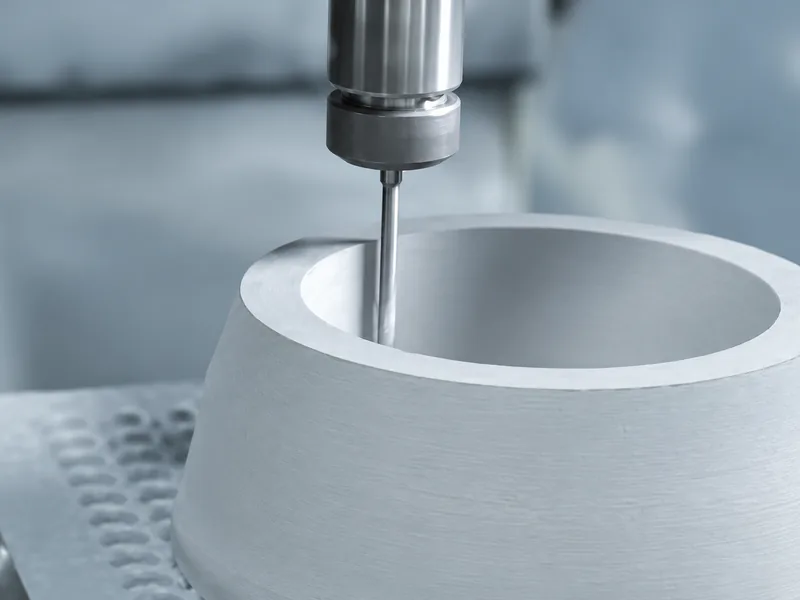
Pourquoi envisager le PCD avant frittage ?
Les arêtes PCD équipent des outils destinés à l’usinage de compacts de carbure non frittés. Leur résistance à l’usure justifie leur évaluation pour des travaux répétés dans une matière abrasive. Mais durée de vie de l’arête et intégrité de la pièce doivent être examinées ensemble : un outil résistant à l’usure n’est utile que si le compact conserve intacte la forme requise après la coupe.
Confirmer le compact et son état de fabrication
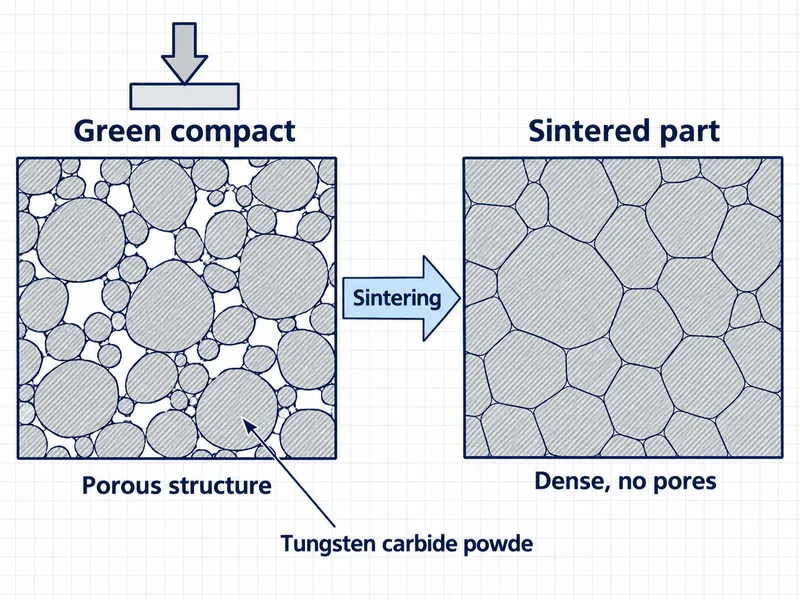
En métallurgie des poudres, un corps de poudre compactée qui n’a pas encore été fritté est appelé compact à vert. « Vert » désigne ici son état de fabrication, pas sa couleur ni ses qualités environnementales. Son comportement à la manipulation et à la coupe diffère de celui du composant dense. Une forme peut donc être facile à usiner maintenant tout en nécessitant une autre voie de finition plus tard.
L’échantillon et les ébauches de production doivent être dans le même état. Une coupe réussie dans un état de transformation ne constitue pas une preuve pour un autre.
Déterminer quelles dimensions correspondent à chaque étape
Le frittage modifie les dimensions du compact. Le plan d’usinage de la pièce non frittée doit donc être relié aux dimensions visées après frittage par la maîtrise du retrait du producteur de matière. Appliquer directement les dimensions finales à l’ébauche non frittée peut donner une pièce précisément usinée qui aura ensuite une taille incorrecte.
Répartissez les exigences en trois groupes :
Formes à réaliser maintenant : les trous, profils ou surfaces inclus dans l’opération d’usinage avant frittage.
Matière à conserver : toute surépaisseur nécessaire à la finition ultérieure ou à la maîtrise de la forme après frittage.
Exigences à vérifier plus tard : les dimensions et surfaces qui ne deviennent pertinentes qu’après frittage et après toute finition spécifiée.
Un trou destiné à être fini après frittage et un trou devant sortir directement dans sa tolérance finale sont deux tâches différentes. Cette distinction doit être explicite avant de concevoir l’outil de l’opération. Obtenez les données de retrait correspondant à la nuance et au procédé de fabrication réels.
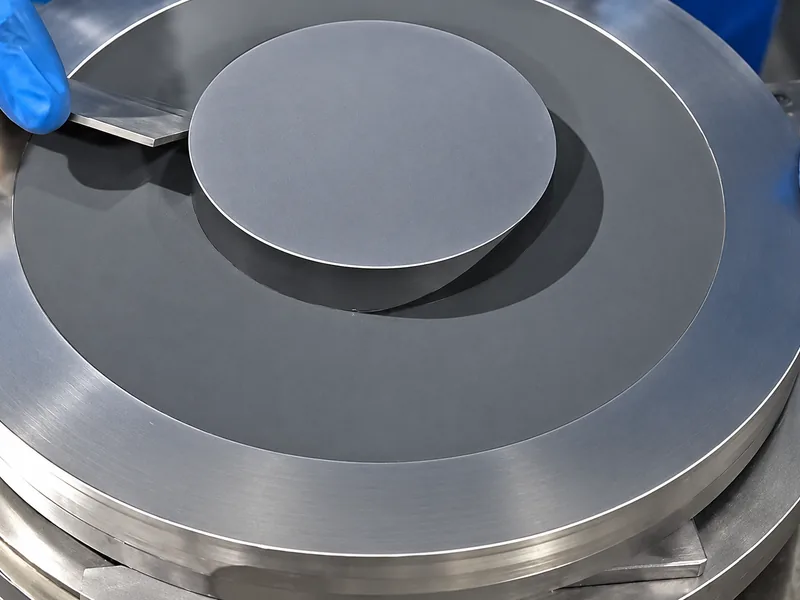
Choisir les formes et le soutien avant les conditions de coupe
Pour chaque trou, profil ou évidement prévu, repérez la partie la moins soutenue avant de décider comment l’usiner.
Examinez comment le compact supportera l’effort de coupe. Une paroi mince entre un trou et le profil extérieur est moins soutenue que la masse de l’ébauche. Un angle en sortie d’outil peut s’écailler alors que la surface précédente paraît satisfaisante. Augmenter l’effort de serrage peut aussi endommager le compact au lieu de le stabiliser.
Planifiez la coupe à partir de la forme la plus difficile à soutenir. Placez les appuis suffisamment près pour résister à l’effort sans marquer la pièce, et vérifiez l’entrée et la sortie de l’arête. Conservez la matière nécessaire aux opérations suivantes au lieu d’évaluer immédiatement chaque surface par rapport au plan final.
| Ce que révèle la première coupe | Ce qu’il faut examiner ensuite | Pourquoi cela change la décision |
|---|---|---|
| L’outil coupe, mais un angle en sortie s’écaille. | Soutien local, engagement en sortie et état de l’arête. | La seule tenue de l’outil ne prouve pas que la voie d’usinage est exploitable. |
| Des marques ou fissures apparaissent aux contacts de serrage. | Surface de contact, soutien et effort de serrage. | Le maintien peut endommager le compact avant que la qualité de coupe ne devienne le facteur limitant. |
| Les dimensions avant frittage sont répétables, mais celles après frittage ne le sont pas. | Identification du lot, historique thermique et maîtrise du retrait avec le producteur de matière. | Modifier d’abord le programme de coupe peut masquer une source de variation en aval. |
| L’arête PCD s’ébrèche alors que le compact reste soutenu. | Entrée, interruptions, géométrie de l’arête et stabilité de l’assemblage. | Un matériau de coupe plus dur ou un nom de revêtement ne résout pas à lui seul un problème de choc ou d’instabilité. |
Utilisez ces situations de diagnostic pour consigner la forme et le défaut pendant l’essai. Ce relevé explique bien mieux les modifications nécessaires qu’un résultat simplement étiqueté « le PCD a fonctionné » ou « le PCD a échoué ».
Ce que la recommandation PCD doit préciser
Une recommandation utile précise ensemble la nuance et l’état du compact, l’opération, l’arête et le montage. « PCD » identifie un matériau de coupe ; il ne définit ni l’angle de coupe, ni la préparation d’arête, ni le porte-à-faux, ni l’entrée nécessaires à cette pièce.
Fournissez au spécialiste de l’outillage le plan de la forme, la surépaisseur, le dispositif de soutien et les interruptions de coupe éventuelles. Si un outil précédent a échoué, distinguez usure progressive et ébréchure de l’arête et montrez où les dommages ont commencé. Ces éléments donnent un objectif à la conception suivante : préserver l’arête, adoucir une entrée dommageable ou soutenir une zone fragile.
L’usure progressive et les ébréchures par choc appellent des réponses de conception différentes. Développez les conditions de coupe pour le compact et l’opération réels au lieu de reprendre des valeurs du carbure dense ou d’un autre état thermique.
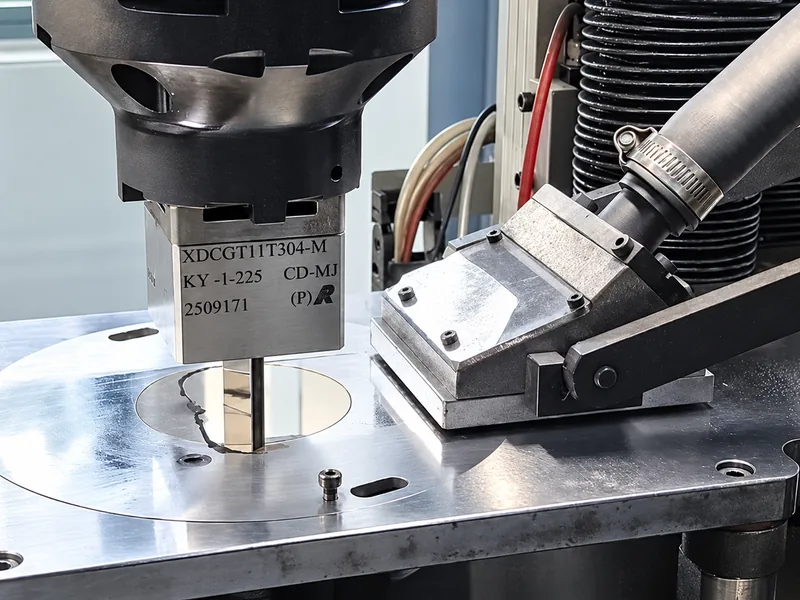
Évaluer la pièce avant et après frittage
Contrôlez les dimensions de la pièce non frittée, les arêtes et les contacts de serrage immédiatement après l’usinage. Conservez avec ces résultats le lot de matière, l’état de fabrication, l’état de l’outil et le montage. Suivez ensuite les mêmes pièces identifiées pendant le frittage et la finition prévue.
Le contrôle ultérieur répond à une autre question : la gamme complète a-t-elle produit les dimensions et surfaces requises ? Une forme peut être conforme à son plan avant frittage puis devenir non conforme après une modification aval non maîtrisée. À l’inverse, un contrôle final seul peut masquer le moment d’apparition du défaut. Conserver les deux mesures permet de corriger la bonne opération.
Convenez des limites d’acceptation et des conditions d’arrêt de l’essai avant de couper. Des pièces conformes de manière répétée, leur finition nécessaire et la consommation d’outils fondent l’évaluation de production, plutôt qu’une seule démonstration de capacité à enlever de la matière.
Distinguer faisabilité et engagement de production
Une voie PCD peut être techniquement viable mais non rentable pour une commande donnée. Le développement, la préparation du montage et les essais comptent, surtout pour de petites quantités. Déterminez s’il s’agit d’une pièce unique, d’une commande récurrente ou d’un besoin continu avant de traiter le développement d’un outil spécial comme un achat courant.
La même distinction s’applique lorsqu’un fournisseur refuse le travail. Le manque d’équipements adaptés ou d’expérience limite la voie qu’il propose ; il ne prouve pas que la matière ne peut pas être usinée.
Le carbure entièrement fritté nécessite sa propre évaluation de procédé. Le PCD convient à certaines applications, d’autres exigent une rectification ou une autre finition ; l’essai avant frittage ne tranche pas ce choix.
Pour proposer l’usinage du compact non fritté avec du PCD, partez de l’état matière confirmé et de la forme à réaliser. Décidez de ce qui appartient à l’étape avant frittage, soutenez le compact pendant la coupe et conservez les mesures qui le relient à la pièce finie. Cette séquence fait du choix d’outil une décision technique dont l’atelier peut vérifier le résultat.
Pour discuter de l’outillage, consultez nos plaquettes de tournage PCD et nos outils PCD sur mesure. Envoyez la nuance du compact, son état de fabrication et le plan de l’outil ou de la pièce afin que nous évaluions l’arête et le soutien nécessaires à votre opération.
Pour approfondir la mise en forme et le frittage des carbures cémentés, consultez la présentation technique de l’International Tungsten Industry Association.