










Mecanizado de carburo de tungsteno antes del sinterizado con herramientas PCD
Las herramientas PCD pueden mecanizar carburo de tungsteno antes del sinterizado. La condición importante es antes del sinterizado: se da forma a un cuerpo de polvo prensado, no se corta el carburo cementado denso y terminado. Esa diferencia cambia cómo se apoya la pieza, qué defectos importan y cuándo pueden aceptarse sus dimensiones.
Utilice esta vía para crear las características que corresponden al compacto, incorporando al plano el control de contracción del productor del material y cualquier sobrematerial de acabado posterior. Si el componente ya está totalmente sinterizado, evalúe ese estado por separado antes de trasladar una recomendación PCD.
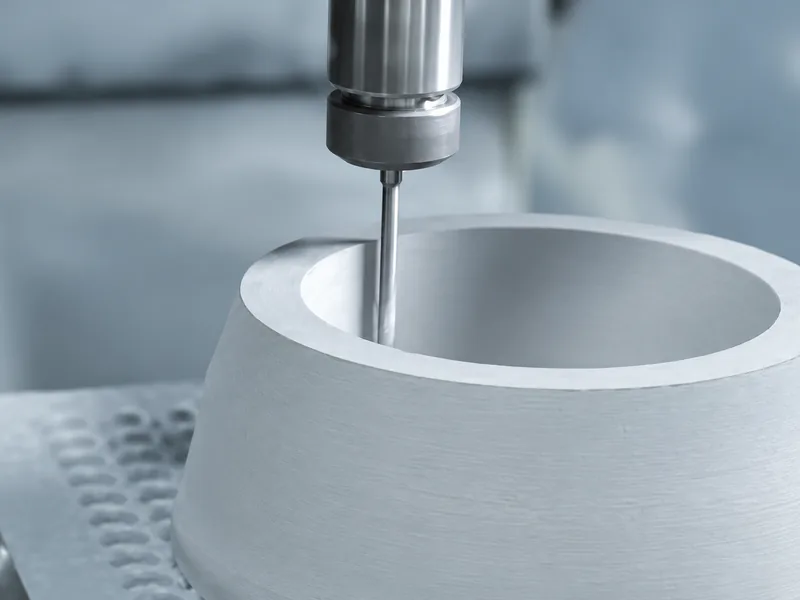
¿Por qué considerar PCD antes del sinterizado?
Los filos PCD se utilizan en herramientas para mecanizar compactos de carburo sin sinterizar. Su resistencia al desgaste justifica evaluarlos para trabajos repetitivos en material abrasivo. Pero la vida del filo y la integridad de la pieza deben considerarse juntas: una herramienta resistente al desgaste solo es útil si el compacto supera el corte con la característica requerida intacta.
Confirme el compacto y su estado de fabricación
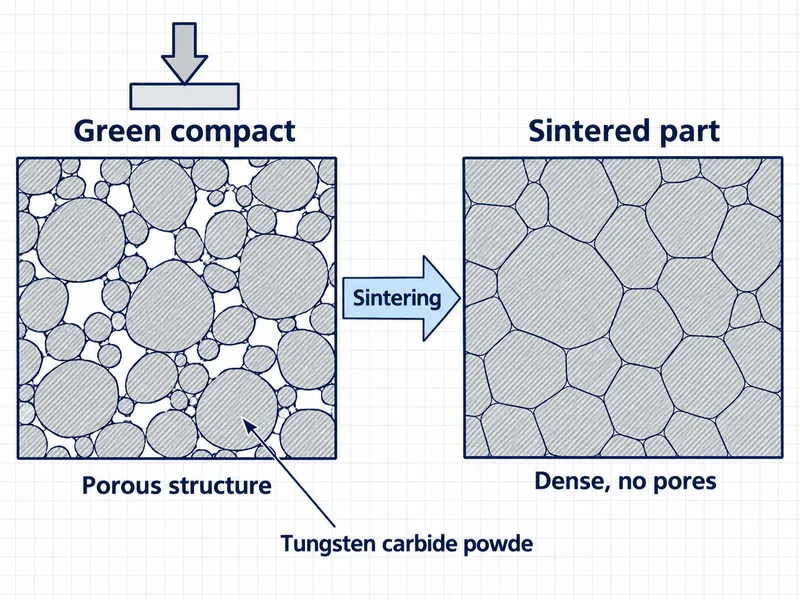
En pulvimetalurgia, un cuerpo de polvo prensado que aún no se ha sinterizado se denomina compacto en verde. Aquí, «verde» describe su estado de fabricación, no su color ni sus credenciales ambientales. Su comportamiento durante la manipulación y el corte difiere del componente denso. Por eso una característica puede ser práctica de mecanizar ahora y requerir otra vía de acabado después.
La muestra y las piezas en bruto de producción deben representar el mismo estado. Un corte satisfactorio en un estado de procesamiento no demuestra su validez en otro.
Decida qué dimensiones corresponden a cada etapa
El sinterizado cambia el tamaño del compacto. Por tanto, el plano de mecanizado de la pieza sin sinterizar debe relacionarse con las dimensiones sinterizadas previstas mediante el control de contracción del productor. Aplicar directamente las dimensiones finales a la pieza en bruto sin sinterizar puede producir una pieza mecanizada con precisión que termine teniendo el tamaño incorrecto.
Separe los requisitos en tres grupos:
Características que se deben crear ahora: los agujeros, perfiles o superficies incluidos en la operación anterior al sinterizado.
Material que se debe conservar: cualquier sobrematerial necesario para el acabado posterior o para controlar la forma sinterizada.
Requisitos que se deben verificar después: las dimensiones y superficies que solo adquieren sentido después del sinterizado y del acabado especificado.
Un agujero que se acabará después del sinterizado y uno que debe salir directamente dentro de su tolerancia final son tareas diferentes. Esa diferencia debe quedar clara antes de diseñar la herramienta. Obtenga la base de contracción para el grado y el proceso de fabricación reales.
Elija las geometrías y los apoyos antes de los datos de corte
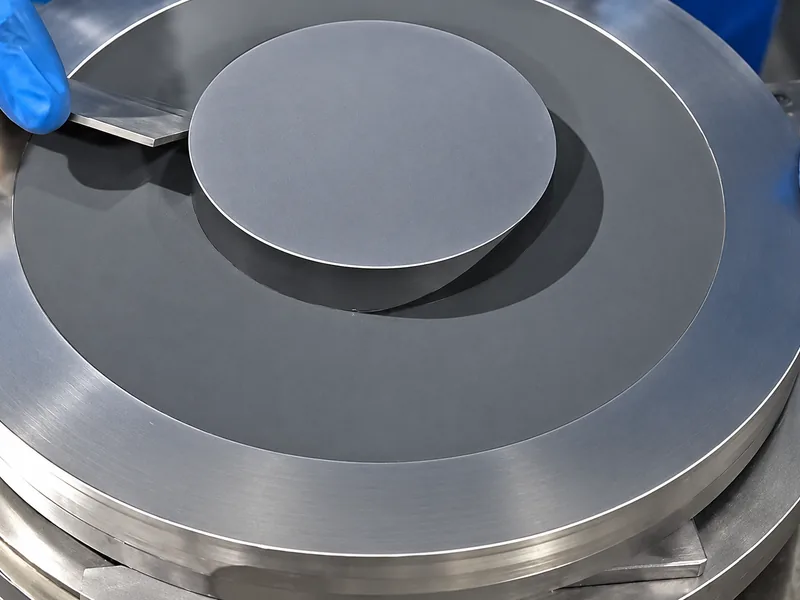
Para cada agujero, perfil o rebaje previsto, identifique la zona con menos apoyo antes de decidir cómo cortarla.
Examine cómo soportará el compacto la carga de corte. Una pared delgada entre un agujero y el perfil exterior tiene menos apoyo que el volumen principal de la pieza. Una esquina a la salida de la herramienta puede desprenderse aunque la superficie anterior parezca satisfactoria. Aumentar la fuerza de sujeción también puede dañar el compacto en lugar de estabilizarlo.
Utilice la característica más difícil de apoyar para planificar el corte. Sitúe los apoyos lo bastante cerca para resistir la carga sin marcar la pieza y compruebe la entrada y salida del filo. Conserve el material necesario para operaciones posteriores en lugar de juzgar de inmediato todas las superficies según el plano final.
| Qué muestra el primer corte | Qué investigar a continuación | Por qué cambia la decisión |
|---|---|---|
| La herramienta corta, pero una esquina de salida se desprende. | Apoyo local, contacto de salida y estado del filo. | La supervivencia de la herramienta por sí sola no demuestra que la vía de mecanizado sea utilizable. |
| Aparecen marcas o grietas en los contactos de sujeción. | Área de contacto, apoyo y fuerza de sujeción. | La sujeción puede estar dañando el compacto antes de que la calidad del corte se convierta en el factor limitante. |
| Las dimensiones anteriores al sinterizado se repiten, pero las sinterizadas no. | Identidad del lote, historial térmico y control de contracción con el productor del material. | Cambiar primero el programa de corte puede ocultar una fuente de variación posterior. |
| El filo PCD se astilla mientras el compacto sigue apoyado. | Entrada, interrupciones, geometría del filo y estabilidad del conjunto. | Un material de corte más duro o el nombre de un recubrimiento no resuelven por sí solos un problema de impacto o inestabilidad. |
Utilice estas situaciones de diagnóstico para registrar la característica y el defecto durante la prueba. Ese registro explica mucho mejor qué debe cambiar que un resultado etiquetado únicamente como «PCD funcionó» o «PCD falló».
Qué debe especificar la recomendación PCD
Una recomendación útil identifica conjuntamente el grado y el estado del compacto, la operación, el filo y el montaje. «PCD» identifica un material de corte; no define el ángulo de desprendimiento, la preparación del filo, el voladizo ni la entrada que necesita esta pieza concreta.
Entregue al ingeniero de herramientas el plano de la característica, el sobrematerial, la disposición de apoyos y cualquier corte interrumpido. Si falló una herramienta anterior, distinga desgaste progresivo de astillado y muestre dónde comenzó el daño. Esa evidencia da un objetivo al siguiente diseño: conservar el filo, reducir una entrada dañina o apoyar una zona vulnerable.
El desgaste progresivo y el astillado por impacto exigen respuestas de diseño distintas. Desarrolle los datos de corte para el compacto y la operación reales en lugar de trasladar valores del carburo denso o de otro estado térmico.
Evalúe la pieza antes y después del sinterizado
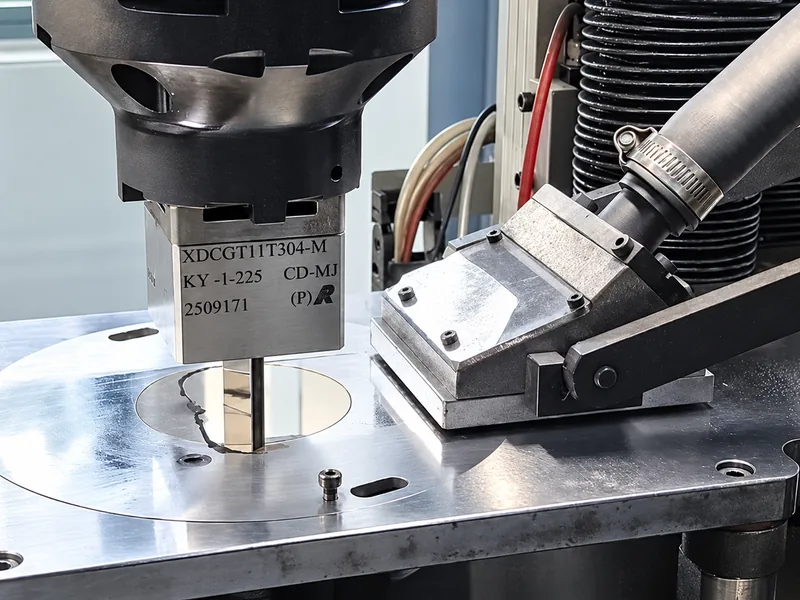
Compruebe las dimensiones de la pieza sin sinterizar, los bordes y los contactos de sujeción inmediatamente después del mecanizado. Registre junto a los resultados el lote, el estado de fabricación, el estado de la herramienta y el montaje. Después siga las mismas piezas identificadas durante el sinterizado y el acabado previsto.
La comprobación posterior responde a otra pregunta: ¿produjo el proceso completo las dimensiones y superficies requeridas? Una característica puede cumplir su plano antes del sinterizado y fallar tras un cambio posterior no controlado. A la inversa, una inspección final aislada puede ocultar dónde apareció el defecto. Conservar ambas mediciones permite corregir la operación adecuada.
Acuerde los límites de aceptación y las condiciones de parada de la prueba antes de cortar. Las piezas aceptables de forma repetida, el acabado que requieren y el consumo de herramientas constituyen la base para evaluar la producción, no una única demostración de que el filo elimina material.
Separe la viabilidad del compromiso de producción
Una vía PCD puede ser técnicamente viable pero no rentable para un pedido concreto. El desarrollo, la preparación de útiles y el tiempo de prueba importan, especialmente en cantidades pequeñas. Determine si se trata de una pieza única, un pedido repetitivo o un consumo continuado antes de considerar el desarrollo de una herramienta especial como una compra rutinaria.
La misma distinción se aplica cuando un proveedor rechaza el trabajo. La falta de equipos o experiencia adecuados limita la vía propuesta por ese proveedor; no demuestra que el material no pueda mecanizarse.
El carburo totalmente sinterizado necesita su propia evaluación del proceso. PCD se utiliza en algunas aplicaciones, mientras que otras requieren rectificado u otra vía de acabado; la prueba anterior al sinterizado no decide esa elección.
Para proponer el mecanizado del compacto sin sinterizar con PCD, empiece por el estado confirmado del material y la característica que debe realizarse. Decida qué corresponde a la etapa anterior al sinterizado, apoye el compacto durante el corte y conserve las mediciones que lo relacionan con la pieza terminada. Esa secuencia convierte la selección de herramienta en una decisión de ingeniería con un resultado verificable en el taller.
Para hablar del utillaje, consulte nuestras plaquitas de torneado PCD y herramientas PCD a medida. Envíe el grado del compacto, su estado de fabricación y el plano de la herramienta o de la pieza para que evaluemos el filo y el apoyo necesarios para su operación.
Para conocer la conformación y el sinterizado de carburos cementados, consulte la reseña técnica de la International Tungsten Industry Association.