










Wolframcarbid vor dem Sintern mit PCD-Werkzeugen bearbeiten
PCD-Werkzeuge können Wolframcarbid vor dem Sintern bearbeiten. Entscheidend ist vor dem Sintern: Geformt wird ein gepresster Pulverkörper, nicht das fertige, dichte Hartmetall. Dieser Unterschied bestimmt, wie das Teil abgestützt wird, welche Fehler relevant sind und wann seine Maße abgenommen werden können.
Mit diesem Verfahren entstehen Merkmale am Pressling; die Schwindungsvorgaben des Materialherstellers und spätere Bearbeitungszugaben müssen in der Zeichnung berücksichtigt sein. Ist das Bauteil bereits vollständig gesintert, muss dieser Zustand gesondert bewertet werden, bevor eine PCD-Empfehlung übernommen wird.
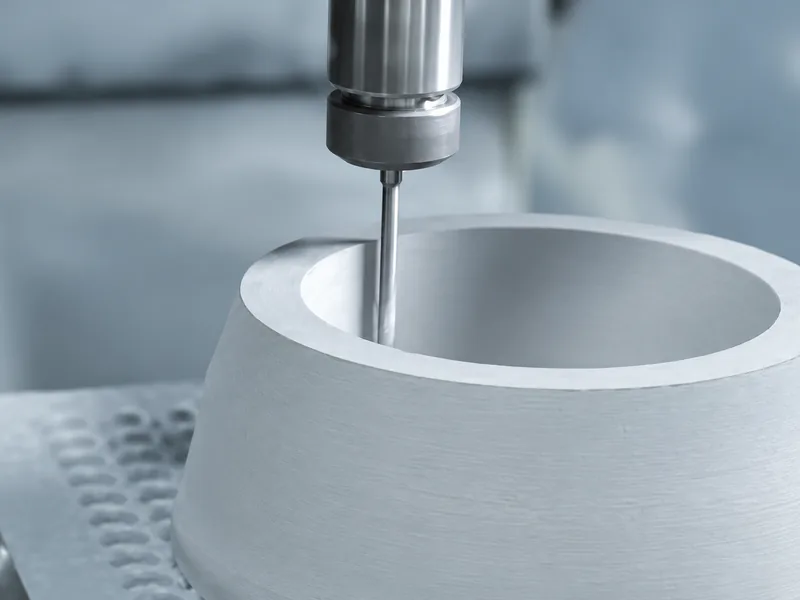
Warum PCD vor dem Sintern in Betracht ziehen?
PCD-Schneiden werden in Werkzeugen zur Bearbeitung ungesinterter Hartmetallpresslinge eingesetzt. Ihre Verschleißfestigkeit spricht dafür, sie für wiederkehrende Arbeiten an abrasivem Material zu prüfen. Standzeit und Bauteilintegrität müssen jedoch gemeinsam betrachtet werden: Ein verschleißfestes Werkzeug ist nur dann nützlich, wenn der Pressling die Bearbeitung mit intakter Sollgeometrie übersteht.
Pressling und Fertigungszustand bestätigen
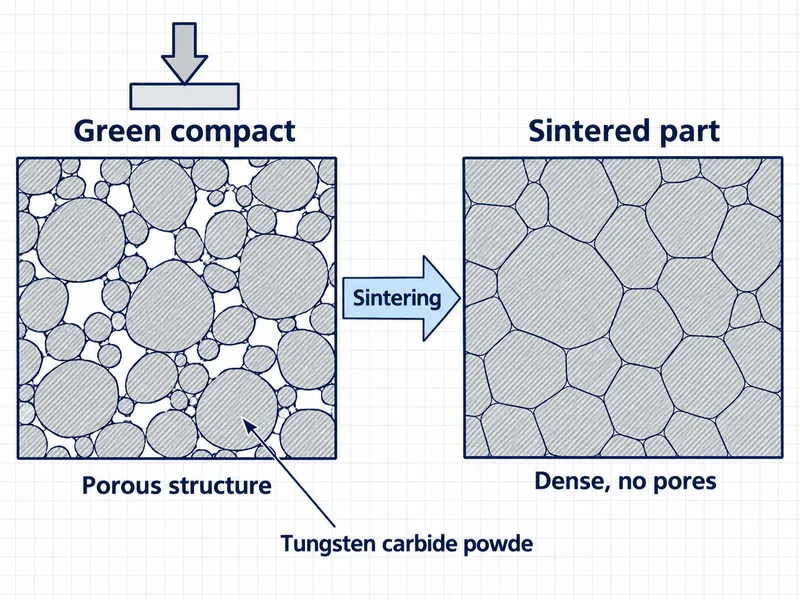
Ein gepresster Pulverkörper, der noch nicht gesintert wurde, heißt in der Pulvermetallurgie Grünling. „Grün“ bezeichnet hier den Fertigungszustand, nicht die Farbe oder Umweltverträglichkeit. Sein Verhalten bei Handhabung und Zerspanung unterscheidet sich von dem des dichten Bauteils. Deshalb kann ein Merkmal jetzt gut bearbeitbar sein, später aber ein anderes Fertigungsverfahren erfordern.
Muster und Serienrohlinge müssen denselben Zustand aufweisen. Eine erfolgreiche Bearbeitung in einem Fertigungszustand ist kein Nachweis für einen anderen.
Festlegen, welche Maße zu welcher Fertigungsstufe gehören
Das Sintern verändert die Größe des Presslings. Die Bearbeitungszeichnung für das ungesinterte Teil muss daher über die Schwindungsvorgaben des Materialherstellers mit den angestrebten Sintermaßen verknüpft sein. Werden Fertigteilmaße direkt auf den ungesinterten Rohling übertragen, kann ein präzise bearbeitetes Teil entstehen, das später die falsche Größe hat.
Teilen Sie die Anforderungen in drei Gruppen:
Jetzt herzustellende Merkmale: Bohrungen, Konturen oder Flächen, die vor dem Sintern bearbeitet werden.
Zu belassendes Material: Zugaben für die spätere Fertigbearbeitung oder zur Beherrschung der gesinterten Form.
Später zu prüfende Anforderungen: Maße und Oberflächen, die erst nach dem Sintern und einer gegebenenfalls festgelegten Fertigbearbeitung aussagekräftig sind.
Eine Bohrung, die nach dem Sintern fertigbearbeitet wird, und eine Bohrung, die direkt innerhalb ihrer Endtoleranz entstehen soll, sind unterschiedliche Aufgaben. Dieser Unterschied muss vor der Werkzeugauslegung klar sein. Beschaffen Sie die Schwindungsgrundlage für die tatsächliche Sorte und den konkreten Herstellungsprozess.
Geometrie und Abstützung vor den Schnittdaten auswählen
Ermitteln Sie für jede geplante Bohrung, Kontur oder Vertiefung den am wenigsten abgestützten Bereich, bevor Sie die Bearbeitung festlegen.
Prüfen Sie, wie der Pressling die Schnittkraft aufnimmt. Eine dünne Wand zwischen Bohrung und Außenkontur ist weniger abgestützt als der massive Rohling. Eine Ecke am Werkzeugauslauf kann ausbrechen, obwohl die zuvor erzeugte Fläche zufriedenstellend aussieht. Auch eine höhere Spannkraft kann den Pressling beschädigen, statt ihn zu stabilisieren.
Planen Sie den Schnitt anhand des am schwierigsten abzustützenden Merkmals. Stützen Sie nahe genug ab, um die Belastung ohne Druckstellen aufzunehmen, und prüfen Sie den Ein- und Austritt der Schneide. Belassen Sie notwendige Zugaben für spätere Arbeitsgänge, statt jede Oberfläche sofort an der Fertigteilzeichnung zu messen.
| Was der erste Schnitt zeigt | Was als Nächstes zu untersuchen ist | Warum dies die Entscheidung verändert |
|---|---|---|
| Das Werkzeug schneidet, aber eine Ecke am Austritt bricht aus. | Lokale Abstützung, Eingriff beim Austritt und Schneidenzustand. | Ein unbeschädigtes Werkzeug allein belegt noch kein brauchbares Bearbeitungsverfahren. |
| An den Spannkontakten entstehen Druckstellen oder Risse. | Kontaktfläche, Abstützung und Spannkraft. | Die Aufspannung kann den Pressling bereits beschädigen, bevor die Schnittqualität zum begrenzenden Faktor wird. |
| Die Maße vor dem Sintern sind wiederholbar, die Sintermaße jedoch nicht. | Chargenzuordnung, thermische Vorgeschichte und Schwindungskontrolle mit dem Materialhersteller. | Wird zuerst das Bearbeitungsprogramm geändert, kann eine nachgelagerte Streuungsursache verdeckt werden. |
| Die PCD-Schneide bricht aus, obwohl der Pressling abgestützt bleibt. | Eintritt, Schnittunterbrechungen, Schneidengeometrie und Stabilität des Werkzeugaufbaus. | Ein härterer Schneidstoff oder eine Beschichtungsbezeichnung löst ein Stoß- oder Stabilitätsproblem nicht allein. |
Nutzen Sie diese Diagnosesituationen, um Merkmal und Fehler im Versuch zu dokumentieren. Diese Aufzeichnung erklärt den Änderungsbedarf wesentlich besser als ein Ergebnis mit der bloßen Aussage „PCD hat funktioniert“ oder „PCD hat versagt“.
Was eine PCD-Empfehlung festlegen muss
Eine brauchbare Empfehlung beschreibt Sorte und Zustand des Presslings, Arbeitsgang, Schneide und Aufbau gemeinsam. „PCD“ bezeichnet einen Schneidstoff; daraus ergeben sich weder Spanwinkel noch Schneidkantenpräparation, Auskragung oder Eintritt für dieses konkrete Teil.
Geben Sie dem Werkzeugtechniker die Merkmalszeichnung, Bearbeitungszugabe, Abstützung und Angaben zu unterbrochenem Eingriff. Ist ein vorheriges Werkzeug ausgefallen, unterscheiden Sie fortschreitenden Verschleiß von Schneidenausbrüchen und zeigen Sie den Schadensbeginn. Diese Informationen geben der nächsten Konstruktion ein Ziel: die Schneide erhalten, einen schädlichen Eintritt entschärfen oder ein empfindliches Merkmal abstützen.
Fortschreitender Verschleiß und stoßbedingte Ausbrüche verlangen unterschiedliche konstruktive Maßnahmen. Ermitteln Sie Schnittdaten für den tatsächlichen Pressling und Arbeitsgang, statt Werte von dichtem Hartmetall oder einem anderen thermischen Zustand zu übernehmen.
Das Teil vor und nach dem Sintern beurteilen
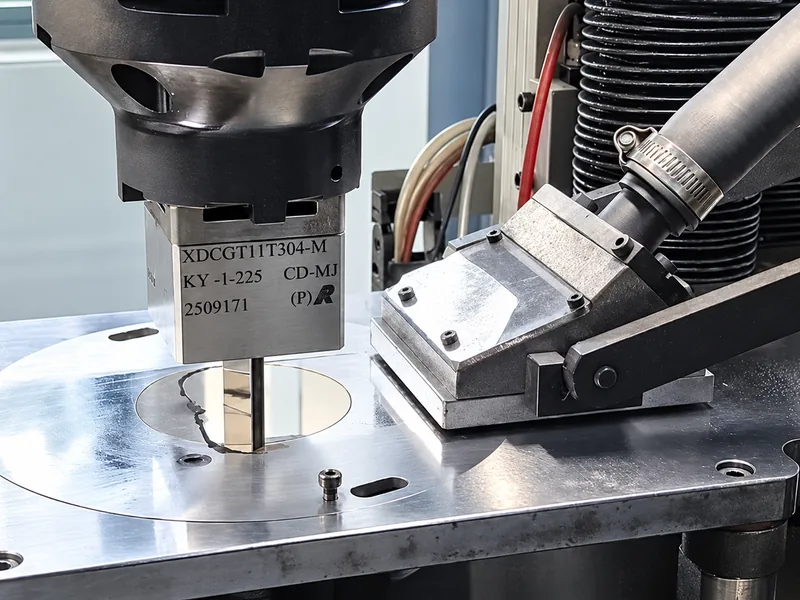
Prüfen Sie unmittelbar nach der Bearbeitung die Maße des ungesinterten Teils, die Kanten und die Spannkontakte. Dokumentieren Sie dazu Materialcharge, Fertigungszustand, Werkzeugzustand und Aufbau. Verfolgen Sie anschließend dieselben gekennzeichneten Teile durch das Sintern und die geplante Fertigbearbeitung.
Die spätere Prüfung beantwortet eine andere Frage: Hat die gesamte Prozesskette die geforderten Maße und Oberflächen erzeugt? Ein Merkmal kann am ungesinterten Teil seiner Zeichnung entsprechen und nach einer unkontrollierten Folgeänderung dennoch fehlerhaft sein. Umgekehrt kann eine reine Endprüfung verbergen, wo ein Fehler zuerst entstand. Beide Messungen ermöglichen dem Team, den richtigen Arbeitsgang zu korrigieren.
Vereinbaren Sie vor dem Schnitt Abnahmegrenzen und Abbruchkriterien für den Versuch. Wiederholt akzeptable Teile, ihre erforderliche Fertigbearbeitung und der Werkzeugverbrauch bilden die Grundlage der Produktionsbewertung; ein einzelner Nachweis der Spanabnahme reicht dafür nicht aus.
Machbarkeit und Produktionszusage getrennt betrachten
Ein PCD-Verfahren kann technisch funktionieren und für einen bestimmten Auftrag dennoch unwirtschaftlich sein. Entwicklungs-, Vorrichtungs- und Versuchsaufwand sind insbesondere bei kleinen Mengen relevant. Klären Sie, ob es sich um ein Einzelteil, einen Wiederholauftrag oder einen laufenden Bedarf handelt, bevor Sie eine Sonderwerkzeugentwicklung wie einen Routineeinkauf behandeln.
Dieselbe Unterscheidung gilt, wenn ein Lieferant die Aufgabe ablehnt. Fehlende geeignete Ausrüstung oder Erfahrung begrenzen das vom Lieferanten vorgeschlagene Verfahren; sie beweisen nicht, dass das Material unzerspanbar ist.
Vollständig gesintertes Hartmetall benötigt eine eigene Prozessbewertung. PCD wird in einigen Anwendungen eingesetzt, andere erfordern Schleifen oder ein anderes Fertigungsverfahren; der Versuch vor dem Sintern entscheidet diese Frage nicht.
Beginnen Sie einen Vorschlag zur PCD-Bearbeitung des ungesinterten Presslings mit dem bestätigten Materialzustand und dem herzustellenden Merkmal. Legen Sie fest, was vor das Sintern gehört, stützen Sie den Pressling während des Schnitts ab und bewahren Sie die Messungen auf, die ihn mit dem Fertigteil verbinden. Diese Abfolge macht die Werkzeugauswahl zu einer technischen Entscheidung mit einem in der Fertigung überprüfbaren Ergebnis.
Für das Werkzeuggespräch finden Sie hier unsere PCD-Drehwendeschneidplatten und PCD-Sonderwerkzeuge. Senden Sie uns Presslingssorte, Fertigungszustand und Werkzeug- oder Werkstückzeichnung, damit wir die erforderliche Schneide und Abstützung für Ihren Arbeitsgang beurteilen können.
Hintergrundinformationen zur Formgebung und zum Sintern von Hartmetall bietet die technische Übersicht der International Tungsten Industry Association.