










Концевая фреза со сменными пластинами и цельная твердосплавная: выбор по экономике процесса
При выборе концевой фрезы со сменными пластинами или цельнотвердосплавной начните с рабочего диапазона процесса, а не поиска единственного победителя. Цельная твердосплавная фреза часто выгодна при малых диаметрах, где важны компактность, много кромок, специальные канавки и чистовая способность. Фреза со сменными пластинами становится привлекательнее с ростом диаметра, чернового объёма и расхода кромок: их поворачивают или заменяют без выбрасывания корпуса. Точка перехода зависит от станка, элемента, материала, цикла, стойкости и затрат на годную деталь.
Многим производствам нужны обе. Корпус со сменными пластинами снимает основной припуск, а цельный инструмент обрабатывает углы, стенки или детали, недоступные пластинам. Поэтому сравнивать нужно не только инструменты, но и целые технологические маршруты.
Что меняется, когда режущая кромка становится сменной
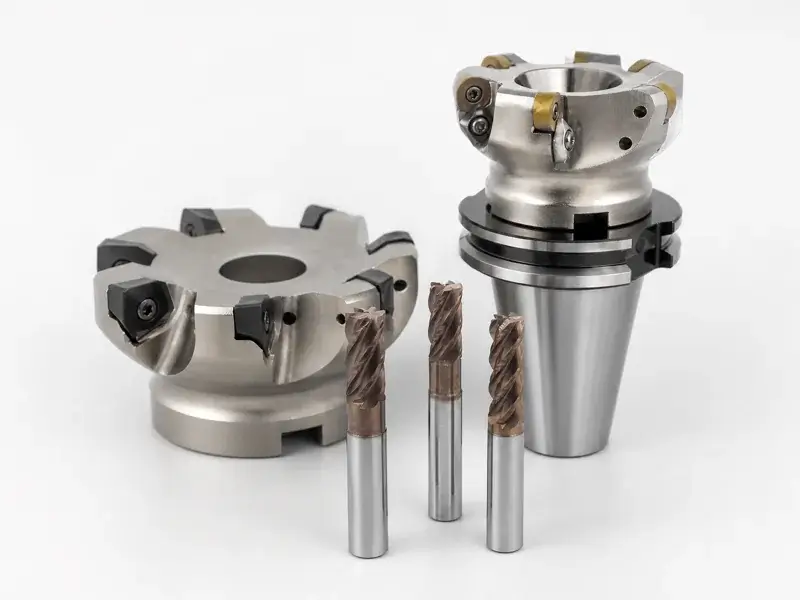
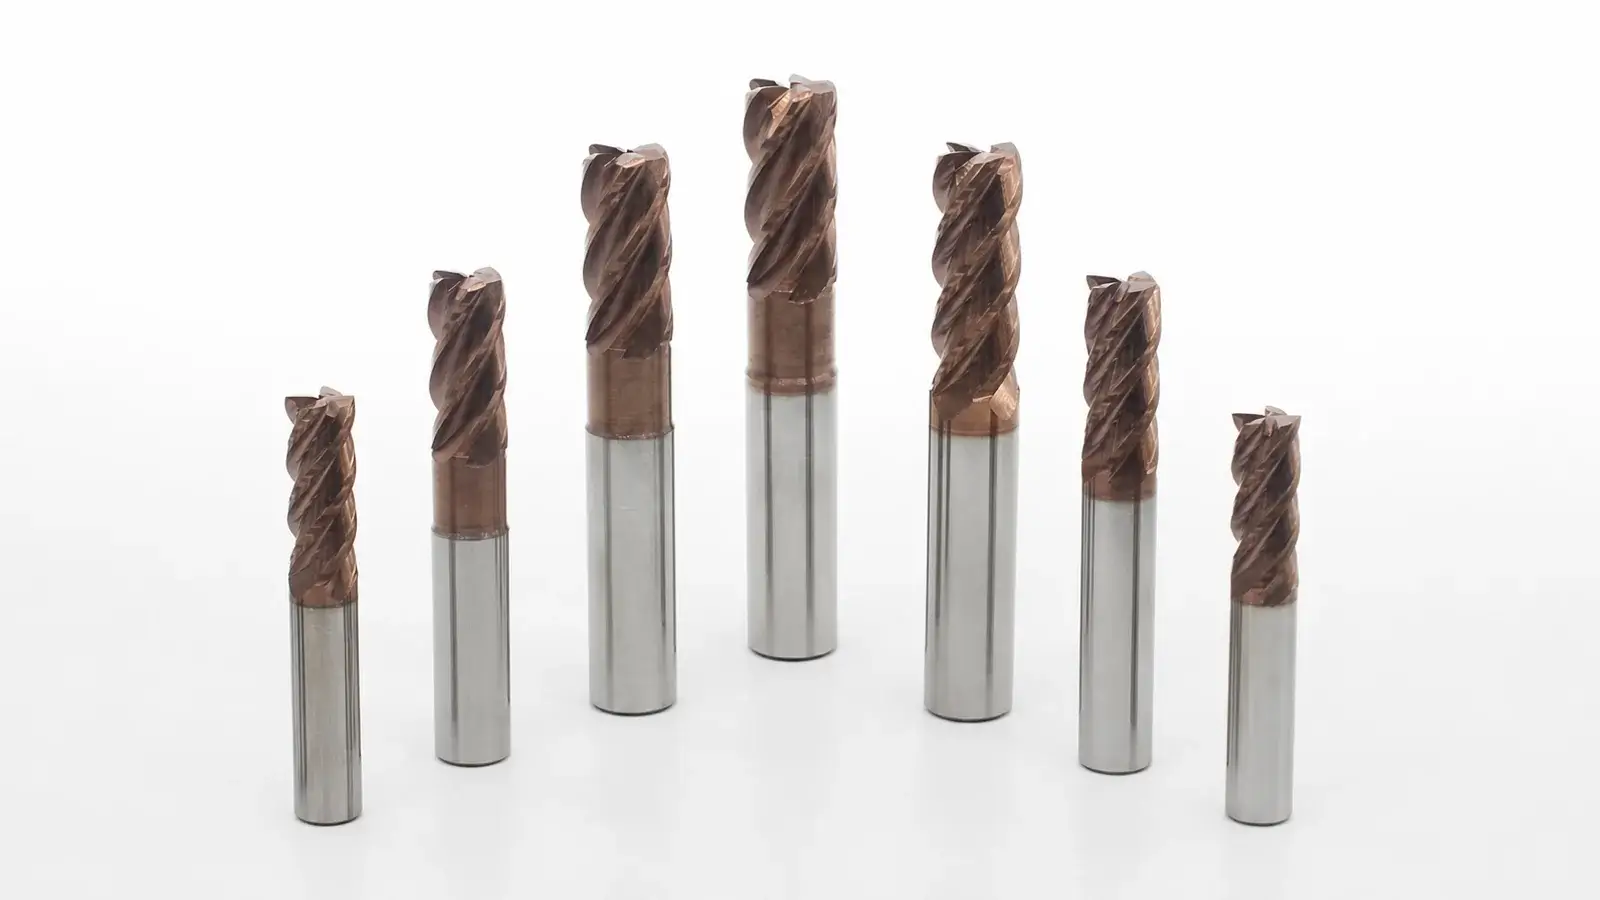
Такая цельная твердосплавная концевая фреза — монолитный инструмент: хвостовик, сердцевина, канавки и кромки составляют одно целое. Такая конструкция поддерживает малые диаметры и широкий диапазон числа зубьев, винтовых канавок, угловой геометрии, стружколомов, шеек и чистовых конструкций. При повреждении или предельном износе кромки фрезу заменяют либо, где уместно, отправляют на контролируемое восстановление.
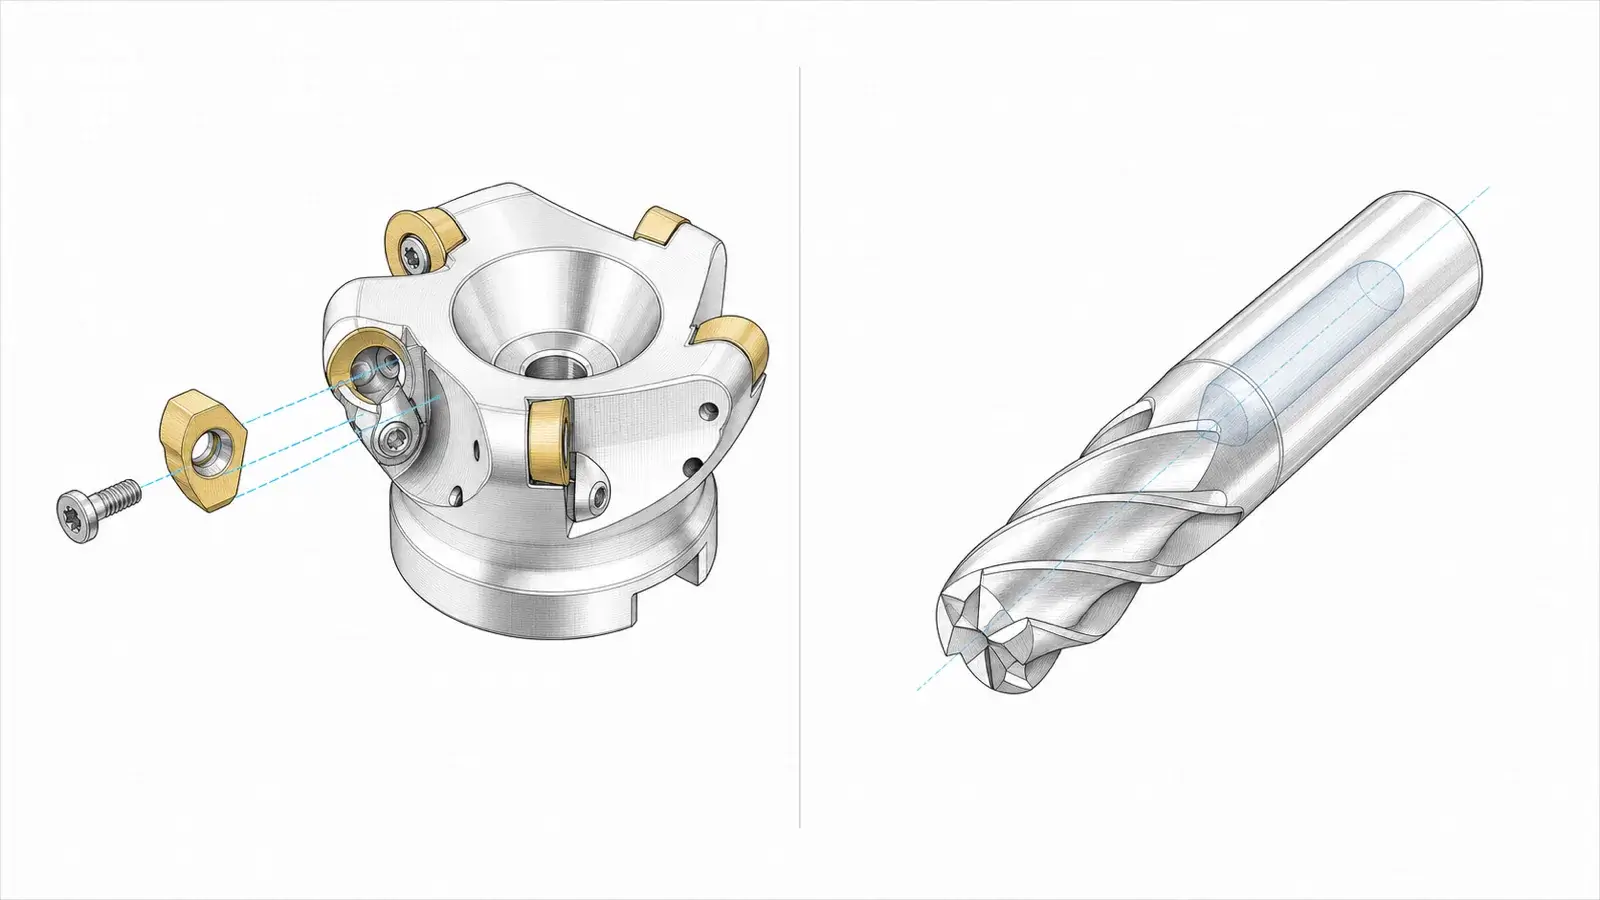
Фреза со сменными пластинами разделяет долговечный корпус и заменяемые пластины. Корпус позиционирует пластины, передаёт усилие патрону и может принимать разные марки или геометрии в пределах разрешённой системы. Изношенную кромку поворачивают на другой рабочий угол либо заменяют пластину. Это меняет и экономику, и обслуживание.
Сменная кромка добавляет соединения, которых нет у монолитной фрезы: гнёзда, винты, карманы, ориентацию кромок, состояние корпуса и разность высот пластин. Повреждённое гнездо или застрявшая стружка влияют на биение и распределение нагрузки даже при правильной новой пластине. Напротив, скол цельного инструмента может требовать замены всей фрезы, а не одной кромки.
Общее конструктивное различие хорошо видно при сравнении цельных твердосплавных и фрез со сменными пластинами. Наблюдения по применению остаются отправной точкой; процесс определяют данные выбранного корпуса, пластины, цельного инструмента и станка.
Начните с диаметра, вылета и требуемой геометрии
Диаметр меняет практическое и экономическое сравнение. При малом габарите может не хватать места для пластины, винта, гнезда и прочного корпуса. Цельный твёрдый сплав размещает режущую геометрию в меньшем диаметре. С ростом диаметра увеличивается стоимость большого монолитного инструмента, а многократный стальной или твердосплавный корпус распределяет затраты на многочисленные смены кромок.
Универсального граничного диаметра нет. Его меняют конструкция, размер пластин, число зубьев, материал корпуса, задача, местные цены и доступные серии. Получайте реальные предложения по кандидатам, а не опирайтесь на запомненный порог.
Вылет также может изменить ожидаемый выбор. Длинный тонкий цельный инструмент может прогибаться или быть слишком дорогим; корпус со сменными пластинами может иметь разгруженный хвостовик или модульный удлинитель. В другом элементе геометрия пластин или зазоры корпуса не позволят дойти до узкого угла, доступного цельной фрезе с шейкой.
Проверьте элемент до выбора конструкции:
- минимальный внутренний радиус и угол дна;
- осевую режущую длину и общую досягаемость;
- геометрию стенки, дна и контура;
- требования наклонного, винтового, осевого входа, пазового или контурного фрезерования;
- зазор патрона и носа шпинделя;
- требуемое качество и контроль размера;
- оставляет ли корпус или пластина необработанный припуск, требующий второго инструмента.
Конструкция, подходящая по номинальному диаметру, всё ещё может не выполнять геометрические требования.
Разделяйте черновую и чистовую обработку
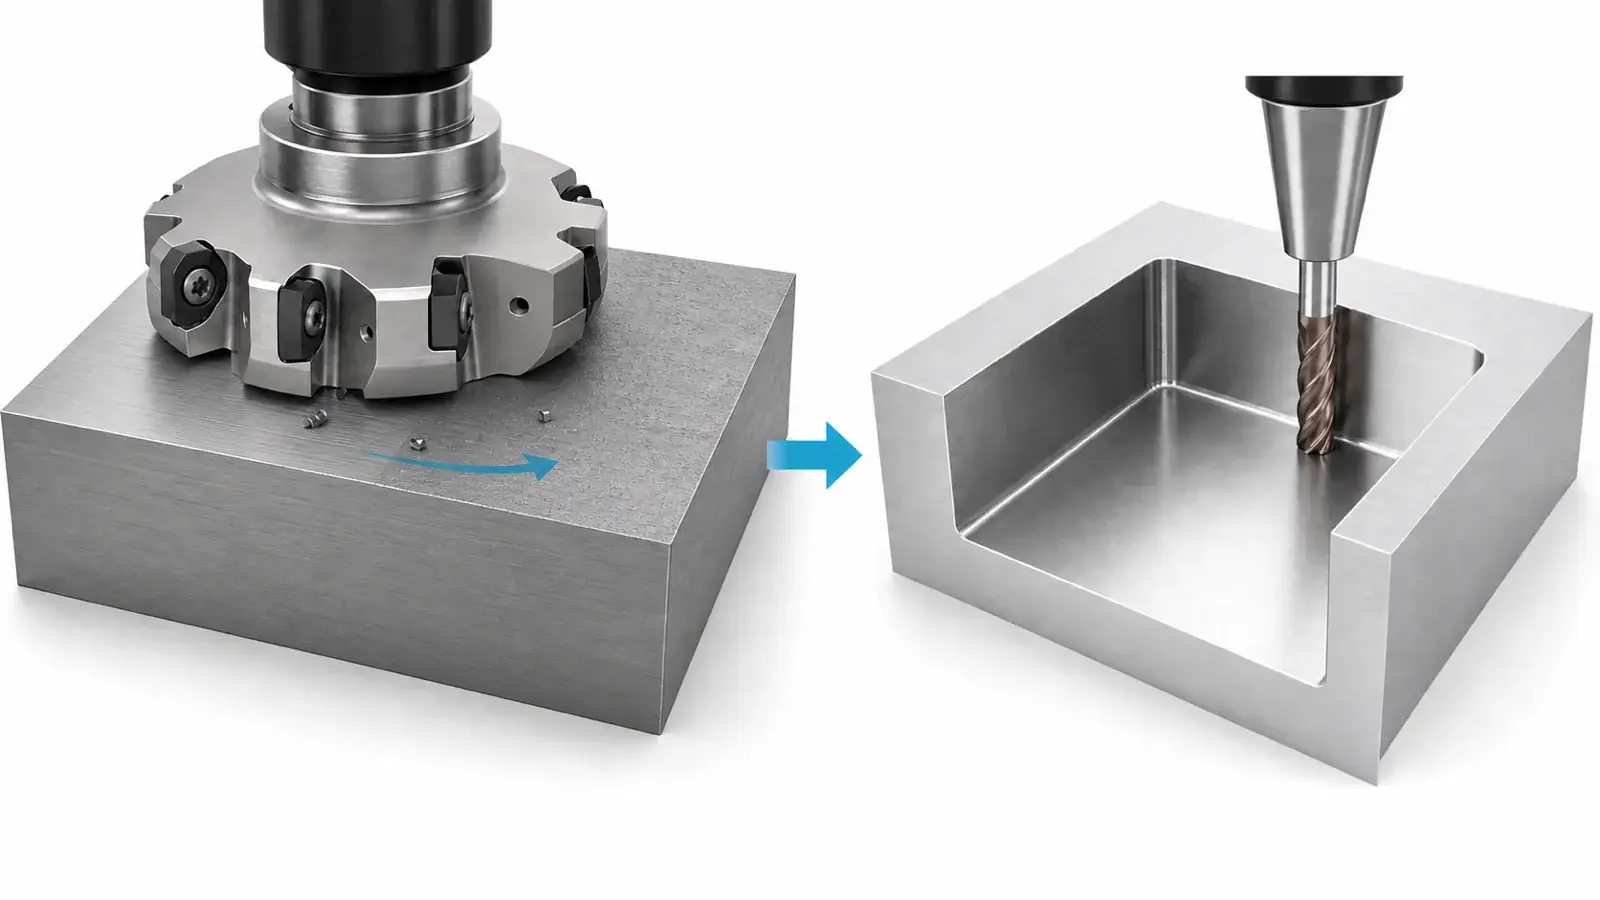
Для черновой обработки важны надёжный съём, экономичность кромки, стружкоотвод и переносимость прерывистого или переменного припуска. Для чистовой — предсказуемое биение, малый прогиб, доступность геометрии и стабильное формирование поверхности. Иногда один инструмент делает обе операции, но объединение должно оправдываться выходом годных деталей, а не избеганием смены инструмента.
Уступная или высокоподачная фреза со сменными пластинами может эффективно снимать большой припуск, если станок обеспечивает мощность, подачу и жёсткость. Сменные пластины уменьшают стоимость расходования кромок, а марки можно менять под материалы в пределах разрешённой системы корпуса. Но радиус пластины, угол в плане, диаметр корпуса и биение зубьев могут оставлять припуск или поверхность, требующие дополнительного прохода.
Цельная твердосплавная фреза эффективна при высокоскоростной черновой обработке с малым зацеплением и доступе в меньшие углы благодаря разнообразию зубьев и геометрии. После черновой она может выполнить чистовую. Но длинный цикл множества лёгких проходов не становится экономичным только потому, что инструмент цел.
Проверенное человеком цеховое обсуждение фрез со сменными пластинами и цельных фрез для профильной черновой обработки показывает реальный вопрос: экономию цикла от другой стратегии нужно сопоставить с возможностями станка, поведением пластин, чистовым припуском и оставшимися операциями. Это свидетельство опыта, чья производительность съёма связана с конкретной наладкой.
Распространённый маршрут — черновая фрезой со сменными пластинами, затем получистовая или чистовая цельной твердосплавной. В другой работе цельная применяется везде из-за диаметра, доступа, частоты и геометрии. В третьей и черновую, и чистовую выполняют сменными пластинами, если позволяют корпус, зачистная геометрия, биение и требования поверхности.
Пусть станок покажет реальный предел
Возможности инструмента полезны лишь в рабочем диапазоне станка. Малая цельная фреза может требовать недоступной частоты, большой корпус со сменными пластинами — недоступных момента, мощности, подачи или жёсткости. Вибрации могут начаться раньше достижения каталожной производительности любого варианта.
Запишите:
- доступный диапазон частоты шпинделя под нагрузкой;
- пределы длительной и кратковременной мощности или момента;
- максимальную управляемую подачу и ускорение;
- биение шпинделя, патрона и инструмента;
- вылет и жёсткость приспособления;
- радиальный и осевой контакт;
- подачу СОЖ или воздуха и возможности удаления стружки;
- устойчивость заготовки по мере снятия припуска.
Не называйте платформу «более жёсткой» без указания диаметра, геометрии корпуса или сердцевины, вылета, патрона, формы пластин, контакта и наладки. Монолитный твёрдый сплав не имеет соединений пластин, но крупный сборный корпус может быть намного жёстче меньшей длинной цельной фрезы. Неустойчивая деталь может сделать менее силовой вариант производительнее даже при меньшем теоретическом съёме.
Производственное сравнение высокоподающих фрез со сменными пластинами и цельных твердосплавных показывает, как геометрия детали, станок, вылет и траектория определяют реализацию номинального преимущества интенсивного инструмента.
Рассчитайте затраты на годную деталь
Одна закупочная цена ведёт к плохому решению. Пластина кажется дешёвой, пока не учтены корпус, неиспользованные углы, труд смены, повреждение гнезда и перебои поставок. Цельная фреза кажется дорогой, пока не учтены цикл, поверхность, восстановление или исключение второго инструмента.
Используйте одинаковый период учёта для обоих маршрутов.
| Статья затрат | Маршрут со сменными пластинами: измерить | Цельнотвердосплавный маршрут: измерить | Источник данных |
|---|---|---|---|
| Владение инструментом | Цена корпуса и подтверждённый срок службы, распределённые по выпуску | Цена новой фрезы минус подтверждённая стоимость восстановления | Данные закупок и инструментального хозяйства |
| Используемые режущие кромки | Расход пластин, полезные углы, аномальная потеря кромок | Расход фрез и рабочая стойкость до замены | Журнал смены кромок или фрез |
| Трудозатраты на смену | Поворот пластин, очистка гнёзд, проверка винтов и коррекций | Замена инструмента, предварительная настройка, проверка коррекции | Наблюдаемое рабочее время |
| Выход цикла | Время цикла и число годных деталей на кромку | Цикл и число годных деталей на фрезу | Данные станка и производства |
| Стабильность снабжения | Доступность марки и геометрии пластин и сохранение корпусной системы | Доступность фрезы и срок переточки или поставки нового инструмента | Записи утверждённых поставщиков и запасов |
| Риск качества | Брак, переделка, дрейф размера, дефекты поверхности, повреждения гнезда или корпуса | Брак, переделка, дрейф износа, поломки, разброс после переточки | Записи контроля качества |
Рассчитать стоимость детали по годному выпуску, а не запущенным заготовкам. Включите время станка по полной цеховой ставке, расход инструмента и пластин, трудозатраты смены, контроль, переделку и брак. Учтите и добавление чистового инструмента или исключение операции одним из маршрутов.
Производительность съёма входит в модель, но не заменяет её. Более высокий съём, перегружающий станок, непредсказуемо повреждающий пластины или увеличивающий чистовую работу, может повысить общую стоимость детали. Более медленный маршрут также проигрывает, если длительный цикл перевешивает всю другую экономию.
Отслеживайте затраты на деталь на объёме, охватывающем нормальный износ и изменчивость. Один новый корпус со свежими пластинами и одна новая цельная фреза не определяют устойчивую точку перехода.
Учтите механизмы отказа каждой платформы
У фрезы со сменными пластинами проверяйте гнёзда, винты, повреждение карманов, ориентацию кромок, марку и геометрию пластин, застрявшую стружку, биение корпуса и распределение нагрузки. Замена пластины без исправления грязного или повреждённого гнезда повторяет отказ. Смешение состояния кромок или неверных пластин может непропорционально нагрузить один зуб.
У цельной твердосплавной фрезы проверяйте износ канавок, углы, сколы, покрытие, контакт хвостовика с патроном, биение, вытягивание и изменения диаметра или геометрии после переточки. Целый инструмент не означает приемлемый процесс при дрейфе размера или поверхности.
Обе платформы могут отказать по общим предшествующим причинам: чрезмерный вылет, плохой патрон, неустойчивое закрепление, неверный контакт, повторная стружка, неподходящие режимы или работа станка вне устойчивой зоны. Диагностируйте всю систему до обвинения платформы.
Задайте исходные условия до выбора конструкции
Задайте материал, операцию, припуск, диаметр, вылет, углы, зацепление, черновой и чистовой припуски, целевой цикл, качество, ограничения станка, патрон, СОЖ, объём и одобренных поставщиков.
Используйте режущие инструменты со сменными пластинами для поиска серий после определения исходных условий. Подтвердите реальный корпус, соединение пластин, марки, размеры, наличие и данные применения; страница категории не устанавливает пригодность к конкретной операции.
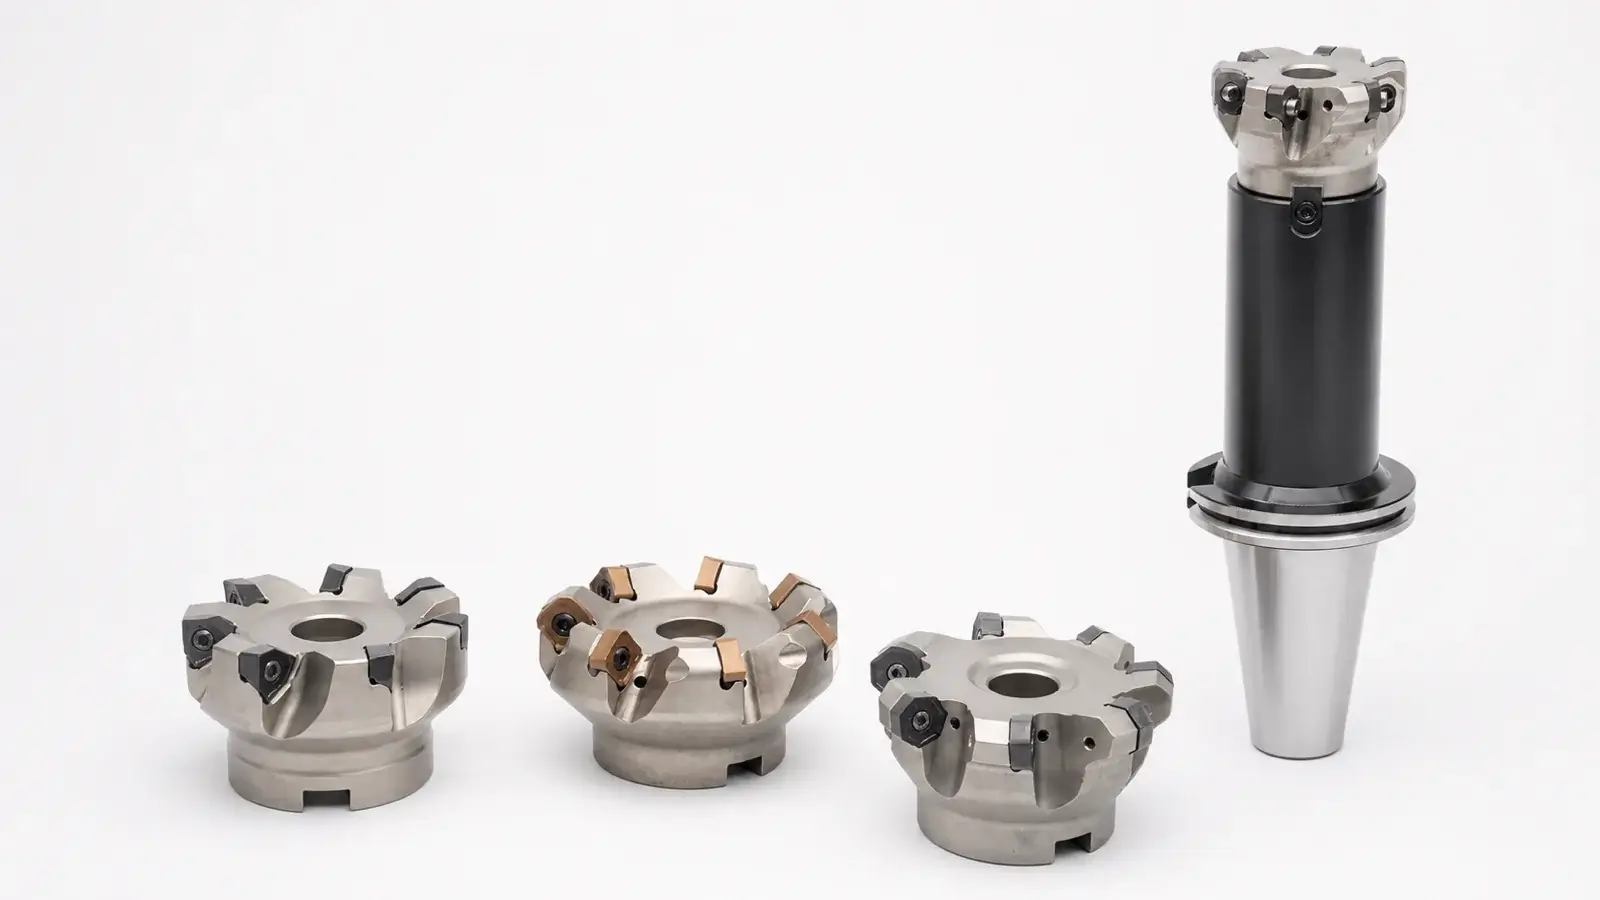
Для каждого варианта запишите сочетание корпуса и пластины либо точную цельную фрезу. Корпус без стабильного снабжения пластинами не является долговечной платформой. Цельная фреза без воспроизводимой замены геометрии также создаёт складской риск.
Утвердите выбор производственным сравнением A/B
Проводите эквивалентные контролируемые испытания, если экономическая граница важна. Сохраняйте сопоставимыми материал, редакцию детали, станок, закрепление, состояние заготовки и контроль. Используйте режимы, подходящие каждому кандидату, а не одинаковые команды для разной геометрии.
Запишите цикл, скорость съёма, нагрузку шпинделя, стойкость кромки или фрезы, труд смены, поверхность, размеры, переделку, брак и вмешательства оператора. После испытания осмотрите корпус или цельный инструмент, а не только деталь.
Утверждайте маршрут с требуемым выходом годных деталей при минимальной устойчивой стоимости. Результатом может стать сборная, цельнотвердосплавная фреза или их сочетание. Если выбор чувствителен к цене пластин, ресурсу корпуса или фрезы, доступности станка или доле брака, зафиксируйте эту чувствительность, а не представляйте границу постоянной.