










Развёртывание или растачивание: почему развёртка следует за отверстием
Выбирайте развёртывание, если существующее отверстие расположено правильно, а требуется обеспечить диаметр и качество поверхности. Рассмотрите растачивание, если нужно задать или исправить положение либо ось отверстия, при условии достаточного припуска и способности станка и установки выдержать требуемую геометрию. Более гладкое отверстие не обязательно расположено точнее.
Это различие объясняет и менее очевидное конструктивное решение: развёртка может иметь утонённую шейку, обеспечивающую ограниченную податливость. Такая гибкость помогает ей приспособиться к существующему отверстию. Она не возвращает смещённое отверстие на ось, заданную чертежом.
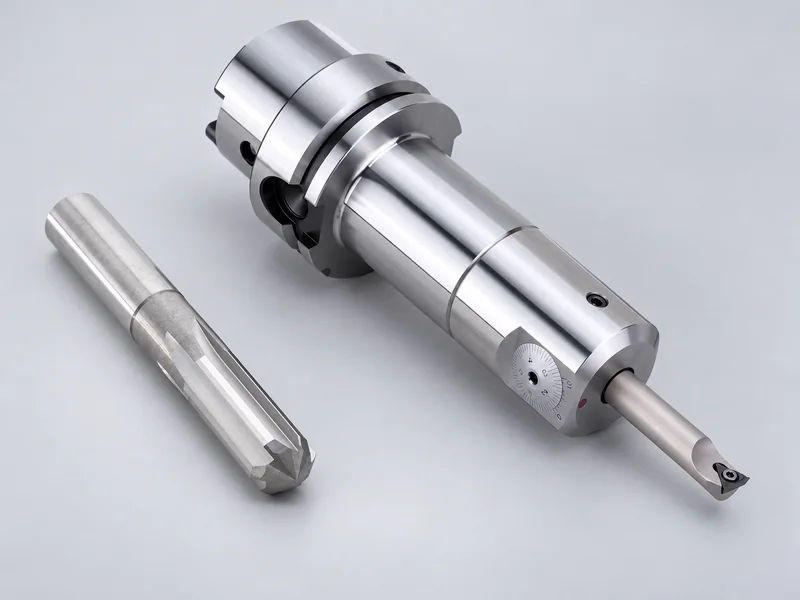
Выбор последовательности по параметру, который нужно обеспечить
| Исходное состояние | Направление процесса | Что проверять |
|---|---|---|
| Положение допустимое; диаметр и поверхность требуют улучшения | Оценить развёртывание с подходящим чистовым припуском. | Стабильность предварительного отверстия, соосность инструмента, диаметр и поверхность после обработки. |
| Положение или ось неверны, но материала остаётся достаточно | Оценить растачивание для получения требуемой геометрии. | Полное удаление прежней поверхности по всей глубине, базы, жёсткость и конечные геометрические требования. |
| Положение нужно задать до производительного чистового прохода | Растачивание с последующим развёртыванием может разделить задачи. | Что растачивание оставляет предусмотренные ось и припуск под развёртку. |
| Существующее отверстие выходит за допустимый конечный контур | Оценить согласованный ремонт или забраковать деталь. | Допустим ли ремонт; ни обычное развёртывание, ни растачивание не добавляют материал. |
Комбинированный маршрут полезен, только если у каждой операции есть цель. Проход развёрткой после получения отверстия, уже отвечающего всем требованиям, может увеличить стоимость без улучшения результата. И наоборот, исключение операции, задающей положение, ради сокращения цикла может дать быстрый процесс, который регулярно производит негодные отверстия.
Сначала определите дефект: размер, поверхность или положение
Перед заменой чистового инструмента разделите измеряемые параметры. Диаметр, шероховатость, круглость, прямолинейность и положение характеризуют разные свойства. Отверстие может пройти контроль диаметра, но не соответствовать требованиям по расположению относительно базы.
Если проблема в диаметре и поверхности, проверьте припуск под развёртывание, условия резания, состояние инструмента и соосность собранного узла. Если положение неверно ещё до чистовой обработки, процессу нужна операция для задания требуемой оси. Попытка поручить обычной развёртке обе задачи скрывает истинный дефект.
О связанных дефектах поверхности читайте в отдельном руководстве по проблемам качества поверхности при развёртывании. Здесь рассматривается выбор между следованием за существующим отверстием и его повторной обработкой относительно контролируемой оси.
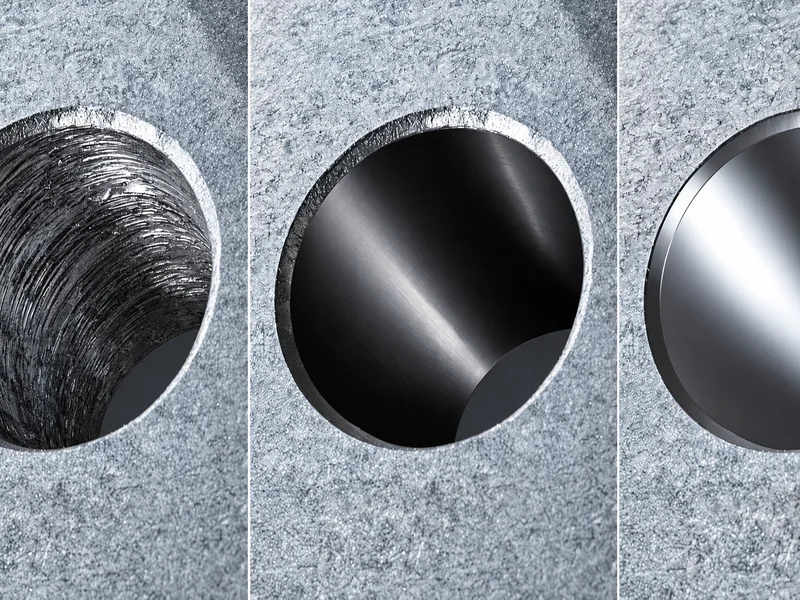
Следование за отверстием может быть предусмотрено конструкцией
Обычная развёртка снимает заданный припуск с ранее выполненного отверстия. Её заборная часть и направляющие поверхности взаимодействуют с отверстием при подаче. Поэтому качество и соосность предыдущей операции входят в процесс развёртывания, а не являются дефектами, которые чистовой инструмент просто устраняет.
Предположим, что просверленное отверстие немного смещено относительно заданного положения. Развёртывание может привести диаметр и поверхность в допуск, сохранив ошибку положения. Готовая поверхность выглядит лучше, но установочный штифт всё ещё может оказаться не там, где требуется относительно остальной детали.
Это правило планирования обычного развёртывания, а не утверждение об одинаковой работе всех специализированных систем. Некоторые специальные инструменты и направляющие устройства имеют другие возможности. Их подтверждённую функцию нужно оценивать отдельно.
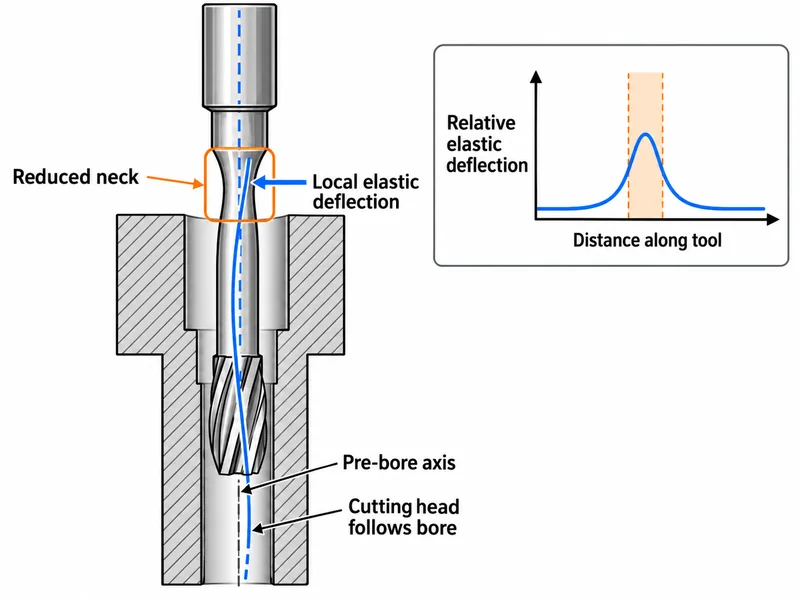
Как утонённая шейка помогает головке следовать за отверстием
Шейка соединяет режущую головку с хвостовиком. Уменьшение её сечения может допускать ограниченное упругое перемещение головки. В конструкции, рассчитанной на это, податливость помогает головке компенсировать небольшие отклонения соосности, следуя за подготовленным отверстием.
Следует различать три конструктивных понятия:
Зазор: уменьшенное сечение предотвращает нежелательный контакт со стенкой, уступом или другим элементом.
Податливость: сечение и длина допускают контролируемое упругое перемещение под нагрузкой.
Направление: контакт инструмента с отверстием определяет опору режущей головки при обработке.
Эти функции могут взаимодействовать, но наличие узкой шейки не доказывает, какую из них предусматривал конструктор. Концевые фрезы также бывают с утонённой шейкой для увеличения досягаемости и зазора; такая геометрия не ограничивается развёртками.
Не уменьшайте шейку только потому, что развёртка входит с трудом. Дополнительная гибкость также снижает сопротивление прогибу и может усилить вибрации или риск поломки. Сначала выясните, связан ли перекос с предварительным отверстием, соосностью шпинделя, держателем или инструментом. Конструкция шейки — часть контролируемого решения, а не замена диагностики.
Растачивание задаёт траекторию резания, но требует припуска
При подходящей установке для растачивания режущая кромка следует по траектории, привязанной к контролируемой оси станка или запрограммированному положению. Инструмент может снимать больше материала с одной стороны существующего отверстия, чем с другой, приближая конечную поверхность к требуемой геометрии.
Поэтому важен оставшийся материал. Представьте требуемую конечную окружность, наложенную на существующее отверстие на каждой глубине. Если старое отверстие уже выходит за эту окружность, одним удалением материала недостающую стенку не восстановить. Проверки только входного диаметра недостаточно, если исходное отверстие наклонено.
Вокруг требуемого контура остаётся материал
Оценить растачивание и полную обработку по всей глубине.
Старое отверстие выходит за требуемый контур
Резание не может восстановить недостающую стенку.
Зелёная пунктирная линия: требуемое отверстие. Коричневая сплошная линия: существующее отверстие.
Растачивание также подчиняется механике резания. На единственную режущую кромку продолжают действовать силы, а длинная или недостаточно жёстко закреплённая расточная оправка может прогибаться или вибрировать. Припуск, вылет инструмента, геометрия станка, закрепление заготовки и заданный допуск ограничивают возможное исправление.
Если диаметр отверстия уже превышен, растачивание не может его восстановить. Оцените согласованный ремонт или забракуйте деталь, прежде чем тратить время на ещё один чистовой проход.
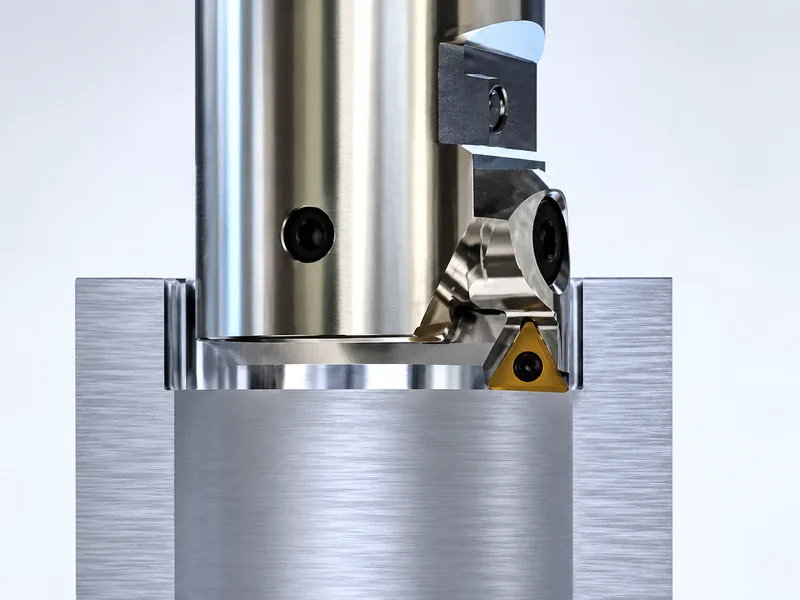
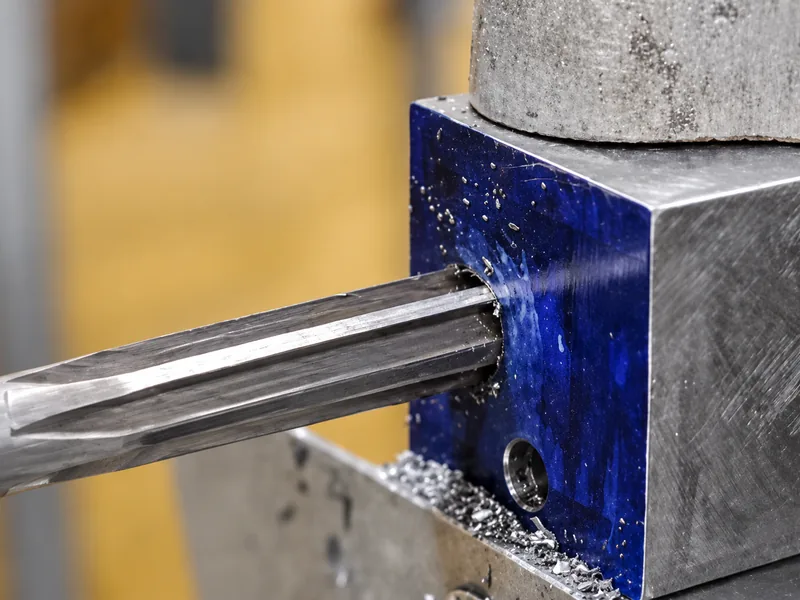
Демонстрация растачивания, предоставленная вместе со статьёй. Уточните инструмент, припуск и установку для собственного процесса.
Развёртывание для повторяемой чистовой обработки, растачивание для контроля оси
В серии со стабильными и правильно расположенными предварительными отверстиями многолезвийная развёртка может обеспечить эффективный чистовой проход. Несколько кромок делят между собой работу, а процесс можно организовать вокруг повторяемого припуска, диаметра и требований к поверхности. Это практическая причина выбрать развёртывание, когда предыдущая операция уже обеспечила положение.
Если положение предварительных отверстий выходит за допустимые по чертежу пределы, быстрое развёртывание не спасёт эти детали. При достаточном припуске и подходящей установке задайте отверстие растачиванием, затем определите, даёт ли проход развёрткой полезный выигрыш в производительности или качестве поверхности. Для небольшой партии растачивание может выполнить все требования без специальной чистовой развёртки.
Сравнивайте фактическое время цикла получения годной детали, включая наладку, регулировку и контроль. Большее число кромок может способствовать производительному развёртыванию, но преимущество определяется допустимой подачей и остальными этапами цикла; число канавок само по себе не является множителем производительности.
Развёртка с утонённой шейкой может выполнять чистовую обработку вдоль существующего отверстия благодаря ограниченной податливости. Подходящая расточная установка может задать требуемую траекторию. Выбор начинается с определения того, какая из этих задач нужна детали.
Для обсуждения чистового инструмента ознакомьтесь с нашими цельнотвердосплавными развёртками и развёртками PCD. Пришлите чертёж инструмента или детали, материал и текущую последовательность обработки, чтобы наша команда могла оценить требования к отверстию.