










Reiben oder Ausdrehen: Warum eine Reibahle der vorhandenen Bohrung folgt
Wählen Sie Reiben, wenn die vorhandene Bohrung richtig positioniert ist und Durchmesser sowie Oberflächengüte verbessert werden müssen. Ziehen Sie Ausdrehen in Betracht, wenn die Lage oder Achse der Bohrung hergestellt oder korrigiert werden muss, sofern genügend Material vorhanden ist und Maschine sowie Aufspannung die geforderte Geometrie sicherstellen können. Eine glattere Bohrung liegt nicht zwangsläufig genauer.
Dieser Unterschied erklärt auch eine weniger offensichtliche Werkzeugausführung: Eine Reibahle kann einen reduzierten Hals besitzen, der eine begrenzte Nachgiebigkeit ermöglicht. Dadurch kann sie sich an die vorhandene Bohrung anpassen. Eine falsch positionierte Bohrung wird damit jedoch nicht auf die in der Zeichnung vorgegebene Achse zurückgeführt.
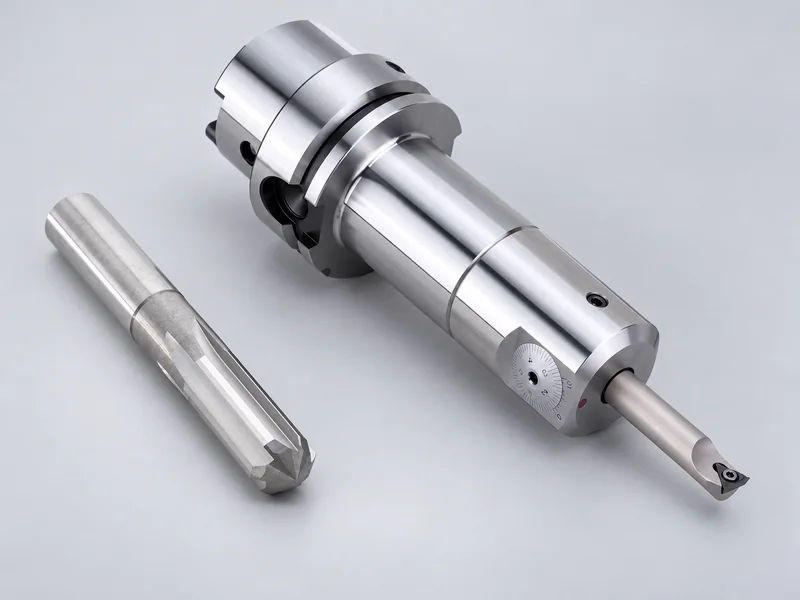
Die Bearbeitungsfolge nach dem zu beherrschenden Merkmal auswählen
| Ausgangszustand | Möglicher Prozessweg | Was zu prüfen ist |
|---|---|---|
| Die Lage stimmt; Durchmesser und Oberfläche müssen verbessert werden | Reiben mit geeigneter Schlichtzugabe prüfen. | Konstanz der Vorbohrung, Werkzeugausrichtung sowie Durchmesser und Oberfläche nach der Bearbeitung. |
| Lage oder Achse sind falsch, es bleibt aber genügend Material | Ausdrehen zur Herstellung der geforderten Geometrie prüfen. | Vollständige Bearbeitung über die gesamte Tiefe, Bezüge, Steifigkeit und endgültige geometrische Anforderungen. |
| Die Lage muss vor einem produktiven Schlichtgang hergestellt werden | Ausdrehen mit anschließendem Reiben kann die Aufgaben aufteilen. | Dass das Ausdrehen die vorgesehene Achse und Zugabe für die Reibahle hinterlässt. |
| Die vorhandene Bohrung reicht über die zulässige Endkontur hinaus | Eine freigegebene Reparatur prüfen oder das Teil ausscheiden. | Ob eine Reparatur zulässig ist; weder gewöhnliches Reiben noch Ausdrehen fügt Material hinzu. |
Der kombinierte Prozess ist nur sinnvoll, wenn jeder Arbeitsgang einen Zweck erfüllt. Ein zusätzlicher Reibgang bei einer bereits vollständig maß- und formgerechten Bohrung kann Kosten verursachen, ohne das Ergebnis zu verbessern. Umgekehrt kann der Verzicht auf die lagebestimmende Bearbeitung zugunsten einer kürzeren Zykluszeit zu einem schnellen Prozess führen, der wiederholt unzulässige Bohrungen erzeugt.
Zunächst klären, was nicht stimmt: Maß, Oberfläche oder Lage
Trennen Sie vor einem Werkzeugwechsel die Messgrößen. Durchmesser, Oberflächenrauheit, Rundheit, Geradheit und Lage beschreiben unterschiedliche Merkmale. Eine Bohrung kann die Durchmesserprüfung bestehen und dennoch ihre Lage zum Bezug verfehlen.
Bei Problemen mit Durchmesser und Oberfläche sind Reibzugabe, Schnittbedingungen, Werkzeugzustand und Ausrichtung der montierten Einheit zu prüfen. Ist die Lage schon vor dem Schlichten falsch, benötigt der Prozess einen Arbeitsgang zur Herstellung der geforderten Achse. Wer von einer konventionellen Reibahle beide Aufgaben verlangt, verdeckt den eigentlichen Fehler.
Zu entsprechenden Oberflächenfehlern lesen Sie den separaten Leitfaden über Oberflächenprobleme beim Reiben. Hier geht es um die Entscheidung, der vorhandenen Bohrung zu folgen oder sie um eine kontrollierte Achse neu auszuschneiden.
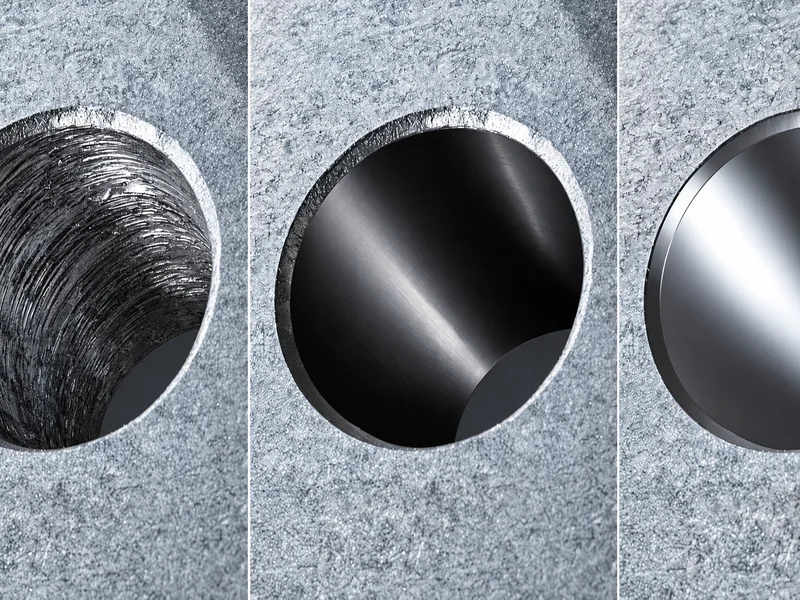
Das Folgen der vorhandenen Bohrung kann beabsichtigt sein
Eine konventionelle Reibahle trägt eine definierte Zugabe aus einer zuvor hergestellten Bohrung ab. Ihr Anschnitt und ihre Führungsflächen wirken beim Vorschub mit dieser Bohrung zusammen. Qualität und Ausrichtung des vorherigen Arbeitsgangs sind deshalb Bestandteil des Reibprozesses und werden vom Schlichtwerkzeug nicht einfach beseitigt.
Angenommen, eine gebohrte Öffnung ist gegenüber ihrer Sollposition leicht versetzt. Reiben kann Durchmesser und Oberfläche in Toleranz bringen, während der Lagefehler bestehen bleibt. Die fertige Oberfläche sieht besser aus, aber ein Passstift sitzt relativ zum übrigen Bauteil möglicherweise weiterhin falsch.
Das ist eine Regel zur Prozessplanung beim konventionellen Reiben, keine Aussage, dass jedes spezialisierte Reibsystem gleich arbeitet. Bestimmte Sonderwerkzeuge und Führungssysteme besitzen andere Möglichkeiten. Ihre nachgewiesene Funktion muss gesondert beurteilt werden.
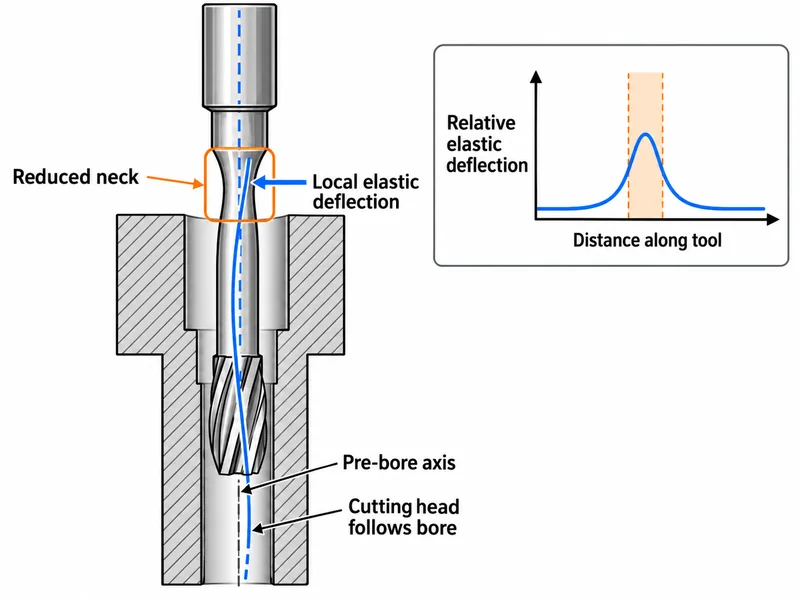
Wie ein reduzierter Reibahlenhals den Kopf der Bohrung folgen lässt
Der Hals verbindet den Schneidkopf mit dem Schaft. Ein kleinerer Querschnitt kann eine begrenzte elastische Bewegung des Kopfes zulassen. Bei einer dafür ausgelegten Konstruktion hilft diese Nachgiebigkeit dem Schneidkopf, kleine Ausrichtungsabweichungen auszugleichen, während er der vorbereiteten Bohrung folgt.
Drei Konstruktionsaspekte sind zu unterscheiden:
Freiraum: Ein reduzierter Querschnitt vermeidet unerwünschten Kontakt mit Wand, Schulter oder anderen Konturen.
Nachgiebigkeit: Querschnitt und Länge erlauben eine kontrollierte elastische Bewegung unter Last.
Führung: Der Kontakt zwischen Werkzeug und Bohrung bestimmt, wie der Schneidkopf während der Bearbeitung abgestützt wird.
Diese Funktionen können zusammenwirken, doch ein schmaler Hals allein belegt nicht die Absicht des Konstrukteurs. Auch Schaftfräser besitzen reduzierte Hälse für größere Reichweite und Freiraum; Halsfreischliff ist nicht auf Reibahlen beschränkt.
Machen Sie den Hals nicht allein deshalb dünner, weil die Reibahle schwer eintritt. Mehr Nachgiebigkeit verringert zugleich die Biegesteifigkeit und kann Rattern oder Bruch begünstigen. Klären Sie zunächst, ob die Abweichung aus Vorbohrung, Spindelausrichtung, Halter oder Werkzeug stammt. Die Halsauslegung ist Teil einer kontrollierten Lösung und kein Ersatz für diese Diagnose.
Ausdrehen legt eine Schnittbahn fest, benötigt aber Bearbeitungszugabe
Bei einem geeigneten Ausdrehaufbau folgt die Schneide einer Bahn, die sich auf die kontrollierte Maschinenachse oder programmierte Position bezieht. Das Werkzeug kann an einer Seite der vorhandenen Bohrung mehr Material abtragen als an der anderen und so die fertige Oberfläche an die Sollgeometrie annähern.
Deshalb ist das verbleibende Material entscheidend. Stellen Sie sich in jeder Tiefe den gewünschten Fertigkreis über der vorhandenen Bohrung vor. Ragt die alte Bohrung bereits über diesen Kreis hinaus, lässt sich die fehlende Wand durch Materialabtrag allein nicht wiederherstellen. Bei einer schrägen Ausgangsbohrung genügt es nicht, nur den Eintrittsdurchmesser zu prüfen.
Material bleibt rund um die Sollkontur stehen
Ausdrehen und vollständige Bearbeitung über die gesamte Tiefe prüfen.
Die alte Bohrung überschreitet die Sollkontur
Zerspanung kann die fehlende Wand nicht ersetzen.
Grün gestrichelt: Sollbohrung. Braun durchgezogen: vorhandene Bohrung.
Auch Ausdrehen unterliegt den mechanischen Bedingungen der Zerspanung. Auf eine einzelne Schneide wirken weiterhin Kräfte, und eine lange oder unzureichend abgestützte Bohrstange kann sich durchbiegen oder schwingen. Zugabe, Werkzeugauskragung, Maschinengeometrie, Werkstückspannung und vorgeschriebene Toleranz begrenzen die mögliche Korrektur.
Ist die Bohrung bereits zu groß, kann Ausdrehen ihren Durchmesser nicht wiederherstellen. Prüfen Sie eine freigegebene Reparatur oder scheiden Sie das Teil aus, bevor Sie weitere Zeit in einen Schlichtgang investieren.
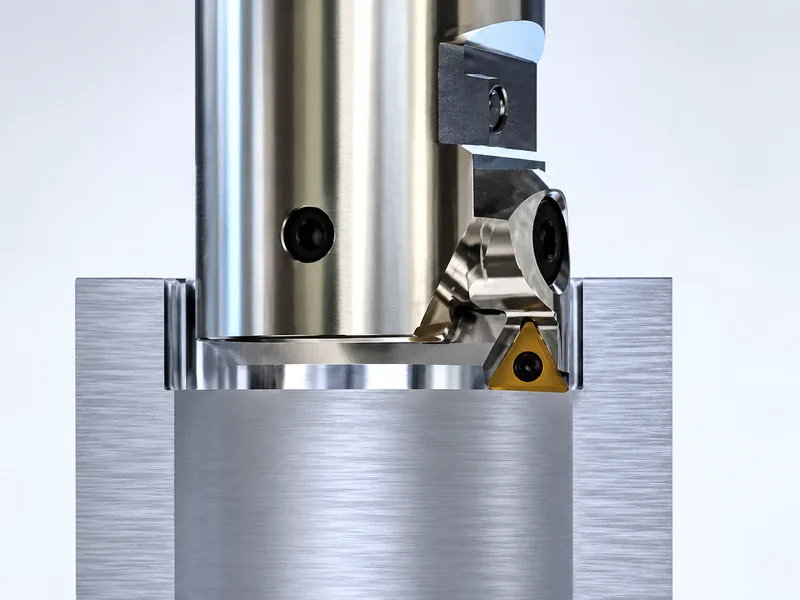
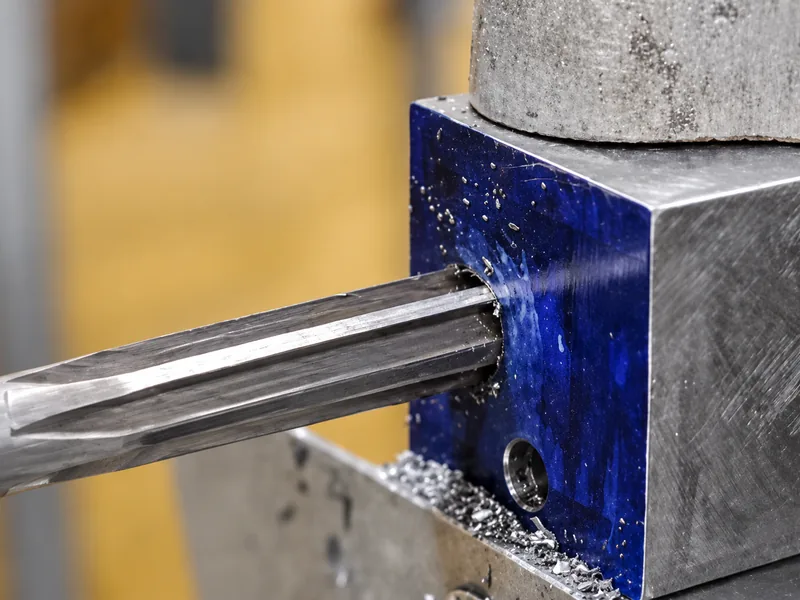
Mit diesem Artikel bereitgestellte Ausdrehvorführung. Prüfen Sie Werkzeug, Bearbeitungszugabe und Aufspannung für Ihren eigenen Prozess.
Reiben für wiederholbare Feinbearbeitung, Ausdrehen zur Kontrolle der Achse
In einer Serie mit gleichmäßigen, richtig positionierten Vorbohrungen kann eine mehrschneidige Reibahle einen effizienten Schlichtgang ermöglichen. Mehrere Schneiden teilen sich die Bearbeitung, und der Prozess lässt sich auf eine wiederholbare Zugabe sowie definierte Durchmesser- und Oberflächenanforderungen ausrichten. Das spricht praktisch für Reiben, wenn der vorherige Arbeitsgang die Lage bereits hergestellt hat.
Schwankt die Vorbohrungslage stärker als laut Zeichnung zulässig, rettet schnelles Reiben diese Teile nicht. Stellen Sie die Bohrung bei ausreichender Zugabe und geeignetem Aufbau durch Ausdrehen her und beurteilen Sie anschließend, ob Reiben Produktivität oder Oberfläche sinnvoll verbessert. Bei kleinen Losgrößen kann Ausdrehen bereits alle Anforderungen erfüllen, ohne eine eigene Schlichtreibahle einzusetzen.
Vergleichen Sie die tatsächliche Zykluszeit für Gutteile einschließlich Rüsten, Einstellen und Prüfen. Mehr Schneiden können produktives Reiben unterstützen, doch der zulässige Vorschub und die übrigen Zyklusanteile bestimmen den Vorteil; die Nutenzahl allein vervielfacht die Produktivität nicht.
Eine Reibahle mit reduziertem Hals kann durch begrenzte Nachgiebigkeit entlang einer vorhandenen Bohrung schlichten. Ein geeigneter Ausdrehaufbau kann die geforderte Schnittbahn herstellen. Die Auswahl beginnt damit, welche dieser Aufgaben das Bauteil benötigt.
Für die Abstimmung eines Schlichtwerkzeugs sehen Sie sich unsere Vollhartmetall-Reibahlen und PCD-Reibahlen an. Senden Sie die Werkzeug- oder Werkstückzeichnung, den Werkstoff und die aktuelle Bearbeitungsfolge, damit unser Team die Bohrungsanforderungen prüfen kann.