










Alésage à l’alésoir ou à l’outil : pourquoi l’alésoir suit le trou existant
Choisissez l’alésage à l’alésoir lorsque le trou existant est correctement positionné et qu’il faut maîtriser son diamètre et son état de surface. Envisagez l’alésage à l’outil lorsque la position ou l’axe du trou doit être établi ou corrigé, à condition qu’il reste assez de matière et que la machine et le montage puissent tenir la géométrie requise. Un trou plus lisse n’est pas forcément mieux positionné.
Cette distinction explique aussi un choix de conception moins évident : un alésoir peut avoir un col réduit pour offrir une souplesse limitée. Cette flexibilité peut l’aider à s’adapter au trou existant. Elle ne ramène pas un trou mal positionné sur l’axe indiqué au plan.
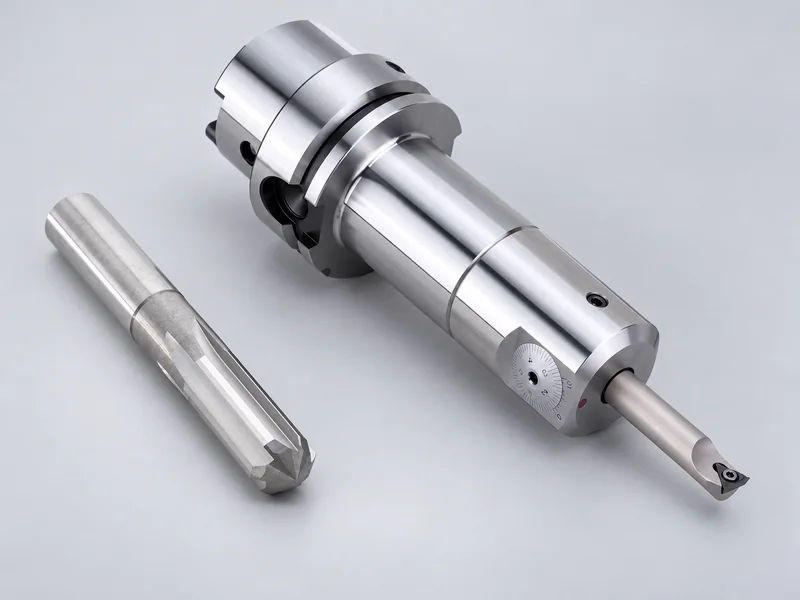
Choisir la gamme selon la caractéristique à maîtriser
| État initial | Orientation du procédé | Points à vérifier |
|---|---|---|
| La position est acceptable ; le diamètre et la surface doivent être améliorés | Évaluer l’alésage à l’alésoir avec une surépaisseur de finition adaptée. | Régularité de l’avant-trou, alignement de l’outil, diamètre et surface après usinage. |
| La position ou l’axe est incorrect, mais il reste suffisamment de matière | Évaluer l’alésage à l’outil pour établir la géométrie. | Reprise complète sur toute la profondeur, références, rigidité et exigences géométriques finales. |
| La position doit être établie avant une passe de finition productive | Un alésage à l’outil suivi d’un passage à l’alésoir peut répartir les tâches. | Que l’alésage à l’outil laisse l’axe et la surépaisseur prévus pour l’alésoir. |
| Le trou existant dépasse l’enveloppe finale autorisée | Évaluer une réparation approuvée ou rebuter la pièce. | Si une réparation est autorisée ; ni l’alésoir ni l’alésage classique à l’outil n’ajoutent de matière. |
La gamme combinée n’est utile que si chaque opération a un rôle. Ajouter un passage d’alésoir alors que le trou satisfait déjà toutes les exigences peut augmenter le coût sans améliorer le résultat. À l’inverse, supprimer l’opération de positionnement pour gagner du temps peut donner un procédé rapide qui produit régulièrement un trou non conforme.
Identifier d’abord le défaut : dimension, surface ou position
Avant de changer d’outil de finition, distinguez les mesures. Diamètre, rugosité, circularité, rectitude et position décrivent des caractéristiques différentes. Un trou peut passer un contrôle de diamètre tout en étant mal situé par rapport à une référence.
Si le diamètre et la surface posent problème, examinez la surépaisseur d’alésage, les conditions de coupe, l’état de l’outil et l’alignement de l’ensemble monté. Si la position est déjà incorrecte avant la finition, il faut une opération capable d’établir l’axe requis. Demander les deux tâches à un alésoir conventionnel masque le véritable défaut.
Pour les défauts de finition associés, consultez le guide consacré aux problèmes d’état de surface en alésage à l’alésoir. Ici, le choix consiste à suivre le trou existant ou à le réusiner autour d’un axe maîtrisé.
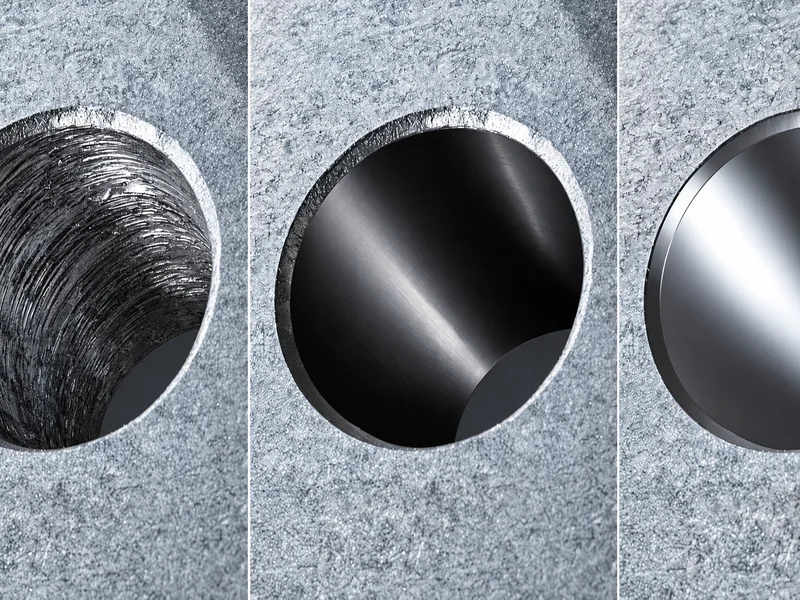
Suivre le trou peut être le comportement recherché
Un alésoir conventionnel enlève une surépaisseur contrôlée dans un trou déjà réalisé. Son entrée de coupe et ses surfaces de guidage interagissent avec ce trou pendant l’avance. La qualité et l’alignement de l’opération précédente font donc partie du procédé d’alésage ; l’outil de finition ne peut pas simplement les effacer.
Supposons qu’un trou percé soit légèrement décalé par rapport à sa position nominale. L’alésoir peut ramener diamètre et surface dans les tolérances tout en laissant l’erreur de position. La surface paraît meilleure, mais une goupille de positionnement peut toujours se trouver au mauvais endroit par rapport au reste de la pièce.
Il s’agit d’une règle de préparation de gamme pour l’alésage conventionnel à l’alésoir, pas d’une affirmation selon laquelle tous les systèmes spécialisés se comportent de la même manière. Certains outils et dispositifs de guidage dédiés ont d’autres capacités. Leur fonction démontrée doit être évaluée séparément.
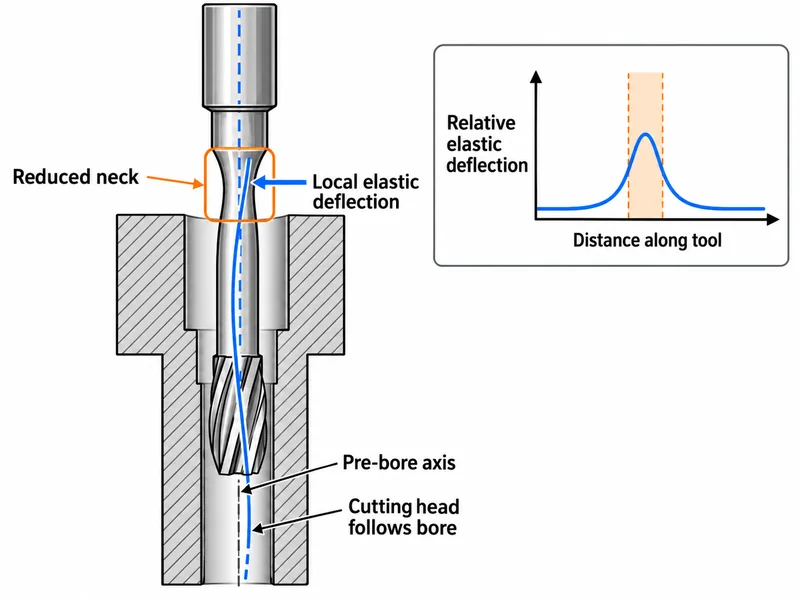
Comment un col réduit aide la tête de l’alésoir à suivre le trou
Le col relie la tête coupante à la queue. Réduire sa section peut autoriser un mouvement élastique limité de la tête. Dans une conception prévue à cet effet, cette souplesse aide la tête à compenser de petits écarts d’alignement en suivant le trou préparé.
Trois notions de conception doivent rester distinctes :
Dégagement : une section réduite évite le contact indésirable avec une paroi, un épaulement ou une autre forme.
Souplesse : la section et la longueur permettent un mouvement élastique contrôlé sous charge.
Guidage : le contact entre l’outil et le trou détermine le soutien de la tête pendant l’usinage.
Ces fonctions peuvent interagir, mais un col étroit ne suffit pas à établir l’intention du concepteur. Il existe aussi des fraises à col réduit pour améliorer la portée et le dégagement ; cette géométrie n’est pas propre aux alésoirs.
Ne réduisez pas davantage le col simplement parce que l’alésoir entre difficilement. Une souplesse accrue diminue aussi la résistance à la flexion et peut aggraver le broutement ou la casse. Déterminez d’abord si l’écart vient de l’avant-trou, de l’alignement de broche, du porte-outil ou de l’outil. La conception du col fait partie d’une solution maîtrisée, sans remplacer ce diagnostic.
L’alésage à l’outil établit une trajectoire, mais nécessite de la surépaisseur
Dans un montage d’alésage à l’outil adapté, l’arête suit une trajectoire référencée à l’axe contrôlé de la machine ou à la position programmée. L’outil peut enlever plus de matière d’un côté du trou que de l’autre, rapprochant ainsi la surface finale de la géométrie visée.
C’est pourquoi la matière restante compte. Imaginez le cercle final souhaité superposé au trou existant à chaque profondeur. Si l’ancien trou dépasse déjà ce cercle, l’enlèvement de matière ne peut pas recréer la paroi manquante. Contrôler uniquement le diamètre à l’entrée ne suffit pas lorsque le trou initial est incliné.
Il reste de la matière autour du contour visé
Évaluer l’alésage à l’outil et la reprise sur toute la profondeur.
L’ancien trou dépasse le contour visé
La coupe ne peut pas remplacer la paroi manquante.
Pointillés verts : trou visé. Trait brun continu : trou existant.
L’alésage à l’outil reste soumis à la mécanique de la coupe. Une arête unique subit aussi des efforts, et une barre longue ou mal soutenue peut fléchir ou vibrer. La surépaisseur, la portée de l’outil, la géométrie de la machine, le bridage et la tolérance prescrite limitent la correction possible.
Si le trou est déjà trop grand, l’alésage à l’outil ne peut pas rétablir son diamètre. Évaluez une réparation approuvée ou rebutez la pièce avant d’investir du temps dans une autre passe de finition.
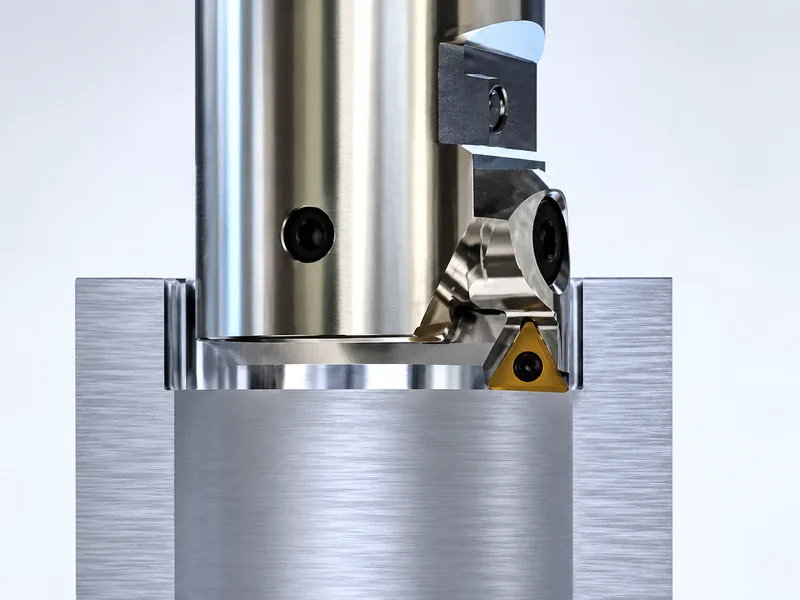
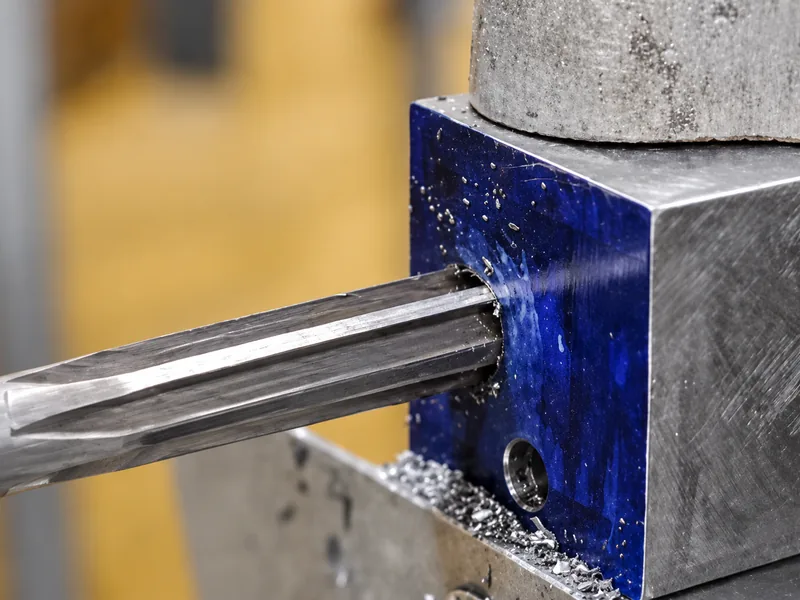
Démonstration d’alésage à l’outil fournie avec cet article. Vérifiez l’outil, la surépaisseur et le montage adaptés à votre propre procédé.
Utiliser l’alésoir pour une finition répétable et l’outil d’alésage pour maîtriser l’axe
En série, avec des avant-trous réguliers et bien positionnés, un alésoir à plusieurs arêtes peut assurer une finition efficace. Ses arêtes se partagent le travail, et le procédé peut être organisé autour d’une surépaisseur, d’un diamètre et d’un état de surface répétables. C’est une raison pratique de choisir l’alésoir lorsque l’opération précédente a déjà assuré le positionnement.
Si la position des avant-trous varie au-delà de ce que le plan autorise, un alésage rapide à l’alésoir ne récupérera pas ces pièces. Établissez le trou par un alésage à l’outil adapté lorsque la matière et le montage le permettent, puis déterminez si l’alésoir apporte un gain utile de productivité ou de finition. Pour une petite série, l’alésage à l’outil peut déjà satisfaire toutes les exigences sans alésoir dédié.
Comparez le temps réel de cycle pour obtenir des pièces conformes, réglage et contrôle compris. Davantage d’arêtes peuvent favoriser un alésage productif, mais l’avance autorisée et le reste du cycle déterminent l’avantage ; le nombre de goujures ne multiplie pas à lui seul la productivité.
Un alésoir à col réduit peut finir le long d’un trou existant grâce à une souplesse limitée. Un montage d’alésage à l’outil adapté peut établir la trajectoire requise. Le choix commence par la tâche dont la pièce a besoin.
Pour discuter de l’outil de finition, consultez nos alésoirs en carbure monobloc et nos alésoirs PCD. Transmettez le plan de l’outil ou de la pièce, la matière et la gamme actuelle afin que notre équipe puisse étudier les exigences du trou.