










Escariado frente a mandrinado: por qué el escariador sigue el agujero
Elija el escariado cuando el agujero existente esté bien situado y necesite controlar el diámetro y el acabado superficial. Considere el mandrinado cuando deba establecer o corregir la posición o el eje del agujero, siempre que quede material suficiente y la máquina y el montaje puedan mantener la geometría exigida. Un agujero más liso no está necesariamente mejor situado.
Esta diferencia también explica una decisión de diseño menos evidente: un escariador puede tener un cuello reducido que permita cierta flexibilidad. Esa flexibilidad puede ayudarlo a adaptarse al agujero existente. No es un mecanismo para devolver un agujero descentrado al eje indicado en el plano.
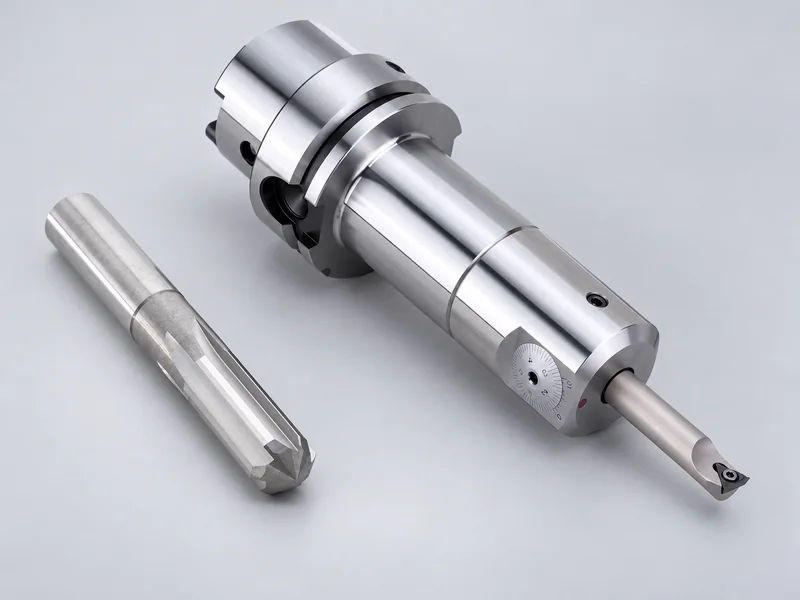
Elegir la secuencia según la característica que se debe controlar
| Condición inicial | Orientación del proceso | Qué verificar |
|---|---|---|
| La posición es aceptable; deben mejorarse el diámetro y el acabado | Evaluar el escariado con una demasía de acabado adecuada. | Uniformidad del agujero previo, alineación de la herramienta, diámetro y acabado después del mecanizado. |
| La posición o el eje son incorrectos, pero queda material suficiente | Evaluar el mandrinado para establecer la geometría. | Eliminación completa de la superficie anterior en toda la profundidad, referencias, rigidez y requisitos geométricos finales. |
| Debe establecerse la posición antes de una pasada de acabado productiva | El mandrinado seguido de escariado puede repartir las tareas. | Que el mandrinado deje el eje y la demasía previstos para el escariador. |
| El agujero existente sobrepasa la envolvente final permitida | Evaluar una reparación aprobada o rechazar la pieza. | Si se permite una reparación; ni el escariado ni el mandrinado convencionales añaden material. |
La ruta combinada solo resulta útil cuando cada operación tiene un propósito. Añadir una pasada de escariado a un agujero que ya cumple todos los requisitos puede aumentar el coste sin mejorar el resultado. En cambio, eliminar la operación que establece la posición para reducir el tiempo de ciclo puede dar lugar a un proceso rápido que produzca reiteradamente agujeros no conformes.
Identificar primero el defecto: tamaño, superficie o posición
Antes de cambiar la herramienta de acabado, separe las mediciones. Diámetro, rugosidad, redondez, rectitud y posición describen características distintas. Un agujero puede superar el control de diámetro y fallar en su posición respecto a una referencia.
Si el problema es el diámetro y el acabado, examine la demasía de escariado, las condiciones de corte, el estado de la herramienta y la alineación del conjunto montado. Si la posición ya es incorrecta antes del acabado, el proceso necesita establecer el eje requerido. Exigir ambas tareas a un escariador convencional oculta el defecto real.
Para defectos de acabado relacionados, consulte la guía sobre problemas de acabado superficial en el escariado. Aquí se analiza la decisión entre seguir el agujero existente y volver a mecanizarlo alrededor de un eje controlado.
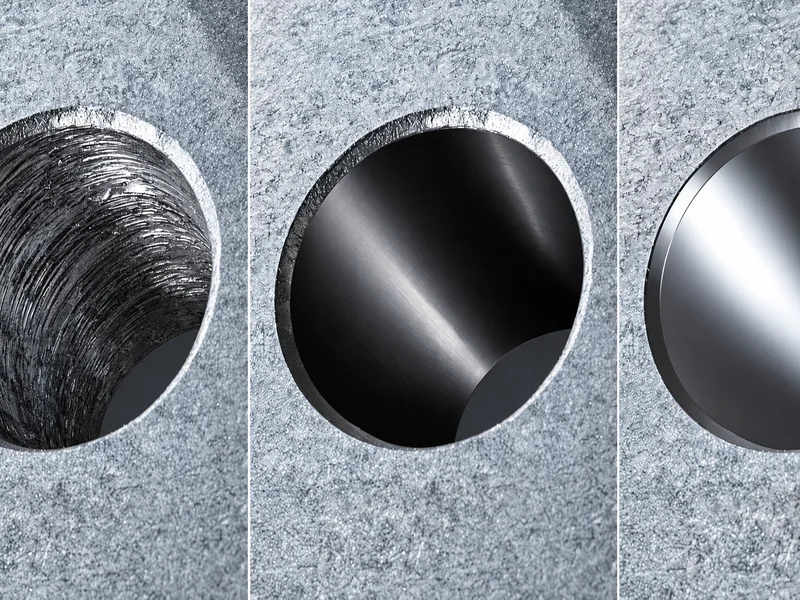
Seguir el agujero puede ser el comportamiento previsto
Un escariador convencional retira una demasía controlada de un agujero previamente realizado. Su entrada de corte y sus superficies de guía interactúan con el agujero durante el avance. Por eso, la calidad y la alineación de la operación previa forman parte del proceso de escariado, en lugar de ser defectos que la herramienta de acabado pueda borrar sin más.
Suponga que un agujero taladrado está ligeramente desplazado de su posición nominal. El escariado puede llevar el diámetro y el acabado a tolerancia mientras persiste el error de posición. La superficie final parece mejor, pero un pasador de posicionamiento puede seguir estando mal situado respecto al resto de la pieza.
Esta es una regla de planificación para el escariado convencional, no una afirmación de que todos los sistemas especializados se comporten igual. Algunas herramientas y configuraciones de guiado específicas tienen capacidades diferentes. Su función demostrada debe establecerse por separado.
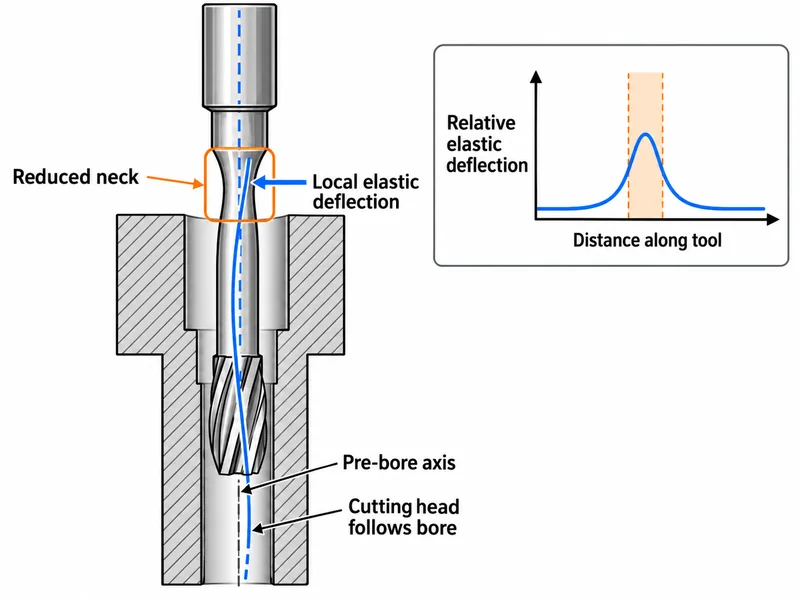
Cómo ayuda un cuello reducido a que la cabeza siga el agujero
El cuello conecta la cabeza de corte con el mango. Reducir su sección puede permitir un movimiento elástico limitado de la cabeza. En un diseño previsto para ello, esa flexibilidad ayuda a compensar pequeñas diferencias de alineación mientras la cabeza sigue el agujero preparado.
Deben distinguirse tres conceptos de diseño:
Holgura: una sección reducida evita el contacto no deseado con una pared, un hombro u otra geometría.
Flexibilidad: la sección y la longitud permiten un movimiento elástico controlado bajo carga.
Guiado: el contacto entre herramienta y agujero determina cómo se apoya la cabeza durante el mecanizado.
Estas funciones pueden interactuar, pero la presencia de un cuello estrecho no demuestra qué pretendía el diseñador. También existen fresas de mango con cuello reducido para mejorar el alcance y la holgura; esta solución no es exclusiva de los escariadores.
No reduzca el cuello simplemente porque al escariador le cueste entrar. Una mayor flexibilidad también reduce la resistencia a la deflexión y puede agravar las vibraciones o la rotura. Identifique primero si el desajuste proviene del agujero previo, de la alineación del husillo, del portaherramientas o de la herramienta. El diseño del cuello forma parte de una solución controlada, no sustituye ese diagnóstico.
El mandrinado establece una trayectoria de corte, pero necesita sobrematerial
En un montaje adecuado de mandrinado, el filo sigue una trayectoria referenciada al eje controlado de la máquina o a la posición programada. La herramienta puede retirar más material de un lado del agujero que del otro y aproximar así la superficie final a la geometría prevista.
Por eso importa el material restante. Imagine el círculo final deseado superpuesto al agujero existente en cada profundidad. Si el agujero anterior ya se extiende fuera de ese círculo, la eliminación de material por sí sola no puede recuperar la pared que falta. Comprobar solo el diámetro de entrada es insuficiente cuando el agujero original está inclinado.
Queda material alrededor del contorno objetivo
Evaluar el mandrinado y la eliminación completa de la superficie anterior en toda la profundidad.
El agujero anterior rebasa el contorno objetivo
El corte no puede reponer la pared que falta.
Verde discontinuo: agujero objetivo. Marrón continuo: agujero existente.
El mandrinado tampoco elimina la mecánica del corte. Un solo filo sigue soportando fuerzas, y una barra larga o mal apoyada puede flexionarse o vibrar. El sobrematerial, el alcance de la herramienta, la geometría de la máquina, la sujeción y la tolerancia especificada limitan la corrección posible.
Si el agujero ya es demasiado grande, el mandrinado no puede recuperar su diámetro. Evalúe una reparación aprobada o rechace la pieza antes de invertir tiempo en otra pasada de acabado.
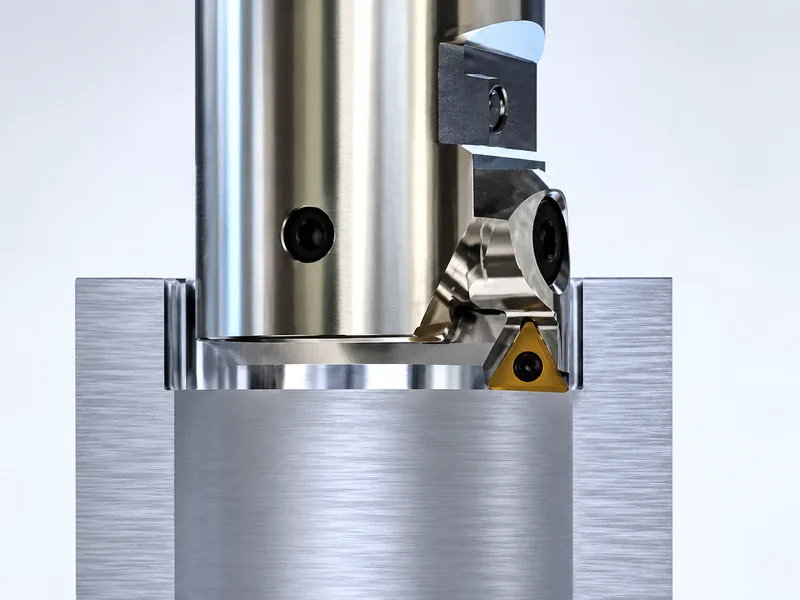
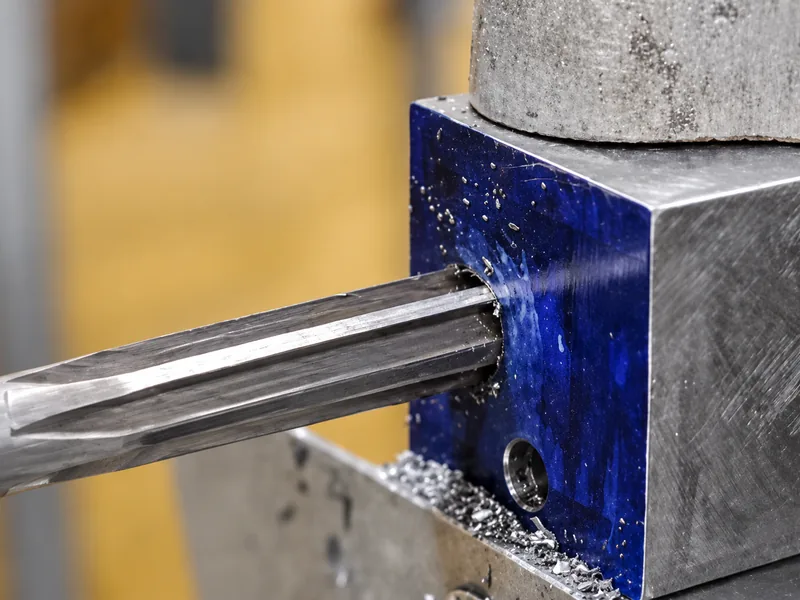
Demostración de mandrinado suministrada con este artículo. Confirme la herramienta, la demasía y el montaje adecuados para su propio proceso.
Escariado para un acabado repetible y mandrinado para controlar el eje
En una serie con agujeros previos uniformes y correctamente situados, un escariador de varios filos puede ofrecer una pasada de acabado eficiente. Sus filos comparten el trabajo y el proceso puede organizarse alrededor de una demasía, un diámetro y un requisito superficial repetibles. Es una razón práctica para elegir el escariado cuando la operación anterior ya ha establecido la posición.
Si la posición de los agujeros previos varía más de lo permitido en el plano, un escariado rápido no recuperará esas piezas. Establezca el agujero mediante un mandrinado adecuado cuando lo permitan el material restante y el montaje; después, determine si el escariado aporta productividad o acabado útiles. En lotes pequeños, el mandrinado puede cumplir todos los requisitos sin un escariador de acabado específico.
Compare el tiempo real de ciclo para obtener piezas conformes, incluyendo preparación, ajuste e inspección. Más filos pueden favorecer un escariado productivo, pero el avance admisible y el resto del ciclo determinan la ventaja; el número de canales por sí solo no multiplica la productividad.
Un escariador de cuello reducido puede acabar siguiendo un agujero existente gracias a una flexibilidad limitada. Un montaje de mandrinado adecuado puede establecer la trayectoria requerida. La elección empieza por determinar cuál de esas tareas necesita la pieza.
Para estudiar la herramienta de acabado, consulte nuestros escariadores de metal duro integral y escariadores PCD. Envíe el plano de la herramienta o de la pieza, el material y la secuencia de mecanizado actual para que nuestro equipo revise los requisitos del agujero.