










Alargamento ou mandrilamento: por que o alargador segue o furo
Escolha o alargamento quando o furo existente estiver corretamente posicionado e precisar de controle do diâmetro e do acabamento superficial. Considere o mandrilamento quando for necessário estabelecer ou corrigir a posição ou o eixo do furo, desde que haja material suficiente e que a máquina e a montagem possam manter a geometria exigida. Um furo mais liso não está necessariamente melhor posicionado.
Essa diferença também explica uma escolha de projeto menos evidente: um alargador pode ter um pescoço reduzido para permitir flexibilidade limitada. Essa flexibilidade pode ajudá-lo a se adaptar ao furo existente. Ela não faz um furo deslocado retornar ao eixo especificado no desenho.
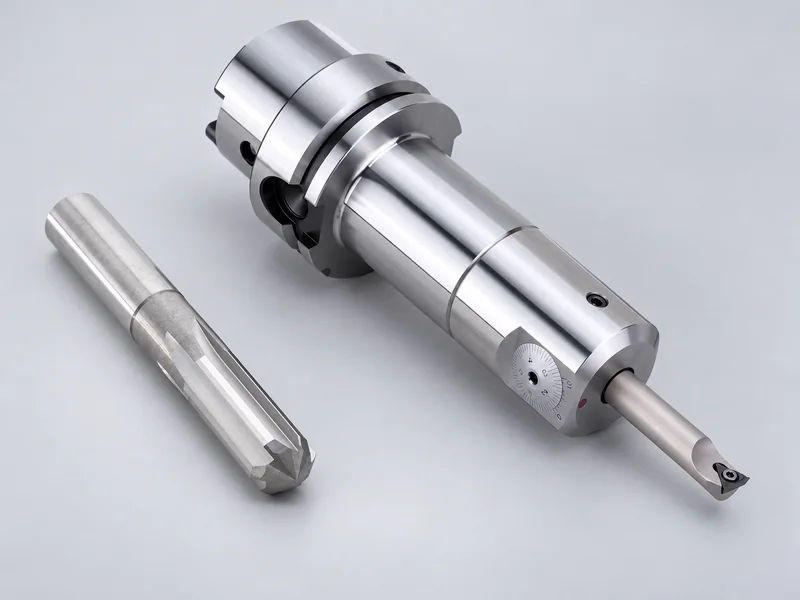
Escolher a sequência conforme a característica que precisa de controle
| Condição inicial | Direção do processo | O que verificar |
|---|---|---|
| A posição é aceitável; o diâmetro e o acabamento precisam melhorar | Avaliar o alargamento com sobremetal de acabamento adequado. | Regularidade do pré-furo, alinhamento da ferramenta, diâmetro e acabamento após a usinagem. |
| A posição ou o eixo está incorreto, mas resta material suficiente | Avaliar o mandrilamento para estabelecer a geometria. | Remoção completa da superfície anterior em toda a profundidade, referências, rigidez e requisitos geométricos finais. |
| É preciso estabelecer a posição antes de um passe de acabamento produtivo | Mandrilamento seguido de alargamento pode dividir as tarefas. | Se o mandrilamento deixa o eixo e o sobremetal previstos para o alargador. |
| O furo existente ultrapassa o contorno final permitido | Avaliar um reparo aprovado ou rejeitar a peça. | Se o reparo é permitido; nem o alargamento nem o mandrilamento convencionais acrescentam material. |
A rota combinada só é útil quando cada operação tem uma finalidade. Acrescentar um passe de alargamento a um furo que já atende a todos os requisitos pode aumentar o custo sem melhorar o resultado. Por outro lado, eliminar a operação de posicionamento para reduzir o tempo de ciclo pode criar um processo rápido que produz repetidamente furos fora de especificação.
Identificar primeiro o defeito: dimensão, superfície ou posição
Antes de trocar uma ferramenta de acabamento, separe as medições. Diâmetro, rugosidade, circularidade, retilineidade e posição descrevem características diferentes. Um furo pode passar na verificação de diâmetro e ainda falhar na posição em relação a uma referência.
Se o problema for diâmetro e acabamento, examine o sobremetal de alargamento, as condições de corte, o estado da ferramenta e o alinhamento do conjunto montado. Se a posição já estiver errada antes do acabamento, o processo precisa estabelecer o eixo exigido. Pedir a um alargador convencional que execute as duas tarefas esconde o defeito real.
Para defeitos de acabamento relacionados, consulte o guia sobre problemas de acabamento superficial no alargamento. Aqui, o foco é decidir entre seguir o furo existente e usiná-lo novamente em torno de um eixo controlado.
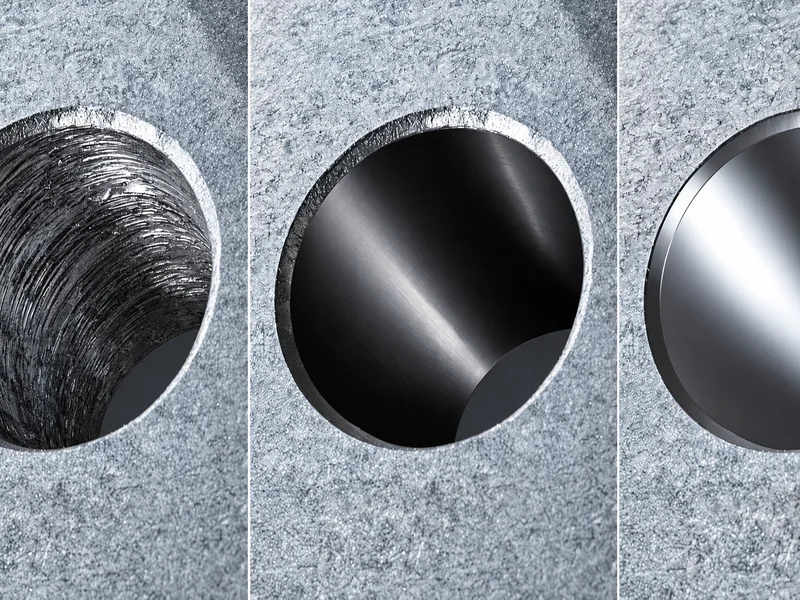
Seguir o furo pode ser o comportamento desejado
Um alargador convencional remove um sobremetal controlado de um furo previamente executado. Sua entrada de corte e suas superfícies de guia interagem com esse furo durante o avanço. Por isso, a qualidade e o alinhamento da operação anterior fazem parte do processo de alargamento, em vez de serem algo que a ferramenta de acabamento possa simplesmente eliminar.
Suponha que um furo executado com broca esteja ligeiramente deslocado da posição especificada. O alargamento pode colocar diâmetro e acabamento dentro da tolerância, mantendo o erro de posição. A superfície acabada parece melhor, mas um pino de localização ainda pode estar no lugar errado em relação ao restante da peça.
Essa é uma regra de planejamento para o alargamento convencional, não uma afirmação de que todos os sistemas especializados se comportam da mesma forma. Algumas ferramentas e configurações de guia específicas têm outras capacidades. Sua função comprovada deve ser estabelecida separadamente.
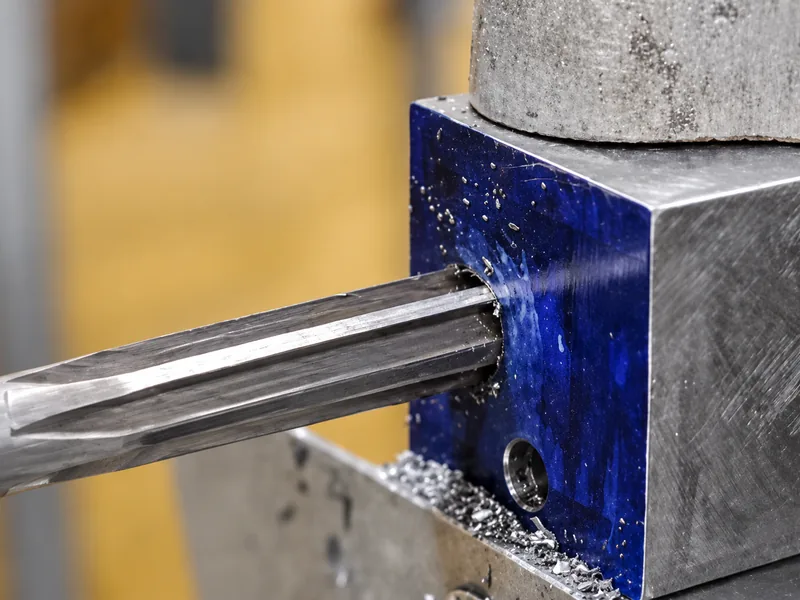
Como um pescoço reduzido ajuda a cabeça do alargador a seguir o furo
O pescoço liga a cabeça de corte à haste. Reduzir sua seção pode permitir um movimento elástico limitado da cabeça. Em um projeto destinado a isso, essa flexibilidade ajuda a cabeça a acomodar pequenas diferenças de alinhamento enquanto segue o furo preparado.
Três conceitos de projeto devem permanecer distintos:
Folga: uma seção reduzida evita o contato indesejado com uma parede, um ressalto ou outra geometria.
Flexibilidade: a seção e o comprimento permitem um movimento elástico controlado sob carga.
Guiamento: o contato entre a ferramenta e o furo determina como a cabeça de corte é apoiada durante a usinagem.
Essas funções podem interagir, mas a presença de um pescoço estreito não comprova a intenção do projetista. Também existem fresas de topo com pescoço reduzido para alcance e folga; esse recurso não é exclusivo dos alargadores.
Não afine o pescoço apenas porque o alargador encontra dificuldade para entrar. Mais flexibilidade também reduz a resistência à deflexão e pode piorar vibrações ou quebras. Identifique primeiro se o desalinhamento vem do pré-furo, do eixo-árvore, do porta-ferramenta ou da ferramenta. O projeto do pescoço faz parte de uma solução controlada, não substitui esse diagnóstico.
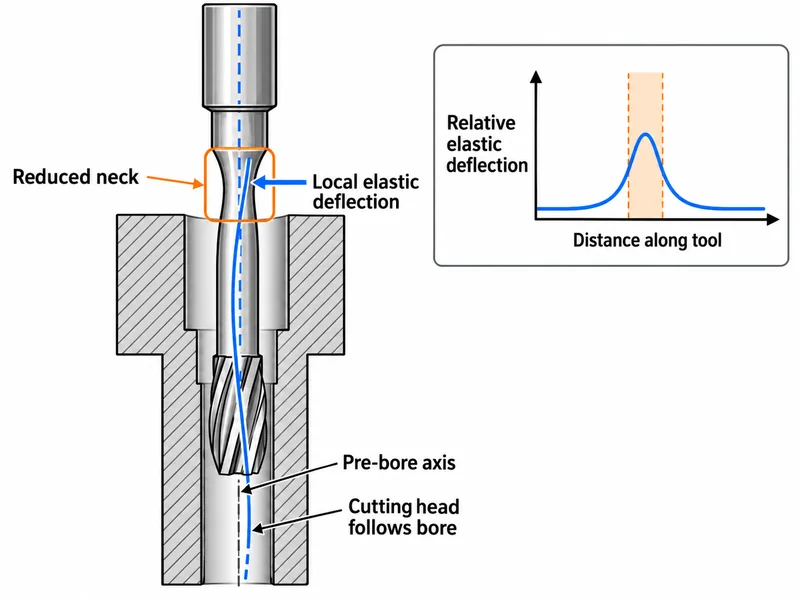
O mandrilamento estabelece uma trajetória de corte, mas exige sobremetal
Em uma montagem adequada de mandrilamento, a aresta segue uma trajetória referenciada ao eixo controlado da máquina ou à posição programada. A ferramenta pode retirar mais material de um lado do furo existente do que do outro, aproximando a superfície final da geometria pretendida.
É por isso que o material restante importa. Imagine o círculo final desejado sobreposto ao furo existente em cada profundidade. Se o furo antigo já ultrapassa esse círculo, apenas remover material não pode recompor a parede ausente. Verificar somente o diâmetro de entrada é insuficiente quando o furo original está inclinado.
Resta material ao redor do contorno desejado
Avaliar o mandrilamento e a remoção completa da superfície anterior em toda a profundidade.
O furo antigo ultrapassa o contorno desejado
O corte não pode recompor a parede ausente.
Verde tracejado: furo desejado. Marrom contínuo: furo existente.
O mandrilamento também não elimina a mecânica do corte. Uma única aresta continua submetida a forças, e uma barra longa ou mal apoiada pode flexionar ou vibrar. Sobremetal, alcance da ferramenta, geometria da máquina, fixação e tolerância especificada limitam a correção possível.
Se o furo já estiver acima do diâmetro permitido, o mandrilamento não poderá recuperá-lo. Avalie um reparo aprovado ou rejeite a peça antes de gastar tempo com outro passe de acabamento.
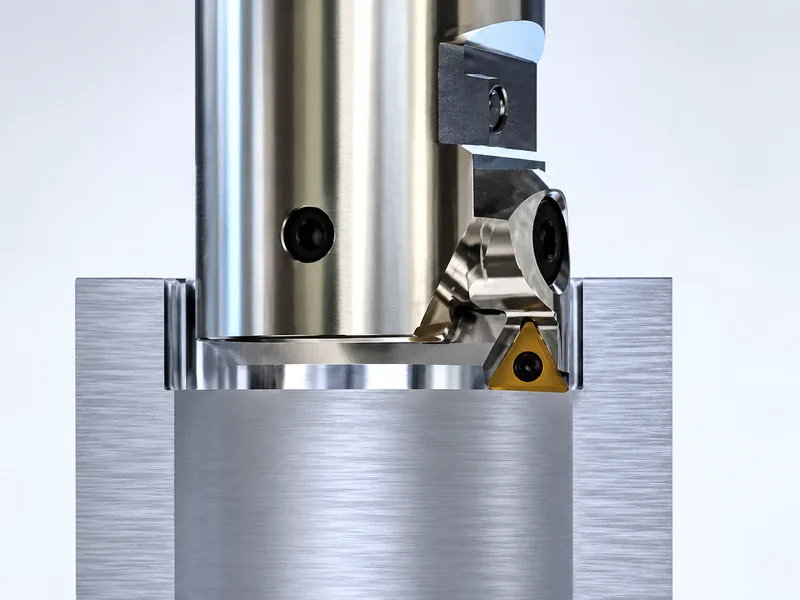
Demonstração de mandrilamento fornecida com este artigo. Confirme a ferramenta, o sobremetal e a montagem adequados ao seu próprio processo.
Usar alargamento para acabamento repetível e mandrilamento para controlar o eixo
Em uma série com pré-furos uniformes e corretamente posicionados, um alargador de múltiplas arestas pode proporcionar um passe de acabamento eficiente. Suas arestas dividem o trabalho, e o processo pode ser organizado em torno de sobremetal, diâmetro e acabamento repetíveis. Essa é uma razão prática para escolher o alargamento quando a operação anterior já definiu a posição.
Se a posição dos pré-furos variar além do permitido no desenho, o alargamento rápido não recuperará essas peças. Estabeleça o furo por mandrilamento adequado quando o sobremetal e a montagem permitirem; depois, decida se um passe de alargamento acrescenta produtividade ou acabamento úteis. Em lotes pequenos, o mandrilamento pode atender a todos os requisitos sem um alargador de acabamento específico.
Compare o tempo real de ciclo para obter peças conformes, incluindo preparação, ajuste e inspeção. Mais arestas podem favorecer um alargamento produtivo, mas o avanço permitido e o restante do ciclo determinam a vantagem; o número de canais sozinho não multiplica a produtividade.
Um alargador de pescoço reduzido pode acabar ao longo de um furo existente por meio de flexibilidade limitada. Uma montagem adequada de mandrilamento pode estabelecer a trajetória exigida. A escolha começa pela tarefa de que a peça precisa.
Para discutir a ferramenta de acabamento, veja nossos alargadores de metal duro inteiriço e alargadores PCD. Envie o desenho da ferramenta ou da peça, o material e a sequência atual de usinagem para que nossa equipe avalie os requisitos do furo.