










Цельнотвердосплавные свёрла и свёрла со сменными пластинами: место сменных головок
Цена покупки сверла отвечает только на часть вопроса выбора. Нужно также знать, как меняется отверстие по мере износа кромок, что заменяют после износа и требуется ли следующая операция обработки.
Это полезная отправная точка для сравнения цельнотвердосплавного сверла, сверла со сменной головкой и сверла со сменными пластинами. Конструкция объясняет большую часть разницы в стоимости. Чертёж и производственное испытание показывают, сохраняется ли экономия после контроля и чистовой обработки.
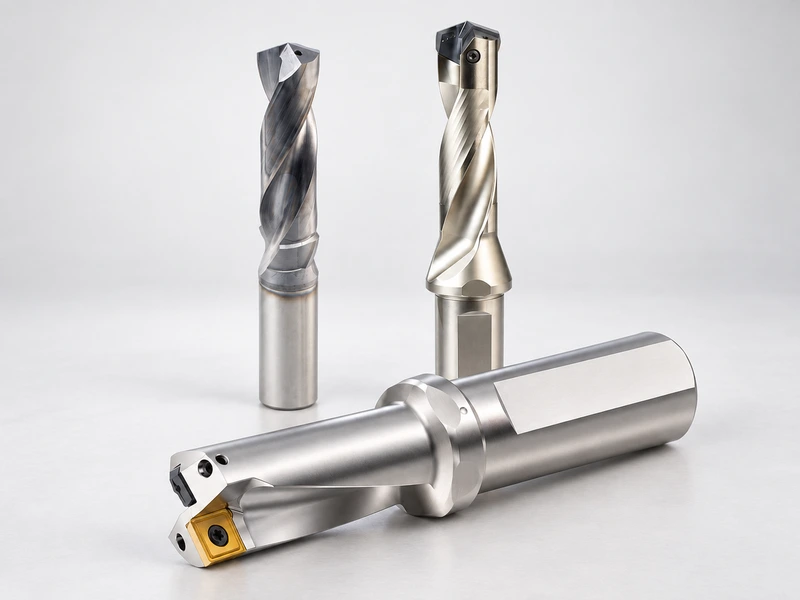
Разберитесь, какая часть режет и какая заменяется
Начните с конструкции: какие детали несут кромки и какие остаются в эксплуатации после их износа? Это объясняет обслуживание и стоимость лучше, чем обозначения одного сверла как «точного», а другого как «экономичного».
| Тип сверла | Конструкция | Что меняется после износа | Что проверять |
|---|---|---|---|
| Цельный твёрдый сплав | Твердосплавный корпус несёт режущую геометрию, канавки и опорные элементы. | Инструмент можно восстановить, если это допустимо, либо заменить. | Качество отверстий на протяжении полезного срока службы и, если применимо, после восстановления. |
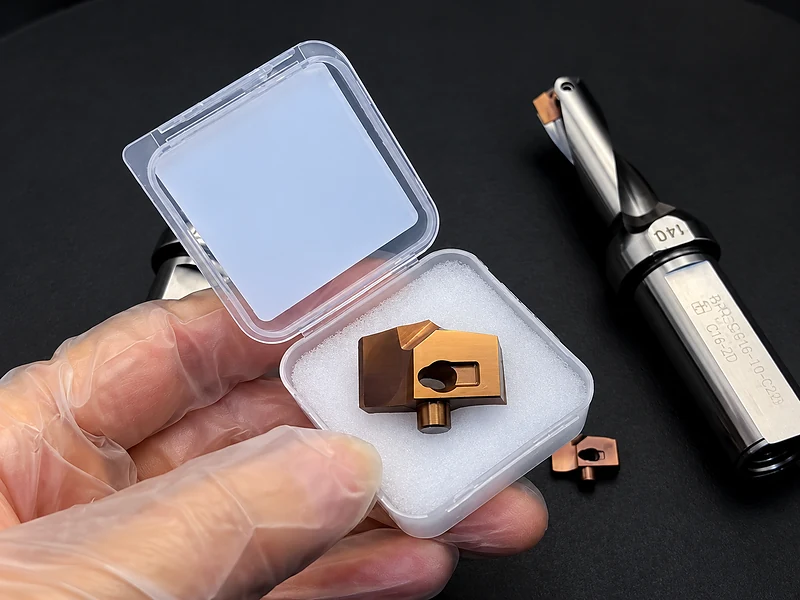
| Сменная головка | Многоразовый корпус несёт сменную твердосплавную режущую головку. | Головку заменяют; исправный корпус продолжает работать. | Посадку головки, состояние инструмента и постоянство качества отверстий после смены головки. |
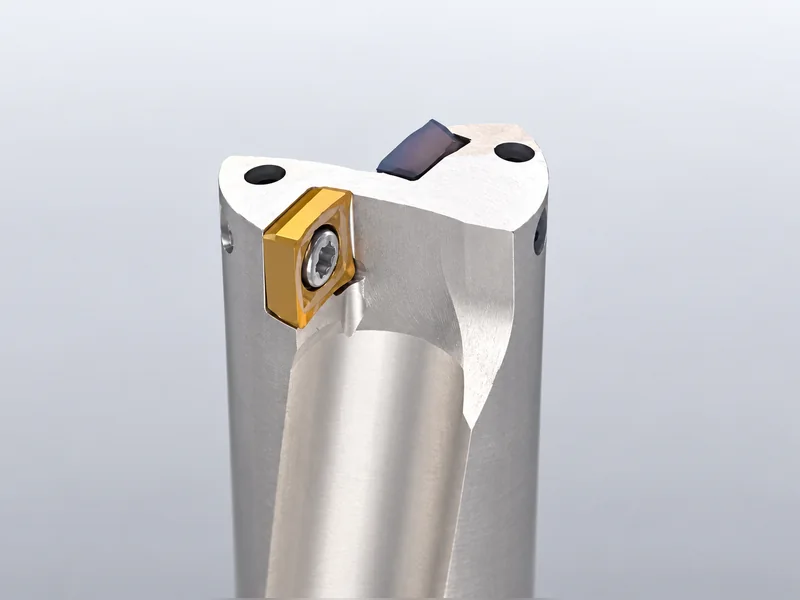
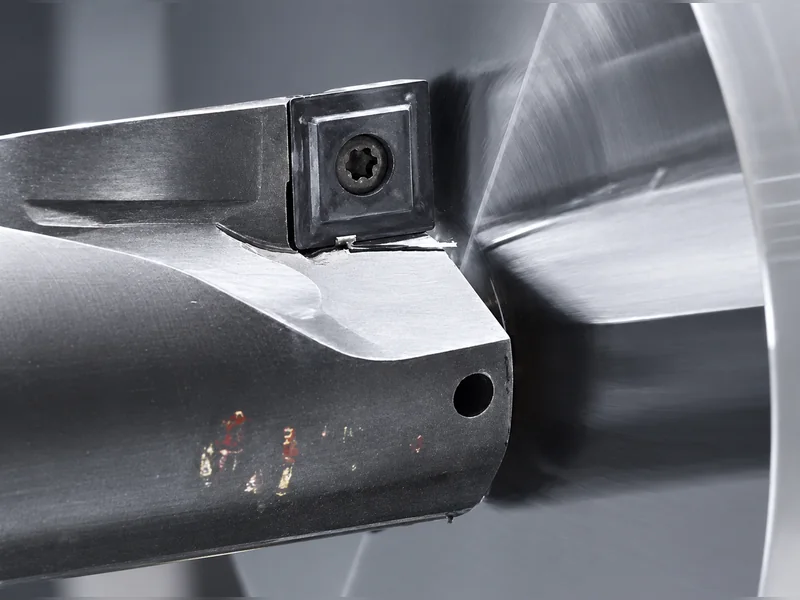
| Сменные пластины | Многоразовый корпус несёт отдельные режущие пластины. Обычное сверло с пластинами имеет центральную и периферийную пластины. | Пригодные кромки поворачивают в рабочее положение либо заменяют пластины. | Выбор и посадку пластин, работу при резании и оставшийся припуск на чистовую обработку отверстия. |
Сменная головка не взаимозаменяема с любой внешне похожей. Проверьте разрешённый диапазон диаметров корпуса и конкретное соединение головки. Центральную и периферийную пластины также устанавливают в предписанные для сверла позиции.
Почему диаметр меняет расчёт затрат
Цельнотвердосплавное сверло большего диаметра содержит больше твёрдого сплава в корпусе. Стальной корпус с твердосплавной головкой или пластинами уменьшает количество сплава, обновляемого после износа. Основная часть несущей конструкции продолжает работать при замене изношенного режущего элемента.
Цельный твёрдый сплав также позволяет шлифовать в корпусе специальную геометрию, включая ступени и различные формы канавок. Для конкретного отверстия это может оправдать затраты. Для другой работы экономичнее может оказаться замена только головки или пластин.
Рабочие диапазоны пересекаются, поэтому один диаметр не определяет границу выбора конструкций. Сравнивайте доступные системы при требуемой глубине, на реальном материале и станке, по одинаковым требованиям к качеству.
Сравнивайте реальные варианты нужного размера. Не отказывайтесь от одного из них по цеховому правилу, выработанному для другой группы инструментов.
Центрирование важно, но «есть вершина» объясняет не всё
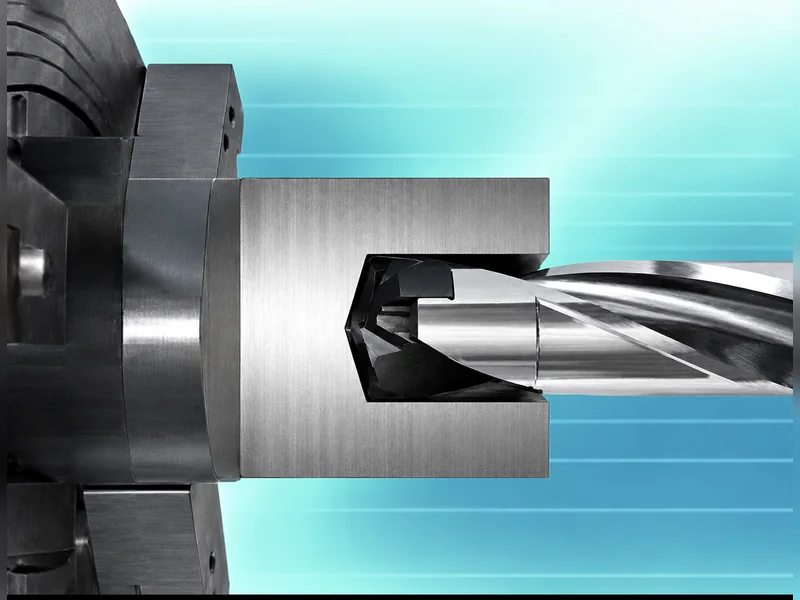
Устойчивость входа влияет на траекторию сверла. Сравнивайте характер врезания в поверхность, а не только скорость съёма материала при полном контакте. Быстрый цикл не компенсирует отверстие, изначально смещённое от заданного положения.
Однако сверло с пластинами не оставляет центр необработанным только потому, что у него нет привычной вершины спирального сверла. Центральная пластина обрабатывает центральную область, периферийная — наружную. Геометрию пластин и конструкцию инструмента оценивают как единую систему.
Для реальной задачи проверьте поверхность входа, соосность, биение, досягаемость и заданные пределы применения. Наклонный вход или прерывистая поверхность могут потребовать специального инструмента или процесса. Переход на цельный твёрдый сплав сам по себе не доказывает устранения проблемы соосности или наладки.
Для более подробного рассмотрения входной геометрии см. наше руководство по углу при вершине сверла. Используйте его вместе с инструкциями выбранного инструмента, а не вместо них.
Хорошая поверхность первого отверстия не доказывает стабильность производства
В одном наблюдении при сверлении алюминия острое сверло в начале работы обеспечивало около Ra 1.6 µm, но по мере износа поверхность ухудшалась. Это пример изменения характеристик в течение срока службы, а не гарантированная шероховатость: прежде чем использовать значение для другой работы, необходимо установить сплав, размеры сверла и условия измерения.
Это показывает, почему одно удачное отверстие может исказить сравнение. Если чертёж требует такой поверхности на всей партии, важно определить, как долго процесс остаётся в допуске и как выявить конец этого периода.
Применяйте одинаковую проверку ко всем трём конструкциям. Не считайте, что любое сверло со сменной головкой или пластинами даёт только черновое отверстие. Нельзя и предполагать, что цельнотвердосплавное сверло завершит любое прецизионное отверстие без следующей операции. Проверьте заявленные возможности конкретного инструмента и измерьте результат на реальной детали.
Определите, является ли сверление последней операцией
Если после сверления отверстие уже готово
После сверления проверьте все относящиеся к операции требования чертежа: диаметр, поверхность, положение и форму. Отбирайте образцы в течение всего испытания, а не только в начале. Для сменного инструмента включите отверстия, выполненные после замены головки или пластин.
Более дешёвый режущий элемент мало помогает, если процесс требует частой сортировки или даёт брак к концу партии. Выбирайте инструмент и интервал замены исходя из годного отверстия.
Если далее выполняется растачивание или развёртывание
Задача сверла включает получение подходящего и стабильного исходного отверстия для следующей операции. Более грубая поверхность после сверления может быть допустимой, но разброс размеров важен, если меняет припуск на чистовую обработку.
Сравнивайте весь маршрут: время сверления, расход инструмента, состояние исходного отверстия, время чистовой обработки и брак. Дешёвое сверление может привести к дорогому готовому отверстию, если нарушает устойчивость следующего этапа. Наше объяснение различий между сверлением и развёртыванием раскрывает этот вопрос.
Сравнивайте с учётом первого обновления режущих элементов
Задайте каждому варианту документированные исходные условия: одинаковые требования к заготовке и отверстию, но подходящие именно этому инструменту режимы резания. Запишите станок, держатель, подачу СОЖ и досягаемость. Одинаковая частота шпинделя не всегда означает справедливое сравнение разных конструкций.
Измеряйте отверстия с новой кромкой, в процессе работы, вблизи намеченной замены и после обновления. Учитывайте восстановление, если оно действительно возможно для цельнотвердосплавного инструмента. Для многоразовых систем учитывайте состояние корпуса и посадку головки или пластин.
Практическое сравнение:
Стоимость годного отверстия = отнесённые затраты на инструмент, обработку, замену, контроль и доработку ÷ количество годных отверстий.
Используйте одинаковые границы учёта затрат для всех вариантов. На разных деталях результат может оказаться в пользу разных свёрл. Важно, чтобы выбранная конструкция стабильно давала требуемое отверстие, а экономия сохранялась после учёта остальных операций.
Для рассмотренных конструкций см. наши цельнотвердосплавные свёрла и свёрла со сменными пластинами. Если требуется чистовая обработка, рассмотрите также группу твердосплавных развёрток с учётом всех требований процесса.