










Forets carbure monobloc ou à plaquettes : quelle place pour les têtes interchangeables ?
Le prix d’achat d’un foret ne répond qu’à une partie de la question de sélection. Il faut aussi savoir comment évolue le trou avec l’usure des arêtes, quels éléments sont remplacés et si une autre opération d’usinage est nécessaire.
C’est le point de départ utile pour comparer foret en carbure monobloc, foret à tête interchangeable et foret à plaquettes. Leur construction explique une grande partie des écarts de coût. Le plan et l’essai de production déterminent si les économies subsistent après contrôle et finition.
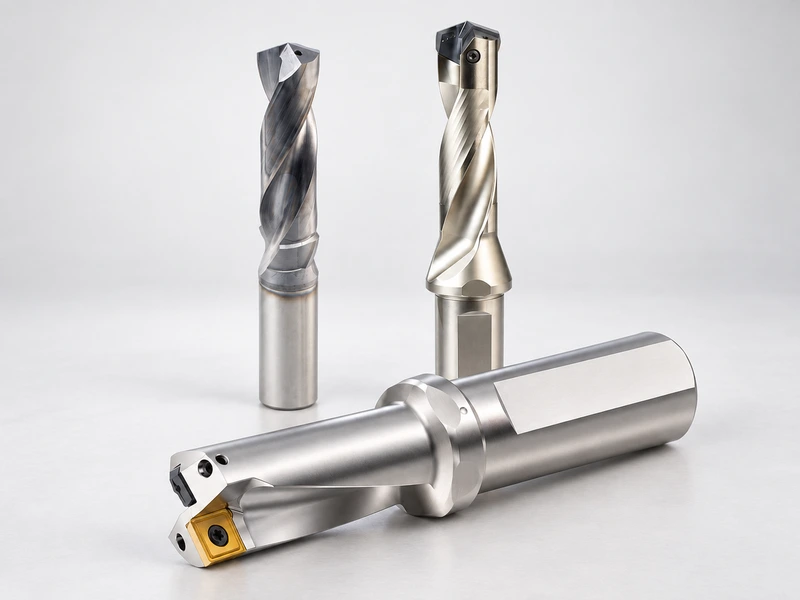
Comprendre quelle partie coupe et quelle partie est remplacée
Commencer par la construction : quelles parties portent les arêtes et lesquelles restent en service après leur usure ? Cela explique mieux les différences d’entretien et de coût que de qualifier un foret de « précis » et un autre d’« économique ».
| Type de foret | Construction | Ce qui change après usure | Points à vérifier |
|---|---|---|---|
| Carbure monobloc | Un corps en carbure porte la géométrie de coupe, les goujures et les éléments de soutien. | L’outil peut être reconditionné lorsque cela convient, ou remplacé. | Qualité du trou pendant la durée utile et, le cas échéant, après reconditionnement. |
| Tête interchangeable | Un corps réutilisable porte une tête de coupe en carbure remplaçable. | La tête est changée ; le corps reste en service s’il est en bon état. | Appui de la tête, état de l’outil et régularité des trous après changement de tête. |
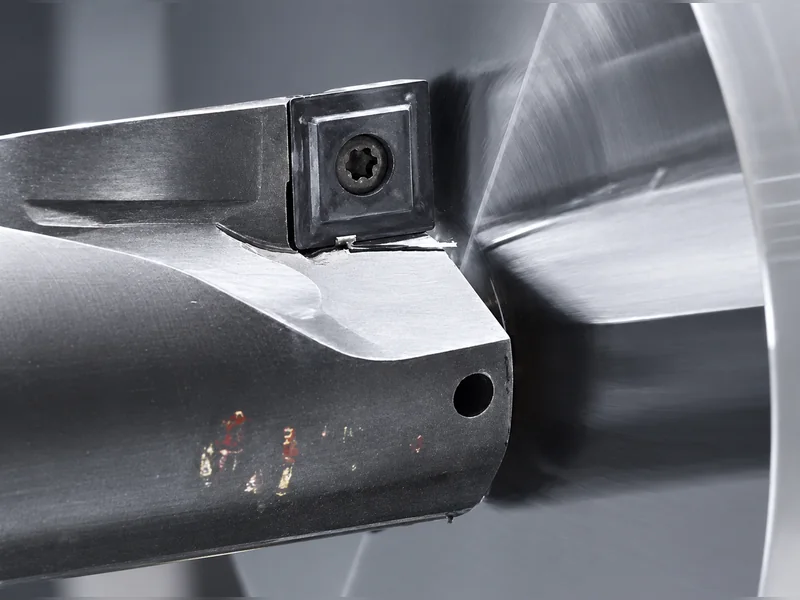
| Plaquettes indexables | Un corps réutilisable porte des plaquettes de coupe distinctes. Un foret en U courant comporte une plaquette centrale et une périphérique. | Les arêtes adaptées sont indexées ou les plaquettes remplacées. | Choix et appui des plaquettes, comportement en coupe et surépaisseur restante pour la finition du trou. |
Une tête remplaçable n’est pas interchangeable avec toute tête d’apparence similaire. Vérifier la plage de diamètres autorisée du corps et l’interface particulière. De même, les plaquettes centrale et périphérique doivent occuper les positions prescrites pour le foret.
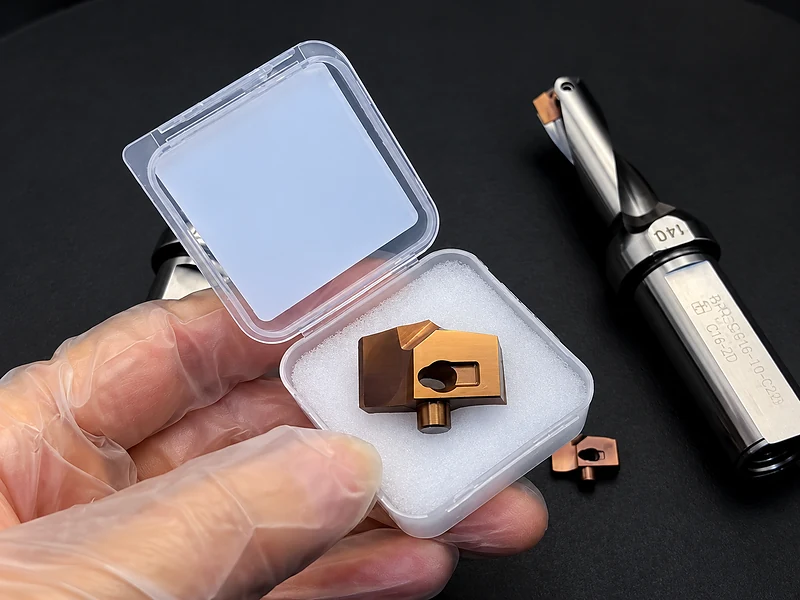
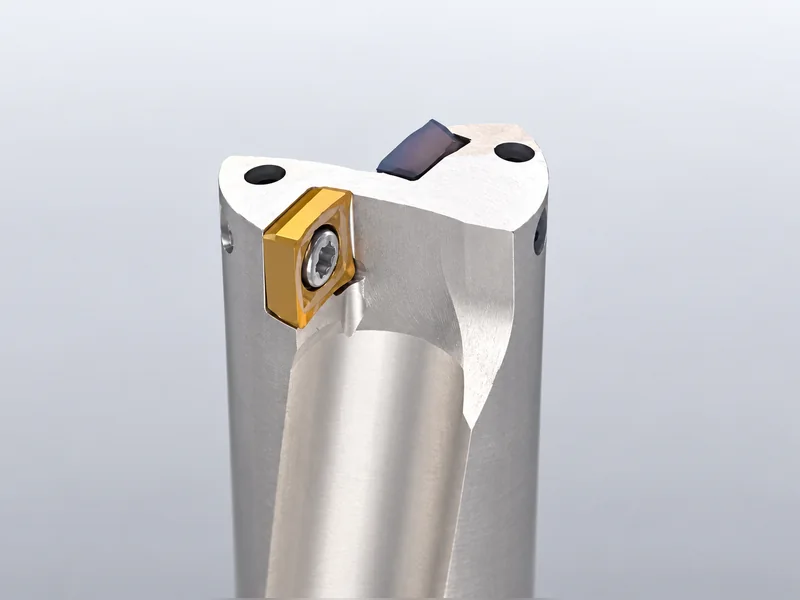
Pourquoi le diamètre modifie l’analyse économique
Un foret monobloc de grand diamètre emploie davantage de carbure dans son corps. Un corps en acier avec tête ou plaquettes en carbure réduit la quantité de carbure à renouveler après usure. Une grande partie de la structure de soutien reste en service lors du changement de la partie coupante usée.
Le carbure monobloc permet aussi au concepteur de rectifier des géométries spécifiques dans le corps, notamment des étagements et différentes goujures. Cette géométrie peut justifier le coût pour un trou donné. Pour une autre tâche, ne renouveler que la tête ou les plaquettes peut être plus économique.
Les plages d’outils se recouvrent ; le diamètre seul ne fixe donc pas la frontière entre constructions. Comparer les systèmes disponibles à la profondeur requise, dans le matériau et sur la machine réels, avec la même exigence de qualité.
Comparer les candidats réels dans la dimension requise. Ne pas en exclure un sur la base d’une règle d’atelier établie pour une autre gamme d’outils.
Le centrage compte, mais « possède une pointe » n’explique pas tout
La stabilité d’entrée influence la trajectoire établie par le foret. Comparer la manière dont chaque candidat engage la surface, pas seulement sa vitesse d’enlèvement en plein engagement. Un cycle rapide ne compense pas un trou décalé dès le départ.
Un foret à plaquettes ne laisse toutefois pas son centre non usiné parce qu’il ne possède pas la pointe familière d’un foret hélicoïdal. Sa plaquette centrale coupe la zone centrale, et la périphérique la zone extérieure. Géométrie des plaquettes et conception du foret doivent être évaluées ensemble.
Pour le travail réel, examiner surface d’entrée, alignement, faux-rond, portée et limites d’application prescrites. Une entrée inclinée ou une interruption peut exiger une conception ou un procédé particulier. Passer au carbure monobloc ne prouve pas, à lui seul, qu’un défaut d’alignement ou de montage est résolu.
Si la géométrie d’entrée demande une étude plus précise, notre guide de l’angle de pointe des forets apporte des éléments de contexte. L’utiliser avec les consignes de l’outil choisi, sans s’y substituer.
Un bon état de surface au premier trou ne prouve pas une capacité de production
Lors d’une observation de perçage de l’aluminium, un foret affûté produisait environ Ra 1.6 µm au début, puis l’état de surface se dégradait avec l’usure. C’est un exemple d’évolution sur la durée de vie, pas une finition garantie : alliage, dimensions du foret et conditions de mesure devraient être établis avant de reprendre cette valeur pour un autre travail.
Cela montre pourquoi un seul trou réussi peut fausser la comparaison. Si le plan exige cet état de surface pendant toute la production, il faut déterminer combien de temps le procédé reste conforme et comment repérer la fin de cet intervalle.
Appliquer le même essai aux trois constructions. Ne pas supposer que tout foret à tête interchangeable ou à plaquettes ne produit qu’un trou grossier. Un foret carbure monobloc ne doit pas non plus être présumé capable de finir chaque alésage de précision sans autre opération. Vérifier les capacités déclarées de l’outil réel et mesurer sur la pièce réelle.
Déterminer si le perçage est l’opération finale
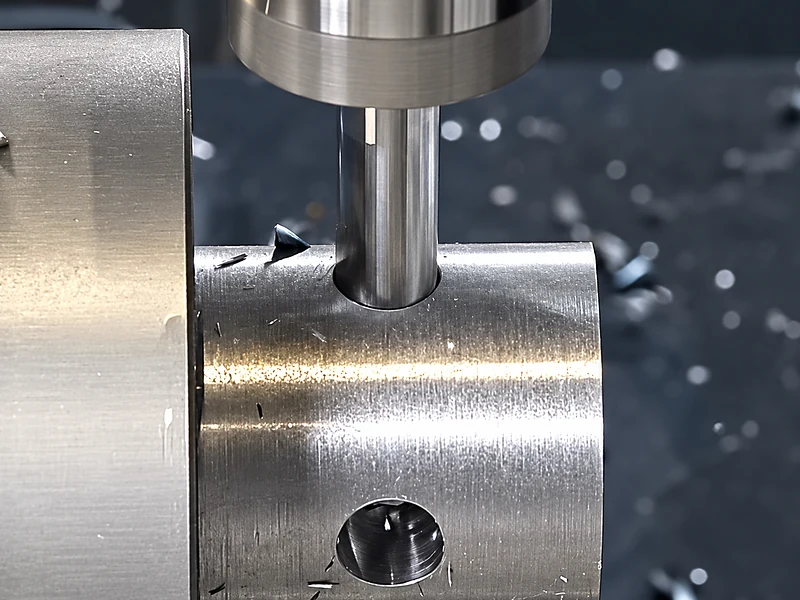
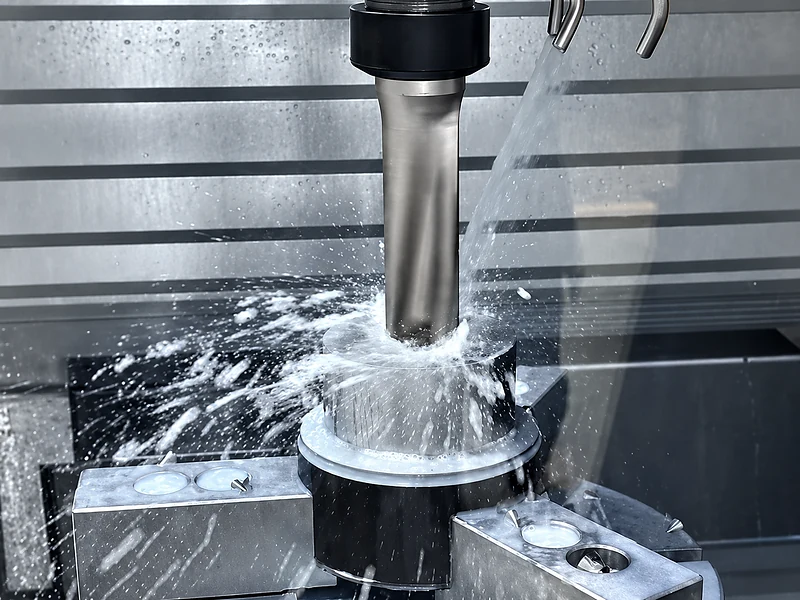
Si le trou percé est le trou fini
Après perçage, évaluer toutes les exigences pertinentes du plan : diamètre, état de surface, position et forme selon spécification. Échantillonner pendant tout l’essai, pas seulement au départ. Pour les outils à éléments remplaçables, inclure des trous réalisés après changement de tête ou de plaquettes.
Une pièce coupante moins chère apporte peu si le procédé nécessite des tris fréquents ou génère des rebuts en fin de série. Choisir l’outil et son intervalle de remplacement en fonction du trou accepté.
Si un alésage ou un passage à l’alésoir suit
Le rôle du foret inclut la fourniture d’un trou initial adapté et régulier pour l’opération suivante. Un état de surface percé plus grossier peut convenir, mais les variations restent importantes si elles modifient la matière laissée pour la finition.
Comparer toute la gamme : temps de perçage, consommation d’outils, état du trou initial, temps de finition et rebuts. Un trou percé moins cher peut devenir un trou fini coûteux s’il déstabilise l’opération suivante. Notre explication du perçage et de l’alésage à l’alésoir présente cette distinction.
Comparer les outils au-delà du premier changement
Définir un état initial documenté pour chaque candidat : même spécification de pièce et même exigence de trou, avec des conditions de coupe adaptées à l’outil concerné. Noter machine, porte-outil, arrosage et portée. Une même vitesse de broche ne garantit pas une comparaison équitable entre conceptions différentes.
Mesurer les trous avec une arête neuve, en cours d’utilisation, près du remplacement envisagé et après renouvellement. Inclure le reconditionnement lorsqu’il constitue une vraie possibilité pour l’outil monobloc. Pour les systèmes réutilisables, inclure état du corps et appui de la tête ou des plaquettes.
Une comparaison pratique consiste à calculer :
Coût par trou accepté = coûts imputés d’outillage, d’usinage, de changement, de contrôle et de retouche ÷ nombre de trous acceptés.
Utiliser le même périmètre de coûts pour chaque candidat. Le résultat peut favoriser des forets différents selon les pièces. L’important est que la construction choisie produise régulièrement le trou requis et que son économie apparente subsiste une fois le reste du procédé comptabilisé.
Pour les constructions évoquées, découvrir nos forets en carbure monobloc et nos forets à plaquettes. Si le trou exige une finition, examiner aussi la famille des alésoirs en carbure dans le cadre de toutes les exigences du processus.