










Taladros de metal duro integral frente a plaquitas: dónde encajan las puntas intercambiables
El precio de compra de un taladro solo responde a una parte de la selección. También debe saber cómo cambia el agujero con el desgaste, qué piezas se sustituyen y si hace falta otra operación de mecanizado.
Ese es el punto de partida útil para comparar taladros de metal duro integral, de punta intercambiable y de plaquitas. Su construcción explica gran parte de la diferencia de coste. El plano y un ensayo de producción determinan si el ahorro se mantiene después de la inspección y el acabado.
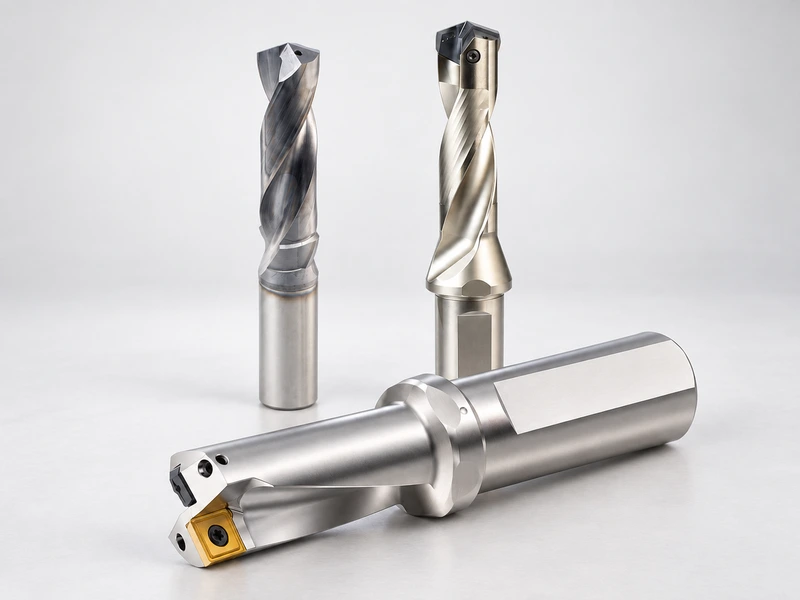
Comprenda qué parte corta y qué parte se sustituye
Empiece por la construcción: ¿qué piezas llevan los filos y cuáles siguen en servicio cuando estos se desgastan? Esto explica el mantenimiento y los costes mejor que etiquetar un taladro como «preciso» y otro como «económico».
| Tipo de taladro | Construcción | Qué cambia tras el desgaste | Qué verificar |
|---|---|---|---|
| Metal duro integral | Un cuerpo de metal duro incorpora la geometría de corte, las hélices y las características de apoyo. | La herramienta puede reacondicionarse cuando procede, o sustituirse. | Calidad del agujero durante la vida útil y, cuando corresponda, después del reacondicionamiento. |
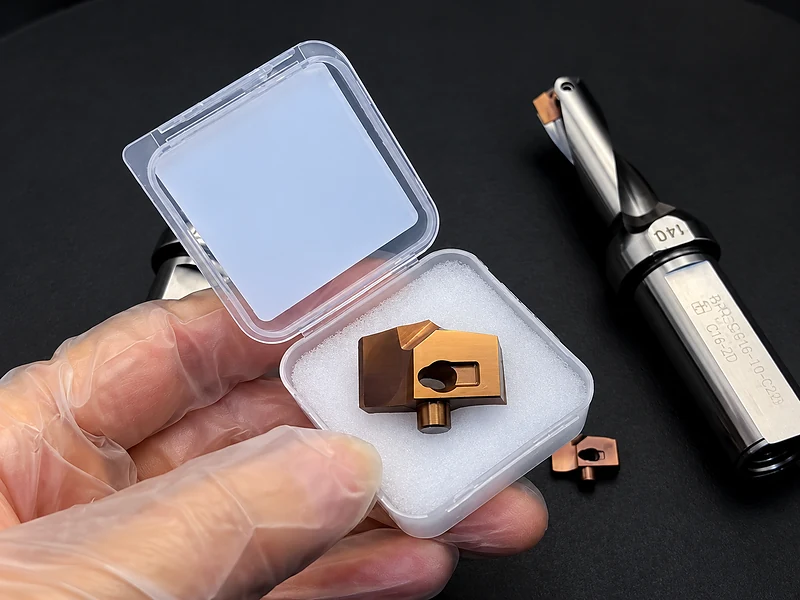
| Punta intercambiable | Un cuerpo reutilizable incorpora una cabeza de corte reemplazable de metal duro. | Se cambia la cabeza; el cuerpo sigue en uso si está en buen estado. | Asiento de la cabeza, estado de la herramienta y regularidad del agujero después del cambio. |
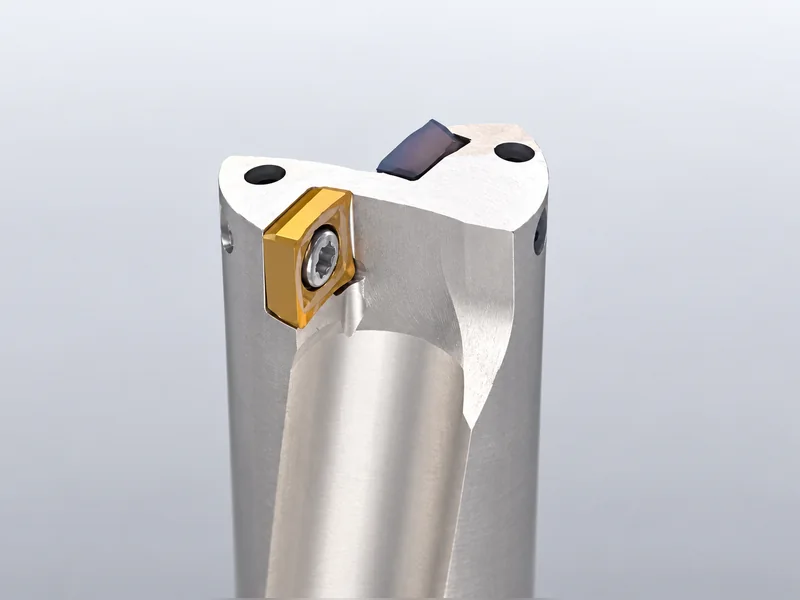
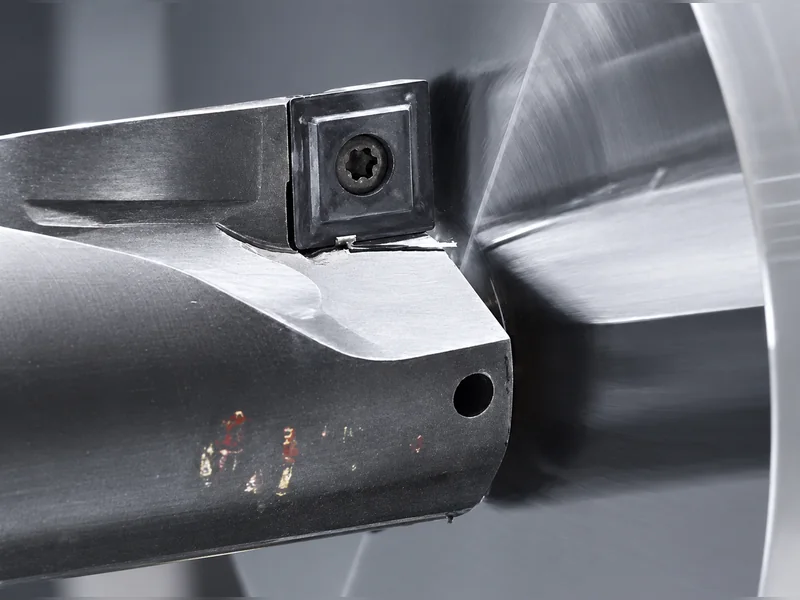
| Plaquita indexable | Un cuerpo reutilizable incorpora plaquitas de corte separadas. Un taladro en U habitual lleva plaquita central y periférica. | Se indexan los filos adecuados o se sustituyen las plaquitas. | Selección y asiento de las plaquitas, comportamiento en corte y sobrematerial de acabado restante. |
Una cabeza reemplazable no es intercambiable con cualquiera que se le parezca. Compruebe el rango de diámetros autorizado del cuerpo y la conexión concreta. Asimismo, las plaquitas central y periférica deben instalarse en las posiciones indicadas.
Por qué el diámetro cambia la discusión de costes
Un taladro integral de mayor diámetro utiliza más metal duro en el cuerpo. Un cuerpo de acero con cabeza o plaquitas de metal duro reduce la cantidad que debe renovarse tras el desgaste. Gran parte de la estructura permanece en servicio mientras se cambia el componente desgastado.
El metal duro integral también permite rectificar geometrías específicas, incluidos escalones y diferentes disposiciones de hélices. Para un agujero concreto, esa geometría puede justificar el coste. Para otro trabajo, renovar solo la cabeza o las plaquitas puede resultar más económico.
Los campos de herramientas se solapan, por lo que el diámetro no fija por sí solo la transición entre construcciones. Compare los sistemas disponibles a la profundidad exigida, en el material y la máquina reales, bajo el mismo requisito de calidad.
Compare candidatos concretos del tamaño requerido. No descarte uno por una regla de taller establecida para otra gama de herramientas.
El centrado importa, pero «tener punta» no lo explica todo
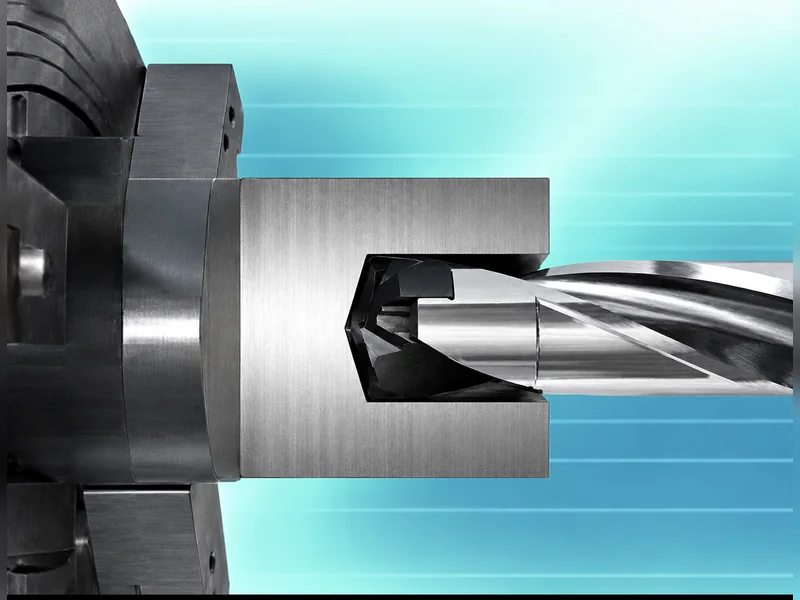
La estabilidad de entrada afecta a la trayectoria que establece el taladro. Compare cómo entra cada candidato, no solo la rapidez de arranque cuando está plenamente en corte. Un ciclo rápido no compensa un agujero que comienza fuera de posición.
Sin embargo, un taladro de plaquitas no deja el centro sin mecanizar por carecer de la punta habitual de una broca helicoidal. La plaquita central corta la zona central y la periférica la exterior. La geometría de las plaquitas y el diseño de la herramienta deben evaluarse como sistema.
Para el trabajo real, examine la superficie de entrada, la alineación, la excentricidad, el alcance y los límites de aplicación. Una entrada inclinada o una interrupción puede requerir un diseño o proceso específico. Cambiar a metal duro integral no demuestra por sí solo que se haya resuelto un problema de alineación o montaje.
Si la geometría de entrada requiere más estudio, nuestra guía del ángulo de punta del taladro ofrece contexto. Úsela junto con las instrucciones de la herramienta elegida, no para sustituirlas.
Un buen acabado en el primer agujero no demuestra capacidad productiva
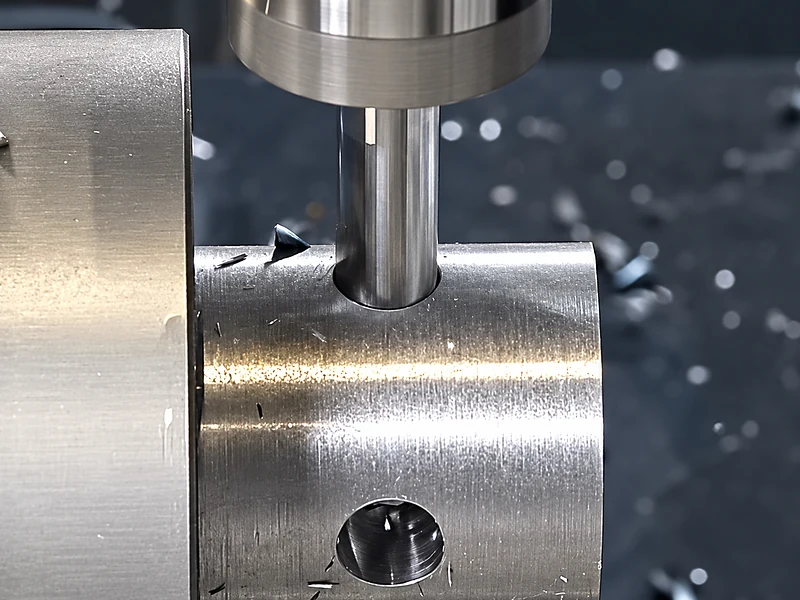
En una observación de taladrado de aluminio, una herramienta afilada produjo aproximadamente Ra 1.6 µm al principio, pero el acabado empeoró con el desgaste. Es un ejemplo de variación durante la vida útil, no un acabado garantizado: habría que conocer aleación, dimensiones y condiciones de medición antes de aplicar ese valor a otro trabajo.
Esto muestra por qué un único agujero correcto puede engañar al comparar herramientas. Si el plano exige ese acabado durante toda la producción, importa cuánto tiempo se mantiene el proceso dentro del requisito y cómo se detecta el final de ese intervalo.
Aplique el mismo ensayo a las tres construcciones. No suponga que todo taladro de punta intercambiable o de plaquitas solo produce agujeros bastos. Tampoco que el metal duro integral termina todos los agujeros de precisión sin otra operación. Compruebe la capacidad declarada de la herramienta real y mida el resultado en la pieza real.
Decida si el taladrado es la última operación
Si el agujero taladrado ya es el agujero terminado
Tras el taladrado, evalúe todos los requisitos relevantes del plano: diámetro, acabado, posición y forma según lo especificado. Tome muestras durante todo el ensayo, no solo al inicio. Con herramientas reemplazables, incluya agujeros posteriores al cambio de cabeza o plaquitas.
Un componente de corte barato aporta poco si el proceso exige clasificación frecuente o genera rechazos al final de la serie. Elija la herramienta y el intervalo de sustitución en función del agujero aceptado.
Si después se mandrina o se escaria
El taladro también debe proporcionar un agujero inicial adecuado y uniforme para la siguiente operación. Puede aceptarse un acabado taladrado más basto, pero la variación sigue siendo importante si modifica el sobrematerial de acabado.
Compare toda la ruta: tiempo de taladrado, consumo de herramientas, estado del agujero inicial, tiempo de acabado y rechazos. Un agujero taladrado barato puede convertirse en un agujero acabado caro si desestabiliza el siguiente paso. Nuestra explicación de taladrado frente a escariado aborda esa diferencia.
Realice una comparación que siga siendo válida tras el primer cambio de herramienta
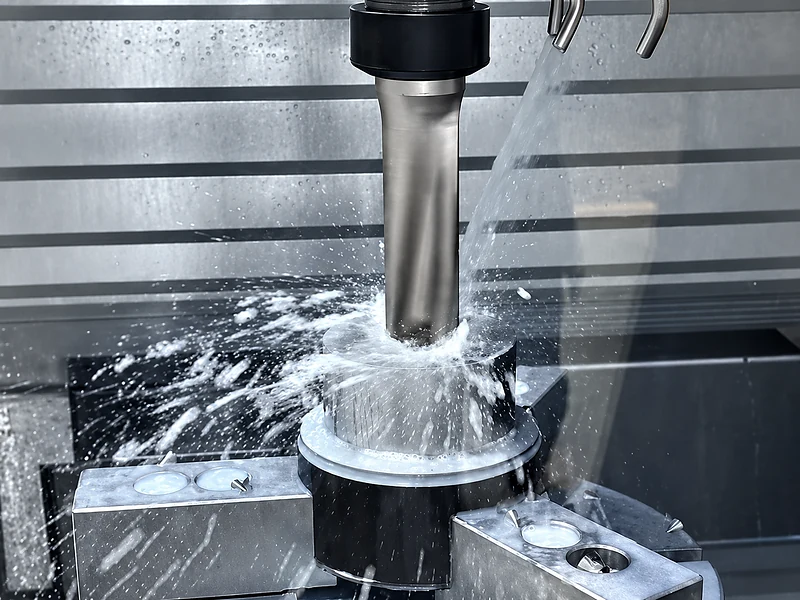
Dé a cada candidato una condición inicial documentada: misma especificación de pieza y requisito de agujero, con datos de corte apropiados para cada herramienta. Registre máquina, portaherramientas, refrigeración y alcance. La misma velocidad de husillo no garantiza una comparación justa entre diseños distintos.
Mida agujeros con filo nuevo, durante su uso, cerca del punto de sustitución previsto y después de renovarlo. Incluya el reacondicionamiento cuando sea una opción real para el taladro integral. Considere también el estado del cuerpo y el asiento de cabeza o plaquitas en los sistemas reutilizables.
Una comparación práctica es:
Coste por agujero aceptado = costes asignados de herramienta, mecanizado, cambio, inspección y retrabajo ÷ agujeros aceptados.
Use el mismo perímetro de costes para todos los candidatos. El resultado puede favorecer diferentes taladros según la pieza. Importa que la construcción elegida produzca de forma constante el agujero requerido y que el ahorro aparente sobreviva al contabilizar el resto del proceso.
Consulte nuestros taladros de metal duro integral y taladros de plaquitas para estas construcciones. Si el agujero requiere acabado, revise también la familia de escariadores de metal duro dentro de los requisitos completos del proceso.