










Vollhartmetallbohrer oder Wendeplattenbohrer: Wo passen Wechselkopfbohrer?
Der Kaufpreis eines Bohrers beantwortet nur einen Teil der Auswahlfrage. Ebenso wichtig sind die Bohrungsqualität bei fortschreitendem Schneidenverschleiß, die anschließend zu ersetzenden Teile und die Frage, ob eine weitere Bearbeitung nötig ist.
Dies ist der sinnvolle Ausgangspunkt zum Vergleich von Vollhartmetallbohrer, Wechselkopfbohrer und Wendeplattenbohrer. Ihr Aufbau erklärt einen großen Teil der Kostenunterschiede. Zeichnung und Fertigungsversuch zeigen, ob die Einsparungen nach Prüfung und Fertigbearbeitung bestehen bleiben.
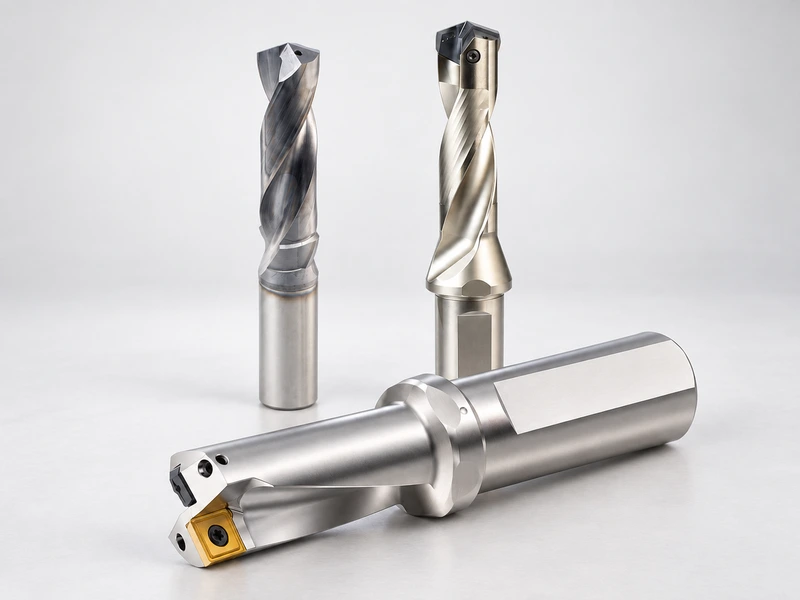
Verstehen, welches Teil schneidet und welches ersetzt wird
Mit dem Aufbau beginnen: Welche Teile tragen die Schneiden und welche bleiben nach deren Verschleiß im Einsatz? Das erklärt Wartungs- und Kostenunterschiede besser, als einen Bohrer als „präzise“ und einen anderen als „wirtschaftlich“ zu bezeichnen.
| Bohrertyp | Aufbau | Was sich nach Verschleiß ändert | Was zu prüfen ist |
|---|---|---|---|
| Vollhartmetall | Ein Hartmetallkörper trägt Schneidengeometrie, Spannuten und Stützfunktionen. | Das Werkzeug kann gegebenenfalls wiederaufbereitet oder ersetzt werden. | Bohrungsqualität über die nutzbare Standzeit und gegebenenfalls nach der Wiederaufbereitung. |
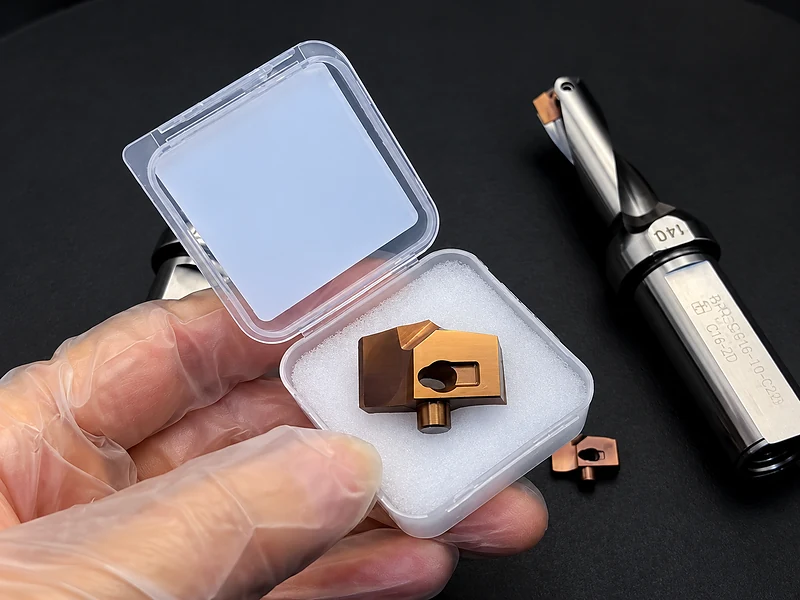
| Wechselkopf | Ein wiederverwendbarer Körper trägt einen wechselbaren Hartmetall-Schneidkopf. | Der Kopf wird gewechselt; ein gebrauchstauglicher Körper bleibt im Einsatz. | Kopfsitz, Werkzeugzustand und gleichbleibende Bohrungsqualität nach einem Kopfwechsel. |
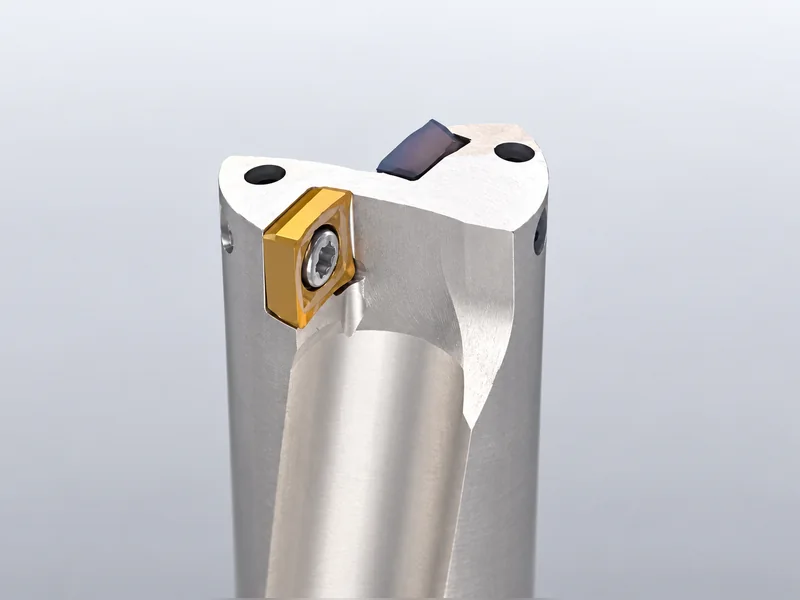
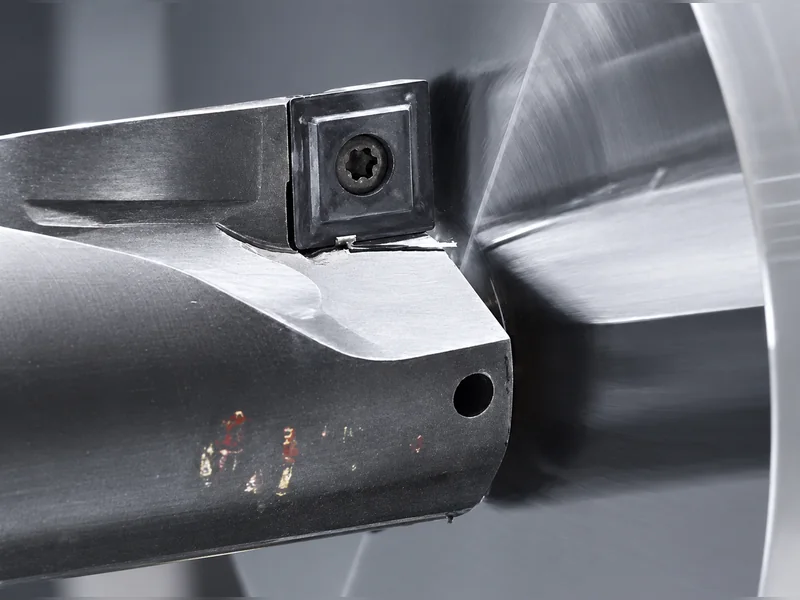
| Wendeplatte | Ein wiederverwendbarer Körper trägt einzelne Schneidplatten. Ein üblicher U-Bohrer besitzt eine Zentrums- und eine Umfangsschneidplatte. | Geeignete Plattenschneiden werden gewendet oder die Platten ersetzt. | Plattenauswahl und -sitz, Zerspanleistung und verbleibendes Aufmaß für die Fertigbearbeitung. |
Ein Wechselkopf ist nicht mit jedem ähnlich aussehenden Kopf austauschbar. Freigegebenen Durchmesserbereich und konkrete Kopfschnittstelle des Körpers prüfen. Auch Zentrums- und Umfangsschneidplatten müssen an den für den Bohrer vorgeschriebenen Positionen sitzen.
Warum der Durchmesser die Kostenbetrachtung verändert
Ein größerer Vollhartmetallbohrer benötigt mehr Hartmetall im Körper. Ein Stahlkörper mit Hartmetallkopf oder Schneidplatten verringert die nach Verschleiß zu erneuernde Hartmetallmenge. Ein Großteil der tragenden Struktur bleibt beim Wechsel der verschlissenen Schneidkomponente im Einsatz.
Vollhartmetall erlaubt außerdem, anwendungsspezifische Geometrien in den Körper zu schleifen, etwa Stufen und unterschiedliche Spannutformen. Für eine bestimmte Bohrung kann dies die Kosten rechtfertigen. Bei einer anderen Aufgabe ist möglicherweise der Wechsel nur des Kopfs oder der Platten wirtschaftlicher.
Die Werkzeugbereiche überschneiden sich; der Durchmesser allein legt deshalb keine allgemeine Einsatzgrenze zwischen den Bauarten fest. Die verfügbaren Systeme bei erforderlicher Bohrtiefe im tatsächlichen Werkstoff und auf der vorgesehenen Maschine anhand derselben Qualitätsanforderung vergleichen.
Konkrete Kandidaten in der benötigten Größe vergleichen. Keinen aufgrund einer Betriebsregel ausschließen, die für einen anderen Werkzeugbereich entstand.
Zentrierung ist wichtig, aber „hat eine Spitze“ erklärt nicht alles
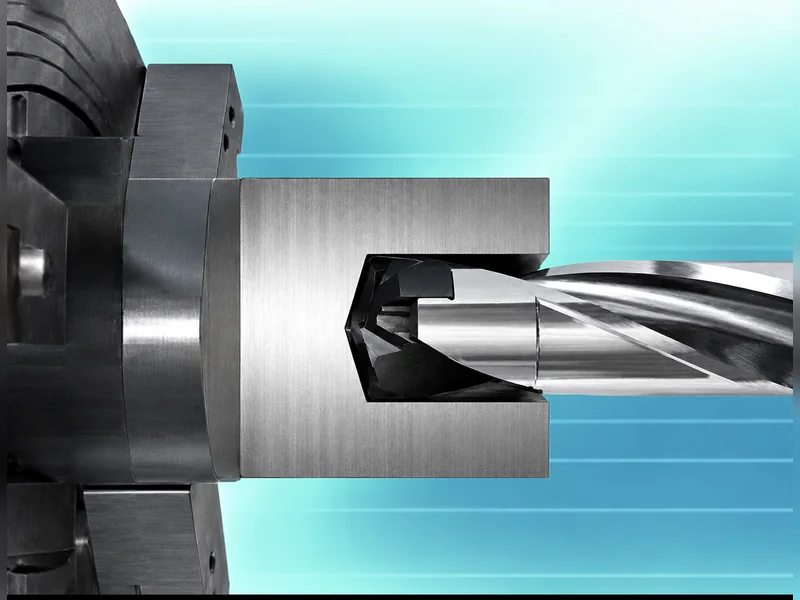
Die Eintrittsstabilität beeinflusst den vom Bohrer erzeugten Verlauf. Vergleichen, wie die Kandidaten an der Eintrittsfläche angreifen, nicht nur ihre Abtragsleistung im vollen Eingriff. Ein kurzer Bohrzyklus gleicht eine von Beginn an falsch positionierte Bohrung nicht aus.
Ein Wendeplattenbohrer lässt das Zentrum jedoch nicht unbearbeitet, nur weil ihm die vertraute Spiralbohrerspitze fehlt. Seine Zentrumsplatte bearbeitet den inneren Bereich, die Umfangsplatte den äußeren. Plattengeometrie und Werkzeugaufbau müssen als System beurteilt werden.
Für die konkrete Aufgabe Eintrittsfläche, Ausrichtung, Rundlauf, Werkzeugreichweite und festgelegte Einsatzgrenzen prüfen. Schräge Eintrittsflächen oder Unterbrechungen können einen speziellen Werkzeugaufbau oder Prozess erfordern. Allein der Wechsel zu Vollhartmetall beweist nicht, dass ein Ausrichtungs- oder Einrichtproblem gelöst wurde.
Wenn die Eintrittsgeometrie genauer untersucht werden muss, bietet unser Leitfaden zum Bohrerspitzenwinkel Hintergrundwissen. Zusammen mit den Anweisungen des gewählten Werkzeugs nutzen, nicht als deren Ersatz.
Eine gute erste Bohrung belegt keine Serienfähigkeit
Bei einer Beobachtung beim Aluminiumbohren erzeugte ein scharfer Bohrer zu Beginn eine Oberfläche von etwa Ra 1.6 µm; mit dem Schneidenverschleiß verschlechterte sich die Oberfläche. Das veranschaulicht eine Veränderung über die Standzeit und ist keine Oberflächengarantie. Vor Übertragung des Werts auf eine andere Aufgabe müssten Legierung, Bohrerabmessungen und Messbedingungen bekannt sein.
Dies zeigt, warum eine einzige erfolgreiche Bohrung beim Werkzeugvergleich täuschen kann. Verlangt die Zeichnung diese Oberfläche über die gesamte Fertigung, ist entscheidend, wie lange der Prozess die Anforderung erfüllt und wie das Ende dieses Zeitraums erkannt wird.
Alle drei Bauarten gleich prüfen. Nicht annehmen, dass jeder Wechselkopf- oder Wendeplattenbohrer nur eine grobe Bohrung erzeugt. Ebenso wenig garantiert ein Vollhartmetallbohrer jede Präzisionsbohrung ohne Nachbearbeitung. Die angegebenen Fähigkeiten des konkreten Werkzeugs prüfen und das Ergebnis am tatsächlichen Werkstück messen.
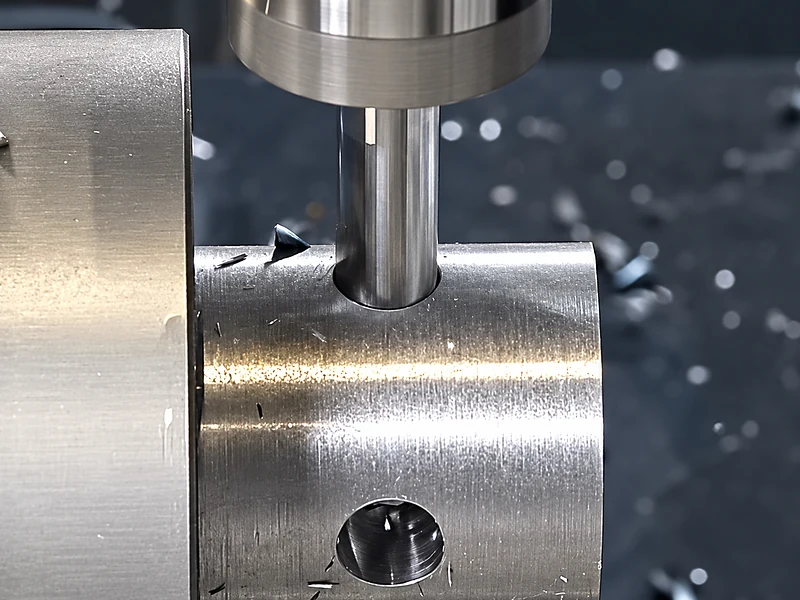
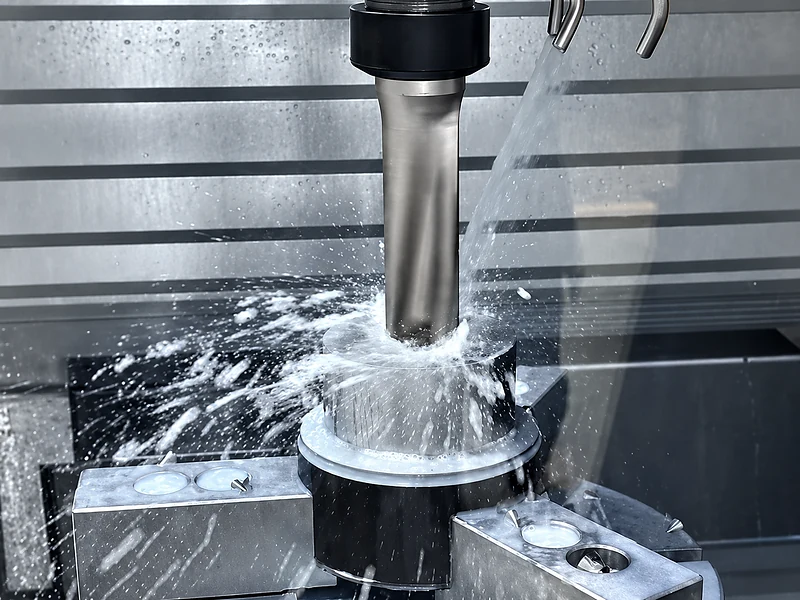
Entscheiden, ob Bohren der letzte Bearbeitungsschritt ist
Wenn die gebohrte Bohrung das Fertigmaß besitzt
Nach dem Bohren alle relevanten Zeichnungsanforderungen prüfen: Durchmesser, Oberfläche, Lage und Form nach Vorgabe. Während des gesamten Versuchs messen, nicht nur zu Beginn. Bei wechselbaren Schneiden auch Bohrungen nach Kopf- oder Plattenwechseln einbeziehen.
Eine günstigere Schneidkomponente bringt wenig, wenn der Prozess häufiges Sortieren erfordert oder gegen Ende Ausschuss erzeugt. Werkzeug und Wechselintervall auf die Gutbohrung abstimmen.
Wenn Ausdrehen oder Reiben folgt
Der Bohrer muss auch eine geeignete, gleichmäßige Ausgangsbohrung für den nächsten Schritt liefern. Eine gröbere gebohrte Oberfläche kann akzeptabel sein; Bohrungsstreuung bleibt jedoch wichtig, wenn sie das Aufmaß für die Fertigbearbeitung verändert.
Die gesamte Folge vergleichen: Bohrzeit, Werkzeugverbrauch, Zustand der Ausgangsbohrung, Fertigbearbeitungszeit und Ausschuss. Eine günstige Vorbohrung kann zur teuren Fertigbohrung werden, wenn sie den nächsten Prozess destabilisiert. Unsere Erklärung zu Bohren und Reiben behandelt diesen Unterschied.
Einen Vergleich durchführen, der auch nach dem ersten Werkzeugwechsel gilt
Für jeden Kandidaten einen dokumentierten Ausgangszustand festlegen: gleiche Werkstückspezifikation und Bohrungsanforderung, aber geeignete Schnittdaten für das jeweilige Werkzeug. Maschine, Halter, Kühlschmierstoffversorgung und Werkzeugreichweite dokumentieren. Gleiche Drehzahlen bedeuten bei unterschiedlichen Konstruktionen nicht automatisch einen fairen Vergleich.
Bohrungen mit neuer Schneide, während der Nutzung, nahe dem vorgesehenen Wechselpunkt und nach der Erneuerung messen. Eine Wiederaufbereitung einbeziehen, wenn sie beim Vollhartmetallwerkzeug tatsächlich infrage kommt. Bei wiederverwendbaren Systemen auch Körperzustand und Kopf- oder Plattensitz berücksichtigen.
Ein praxisgerechter Vergleich lautet:
Kosten je Gutbohrung = zugeordnete Werkzeug-, Bearbeitungs-, Wechsel-, Prüf- und Nacharbeitskosten ÷ Anzahl der Gutbohrungen.
Für alle Kandidaten dieselben Kostengrenzen verwenden. Je nach Bauteil können unterschiedliche Bohrer vorteilhaft sein. Entscheidend ist, dass die gewählte Bauart die geforderte Bohrung zuverlässig erzeugt und der scheinbare Vorteil nach Einbeziehung des gesamten Prozesses bestehen bleibt.
Zu den besprochenen Bauarten siehe unsere Vollhartmetallbohrer und Wendeplattenbohrer. Benötigt die Bohrung eine Fertigbearbeitung, auch die Familie der Hartmetallreibahlen im Zusammenhang mit den gesamten Prozessanforderungen prüfen.