

Fresas de hélice izquierda y corte a derechas: cuándo utilizarlas
En las fresas convencionales para metal, el corte a derechas con hélice derecha es el punto de partida habitual. Considere una fresa de hélice izquierda y corte a derechas cuando la acción ascendente levante una pieza delgada apoyada o dañe su borde superior, y las virutas puedan salir hacia la punta. Cambia la acción axial sin exigir corte a izquierdas.
Elija primero el sentido de corte y después la hélice. Una herramienta que corte en el sentido correcto aún puede levantar la superficie equivocada o empujar virutas hacia un espacio cerrado. La pregunta útil no es simplemente «izquierda o derecha», sino qué combinación se adapta a la pieza, al apoyo y a la salida de virutas.
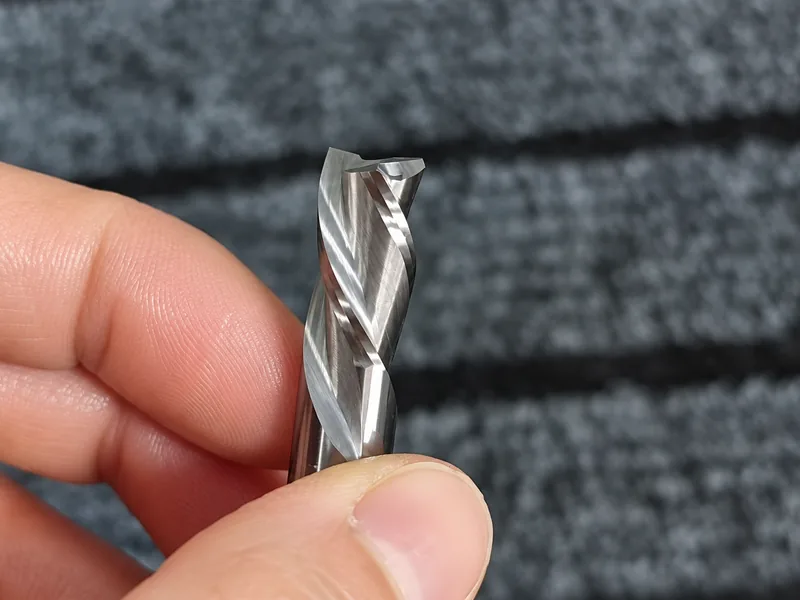
Empiece por el sentido de corte, no por la espiral de las ranuras
El sentido de corte describe la dirección de trabajo prevista para los filos; la rotación es el movimiento real del husillo. Deben coincidir. El corte a derechas es habitual en el fresado convencional. El corte a izquierdas responde a otra necesidad, por ejemplo montajes en espejo; no es la forma habitual de obtener una acción descendente.
Indique siempre desde dónde se observa al utilizar «horario» o «antihorario». Vista desde la punta hacia el mango, una fresa de corte a derechas gira en sentido antihorario. Desde el extremo opuesto, la dirección aparente se invierte:
| Sentido de corte | Vista desde la punta hacia el mango | Vista desde el mango hacia la punta |
|---|---|---|
| Corte a derechas | Sentido antihorario (CCW) | Sentido horario (CW) |
| Corte a izquierdas | Sentido horario (CW) | Sentido antihorario (CCW) |
Son dos vistas de la misma rotación física. Invertir el husillo no convierte una fresa de corte a derechas en una de corte a izquierdas: sus ángulos de desprendimiento e incidencia están diseñados para el sentido previsto. Compruebe la especificación, no una fotografía reflejada ni una flecha sin indicar el punto de vista.
Acción ascendente o descendente: elija la hélice dentro de ese sentido de corte
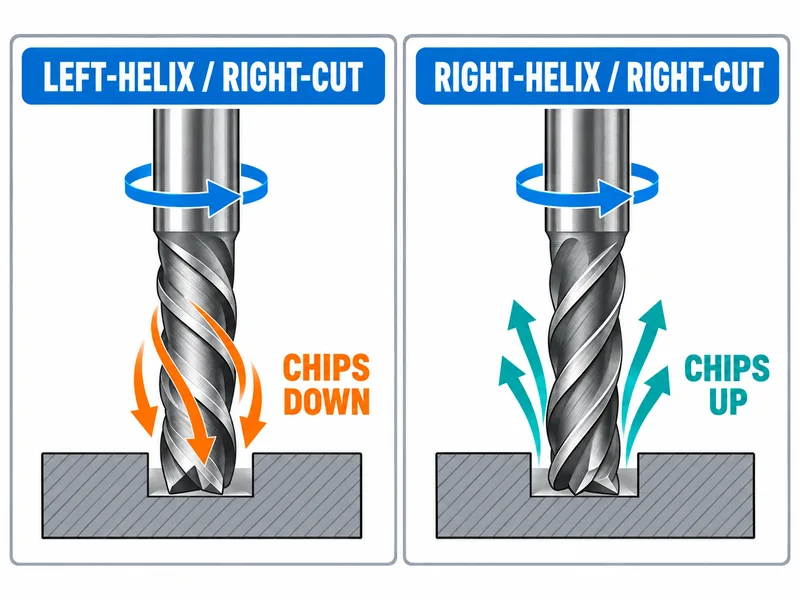
El sentido de la espiral, también llamado sentido de hélice, es la orientación geométrica de las ranuras, como en una rosca. No indica cómo debe girar el husillo. Con corte a derechas, una hélice derecha tiende a llevar las virutas hacia el mango; una hélice izquierda, hacia la punta.
Las cuatro combinaciones siguientes corresponden a fresas convencionales con un único sentido de hélice y usadas en su sentido de corte previsto. «Arriba» supone que el mango está por encima de la punta; con husillo horizontal, mango y punta siguen siendo referencias más claras.
| Primero: sentido de corte | Rotación vista desde la punta hacia el mango | Después: sentido de hélice | Tendencia del transporte axial de virutas |
|---|---|---|---|
| Corte a derechas | Sentido antihorario (CCW) | Hélice derecha | Acción ascendente — hacia el mango |
| Corte a derechas | Sentido antihorario (CCW) | Hélice izquierda | Acción descendente — hacia la punta |
| Corte a izquierdas | Sentido horario (CW) | Hélice izquierda | Acción ascendente — hacia el mango |
| Corte a izquierdas | Sentido horario (CW) | Hélice derecha | Acción descendente — hacia la punta |
Si corte y hélice tienen el mismo sentido, la acción es ascendente; si son opuestos, es descendente. Por tanto, una hélice izquierda no siempre produce acción descendente. El movimiento real depende también del material, el contacto, el espacio de las ranuras, la refrigeración y la aspiración; la tabla no garantiza que cada viruta siga la hélice.
Ascendente y descendente tampoco equivalen a fresado en concordancia y en oposición. Estos describen el movimiento de la fresa respecto al avance de la pieza en el contacto. Cambiar esa relación no modifica el sentido de corte ni el de hélice de la herramienta.
Determine qué superficie necesita apoyo
La acción ascendente puede tirar de una pieza delgada o poco sujeta. En materiales laminados, la carga también puede actuar sobre las capas superficiales en vez de mover toda la pieza como un cuerpo rígido. Por ello, la sujeción y la estructura del laminado importan junto con la geometría.
Una herramienta descendente puede ser útil si su acción axial presiona la pieza contra una superficie de apoyo. Pero ese apoyo debe existir realmente. Una placa que puentea un hueco puede seguir flexionando bajo la carga descendente, y presionar una cara no garantiza un borde limpio en la opuesta.
Empiece por el defecto: ¿se deshilacha el borde superior, se desconcha la cara inferior o se levanta toda la pieza? Identifique después qué superficie está apoyada y qué tramo del filo está trabajando. El cambio de hélice debe responder a ese problema concreto.
Este razonamiento no se limita a los composites. Las piezas metálicas delgadas también pueden ser sensibles a fuerzas de levantamiento. Tampoco todo composite exige una fresa descendente. El apoyo, la exigencia del borde y el recorrido de las virutas determinan si conviene cambiar.
El corte descendente necesita una salida para las virutas
En un perfil exterior abierto, las virutas empujadas hacia el borde inferior pueden encontrar una salida. En una cavidad ciega o una ranura profunda cerrada, esa tendencia puede llevarlas a un espacio confinado. El recorte y la compactación de virutas pasan entonces a formar parte de la evaluación del proceso.
No valore el resultado solo por un borde superior más limpio. Inspeccione evacuación, borde inferior, carga de herramienta y daños durante todo el corte. Una configuración que mejora una superficie pero atrapa virutas ha cambiado un problema por otro.
Antes de sustituir una herramienta ascendente, compare todo el contacto: perfilado lateral, ranurado y entrada axial no utilizan las mismas partes ni ofrecen la misma salida. Algunas herramientas descendentes específicas permiten penetración axial y otras no. El sentido descendente no la autoriza ni la prohíbe por sí solo: confirme si la fresa corta al centro, el método de entrada permitido y las exigencias de evacuación.
Cuándo ayudan los dientes cruzados en el fresado lateral de composites
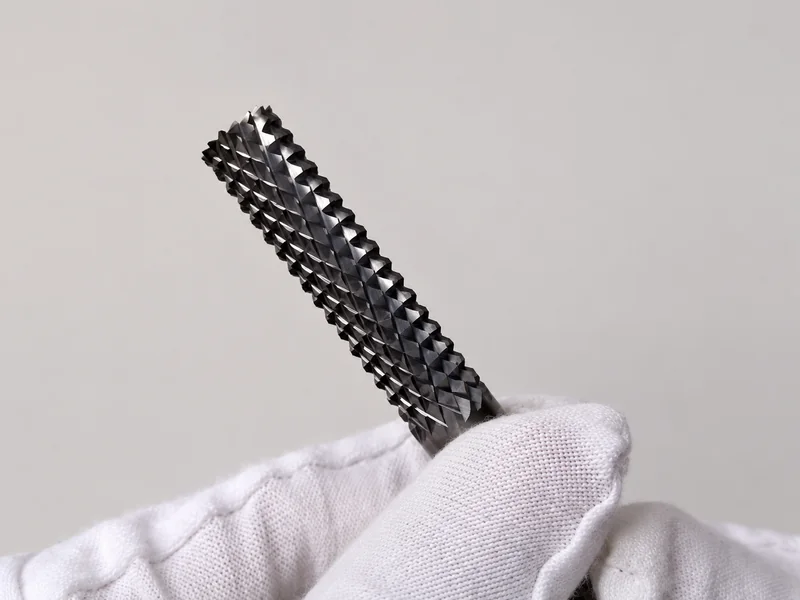
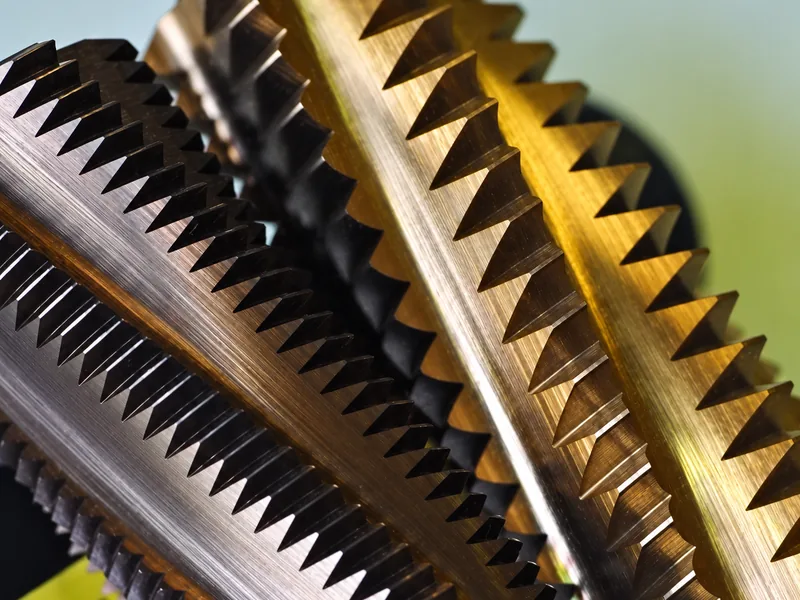
Para desbastar o perfilar composites ricos en fibras, una fresa con dientes izquierdos y derechos cruzados puede dividir el corte y cizallar las fibras en fragmentos menores. Tiene sentido considerar una geometría cruzada o de dentado diamante cuando la separación de fibras y la fragmentación de viruta son la dificultad principal del corte lateral.
Evalúe el borde obtenido además de la eliminación de material. Una geometría que rompe eficazmente las fibras puede dejar una superficie que aún requiera acabado. Elíjala por el trabajo necesario, sin suponer que más dientes producen siempre una pared más lisa.
La tendencia axial global depende del diseño real. Los dientes cruzados no demuestran por sí solos fuerzas equilibradas. Mantenga el laminado apoyado y compruebe ambas caras para detectar deshilachado o daños. «Dentado diamante» puede describir el patrón; el nombre no identifica por sí solo PCD como material de corte.
Utilice una fresa de compresión cuando necesite controlar ambas caras del laminado
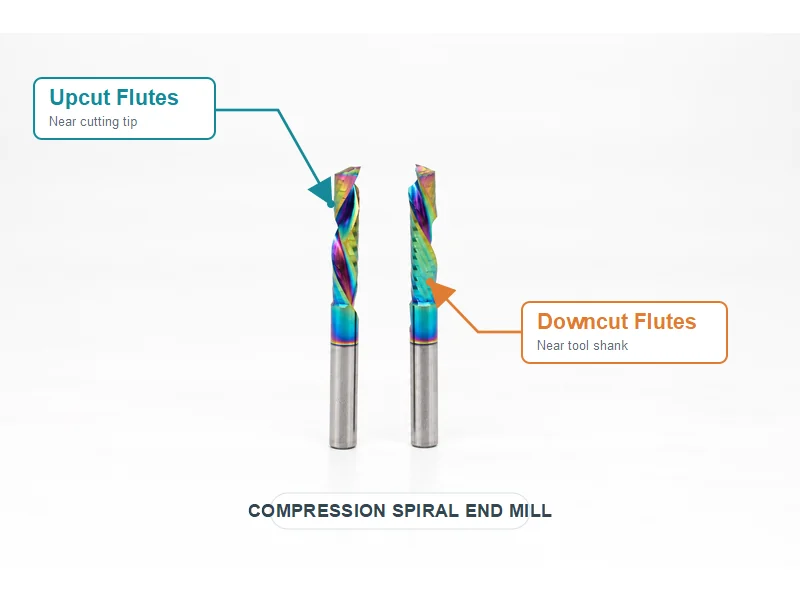
Una fresa de compresión tiene una sección ascendente cerca de la punta y otra descendente más próxima al mango. Con la transición dentro de la placa, ambas actúan hacia el interior del laminado. Es una disposición distinta a la de dientes que se cruzan en la misma longitud de corte.
Ajuste la longitud de la sección ascendente y la posición de transición al espesor de placa y a la profundidad de contacto. Si una pasada superficial utiliza solo la sección ascendente, no se obtiene la compresión prevista en ambas caras. Compruebe la geometría respecto a la trayectoria real antes de elegir por calidad del borde.
En la prueba, inspeccione ambas caras, la pared y la evacuación. Un borde superior más limpio no demuestra por sí solo la mejora de toda la geometría mecanizada.
¿Siguen la misma regla las brocas, los escariadores y las herramientas de ranura recta?
¿Puede aplicarse la misma regla de selección a brocas y escariadores?
La hélice derecha con corte a derechas es frecuente en fresas convencionales y brocas helicoidales, con virutas generalmente dirigidas hacia el mango. Pero esta elección no se extiende a todas las herramientas para metal. Los escariadores también suelen utilizar ranuras rectas o hélice izquierda con corte a derechas. Un escariador de hélice izquierda y corte a derechas puede empujar las virutas hacia delante y es una opción para agujeros pasantes. El tipo de agujero, material, interrupciones y diseño concreto determinan la elección; la opción habitual para una fresa no es una regla para escariadores.
¿Qué ocurre con las ranuras rectas y la refrigeración interna?
Una ranura recta no tiene hélice izquierda ni derecha, pero la herramienta sí tiene sentido de corte. Le falta la contribución de la hélice al transporte axial; eso no significa que solo el refrigerante decida el recorrido. También influyen geometría de entrada, forma de viruta, espacio de ranuras, tipo de agujero, avance y retorno del refrigerante.
Que el refrigerante salga cerca de la punta no demuestra que las virutas deban salir hacia ella. En un agujero ciego, el fluido puede regresar por las ranuras hacia la boca y arrastrarlas. Compruebe ese retorno, no solo la posición de salida.
Demostración Sundi de taladrado con ranuras rectas. Una ranura recta no tiene sentido de hélice; evalúe la evacuación según el agujero real, la geometría y el retorno del refrigerante.
Especifique ambos sentidos al pedir una herramienta de sustitución
Una especificación útil incluye por separado sentido de corte y de hélice, además de diámetro, longitud útil de corte, mango, material y operación. Para placas, añada espesor, apoyo y cara o borde que debe quedar limpio. Para una herramienta de hélice mixta, incluya un plano de las secciones.
Si el recambio gira correctamente pero cambia las rebabas, el levantamiento o la evacuación, compare estos detalles antes de modificar parámetros. La diferencia puede ser estructural: la nueva fresa puede cortar correctamente a derechas y aun así no servir para el proceso establecido.
El ángulo de hélice es otra variable; no equivale al sentido de hélice. La guía específica sobre el ángulo de hélice de las fresas explica mejor esta distinción. Para un recambio, indique ambos sentidos: primero el corte requerido por el montaje, después la hélice que proporciona la acción axial y el recorrido de virutas previstos.
Para revisar su aplicación, consulte nuestras fresas de metal duro y fresas de compresión. Envíe el plano de herramienta o pieza, material, sentido de corte y disposición de apoyo para que nuestro equipo estudie la geometría necesaria.