

Linksspiralige, rechtsschneidende Schaftfräser: Wann sind sie sinnvoll?
Bei konventionellen Schaftfräsern für die Metallbearbeitung ist Rechtsschnitt mit Rechtsspirale die übliche Ausgangsbasis. Ein linksspiraliger, rechtsschneidender Schaftfräser kommt infrage, wenn die nach oben gerichtete Wirkung ein abgestütztes dünnes Werkstück anhebt oder dessen Oberkante beschädigt und die Späne zur Werkzeugspitze hin entweichen können. Er verändert die axiale Schnittwirkung, ohne Linksschnitt zu erfordern.
Wählen Sie zuerst die Schnittrichtung, dann die Spiralrichtung. Auch ein Werkzeug mit passender Schnittrichtung kann an der falschen Oberfläche ziehen oder Späne in einen geschlossenen Raum drücken. Entscheidend ist nicht einfach „links oder rechts“, sondern welche Kombination zu Werkstück, Abstützung und Spanaustritt passt.
Mit der Schnittrichtung beginnen, nicht mit der Nutenspirale
Die Schnittrichtung beschreibt, für welche Bewegungsrichtung die Schneiden ausgelegt sind; die Drehrichtung beschreibt die tatsächliche Spindelbewegung. Beides muss zusammenpassen. Beim konventionellen Schaftfräsen ist Rechtsschnitt üblich. Linksschnitt ist eine gesonderte Anforderung, etwa bei spiegelbildlichen Anordnungen, und nicht der übliche Weg zum Abwärtsschnitt.
Geben Sie bei „im Uhrzeigersinn“ oder „gegen den Uhrzeigersinn“ immer die Blickrichtung an. Von der Spitze zum Schaft gesehen dreht sich ein rechtsschneidender Schaftfräser gegen den Uhrzeigersinn. Von der anderen Seite betrachtet kehrt sich die scheinbare Richtung um:
| Schnittrichtung | Von der Spitze zum Schaft gesehen | Vom Schaft zur Spitze gesehen |
|---|---|---|
| Rechtsschneidend | Gegen den Uhrzeigersinn (CCW) | Im Uhrzeigersinn (CW) |
| Linksschneidend | Im Uhrzeigersinn (CW) | Gegen den Uhrzeigersinn (CCW) |
Es handelt sich um zwei Ansichten derselben tatsächlichen Drehung. Durch Umkehren der Spindeldrehung wird ein rechtsschneidender Schaftfräser nicht linksschneidend: Span- und Freiwinkel sind für die vorgesehene Richtung ausgelegt. Prüfen Sie die Werkzeugspezifikation, nicht ein gespiegeltes Foto oder einen Drehpfeil ohne Blickrichtungsangabe.
Aufwärts- oder Abwärtsschnitt: die Spirale zur Schnittrichtung wählen
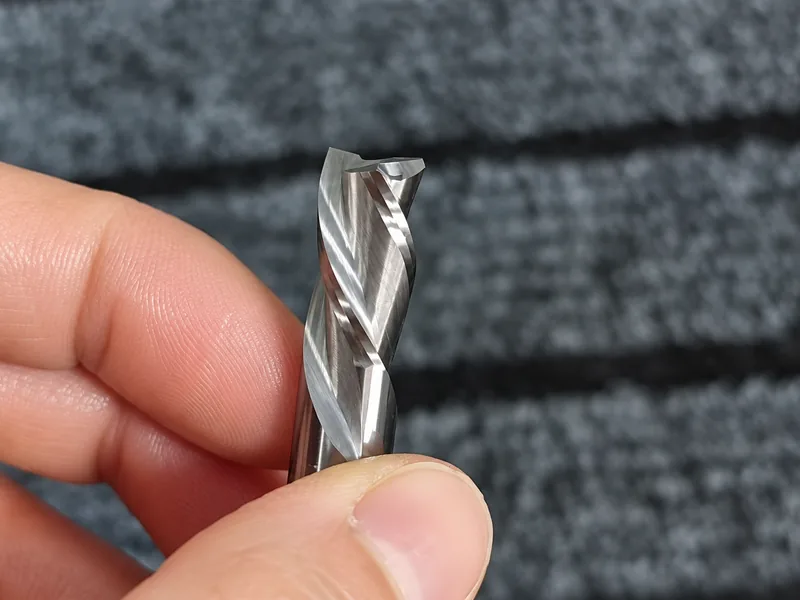
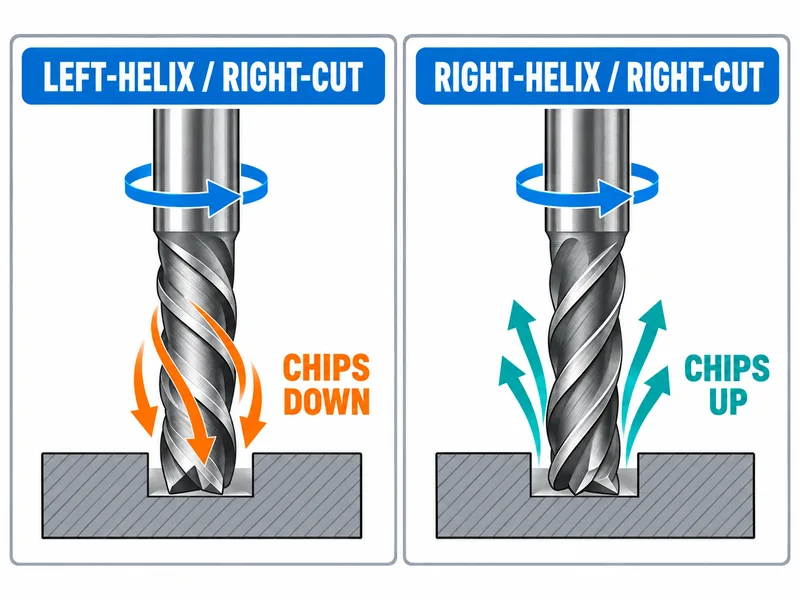
Die Spiralrichtung, auch Drallrichtung genannt, beschreibt die geometrische Händigkeit der Nuten, ähnlich einem Schraubengewinde. Sie ist keine Anweisung zur Spindeldrehung. Bei Rechtsschnitt fördert eine Rechtsspirale die Späne tendenziell zum Schaft, eine Linksspirale zur Spitze.
Die folgenden vier Kombinationen gelten für konventionelle Schaftfräser mit einheitlicher Spiralrichtung, die in ihrer vorgesehenen Schnittrichtung laufen. „Oben“ setzt voraus, dass der Schaft über der Spitze liegt; bei horizontaler Spindel sind Schaft und Spitze eindeutigere Bezugspunkte.
| Zuerst: Schnittrichtung | Drehung von der Spitze zum Schaft gesehen | Dann: Spiralrichtung | Tendenz des axialen Spantransports |
|---|---|---|---|
| Rechtsschneidend | Gegen den Uhrzeigersinn (CCW) | Rechtsspirale | Aufwärtsschnitt — zum Schaft |
| Rechtsschneidend | Gegen den Uhrzeigersinn (CCW) | Linksspirale | Abwärtsschnitt — zur Spitze |
| Linksschneidend | Im Uhrzeigersinn (CW) | Linksspirale | Aufwärtsschnitt — zum Schaft |
| Linksschneidend | Im Uhrzeigersinn (CW) | Rechtsspirale | Abwärtsschnitt — zur Spitze |
Gleiche Schnitt- und Spiralrichtung ergeben Aufwärtsschnitt; entgegengesetzte Richtungen ergeben Abwärtsschnitt. Eine Linksspirale bedeutet daher nicht immer Abwärtsschnitt. Der tatsächliche Spantransport hängt auch von Werkstoff, Eingriff, Spanraum, Kühlmittel und Absaugung ab. Die Tabelle garantiert nicht, dass jeder Span der Spirale folgt.
Aufwärts- und Abwärtsschnitt sind auch nicht mit Gleichlauf- und Gegenlauffräsen gleichzusetzen. Diese Begriffe beschreiben die Bewegung der Schneide relativ zum Werkstückvorschub im Eingriff. Eine Änderung dieses Vorschubverhältnisses ändert weder Schnitt- noch Spiralrichtung des Werkzeugs.
Festlegen, welche Oberfläche abgestützt werden muss
Eine aufwärts gerichtete Schnittwirkung kann an einem dünnen oder schwach gespannten Werkstück ziehen. Bei geschichteten Werkstoffen kann diese Last auch auf die Decklagen wirken, statt das gesamte Teil als starren Körper zu bewegen. Neben der Werkzeuggeometrie sind deshalb Aufspannung und Laminataufbau wichtig.
Ein abwärts schneidendes Werkzeug kann hilfreich sein, wenn seine axiale Wirkung das Werkstück gegen eine stützende Fläche drückt. Diese Abstützung muss jedoch tatsächlich vorhanden sein. Eine Platte über einem Spalt kann sich unter der abwärts gerichteten Last weiterhin durchbiegen; Druck auf eine Seite garantiert keine saubere Kante auf der anderen.
Beginnen Sie beim Fehlerbild: Franst die Oberkante aus, bricht die Unterseite aus oder hebt sich das ganze Teil? Bestimmen Sie anschließend, welche Fläche abgestützt ist und welcher Schneidenabschnitt eingreift. Ein Wechsel der Spiralrichtung sollte genau dieses Problem angehen.
Diese Überlegung gilt nicht nur für Verbundwerkstoffe. Auch dünne Metallteile können empfindlich auf anhebende Kräfte reagieren. Ebenso benötigt nicht jeder Verbundwerkstoff einen abwärts schneidenden Fräser. Abstützung, Kantenanforderung und Spanweg entscheiden, ob die Änderung sinnvoll ist.
Beim Abwärtsschnitt brauchen die Späne einen Ausweg
An einer offenen Außenkontur können zur Unterkante gedrückte Späne einen Ausweg haben. In einer blinden Tasche oder tiefen geschlossenen Nut kann dieselbe Tendenz die Späne in einen begrenzten Raum befördern. Erneutes Zerspanen und Verdichten der Späne müssen dann bei der Prozessbewertung berücksichtigt werden.
Beurteilen Sie das Ergebnis nicht allein anhand einer saubereren Oberkante. Prüfen Sie während des gesamten Schnitts Spanabfuhr, Unterkante, Werkzeugbelastung und Beschädigungen. Wenn eine Einstellung eine Oberfläche verbessert, aber Späne einschließt, wurde ein Problem gegen ein anderes getauscht.
Vergleichen Sie vor dem Ersetzen eines aufwärts schneidenden Werkzeugs den gesamten Eingriff: Umfangsfräsen, Nutenfräsen und axiales Eintauchen beanspruchen unterschiedliche Werkzeugbereiche und bieten unterschiedliche Abfuhrwege. Manche speziell ausgelegten abwärts schneidenden Werkzeuge erlauben Eintauchen, andere nicht. Abwärtsschnitt allein ist weder eine Freigabe noch ein generelles Verbot: Prüfen Sie Zentrumschnitt, zulässige Eintrittsmethode und Anforderungen an die Spanabfuhr des konkreten Fräsers.
Wann sich kreuzende Zähne beim Umfangsfräsen von Verbundwerkstoffen helfen
Beim Schruppen oder Profilfräsen faserreicher Verbundwerkstoffe kann ein Fräser mit sich kreuzenden links- und rechtsgängigen Zähnen den Schnitt aufteilen und Fasern in kleinere Stücke zerschneiden. Eine Kreuz- oder Diamantverzahnung ist daher gezielt zu prüfen, wenn Fasertrennung und Spanzerkleinerung beim Umfangsschnitt die Hauptschwierigkeit darstellen.
Beurteilen Sie neben dem Materialabtrag auch die entstehende Kante. Eine Geometrie, die Fasern wirksam zerteilt, kann trotzdem eine Oberfläche hinterlassen, die einen Schlichtgang erfordert. Wählen Sie nach der Bearbeitungsaufgabe, statt anzunehmen, mehr Zähne ergäben zwangsläufig eine glattere Wand.
Die gesamte axiale Wirkung hängt von der konkreten Ausführung ab. Sich kreuzende Zähne allein belegen keinen Kräfteausgleich. Stützen Sie das Laminat ab und prüfen Sie beide Seiten auf Ausfransungen oder Schäden. „Diamantverzahnt“ kann das Zahnmuster beschreiben; die Bezeichnung allein weist nicht PCD als Schneidstoff nach.
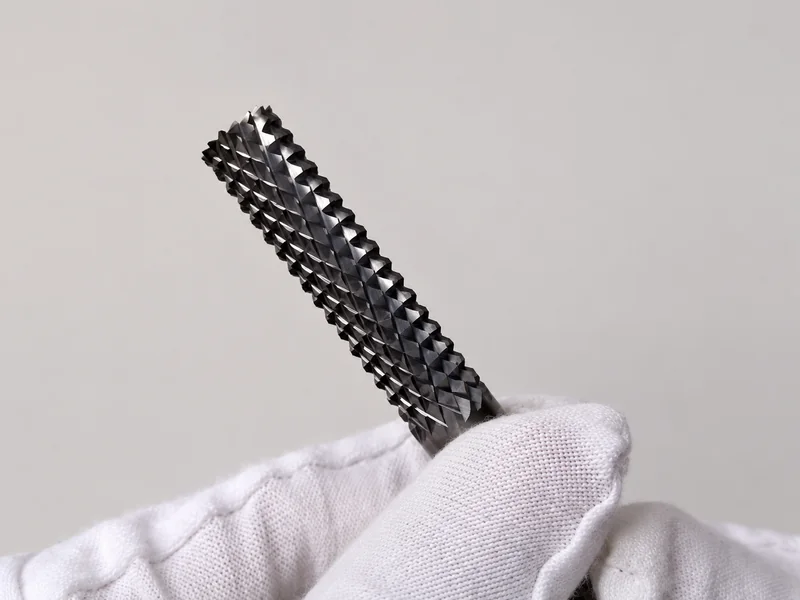
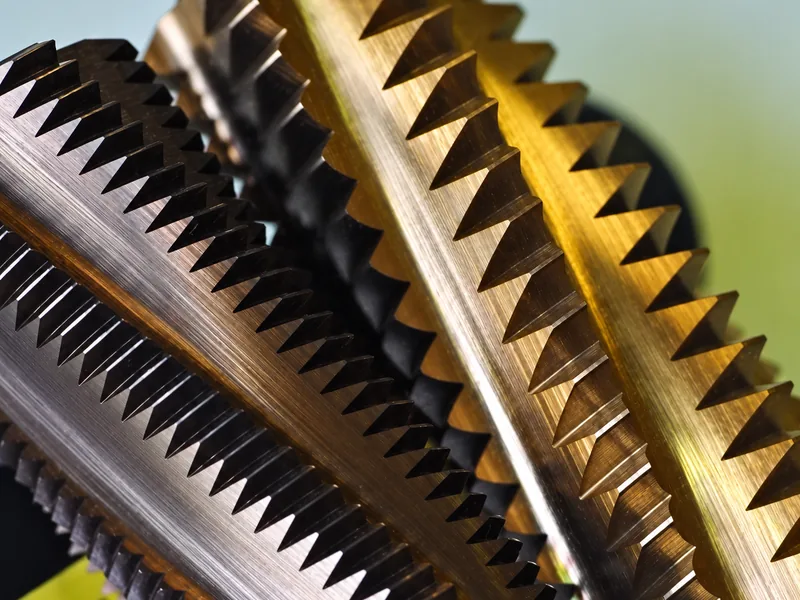
Kompressionsfräser einsetzen, wenn beide Laminatseiten kontrolliert werden müssen
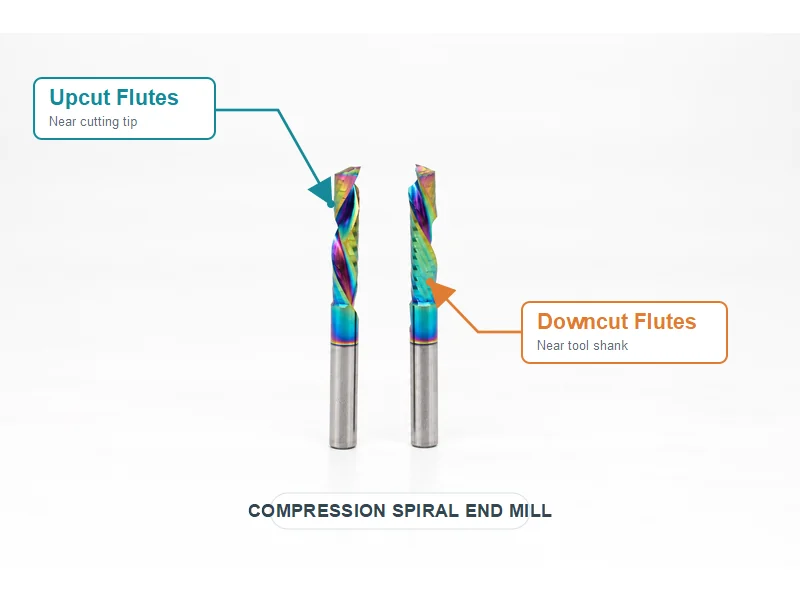
Ein Kompressionsfräser besitzt nahe der Spitze einen aufwärts und näher am Schaft einen abwärts schneidenden Abschnitt. Liegt der Übergang innerhalb der Platte, wirken beide Abschnitte zum Inneren des Laminats. Das unterscheidet sich von Zähnen, die sich über dieselbe Schneidenlänge kreuzen.
Stimmen Sie die Länge des aufwärts schneidenden Abschnitts und die Übergangsposition auf Plattendicke und Eingriffstiefe ab. Nutzt ein flacher Schnitt nur diesen Abschnitt, entsteht die vorgesehene beidseitige Kompressionswirkung nicht. Prüfen Sie die Werkzeuggeometrie anhand der tatsächlichen Werkzeugbahn, bevor Sie nach Kantenqualität auswählen.
Prüfen Sie beim Versuch beide Seiten, die Wand und die Spanabfuhr. Eine sauberere Oberkante allein beweist keine Verbesserung des gesamten Merkmals.
Gilt dieselbe Regel für Bohrer, Reibahlen und gerade genutete Werkzeuge?
Lässt sich dieselbe Auswahlregel auf Bohrer und Reibahlen übertragen?
Rechtsspirale mit Rechtsschnitt ist bei konventionellen Schaftfräsern und Spiralbohrern verbreitet; die Späne bewegen sich dabei meist zum Schaft. Diese praktische Auswahl lässt sich aber nicht auf alle Metallzerspanungswerkzeuge übertragen. Reibahlen besitzen ebenfalls häufig gerade Nuten oder eine Linksspirale mit Rechtsschnitt. Eine linksspiralige, rechtsschneidende Reibahle kann Späne nach vorn schieben und kommt für Durchgangsbohrungen infrage. Bohrungsart, Werkstoff, Unterbrechungen und konkrete Reibahlenausführung bestimmen die Auswahl; eine Standardwahl beim Schaftfräsen ist keine Regel für Reibahlen.
Was gilt für gerade Nuten und innere Kühlmittelzufuhr?
Eine gerade Nut besitzt weder Links- noch Rechtsdrall; das Werkzeug hat dennoch eine Schnittrichtung. Der axiale Spantransportbeitrag einer Spirale fehlt. Das bedeutet nicht, dass allein das Kühlmittel den Spanweg bestimmt. Anschnittgeometrie, Spanform, Spanraum, Bohrungsart, Vorschub und Kühlmittelrücklauf sind ebenfalls relevant.
Kühlmittelaustritt nahe der Spitze beweist nicht, dass Späne zur Spitze hin austreten müssen. In einer Sackbohrung kann die Flüssigkeit entlang der Nuten zur Bohrungsöffnung zurückströmen und Späne mitnehmen. Prüfen Sie diesen Rückweg, nicht nur die Austrittsstelle.
Sundi zeigt das Bohren mit geraden Nuten. Eine gerade Nut hat keine Drallrichtung; beurteilen Sie die Spanabfuhr anhand der konkreten Bohrung, Geometrie und des Kühlmittelrücklaufs.
Bei der Ersatzbeschaffung beide Richtungen angeben
Eine brauchbare Spezifikation nennt Schnitt- und Spiralrichtung getrennt sowie Durchmesser, nutzbare Schneidenlänge, Schaft, Werkstoff und Bearbeitung. Bei Platten ergänzen Sie Dicke, Abstützung und die sauber zu haltende Fläche oder Kante. Bei gemischtem Drall gehört eine Zeichnung mit den einzelnen Abschnitten dazu.
Wenn ein Ersatzwerkzeug korrekt dreht, aber andere Grate, Anhebekräfte oder Abfuhrverhältnisse erzeugt, vergleichen Sie diese Angaben vor einer Änderung der Schnittwerte. Die Abweichung kann konstruktiv sein: Das neue Werkzeug kann korrekt rechtsschneidend und für den etablierten Prozess dennoch ungeeignet sein.
Der Drallwinkel ist eine weitere Größe und nicht dasselbe wie die Drallrichtung. Der separate Leitfaden zum Drallwinkel von Schaftfräsern erläutert den Unterschied genauer. Geben Sie beim Ersatz beide Richtungen ausdrücklich an: zuerst die für die Aufspannung benötigte Schnittrichtung, dann die Spirale für die gewünschte axiale Wirkung und den Spanweg.
Für eine Anwendungsprüfung sehen Sie sich unsere Hartmetallfräser und Kompressionsfräser an. Senden Sie Werkzeug- oder Werkstückzeichnung, Werkstoff, Schnittrichtung und Abstützung, damit unser Team die erforderliche Geometrie mit Ihnen besprechen kann.