










Compensação do raio da fresa: confira o deslocamento já feito por CAM
Antes de mudar um valor de desgaste para corrigir uma medida fresada, determine se CAM já incluiu o deslocamento do raio nominal nas coordenadas pós-processadas. O comando pode precisar fornecer todo o deslocamento, apenas uma pequena correção ou nenhuma compensação de raio naquela passada. São pontos de partida diferentes.
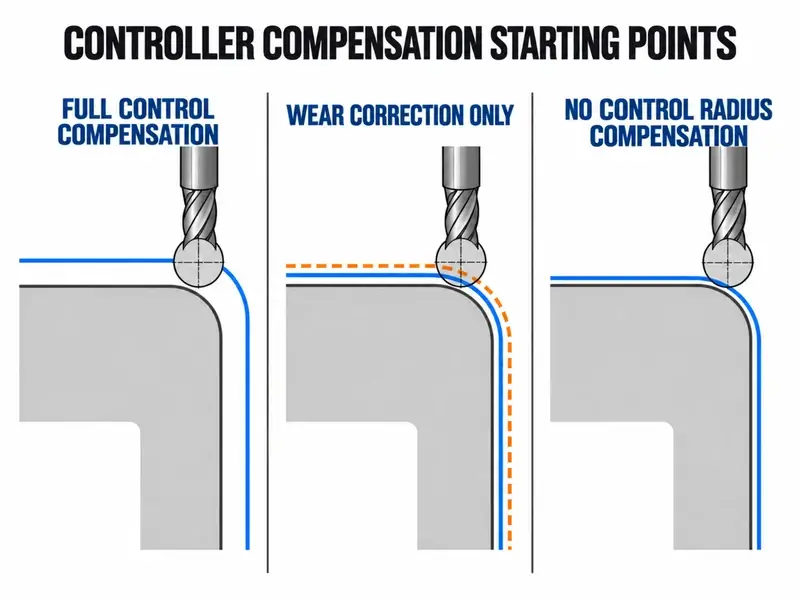
Ver G41 ou G42 não resolve a questão: tanto a compensação total no comando quanto a compensação de desgaste gerada por CAM podem usá-los. A verificação inicial confiável acompanha a mesma operação de acabamento por configurações CAM, NC pós-processado e corretor ativo do comando.
Identifique quem aplica o deslocamento do raio nominal
O perfil acabado e a trajetória do centro da ferramenta não são a mesma geometria. Algo precisa considerar o raio da fresa, mas não necessariamente o comando. CAM pode calcular uma trajetória deslocada antes de o programa chegar à máquina.
A documentação de 2D Contour do Fusion distingue explicitamente:
| Modo de compensação do Fusion | O que CAM já fez | Função prevista para o comando |
|---|---|---|
| In computer | Calculou o deslocamento pelo diâmetro selecionado e gerou a trajetória deslocada | Esse modo gera a trajetória em vez de chamadas G41/G42; não suponha que editar a tabela de desgaste vá deslocá-la |
| In control | Deixou o cálculo do deslocamento do raio para o comando | Aplicar o deslocamento necessário pela chamada gerada e pelos dados de corretor da máquina |
| Wear | Calculou o deslocamento nominal como em In computer, emitindo também chamadas de compensação | Aplicar a diferença necessária à correção dimensional, não adicionar o raio nominal novamente |
| Inverse wear | Usou a mesma abordagem de deslocamento nominal que Wear | Aplicar a correção conforme a convenção de sinal diferente dessa opção |
| Off | Não aplicou deslocamento de raio; o centro da ferramenta segue a geometria selecionada | Essa opção não fornece uma correção de raio que substitua o deslocamento ausente |
Esses são nomes do Fusion para a operação 2D documentada, não um menu universal de todos os sistemas CAM. Nesse contexto, sua documentação também limita a compensação no comando, incluindo Wear e Inverse wear, às passadas de acabamento.
O risco de duplicação fica mais claro em Wear: se CAM já deslocou a trajetória para a fresa nominal e o comando acrescenta um raio nominal inteiro onde só se esperava uma correção, a mesma tarefa foi feita duas vezes. Não diagnostique isso apenas pelo nome do modo; confirme a saída e o que a máquina realmente aplica.
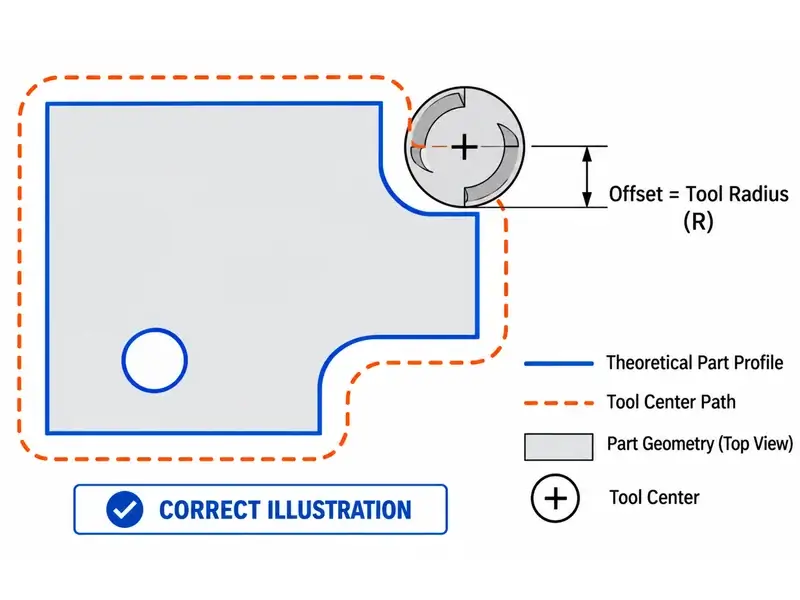
Comprove o que a passada de acabamento pós-processada realmente usa
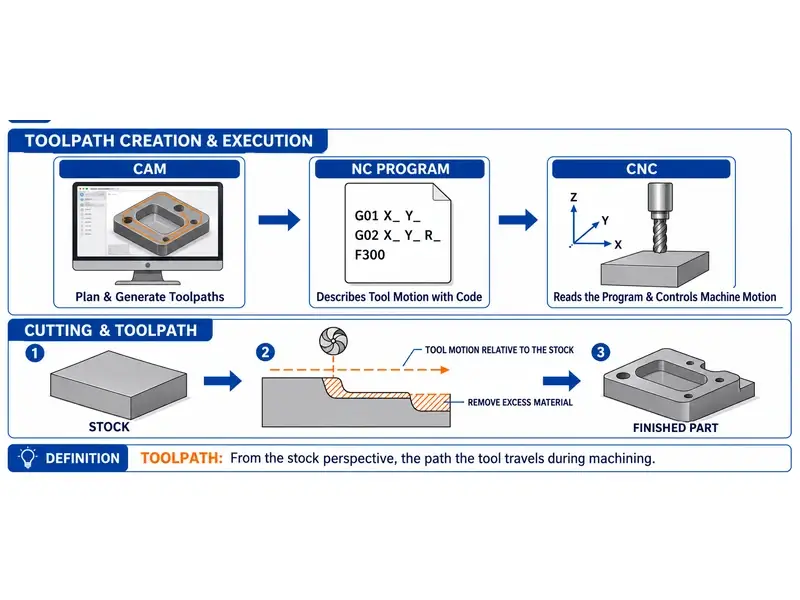
Comece pela operação CAM que produziu a superfície medida. Registre o tipo de compensação, diâmetro programado, sobremetal e ajustes de acabamento. Confirme o comando e pós-processador previstos e identifique o arquivo pós-processado realmente executado, não uma saída anterior ou revisão não enviada.
Inspecione a passada e os movimentos de ativação e cancelamento ao redor. Confira plano ativo, lado de compensação e número de corretor selecionado. A compensação pode continuar ativa desde um bloco anterior; a ausência de chamada na linha sob o cursor não comprova sua desativação.
Compare a trajetória pós-processada com uma parte conhecida da geometria escolhida, considerando tamanho de ferramenta e sobremetal restante. Uma reconstrução de trajetória ou inspeção de programa validada deve estabelecer se o raio nominal já está nas coordenadas e o que resta ao comando. Uma prévia CAM, isoladamente, não comprova o estado do registro ativo da máquina.
Relacione então o registro que pretende editar ao corretor realmente selecionado naquela passada. Um valor aparentemente correto em outra linha, ou em um desbaste que usa outra correção, não produzirá a mudança de acabamento esperada.
Sem compensação de raio ativa no comando, mudar esse registro de raio/desgaste não é uma forma de ajustar a passada. Corrija o fluxo CAM/pós identificado e gere e verifique novamente a saída. Não acrescente G41/G42 a uma trajetória desconhecida apenas para fazer a coluna de desgaste responder; ativação, entrada e espaço do contorno também precisam funcionar.
Leia o deslocamento efetivo, não apenas a célula de desgaste
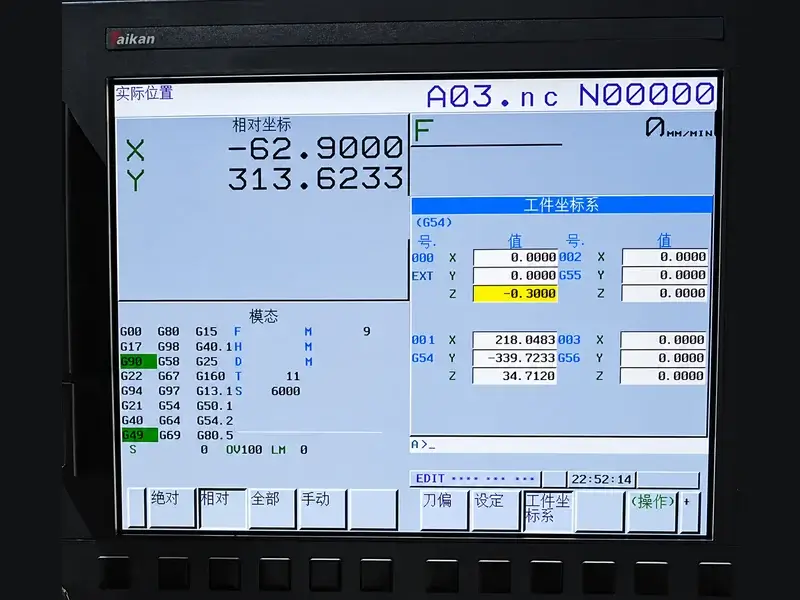
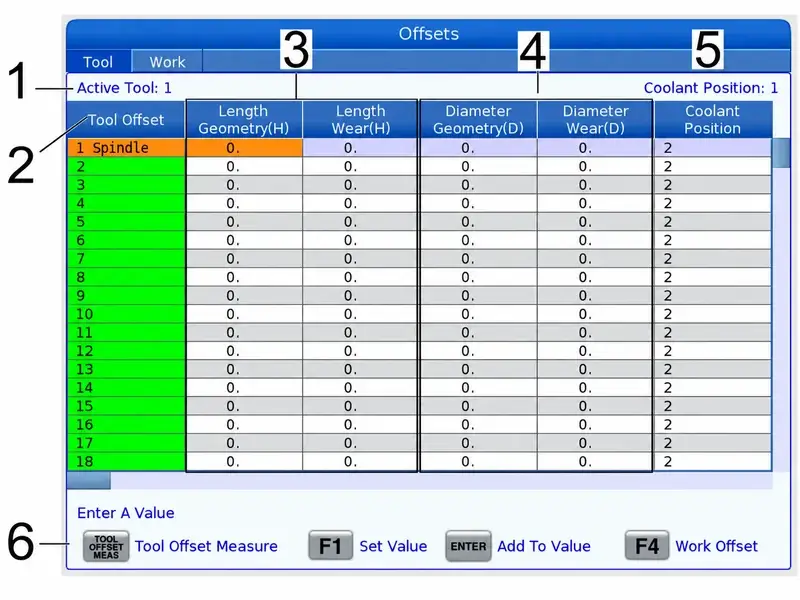
No comando de fresamento Haas documentado, o deslocamento efetivo é o valor de geometria mais o valor de desgaste. Setting 40 define se ambas as entradas representam raio ou diâmetro. No modo diâmetro, o deslocamento lateral corresponde à metade do valor efetivo inserido; no modo raio, usa o valor do raio.
O endereço D seleciona o número do corretor. A letra, sozinha, não informa que o número inserido é um diâmetro nem que a linha ativa contém o valor esperado.
Isso importa quando uma operação CAM Wear é combinada com dados da máquina. A opção CAM descreve a divisão pretendida, mas não significa que o comando ignore a coluna de geometria. Confira o total efetivo e concilie-o com a trajetória. Não zere indiscriminadamente os campos de geometria nem suponha que uma antiga entrada nominal seja inofensiva.
A Haas também documenta inversão de lado para um deslocamento efetivo negativo. Isso não significa que qualquer número negativo na coluna de desgaste inverta a compensação. Uma parcela de desgaste negativa pode deixar positivo o total geometria-mais-desgaste. Confira a soma, não uma célula isolada.
Essas regras de configuração e campos são específicas da Haas. O manual e a configuração de outro comando devem estabelecer seu valor efetivo e sua escala de entrada; um nome de modo do Fusion não fornece esses dados.
Defina o movimento desejado da parede antes de escolher um sinal
Primeiro descreva geometricamente o movimento necessário: qual parede acabada deve mudar, em qual direção normal e em relação a qual referência ou parede oposta? “A medida está grande” ainda não é uma instrução para o comando. Um perfil externo e uma abertura interna não traduzem isso no mesmo movimento do centro da ferramenta.
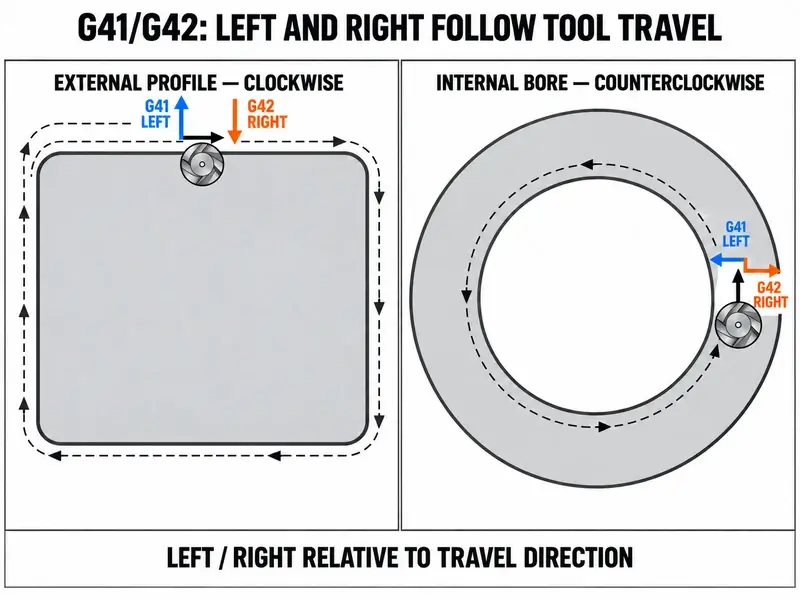
Depois acompanhe o sentido programado no plano de compensação ativo. Na explicação Haas G17/XY, G41 e G42 indicam esquerda e direita em relação ao avanço, não posições fixas na tela. Combine direção real, lado selecionado, deslocamento efetivo e convenção CAM/pós antes de escolher o sinal. As opções distintas Wear e Inverse wear do Fusion são mais uma razão para não copiar uma regra de outro ajuste.
Existem duas conversões de escala distintas: alteração do campo para deslocamento lateral da trajetória e depois deslocamento da trajetória para a característica medida. Para geometria ideal em que um deslocamento normal se transfere igualmente ao limite acabado:
Se um limite se move pela magnitude
se a referência permanece fixa, a separação muda ems.Se dois limites opostos se movem igualmente por
sem sentidos contrários, a largura muda pela magnitude2s.Em um círculo, uma alteração radial de limite de
smodifica o diâmetro pela magnitude2s.
São magnitudes geométricas, não fórmulas de entrada na máquina. Determine quais superfícies a passada modifica e se elas se movem simetricamente. Depois aplique a definição de raio/diâmetro do registro. O fator de entrada em diâmetro Haas e o fator de uma característica bilateral são relações distintas; “dividir todo erro medido por dois” ignora essa diferença.
Faça um ensaio reversível e compare a mesma característica
Salve a revisão original do programa e os corretores, incluindo total efetivo e escala dos campos. Use os procedimentos de verificação e ensaio da máquina, com acesso físico apenas após parada segura. Faça uma correção dentro da faixa validada da trajetória; entrada, saída e espaço de contorno devem admitir a mudança.
Registre valor antigo, novo valor, movimento previsto e resposta medida. Meça novamente a mesma característica, nos mesmos pontos e com o mesmo método. Confirme direção e escala antes de outro ajuste. Gráficos ou simulação podem verificar uma trajetória, mas não substituem a medição da peça acabada.
Pare de acumular corretores se a característica não responder, mover-se ao contrário, variar irregularmente com posição ou altura, ou exigir uma correção fora da faixa validada. Retorne primeiro à passada ativa, ao registro e à escala. Se concordarem, investigue separadamente o problema físico de usinagem ou medição, distinguindo deflexão, sobremetal restante e sobrecorte. Um deslocamento uniforme geralmente não corrige uma parede cônica ou sobremetal local, nem devolve material já removido em excesso.
O resultado útil não é apenas outro número na tabela de desgaste. É uma relação confirmada entre esta operação pós-processada, este corretor ativo e a resposta da característica medida.