










Коррекция радиуса фрезы: проверьте, что уже сместила CAM
Перед изменением износа для исправления фрезерованного размера установите, включила ли CAM номинальное смещение радиуса в постпроцессированные координаты. На этом проходе стойка может обеспечивать полное смещение, небольшую поправку или вообще не корректировать радиус. Это разные исходные условия.
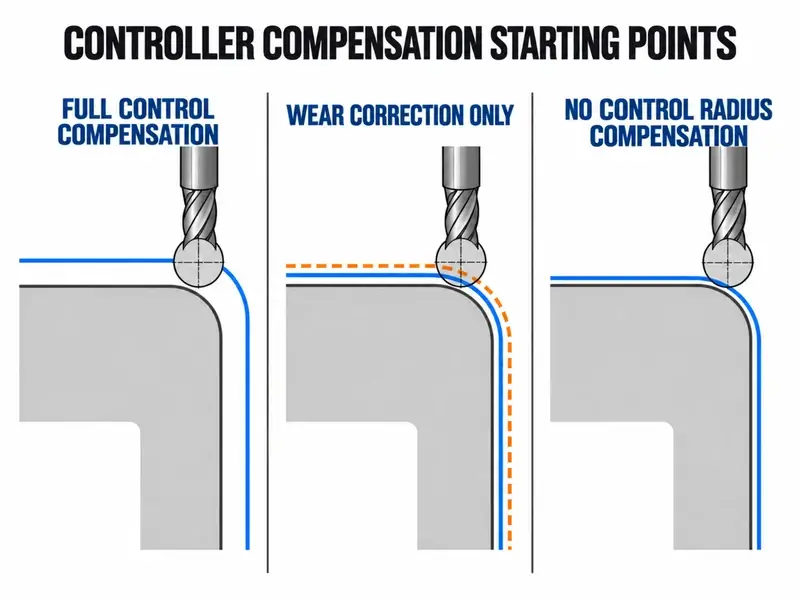
Наличие G41 или G42 не решает вопрос: эти коды возможны и при полной коррекции стойкой, и при сформированной CAM коррекции износа. Надёжная начальная проверка прослеживает одну чистовую операцию через настройки CAM, постпроцессированный NC и активный корректор стойки.
Определите, кто учитывает номинальное смещение радиуса
Готовый профиль и траектория центра инструмента — разная геометрия. Кто-то должен учесть радиус фрезы, но не обязательно стойка. CAM может рассчитать смещённую траекторию ещё до передачи программы на станок.
Это прямо разграничивает документация Fusion для 2D Contour:
| Режим коррекции Fusion | Что уже рассчитала CAM | Предполагаемая роль стойки |
|---|---|---|
| In computer | Рассчитано смещение по выбранному диаметру инструмента и выведена смещённая траектория | Режим выводит траекторию вместо вызовов G41/G42; изменение таблицы износа не обязательно сдвинет её |
| In control | Расчёт смещения радиуса оставлен стойке | Применить нужное смещение через выведенный вызов коррекции и данные инструмента на станке |
| Wear | Номинальное смещение рассчитано как в In computer, дополнительно выведены вызовы коррекции | Применить разницу для исправления размера, а не повторно весь номинальный радиус |
| Inverse wear | Использован тот же подход к номинальному смещению, что и в Wear | Внести поправку с отличающимся правилом знака этой опции |
| Off | Смещение радиуса не применено; центр инструмента следует выбранной геометрии | Опция не предоставляет коррекцию радиуса взамен отсутствующего смещения |
Это названия Fusion для описанной операции 2D, а не универсальное меню всех CAM. В этом контексте документация также ограничивает коррекцию стойкой, включая Wear и Inverse wear, чистовыми проходами.
Риск двойного учёта особенно очевиден в Wear: если CAM уже сместила траекторию для номинальной фрезы, а стойка добавляет полный номинальный радиус там, где ожидалась лишь поправка, одна задача выполнена дважды. Не определяйте это только по названию режима; подтвердите вывод и реально применяемые станком значения.
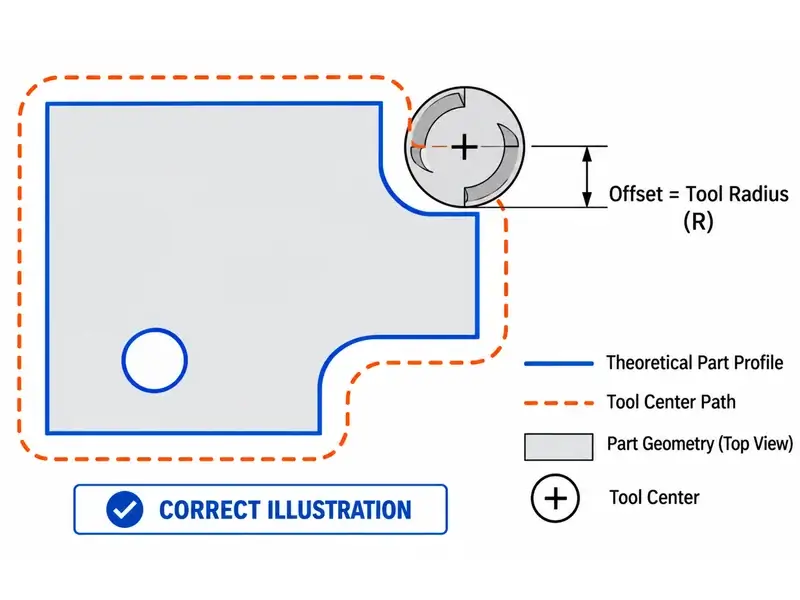
Установите, что реально использует выведенный чистовой проход
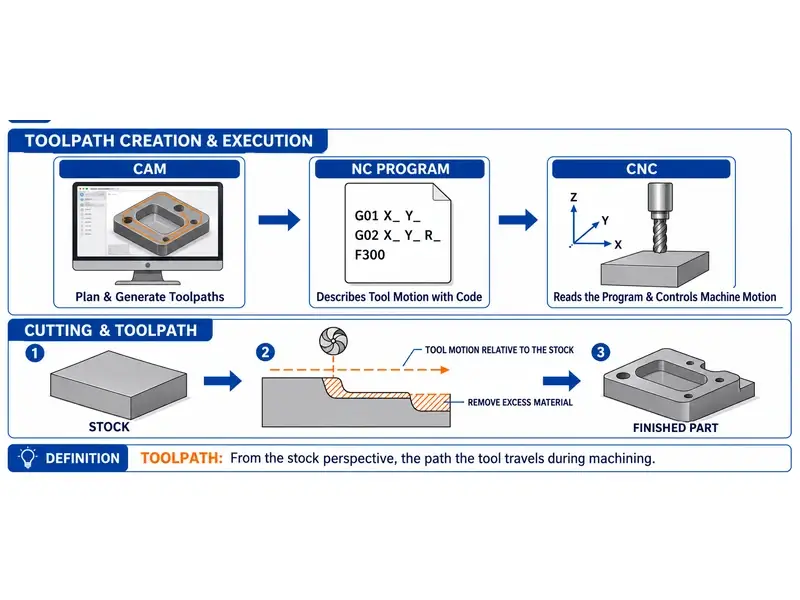
Начните с CAM-операции, создавшей измеряемую поверхность. Запишите тип коррекции, программный диаметр инструмента, оставляемый припуск и чистовые настройки. Проверьте целевую стойку и постпроцессор, затем установите точный выведенный файл, который выполняется, а не прежний вариант или непереданную редакцию.
Рассмотрите проход вместе с окружающими движениями включения и отмены коррекции. Проверьте активную плоскость, сторону и номер корректора. Коррекция может оставаться включённой с предыдущего кадра; отсутствие вызова в текущей строке не доказывает её отключения.
Сравните выведенную траекторию с известной частью выбранной геометрии с учётом размера инструмента и оставшегося припуска. Проверенная реконструкция пути или анализ программы должны показать, учтён ли номинальный радиус в координатах и что остаётся стойке. Одна предварительная визуализация CAM не доказывает состояние активного регистра станка.
Затем сопоставьте изменяемый регистр с корректором, действительно выбранным для этого прохода. Правдоподобное значение в другой строке или в черновой операции с иной коррекцией не даст ожидаемого изменения чистового размера.
Если коррекция радиуса стойкой на проходе неактивна, изменение этого регистра радиуса/износа не является способом его настройки. Исправьте установленный процесс CAM/постпроцессирования, заново сформируйте и проверьте вывод. Не добавляйте G41/G42 в незнакомую траекторию только ради реакции столбца износа: включение, подвод и пространство у контура тоже должны работать.
Читайте эффективное смещение, а не только ячейку износа
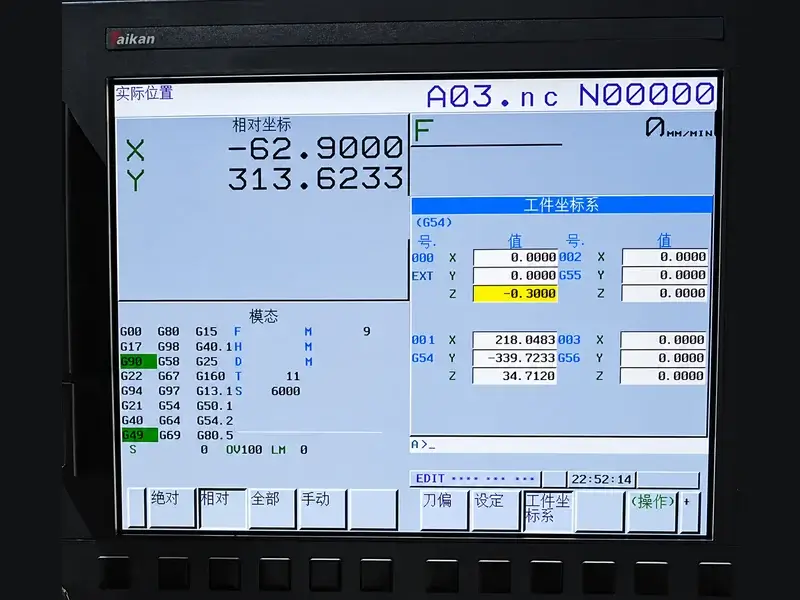
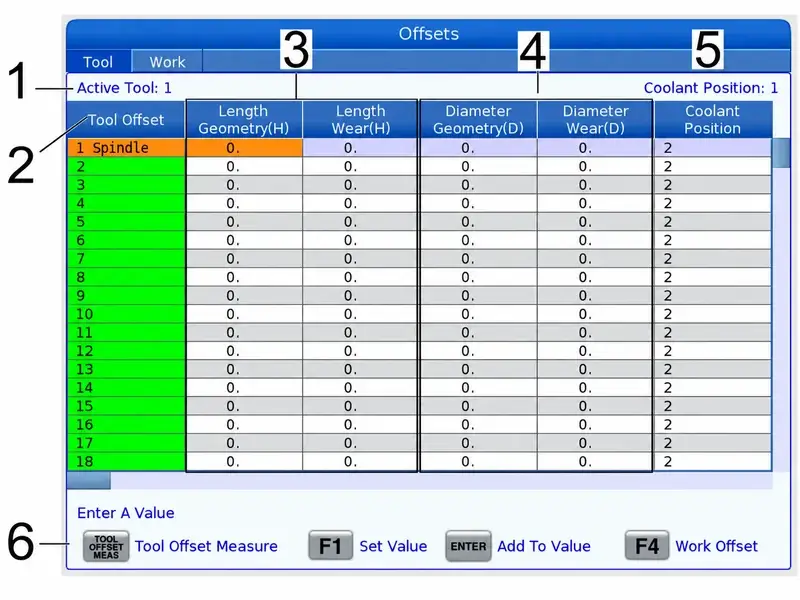
В описанной фрезерной стойке Haas эффективное смещение равно значению геометрии плюс значению износа. Setting 40 определяет, означают ли обе записи радиус или диаметр. В режиме диаметра боковое смещение составляет половину введённого эффективного значения; в режиме радиуса используется значение радиуса.
Адрес D выбирает номер корректора. Сам по себе этот символ не указывает, что введённое число — диаметр, или что активная строка содержит ожидаемое значение.
Это важно при сочетании CAM-операции Wear с данными станка. Опция CAM описывает распределение коррекции, но не означает, что стойка игнорирует столбец геометрии. Проверьте эффективную сумму и согласуйте её с траекторией. Не обнуляйте все поля геометрии на станке автоматически и не считайте старую запись полного размера безвредной.
Haas также описывает смену стороны при отрицательном эффективном смещении. Это не равно утверждению, что любое отрицательное число в столбце износа меняет сторону коррекции. Отрицательная составляющая износа может оставлять сумму геометрии и износа положительной. Проверяйте сумму, а не отдельную ячейку.
Эти правила полей и настроек относятся к Haas. Для другой стойки её руководство и конфигурация должны определять эффективную величину и масштаб ввода; название режима Fusion этого не устанавливает.
Определите требуемое перемещение стенки до выбора знака
Сначала опишите требуемое движение геометрически: какая готовая стенка должна сместиться, в каком направлении нормали и относительно какой базы или противоположной стенки? «Размер завышен» — ещё не команда стойке. Наружный профиль и внутреннее отверстие не преобразуют это описание в одинаковое движение центра инструмента.
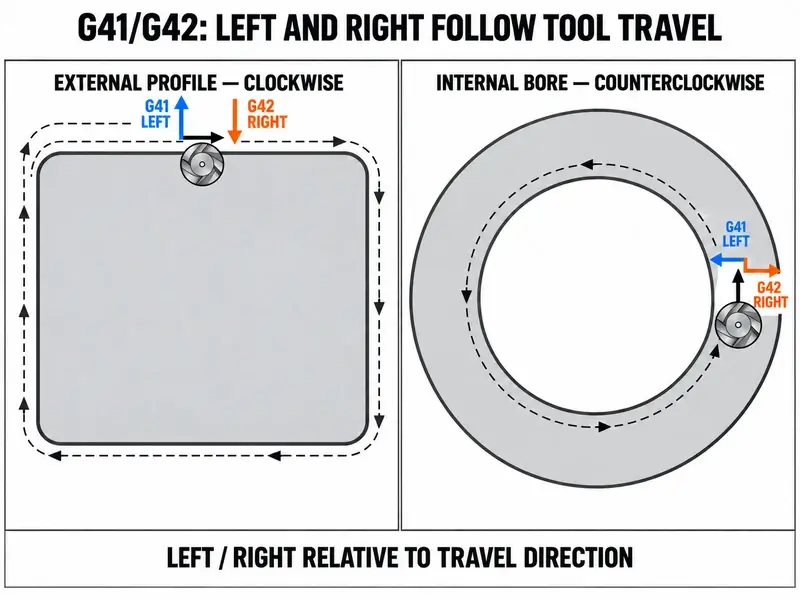
Затем проследите программное направление в активной плоскости коррекции. В объяснении Haas для G17/XY коды G41 и G42 задают левую и правую стороны относительно движения, а не экрана. До выбора знака совместно учитывайте реальное направление, выбранную сторону, эффективное смещение и соглашение CAM/постпроцессора. Отдельные режимы Wear и Inverse wear в Fusion — ещё одна причина не переносить знак из другой наладки.
Следует разделять два преобразования масштаба: изменение поля в боковое смещение траектории, затем смещение траектории в измеряемый элемент. Для идеальной геометрии, где смещение по нормали одинаково передаётся готовой границе:
Если одна граница перемещается на величину
s, а опорная остаётся неподвижной, расстояние изменяется наs.Если две противоположные границы смещаются одинаково на
sв разные стороны, ширина меняется на величину2s.Для окружности радиальное изменение границы на
sменяет диаметр на величину2s.
Это геометрические величины, а не формулы ввода в станок. Сначала определите, какие поверхности изменяет проход и симметрично ли их движение. Затем примените определение радиуса/диаметра регистра. Коэффициент диаметрального ввода Haas и коэффициент двухстороннего элемента описывают разные связи; правило «любой измеренный промах делить на два» их смешивает.
Проведите обратимую пробу и сравните тот же элемент
Сохраните исходную редакцию программы и значения корректоров, включая эффективную сумму и масштаб полей. Используйте процедуры проверки и испытания станка; физический доступ допускается только при безопасной остановке. Внесите одну поправку в проверенном диапазоне коррекции траектории; подвод, отвод и пространство у контура должны допускать изменённый путь.
Запишите старое и новое значения, ожидаемое движение и измеренную реакцию. Повторно измерьте тот же элемент в тех же местах тем же методом. До следующей поправки проверьте направление и масштаб реакции. Графика или симуляция проверяют траекторию, но не заменяют измерение готовой детали.
Не накапливайте корректоры, если элемент не реагирует, движется в обратную сторону, меняется неравномерно по положению или высоте либо требует выхода за проверенный диапазон. Сначала вернитесь к активному проходу, регистру и масштабу. Если они согласованы, отдельно исследуйте физическую проблему обработки или измерения, различая отжим, остаточный припуск и зарез. Равномерное смещение обычно не устраняет конусность стенки или местный остаток материала и не возвращает уже срезанный лишний материал.
Полезный результат — не просто новое число в таблице износа. Это подтверждённая связь между данной постпроцессированной операцией, данным активным корректором и реакцией измеряемого элемента.