










Compensación del radio de fresa: compruebe qué ha desplazado ya CAM
Antes de cambiar un valor de desgaste para corregir una medida fresada, determine si CAM ya ha incluido el desplazamiento del radio nominal en las coordenadas posprocesadas. El control puede tener que aportar todo el desplazamiento, solo una corrección pequeña o ninguna compensación de radio en esa pasada. Son puntos de partida diferentes.
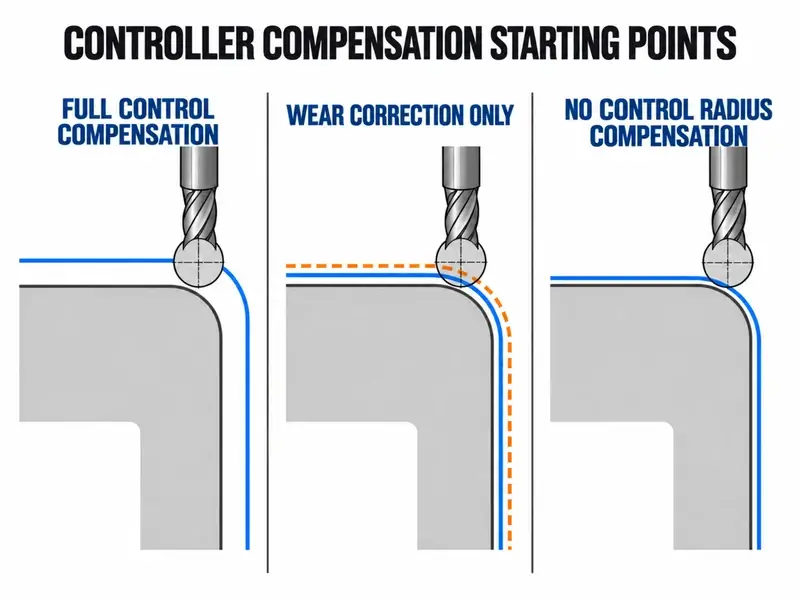
Ver G41 o G42 no resuelve la cuestión: tanto la compensación completa en el control como la de desgaste generada por CAM pueden utilizarlos. La comprobación inicial fiable sigue la misma operación de acabado a través de ajustes CAM, NC posprocesado y corrector activo del control.
Identifique quién aplica el desplazamiento del radio nominal
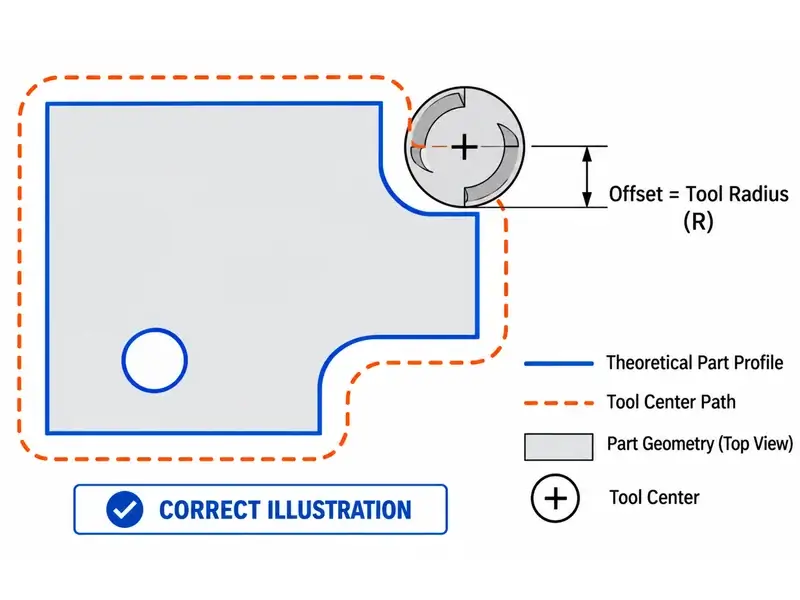
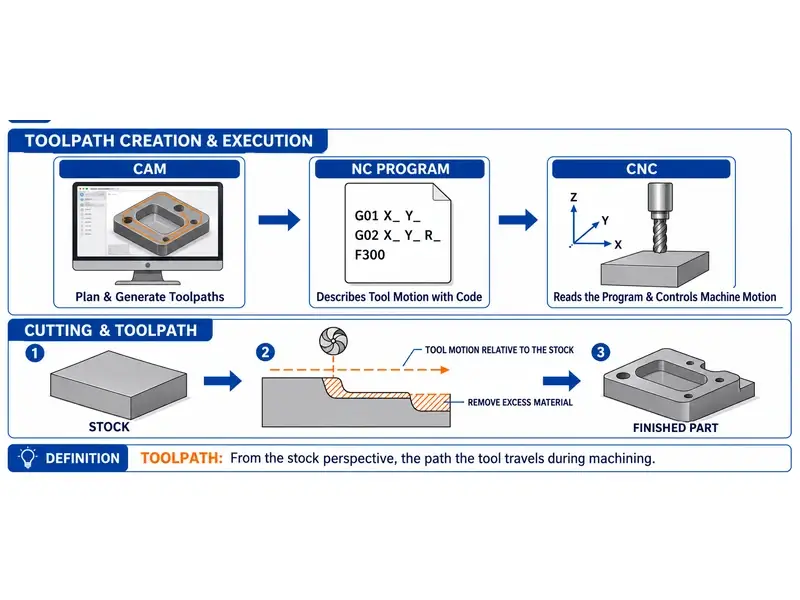
El perfil acabado y la trayectoria del centro de herramienta no son la misma geometría. Algo debe tener en cuenta el radio de la fresa, pero no tiene por qué ser el control. CAM puede calcular una trayectoria desplazada antes de enviar el programa a la máquina.
La documentación de 2D Contour de Fusion lo distingue expresamente:
| Modo de compensación de Fusion | Qué ha calculado ya CAM | Función prevista del control |
|---|---|---|
| In computer | Calcula el desplazamiento según el diámetro de herramienta elegido y emite la trayectoria desplazada | Este modo emite la trayectoria en lugar de llamadas G41/G42; no suponga que editar el desgaste la moverá |
| In control | Deja al control el cálculo del desplazamiento del radio | Aplicar el desplazamiento requerido mediante la llamada emitida y los datos de corrector de la máquina |
| Wear | Calcula el desplazamiento nominal como In computer y también emite llamadas de compensación | Aplicar la diferencia necesaria para corregir la medida, no añadir otra vez el radio nominal |
| Inverse wear | Utiliza el mismo planteamiento de desplazamiento nominal que Wear | Aplicar la corrección con la convención de signo diferente de esta opción |
| Off | No aplica desplazamiento de radio; el centro de herramienta sigue la geometría elegida | Esta opción no aporta una corrección de radio que sustituya el desplazamiento ausente |
Son etiquetas de Fusion para la operación 2D documentada, no un menú universal de todos los CAM. En este contexto, la documentación también limita la compensación en el control, incluidas Wear e Inverse wear, a las pasadas de acabado.
El riesgo de duplicación es especialmente claro en Wear: si CAM ya desplazó la trayectoria para la fresa nominal y el control añade un radio nominal completo donde solo se esperaba una corrección, se realiza dos veces la misma tarea. No lo diagnostique solo por el nombre del modo; confirme qué se posprocesó y qué aplica realmente la máquina.
Demuestre qué utiliza realmente la pasada de acabado posprocesada
Empiece por la operación CAM que generó la superficie medida. Registre el tipo de compensación, diámetro programado, sobremedida y ajustes de acabado. Confirme el control y posprocesador previstos e identifique el archivo posprocesado que se está ejecutando, no una salida anterior ni una revisión sin enviar.
Examine la pasada junto con los movimientos de activación y cancelación que la rodean. Compruebe el plano activo, lado de compensación y número de corrector elegido. La compensación puede seguir activa desde un bloque anterior; no verla en la línea señalada no demuestra que esté desactivada.
Compare la trayectoria posprocesada con una parte conocida de la geometría elegida, considerando tamaño de herramienta y sobremedida restante. Una reconstrucción de trayectoria o inspección de programa verificada debe establecer si el radio nominal está ya en las coordenadas y qué le queda por aplicar al control. La vista previa CAM por sí sola no demuestra el estado del registro activo de la máquina.
Relacione después el registro que pretende modificar con el corrector realmente seleccionado para esa pasada. Un valor aparentemente correcto en otra fila, o en un desbaste que usa otra corrección, no producirá el cambio de acabado esperado.
Si la pasada no tiene compensación de radio activa en el control, editar ese registro de radio/desgaste no sirve para ajustarla. Corrija el flujo CAM/posprocesador identificado y regenere y verifique la salida. No añada G41/G42 a una trayectoria desconocida para que responda la columna de desgaste; también deben funcionar activación, entrada y espacio libre del contorno.
Lea el desplazamiento efectivo, no solo la celda de desgaste
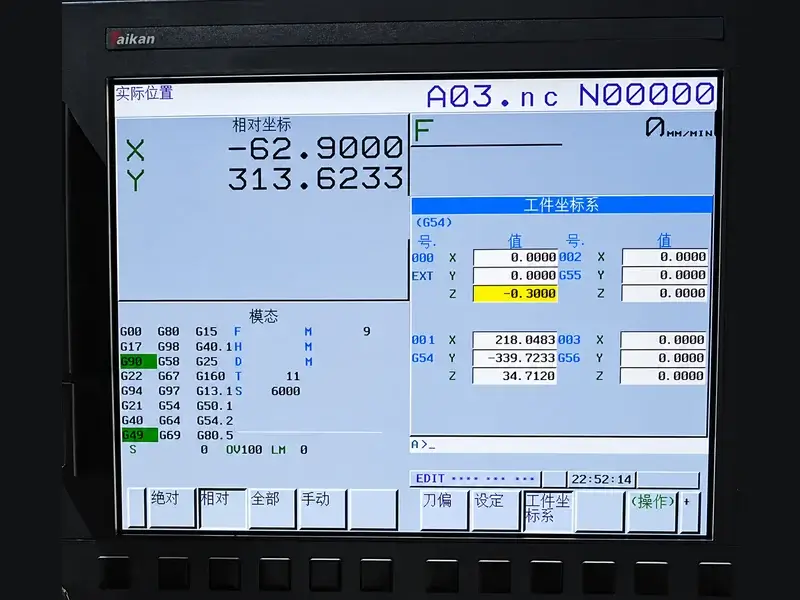
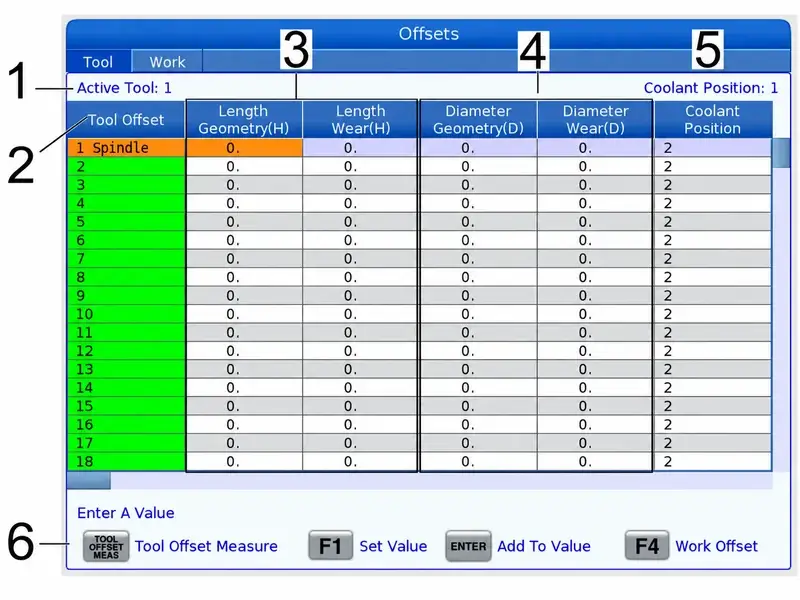
En el control de fresado Haas documentado, el desplazamiento efectivo es el valor de geometría más el de desgaste. Setting 40 determina si ambas entradas representan radio o diámetro. En modo diámetro, el desplazamiento lateral es la mitad del importe efectivo introducido; en modo radio, corresponde al radio.
La dirección D selecciona el número de corrector. Su letra no indica por sí misma que el valor introducido sea un diámetro ni que la fila activa contenga el dato esperado.
Esto importa cuando una operación CAM Wear se combina con los datos de máquina. La opción CAM define el reparto previsto; no significa que el control ignore la columna de geometría. Examine el total efectivo y concílielo con la trayectoria. No ponga indiscriminadamente a cero los campos de geometría ni suponga que una antigua entrada nominal no tiene consecuencias.
Haas también documenta una inversión de lado con un desplazamiento efectivo negativo. No equivale a afirmar que cualquier número negativo en desgaste invierta la compensación. Una contribución de desgaste negativa puede dejar positivo el total de geometría más desgaste. Compruebe la suma, no una celda aislada.
Estas reglas de campos y ajustes son propias de Haas. El manual y la configuración de otro control deben definir su importe efectivo y escala de entrada; un nombre de modo de Fusion no aporta esos datos.
Defina el movimiento de pared deseado antes de elegir un signo
Primero describa geométricamente el movimiento necesario: qué pared acabada debe moverse, en qué dirección normal y respecto a qué referencia o pared opuesta. «La medida es demasiado grande» aún no es una instrucción de control. Un perfil exterior y una abertura interior no traducen esa descripción al mismo movimiento del centro de herramienta.
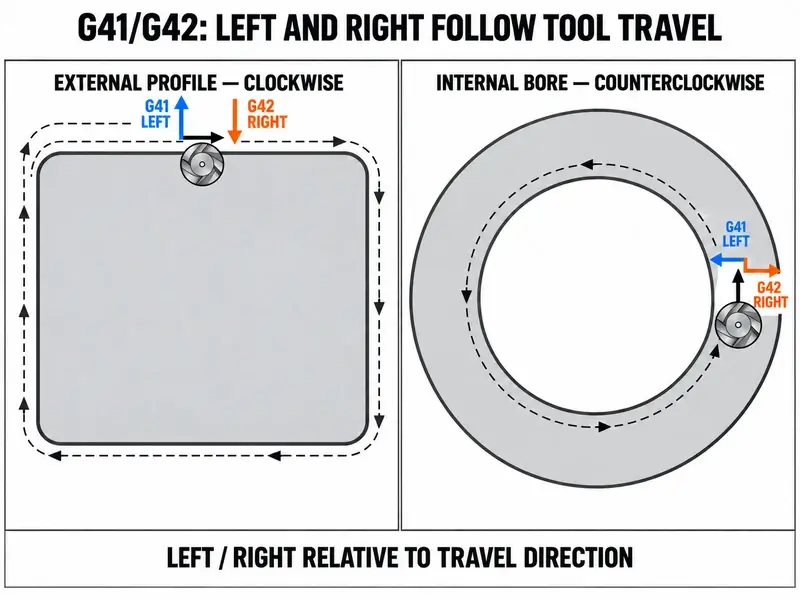
Siga después el sentido programado en el plano de compensación activo. En la explicación Haas G17/XY, G41 y G42 seleccionan izquierda y derecha respecto al avance, no posiciones fijas en pantalla. Combine dirección real, lado seleccionado, desplazamiento efectivo y convención CAM/posprocesador antes de elegir el signo. Las opciones Wear e Inverse wear de Fusion también impiden tomar prestada una regla de signo de otro montaje.
Hay dos conversiones de escala distintas: cambio del campo a desplazamiento lateral de trayectoria y luego desplazamiento de trayectoria a característica medida. Para una geometría ideal donde un desplazamiento normal se transmite por igual al límite acabado:
Si un límite se mueve una magnitud
sy la referencia permanece fija, la separación cambia ens.Si dos límites opuestos se mueven por igual
sen sentidos contrarios, la anchura cambia una magnitud2s.En un círculo, un cambio radial del límite de
smodifica el diámetro una magnitud2s.
Son magnitudes geométricas, no fórmulas de entrada para la máquina. Determine qué superficies cambia la pasada y si se mueven simétricamente. Después aplique la definición de radio/diámetro del registro. El factor de entrada de diámetro Haas y el factor de una característica de dos lados son relaciones diferentes; «dividir todo error medido por dos» omite esa distinción.
Haga una prueba reversible y compare la misma característica
Guarde la revisión original del programa y los correctores, incluido total efectivo y escala. Use los procedimientos de verificación y prueba de la máquina; acceda físicamente solo con parada segura. Haga una corrección dentro del intervalo de compensación validado; entrada, salida y espacio del contorno deben admitir la nueva trayectoria.
Registre valor anterior, nuevo valor, movimiento previsto y respuesta medida. Vuelva a medir la misma característica en los mismos lugares y con el mismo método. Confirme dirección y escala antes de otro ajuste. Los gráficos o la simulación pueden revisar una trayectoria, pero no sustituyen medir la pieza terminada.
Deje de acumular correctores si la característica no responde, se mueve al revés, cambia irregularmente según posición o altura, o necesita salir del intervalo validado. Revise primero pasada activa, registro y escala. Si concuerdan, investigue por separado el problema físico de mecanizado o medición, distinguiendo flexión, material restante y sobrecorte. Un desplazamiento uniforme no suele corregir una pared cónica ni restos locales, y no puede devolver material ya eliminado de más.
El resultado útil no es simplemente otro número en la tabla de desgaste. Es una relación confirmada entre esta operación posprocesada, este corrector activo y la respuesta de la característica medida.