










Fräserradiuskorrektur: Prüfen Sie, was CAM bereits versetzt hat
Bevor Sie zur Maßkorrektur einen Verschleißwert ändern, klären Sie, ob CAM den nominellen Werkzeugradius bereits in den ausgegebenen Koordinaten berücksichtigt hat. Die Steuerung soll auf diesem Durchgang möglicherweise den vollständigen Versatz, nur eine kleine Korrektur oder gar keine Radiuskorrektur liefern. Das sind unterschiedliche Ausgangslagen.
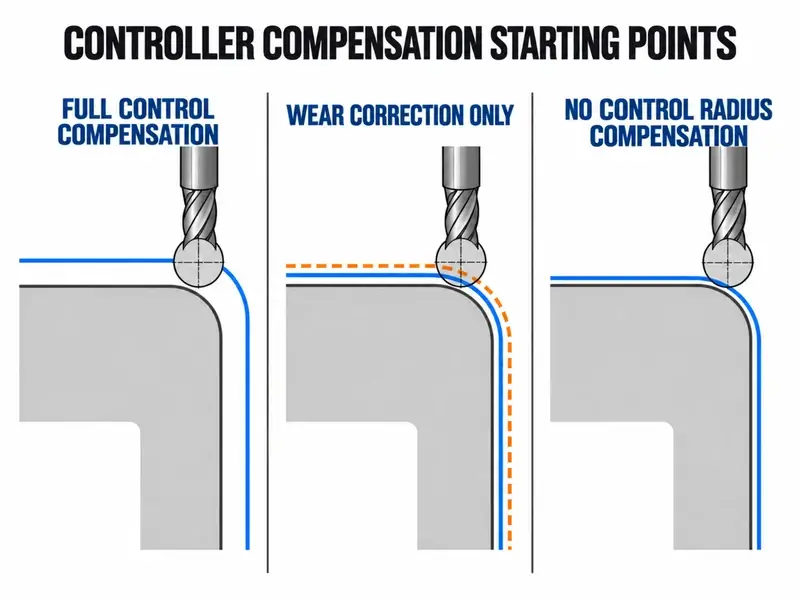
G41 oder G42 allein beantworten die Frage nicht: Sowohl die vollständige Steuerungskorrektur als auch CAM-erzeugte Verschleißkorrektur können diese Codes verwenden. Verfolgen Sie denselben Schlichtvorgang durch CAM-Einstellungen, ausgegebenes NC-Programm und aktiven Steuerungsversatz.
Klären Sie, wer den nominellen Radiusversatz übernimmt
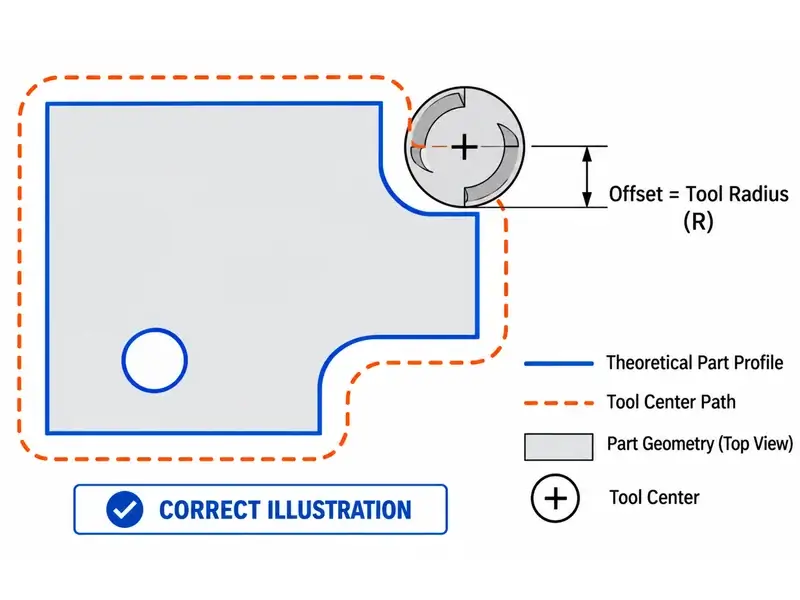
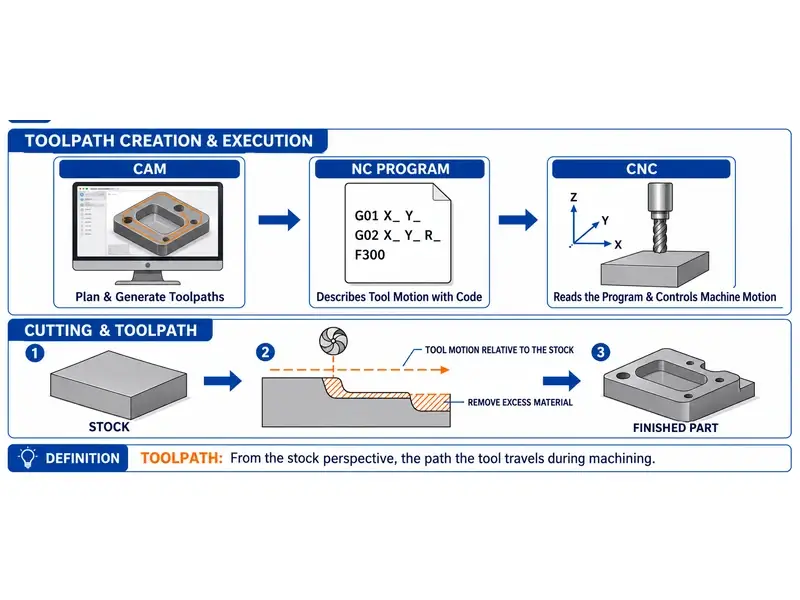
Fertigkontur und Werkzeugmittelpunktbahn sind nicht dieselbe Geometrie. Der Fräserradius muss irgendwo berücksichtigt werden, aber nicht unbedingt in der Steuerung. CAM kann die versetzte Bahn berechnen, bevor das Programm die Maschine erreicht.
Die Fusion-Dokumentation zu 2D Contour unterscheidet ausdrücklich:
| Fusion-Korrekturmodus | Was CAM bereits erledigt hat | Vorgesehene Aufgabe der Steuerung |
|---|---|---|
| In computer | Radiusversatz aus dem gewählten Werkzeugdurchmesser berechnet und die versetzte Bahn ausgegeben | Dieser Modus gibt die Bahn statt G41/G42-Korrekturaufrufen aus; eine Änderung der Verschleißtabelle muss sie nicht verschieben |
| In control | Berechnung des Werkzeugradiusversatzes der Steuerung überlassen | Erforderlichen Versatz über den ausgegebenen Korrekturaufruf und die Werkzeugdaten der Maschine anwenden |
| Wear | Nominellen Versatz wie bei In computer berechnet und zusätzlich Korrekturaufrufe ausgegeben | Die zur Maßkorrektur erforderliche Differenz anwenden, nicht ein zweites Mal den nominellen Radius |
| Inverse wear | Denselben Ansatz für den nominellen Versatz wie Wear verwendet | Die Korrektur mit der abweichenden Vorzeichenkonvention dieser Option anwenden |
| Off | Keinen Radiusversatz angewendet; der Werkzeugmittelpunkt folgt der gewählten Geometrie | Diese Option liefert keine Radiuskorrektur als Ersatz für den fehlenden Versatz |
Das sind Fusion-Bezeichnungen für die dokumentierte 2D-Bearbeitung, kein allgemeines Menü sämtlicher CAM-Systeme. Die Dokumentation beschränkt Steuerungskorrektur einschließlich Wear und Inverse wear in diesem Zusammenhang außerdem auf Schlichtdurchgänge.
Bei Wear wird die Gefahr einer Doppelkorrektur besonders deutlich: Hat CAM die Bahn bereits für den nominellen Fräser versetzt und fügt die Steuerung dort einen vollständigen Nennradius hinzu, wo nur eine Korrektur erwartet wird, wurde dieselbe Aufgabe zweimal ausgeführt. Leiten Sie das nicht allein aus einem Modusnamen ab; prüfen Sie Ausgabe und tatsächlich angewendete Maschinenwerte.
Weisen Sie nach, was der ausgegebene Schlichtdurchgang tatsächlich verwendet
Beginnen Sie mit der CAM-Operation, die die gemessene Fläche erzeugt hat. Erfassen Sie Korrekturtyp, programmierten Werkzeugdurchmesser, verbleibendes Aufmaß und Schlichteinstellungen. Prüfen Sie Zielsteuerung und Postprozessor und identifizieren Sie die tatsächlich laufende Ausgabedatei, nicht eine frühere oder nicht übertragene Fassung.
Prüfen Sie den betreffenden Durchgang mit den umgebenden Aktivierungs- und Abwahlbewegungen. Kontrollieren Sie aktive Ebene, Korrekturseite und ausgewählte Offsetnummer. Eine Korrektur kann aus einem früheren Satz weiterwirken; ein fehlender Aufruf in der gerade betrachteten Zeile beweist daher nicht ihre Abschaltung.
Vergleichen Sie die ausgegebene Bahn mit einem bekannten Teil der gewählten Geometrie und berücksichtigen Sie Werkzeuggröße und Restaufmaß. Eine geprüfte Bahnrekonstruktion oder Programmanalyse soll zeigen, ob der Nennradius bereits in den Koordinaten steckt und was der Steuerung verbleibt. Eine CAM-Vorschau allein weist den aktiven Zustand des Maschinenregisters nicht nach.
Ordnen Sie anschließend das zu ändernde Register dem für diesen Durchgang tatsächlich ausgewählten Offset zu. Ein plausibler Wert in einer anderen Zeile oder einer Schruppoperation mit anderer Korrektur erzeugt nicht die erwartete Schlichtmaßänderung.
Ist keine steuerungsseitige Radiuskorrektur aktiv, lässt sich dieser Durchgang nicht durch Änderung dieses Radius-/Verschleißregisters anpassen. Korrigieren Sie den identifizierten CAM-/Postprozessorablauf und erzeugen und prüfen Sie die Ausgabe erneut. Ergänzen Sie eine unbekannte Bahn nicht einfach um G41/G42, damit die Verschleißspalte reagiert; Aktivierung, Anfahrbewegung und Konturfreiraum müssen ebenfalls passen.
Lesen Sie den wirksamen Versatz, nicht nur das Verschleißfeld
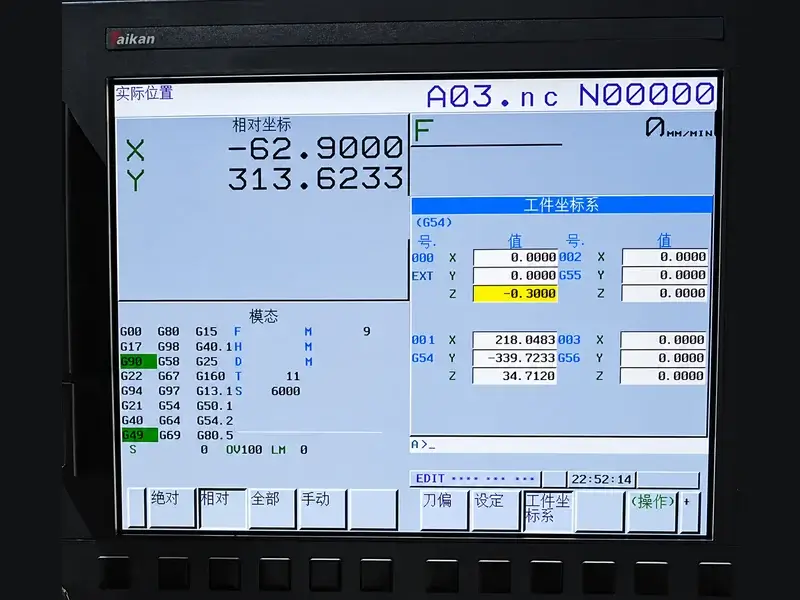
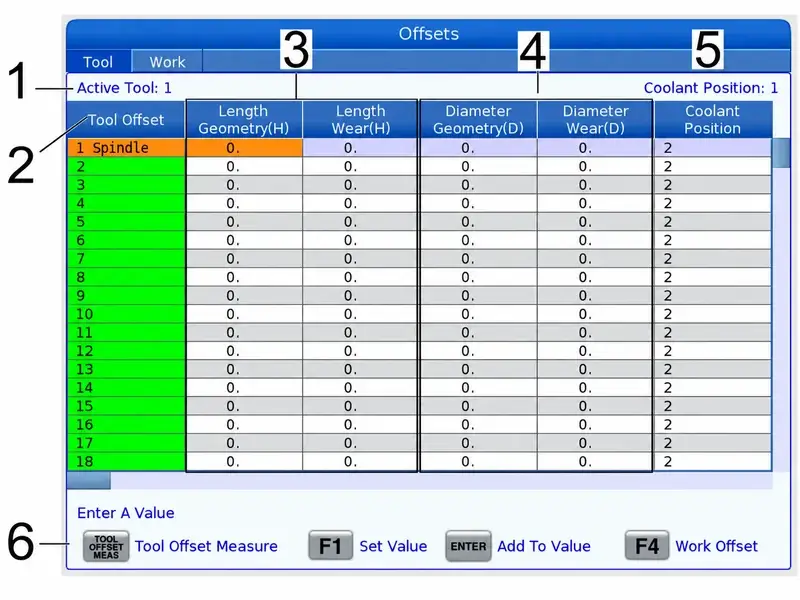
Bei der dokumentierten Haas-Frässteuerung ist der wirksame Versatz Geometriewert plus Verschleißwert. Setting 40 legt fest, ob beide Einträge Radius oder Durchmesser darstellen. Im Durchmessermodus beträgt die seitliche Bahnverschiebung die Hälfte des wirksamen Eingabebetrags; im Radiusmodus wird der Radiusbetrag verwendet.
Die Adresse D wählt die Offsetnummer. Der Buchstabe allein sagt weder, dass der eingegebene Wert ein Durchmesser ist, noch dass die aktive Zeile den erwarteten Wert enthält.
Das ist wichtig, wenn eine CAM-Operation im Modus Wear mit Maschinendaten kombiniert wird. Die CAM-Option beschreibt die vorgesehene Aufteilung, bedeutet aber nicht, dass die Steuerung ihre Geometriespalte ignoriert. Prüfen Sie den wirksamen Gesamtwert und gleichen Sie ihn mit der ausgegebenen Bahn ab. Setzen Sie Geometriefelder nicht pauschal auf null und halten Sie einen alten Nennmaßeintrag nicht automatisch für unbedenklich.
Haas dokumentiert bei negativem wirksamem Versatz auch eine Umkehr der Seite. Das bedeutet nicht, dass jeder negative Wert in der Verschleißspalte die Korrektur umkehrt. Ein negativer Verschleißanteil kann einen weiterhin positiven Gesamtwert aus Geometrie und Verschleiß ergeben. Prüfen Sie die Summe statt eines einzelnen Feldes.
Diese Einstellungs- und Feldregeln gelten für Haas. Für eine andere Steuerung müssen Handbuch und Konfiguration den wirksamen Betrag und den Eingabemaßstab festlegen; ein Fusion-Modusname liefert diese Informationen nicht.
Bestimmen Sie die gewünschte Wandbewegung, bevor Sie das Vorzeichen wählen
Beschreiben Sie zunächst die geforderte Bewegung geometrisch: Welche Fertigwand muss sich in welche Normalenrichtung und gegenüber welchem Bezug oder welcher Gegenwand bewegen? „Das Maß ist zu groß“ ist noch keine Steuerungsanweisung. Außenkontur und Innenöffnung übersetzen diese Beschreibung nicht in dieselbe Werkzeugmittelpunktbewegung.
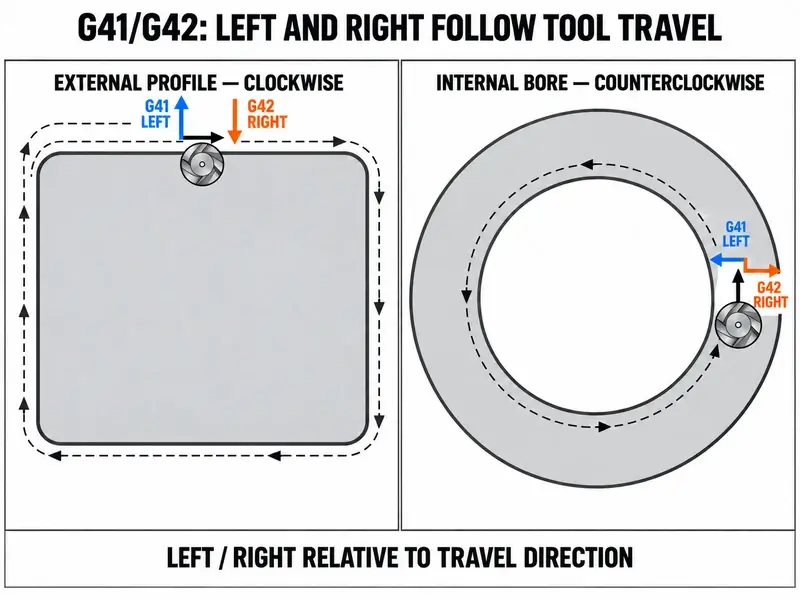
Verfolgen Sie anschließend die programmierte Bewegungsrichtung in der aktiven Korrekturebene. In der Haas-Erklärung für G17/XY bedeuten G41 und G42 links und rechts relativ zur Fahrtrichtung, nicht festes Bildschirm-links und -rechts. Berücksichtigen Sie tatsächliche Richtung, gewählte Seite, wirksamen Versatz und CAM-/Postkonvention, bevor Sie das Vorzeichen wählen. Auch Fusions getrennte Optionen Wear und Inverse wear sprechen gegen die Übernahme einer Vorzeichenregel aus einem anderen Aufbau.
Zwei Maßstabsumrechnungen sind zu trennen: Feldänderung zur seitlichen Bahnverschiebung und danach Bahnverschiebung zum gemessenen Merkmal. Für ideale Geometrie mit gleicher Übertragung einer Normalverschiebung auf die Fertiggrenze gilt:
Bewegt sich eine Grenze um den Betrag
sund bleibt die Bezugsgrenze fest, ändert sich der Abstand ums.Bewegen sich zwei gegenüberliegende Grenzen gleich stark um
sin entgegengesetzte Richtungen, ändert sich die Breite um den Betrag2s.Bei einem Kreis ändert eine radiale Grenzverschiebung von
sden Durchmesser um den Betrag2s.
Das sind geometrische Beträge, keine Eingabeformeln für die Maschine. Klären Sie vorher, welche Flächen dieser Durchgang tatsächlich ändert und ob sie sich symmetrisch bewegen. Wenden Sie erst dann die Radius-/Durchmesserdefinition des Registers an. Der Haas-Faktor für Durchmessereingaben und der Faktor eines beidseitigen Merkmals beschreiben unterschiedliche Beziehungen; „jeden Messfehler durch zwei teilen“ überspringt diesen Unterschied.
Führen Sie einen rückgängig machbaren Versuch durch und vergleichen Sie dasselbe Merkmal
Sichern Sie die ursprüngliche Programmfassung und Offsetwerte einschließlich wirksamer Summe und Feldmaßstab. Nutzen Sie die Prüf- und Versuchsverfahren der Maschine; physischer Zugang nur bei sicher stillgesetzter Maschine. Nehmen Sie eine Korrektur innerhalb des geprüften Korrekturbereichs der Bahn vor; Einfahrt, Ausfahrt und Konturfreiraum müssen auch die geänderte Bahn zulassen.
Dokumentieren Sie alten und neuen Wert, vorausgesagte Bewegung und gemessene Reaktion. Messen Sie dasselbe Merkmal an denselben Stellen mit demselben Verfahren erneut. Prüfen Sie Richtung und Maßstab der Reaktion, bevor Sie weiter ändern. Grafik oder Simulation kann eine Bahn prüfen, ersetzt aber nicht die Messung des Fertigteils.
Addieren Sie keine weiteren Korrekturen, wenn das Merkmal nicht reagiert, sich umgekehrt bewegt, über Lage oder Höhe ungleichmäßig ändert oder eine Änderung außerhalb des geprüften Bereichs verlangt. Prüfen Sie zuerst wieder aktiven Durchgang, Register und Maßstab. Stimmen diese überein, untersuchen Sie das physische Bearbeitungs- oder Messproblem anhand der Unterscheidung von Abdrängung, Restaufmaß und Überfräsung. Ein einheitlicher Versatz behebt im Allgemeinen weder eine konische Wand noch lokales Restmaterial und kann bereits zu viel entferntes Material nicht zurückbringen.
Das nützliche Versuchsergebnis ist nicht bloß eine neue Zahl in der Verschleißtabelle. Es ist die bestätigte Beziehung zwischen diesem ausgegebenen Vorgang, diesem aktiven Offset und der Reaktion des gemessenen Merkmals.