










Correction du rayon de fraise : vérifiez le décalage déjà calculé par CAM
Avant de modifier une valeur d'usure pour corriger une cote fraisée, déterminez si CAM a déjà intégré le décalage du rayon nominal dans les coordonnées post-traitées. La commande peut devoir fournir le décalage complet, une petite correction ou aucune correction de rayon sur cette passe. Ces situations de départ sont différentes.
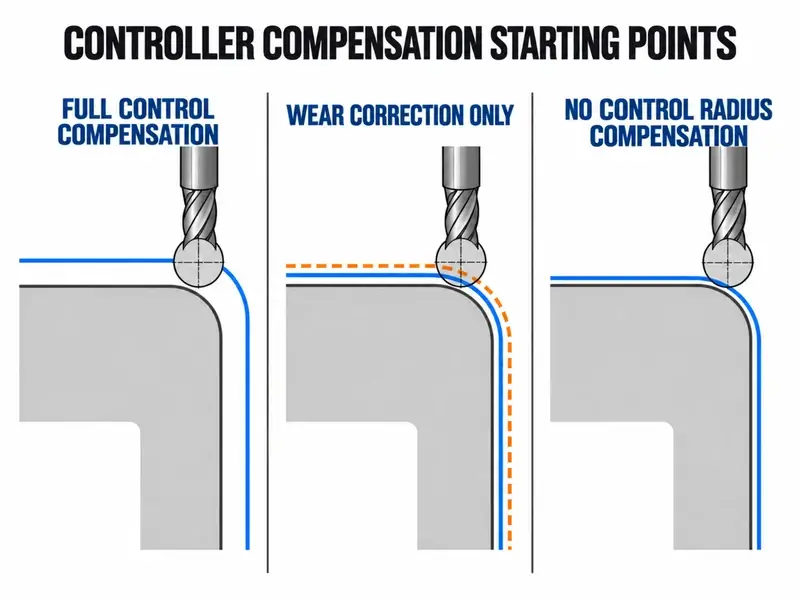
Voir G41 ou G42 ne suffit pas : la correction complète par la commande et la correction d'usure issue de CAM peuvent toutes deux les utiliser. Le contrôle initial fiable consiste à suivre la même finition dans les réglages CAM, le programme NC post-traité et le correcteur actif de la commande.
Identifiez qui prend en charge le décalage du rayon nominal
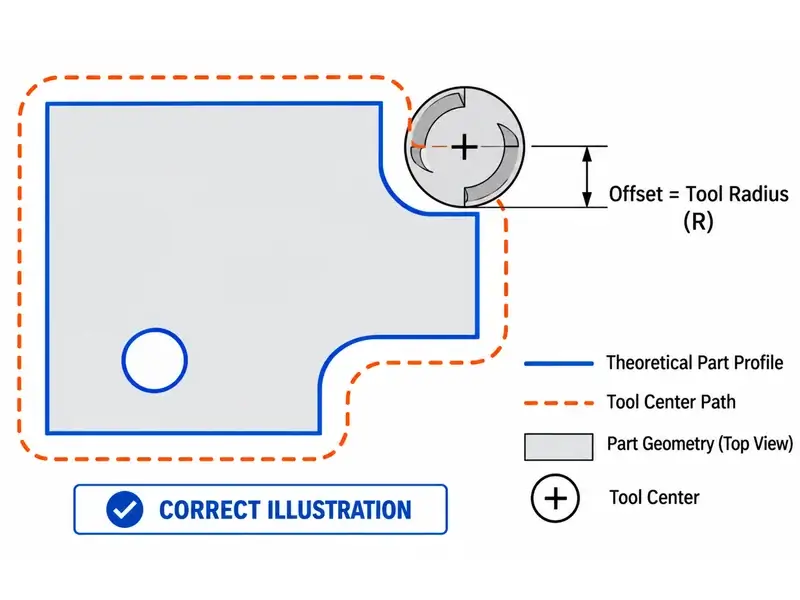
Le profil fini et la trajectoire du centre d'outil ne sont pas la même géométrie. Le rayon de la fraise doit être pris en compte quelque part, mais pas forcément par la commande. CAM peut calculer une trajectoire décalée avant que le programme atteigne la machine.
La documentation Fusion de 2D Contour explicite cette distinction :
| Mode de correction Fusion | Ce que CAM a déjà calculé | Rôle prévu pour la commande |
|---|---|---|
| In computer | Calcul du décalage de rayon à partir du diamètre d'outil choisi et sortie de la trajectoire décalée | Ce mode fournit la trajectoire plutôt que des appels G41/G42 ; modifier la table d'usure ne la déplace pas nécessairement |
| In control | Calcul du décalage du rayon confié à la commande | Appliquer le décalage requis via l'appel de correction émis et les données d'outil de la machine |
| Wear | Décalage nominal calculé comme en In computer, avec émission supplémentaire des appels de correction | Appliquer la différence nécessaire pour corriger la cote, et non le rayon nominal une seconde fois |
| Inverse wear | Même calcul de décalage nominal que Wear | Appliquer la correction selon la convention de signe différente de cette option |
| Off | Aucun décalage de rayon ; le centre d'outil suit la géométrie sélectionnée | Cette option ne fournit aucune correction de rayon pouvant remplacer le décalage absent |
Ces noms sont ceux de Fusion pour l'opération 2D documentée, pas un menu universel de tous les logiciels CAM. Dans ce contexte, la documentation limite aussi la correction par la commande, y compris Wear et Inverse wear, aux passes de finition.
Le risque de double correction est particulièrement clair en Wear : si CAM a déjà décalé la trajectoire pour la fraise nominale et que la commande ajoute un rayon nominal complet là où seule une correction est attendue, le même travail est effectué deux fois. Ne le diagnostiquez pas sur le seul nom du mode ; vérifiez la sortie et ce que la machine applique réellement.
Établissez ce qu'utilise réellement la passe de finition post-traitée
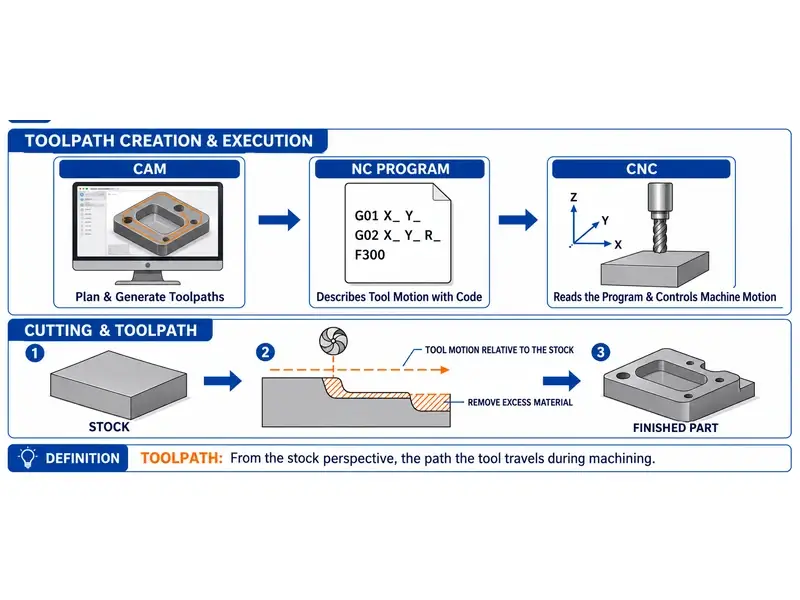
Partez de l'opération CAM ayant produit la surface mesurée. Notez son type de correction, le diamètre programmé, la surépaisseur laissée et les réglages de finition. Confirmez la commande et le post-processeur prévus, puis identifiez le fichier post-traité réellement exécuté, pas une sortie antérieure ou une révision non transmise.
Examinez la passe avec les mouvements d'activation et d'annulation qui l'entourent. Vérifiez le plan actif, le côté de correction et le numéro de correcteur sélectionné. Une correction peut rester active depuis un bloc antérieur ; l'absence d'appel sur la ligne affichée ne prouve donc pas qu'elle est désactivée.
Comparez la trajectoire post-traitée à une portion connue de la géométrie sélectionnée, en tenant compte de l'outil et de la surépaisseur restante. Une reconstruction de trajectoire ou une analyse de programme vérifiée doit établir si le rayon nominal figure déjà dans les coordonnées et ce qui reste à la commande. Un aperçu CAM seul ne prouve pas l'état du registre actif de la machine.
Faites ensuite correspondre le registre à modifier au correcteur réellement sélectionné pour cette passe. Une valeur plausible dans une autre ligne, ou sur un ébauchage qui n'utilise pas la même correction, ne produira pas le changement de finition attendu.
Sans correction de rayon active dans la commande, modifier ce registre de rayon/usure ne permet pas de régler cette passe. Corrigez le processus CAM/post identifié, puis régénérez et vérifiez la sortie. N'ajoutez pas G41/G42 à une trajectoire inconnue pour faire réagir la colonne d'usure ; activation, entrée et dégagement de contour doivent aussi fonctionner.
Lisez le décalage effectif, pas seulement la cellule d'usure
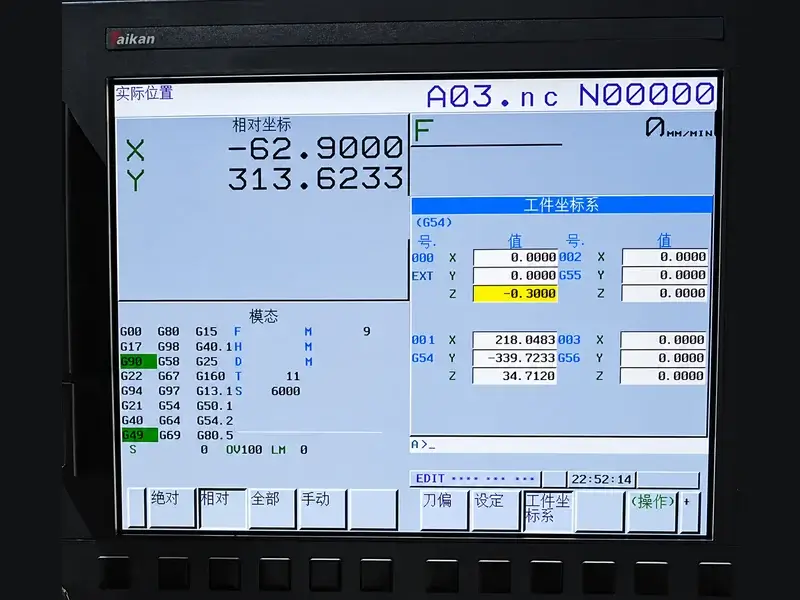
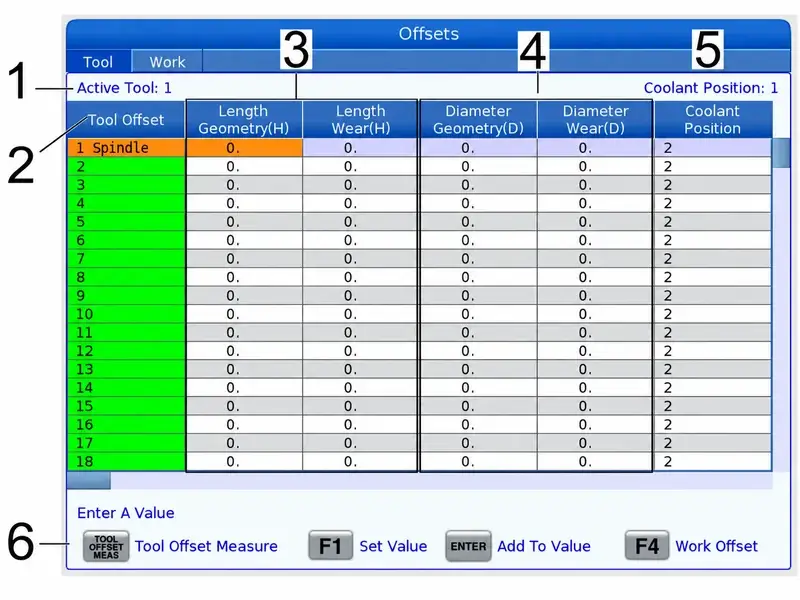
Sur la commande de fraisage Haas documentée, le décalage effectif est la valeur géométrique plus la valeur d'usure. Setting 40 définit si les deux champs représentent un rayon ou un diamètre. En mode diamètre, le déplacement latéral vaut la moitié du montant effectif saisi ; en mode rayon, il correspond au rayon saisi.
L'adresse D sélectionne le numéro du correcteur. Sa lettre ne signifie pas à elle seule que le nombre saisi est un diamètre, ni que la ligne active contient la valeur attendue.
C'est essentiel lorsqu'une opération CAM Wear est associée aux données machine. L'option CAM décrit la répartition prévue, sans signifier que la commande ignore sa colonne géométrique. Vérifiez le total effectif et rapprochez-le de la trajectoire post-traitée. Ne mettez pas systématiquement tous les champs géométriques à zéro et ne supposez pas qu'une ancienne valeur nominale est sans conséquence.
Haas documente aussi une inversion du côté pour un décalage effectif négatif. Cela ne signifie pas qu'un nombre négatif dans la colonne d'usure inverse automatiquement la correction. Une contribution d'usure négative peut laisser positif le total géométrie-plus-usure. Vérifiez le total plutôt qu'une seule cellule.
Ces règles de réglage et de champs sont propres à Haas. Pour une autre commande, son manuel et sa configuration doivent établir le montant effectif et l'échelle de saisie ; le nom d'un mode Fusion ne fournit pas ces informations.
Déterminez le déplacement de paroi voulu avant de choisir un signe
Décrivez d'abord géométriquement le déplacement nécessaire : quelle paroi finie doit bouger, dans quelle direction normale et par rapport à quel repère ou quelle paroi opposée ? « La cote est trop grande » n'est pas encore une instruction pour la commande. Profil extérieur et ouverture intérieure ne traduisent pas cette description par le même mouvement du centre d'outil.
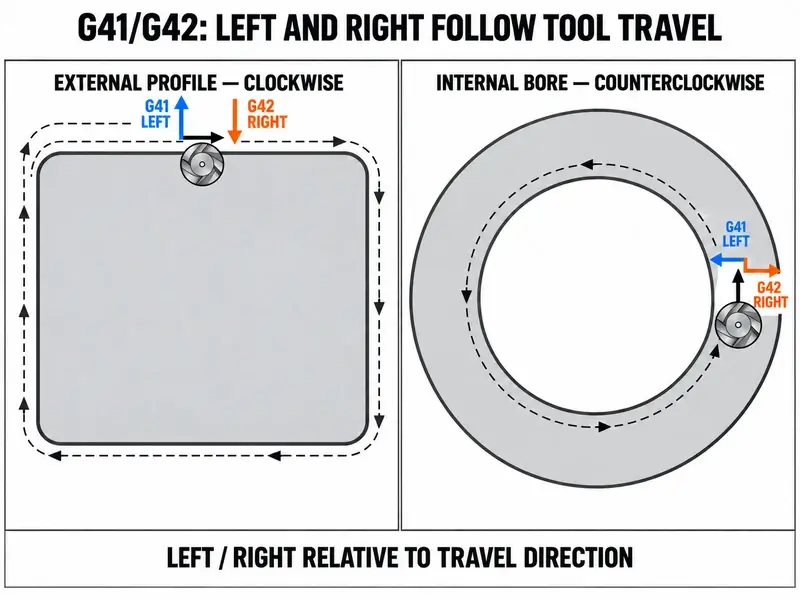
Suivez ensuite le sens programmé dans le plan de correction actif. Dans l'explication Haas en G17/XY, G41 et G42 désignent gauche et droite relativement au déplacement, pas à l'écran. Combinez sens réel, côté choisi, décalage effectif et convention CAM/post avant de choisir le signe. Les options distinctes Wear et Inverse wear de Fusion sont une raison supplémentaire de ne pas transposer un signe d'un autre montage.
Deux conversions d'échelle sont distinctes : variation du champ vers déplacement latéral de trajectoire, puis déplacement de trajectoire vers élément mesuré. Pour une géométrie idéale où un déplacement normal se transmet également à la limite finie :
Si une limite se déplace d'une amplitude
set que la référence reste fixe, l'écart change des.Si deux limites opposées se déplacent également de
sen sens contraires, la largeur change d'une amplitude2s.Pour un cercle, un déplacement radial de limite de
smodifie le diamètre d'une amplitude2s.
Ce sont des amplitudes géométriques, pas des formules de saisie machine. Déterminez d'abord quelles surfaces cette passe modifie et si elles se déplacent symétriquement. Appliquez ensuite la définition rayon/diamètre du registre. Le facteur de saisie en diamètre Haas et celui d'un élément à deux côtés sont deux relations différentes ; « diviser toute erreur mesurée par deux » les confond.
Faites un essai réversible, puis comparez le même élément
Sauvegardez la révision d'origine du programme et les correcteurs, avec total effectif et échelle des champs. Utilisez les procédures de vérification et d'essai de la machine ; tout accès physique exige un arrêt sûr. Faites une correction dans la plage validée de la trajectoire ; l'entrée, la sortie et le dégagement du contour doivent accepter ce changement.
Notez ancienne et nouvelle valeur, mouvement prévu et réponse mesurée. Remesurez le même élément aux mêmes endroits et avec la même méthode. Vérifiez sens et échelle de réponse avant un nouvel ajustement. Le graphisme ou la simulation peut vérifier une trajectoire, mais ne remplace pas la mesure de la pièce finie.
Cessez d'accumuler les correcteurs si l'élément ne réagit pas, se déplace en sens inverse, varie irrégulièrement selon la position ou la hauteur, ou exige une correction hors plage validée. Revenez d'abord à la passe active, au registre et à l'échelle. S'ils concordent, étudiez séparément le problème physique d'usinage ou de mesure en distinguant déflexion, surépaisseur restante et surcoupe. Un décalage uniforme ne corrige généralement ni une paroi conique ni de la matière restante locale, et ne peut restituer la matière déjà trop enlevée.
Le résultat utile n'est pas simplement un nouveau nombre dans la table d'usure. C'est une relation confirmée entre cette opération post-traitée, ce correcteur actif et la réponse de l'élément mesuré.