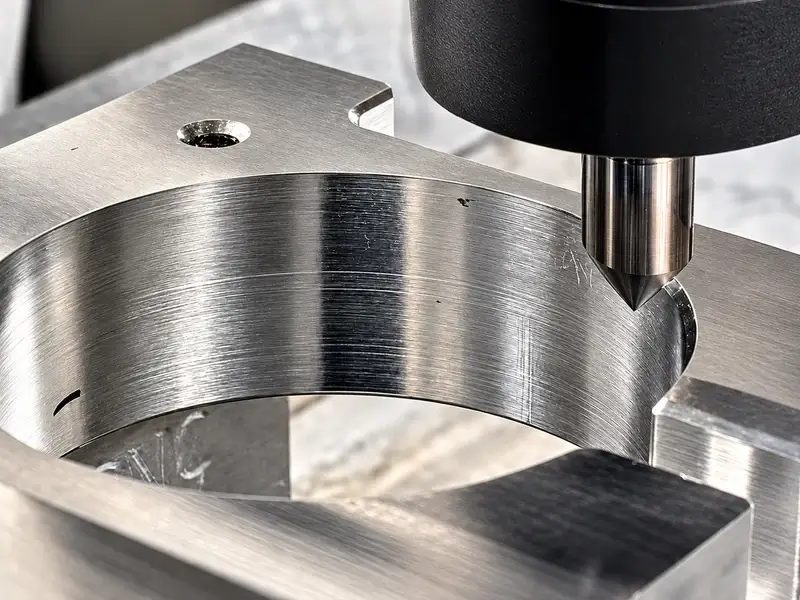
Rebarbas de furação ou riscos de aparas? Verifique primeiro a borda do furo
Uma rebarba de furação é material da peça que permanece ligado e se projeta de uma aresta. Um sulco ou uma indentação na face próxima ou dentro do furo é um defeito diferente e exige uma investigação de contacto com a superfície. Se ambos estiverem presentes, investigue os dois: remover o ressalto não repara a superfície riscada.
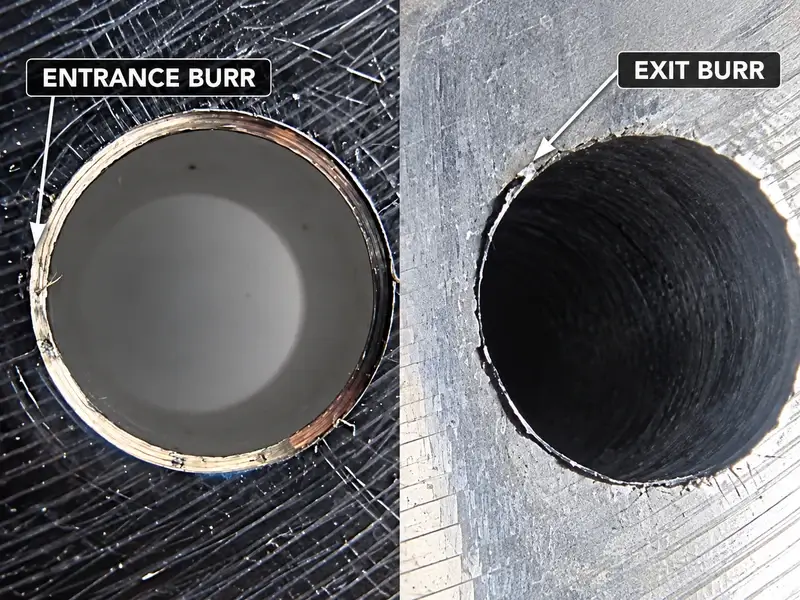
Esta distinção vem antes de escolher um chanfro maior, alterar a ponta da broca ou reduzir o avanço. O contacto com aparas é uma possível origem de danos, mas nem uma marca circular nem a sua posição provam a causa. A pergunta útil é: o que mudou na borda, na face envolvente e ao longo da parede do furo, e quando?
Localize o defeito antes de o remover
Preserve primeiro o estado após a furação. Com a máquina parada em segurança e o acesso autorizado pelos procedimentos do local, fotografe a entrada, a saída e as aparas retidas antes da limpeza ou rebarbagem. Não toque numa aresta afiada com um dedo desprotegido nem agarre aparas quentes. Remova as aparas soltas apenas pelo método aprovado, sem raspar a característica que precisa de inspecionar.
Identifique a entrada e a saída da broca, a face junto a cada abertura e a parede do furo. São locais de inspeção diferentes. Uma marca junto à entrada não é necessariamente uma rebarba de entrada; uma linha dentro do furo não é a mesma característica que uma projeção na borda de saída.
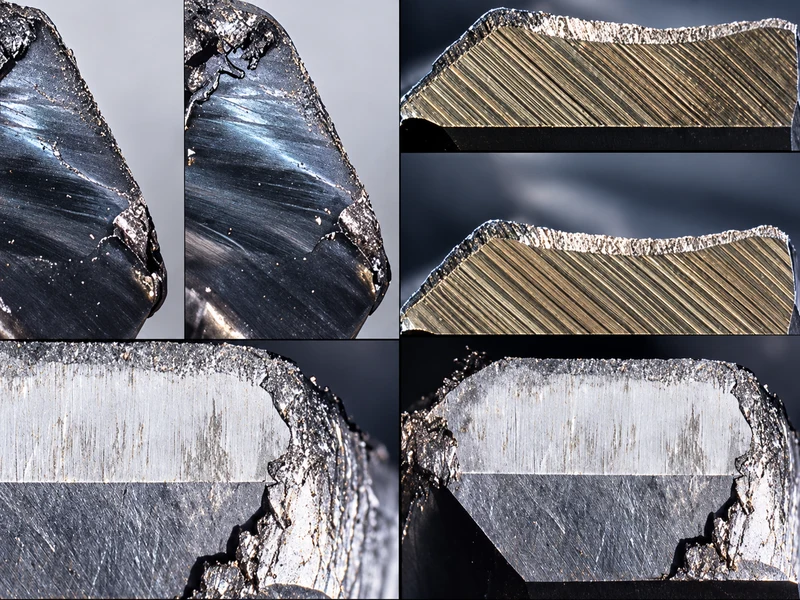
Utilize ampliação adequada e, se necessário, uma medição de perfil ou dimensional para estabelecer se o material se projeta acima da superfície local ou foi indentado ou removido. Uma rebarba pode ser irregular, sem formar um anel completo. O material levantado junto a um risco também deve ser examinado: a sua presença, por si só, não demonstra que a aresta original do furo formou uma rebarba.
| O que pode estabelecer | Primeira via de inspeção | Evidências a procurar a seguir |
|---|---|---|
| Material ligado projeta-se da borda do furo | Formação de rebarba nessa entrada ou saída | Estado da aresta, estabilidade e apoio, juntamente com a fase em que surge a projeção |
| Sulcos ou indentações afetam a face próxima ou a parede do furo | Dano por contacto, incluindo possível contacto com aparas | Aparas retidas, percurso de evacuação restringido e indícios de contacto durante o movimento em causa |
| Projeções na borda e danos superficiais ocorrem em conjunto | Mantenha ambas as vias em aberto | Registos separados da altura ou do perfil da aresta e do dano na superfície próxima, antes e depois de qualquer correção |
Este método ajuda a selecionar inspeções; não é um teste visual da causa raiz. Estabeleça também o requisito. O desenho exige uma aresta controlada, uma face de apoio intacta, um acabamento de furo específico ou vários destes aspetos? «Deixe brilhante» não indica ao operador o que corrigir nem dá à qualidade um critério de aceitação.
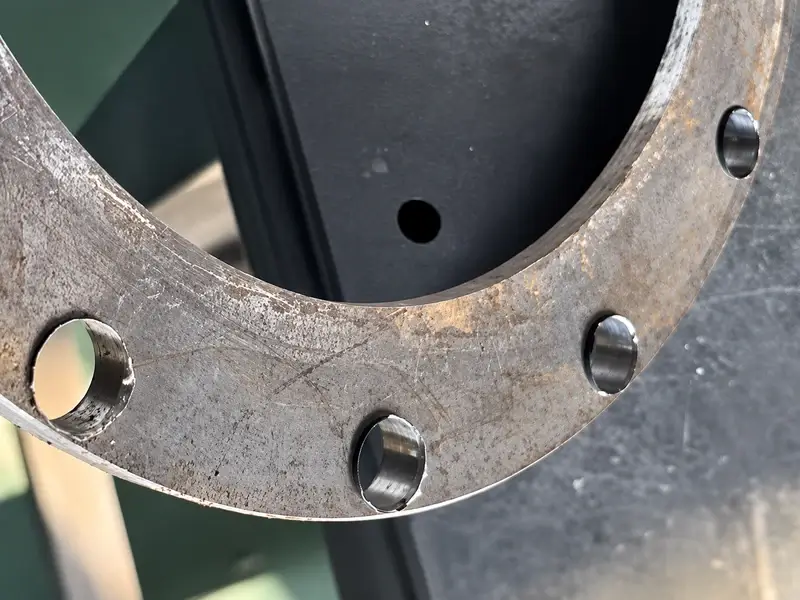
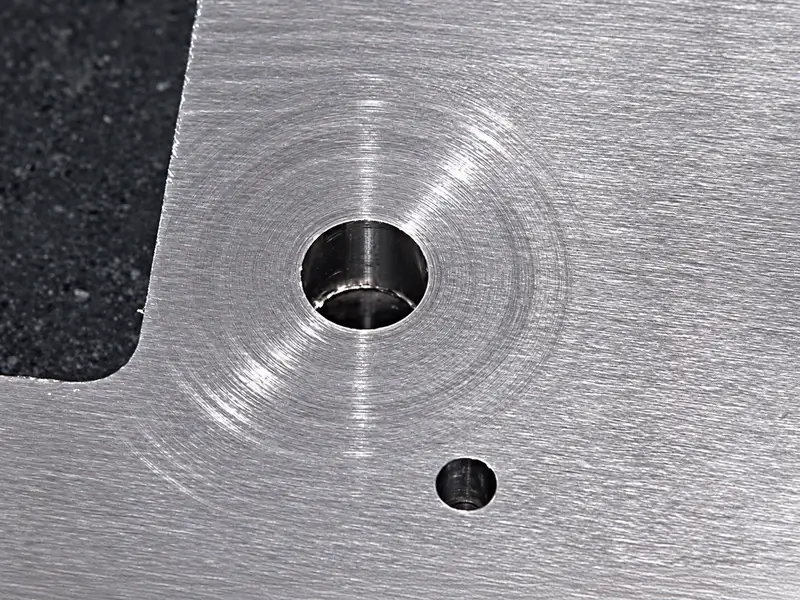
Determine quando o dano é acrescentado
Relacione o defeito com o ciclo de maquinagem através da sequência do programa, das oportunidades de inspeção permitidas e dos métodos de observação aprovados. Qualquer ensaio por etapas deve ser planeado para a máquina e as ferramentas; não contorne proteções nem improvise acesso com a ferramenta em corte.
Se a projeção já estiver presente após a entrada inicial, examine a superfície de entrada, a aresta de corte e a estabilidade da montagem. Se a borda de saída mudar quando a broca atravessa a peça, examine a condição de saída e o apoio, bem como o estado da broca e os dados de corte. Estes momentos orientam a inspeção, mas não excluem danos iniciados antes.
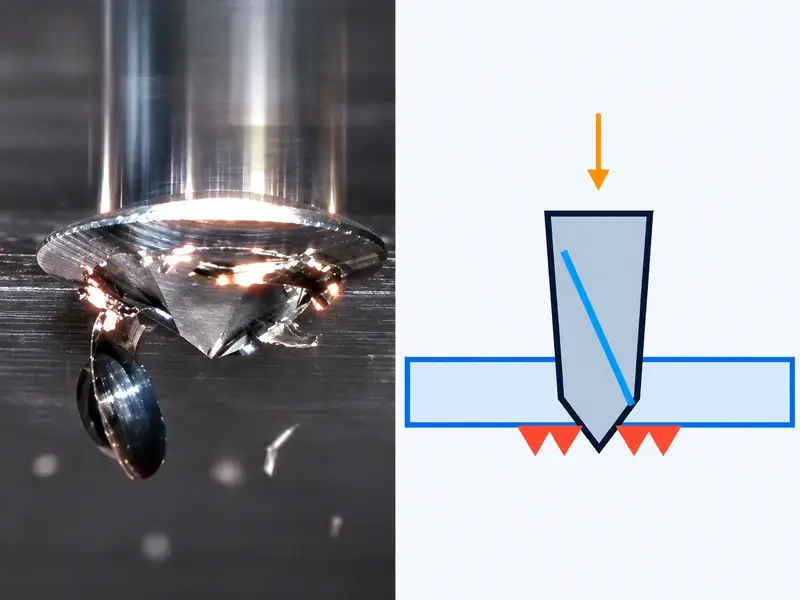
Nas marcas que surgem ou aumentam após a retirada ou uma reentrada posterior, siga as aparas em redor da abertura. Verifique se ficam aparas na boca após a retração da ferramenta. Quando um dispositivo rodeia a abertura, procure uma cavidade que retenha aparas e um percurso pelo qual o movimento seguinte as possa voltar a pôr em contacto. Verifique se o fluido de corte as remove realmente ou apenas as desloca para outra zona confinada.
Não condene um dispositivo circundante apenas por estar presente. As aparas retidas, os indícios de contacto e o momento de aparecimento das novas marcas devem sustentar a hipótese. Do mesmo modo, um risco curvo não distingue contacto com aparas de contacto direto com ferramenta, dispositivo ou marcas de rebarbagem. Se a marca já existia antes da furação, regresse à operação anterior em vez de ajustar a broca para a corrigir.
Siga a via sustentada pelas evidências
Quando o material ligado à borda é o principal defeito
Examine as arestas da broca quanto a desgaste, danos e material aderente. Verifique a estabilidade da peça e da fixação da ferramenta e investigue alinhamento ou batimento quando o contacto desigual ou as medições do furo o indicarem. Para rebarbas de saída, examine a condição real de atravessamento e o apoio disponível, sem assumir que todas as saídas exigem a mesma alteração do programa.
Corrija primeiro um problema observado: aresta danificada, fixação instável ou condição inadequada de entrada ou saída. Se as evidências apontarem antes para um ensaio de dados de corte ou geometria, utilize as recomendações para a broca, o material e o furo específicos. A formação de rebarbas depende da combinação destas condições; não é um concurso de ângulos de ponta. Ponta, arestas, canais de evacuação e geometria de suporte da broca trabalham em conjunto.
Uma instrução genérica para reduzir o avanço pode, por isso, falhar o problema. Defina a melhoria pretendida, respeite as orientações de utilização da ferramenta e verifique o comportamento resultante da aresta e das aparas. Não aceite uma rebarba visível menor se o furo ou a superfície envolvente se tornar inaceitável.
Quando o contacto com aparas é sustentado por evidências
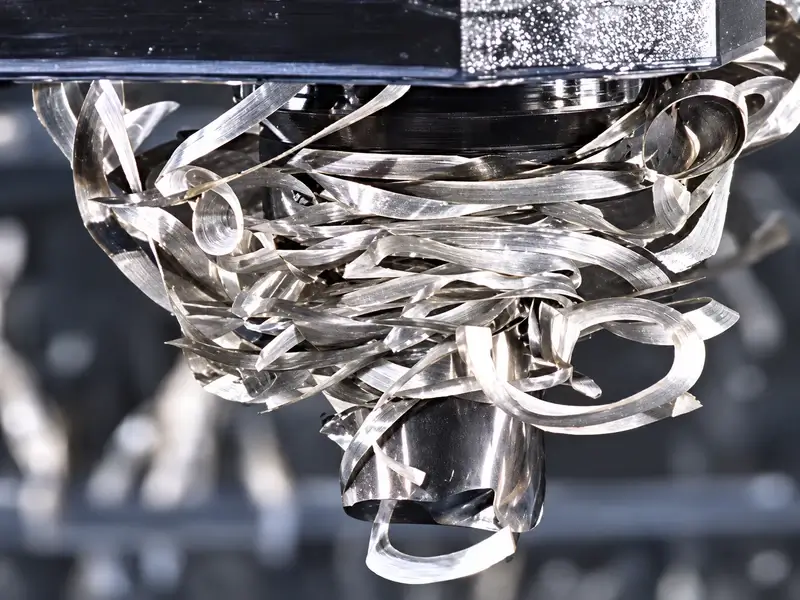
Examine as aparas e o seu percurso de evacuação. Registe comprimento, largura, curvatura, aglomerados e enrolamento; depois verifique o que permanece no canal, na boca e em redor do dispositivo. Uma apara mais estreita não é necessariamente curta ou partida, e aparas visíveis fora do furo não provam que o percurso fique livre durante todo o ciclo.
Resolva a restrição que consegue identificar. Isso pode implicar restabelecer um percurso de fluido obstruído, corrigir uma disposição aprovada de bocais, limpar uma zona que retém aparas ou rever a folga de evacuação do dispositivo. Confirme o resultado na abertura e na zona de corte reais, não apenas pelo funcionamento da bomba. Não altere uma fixação ou folga do dispositivo sem preservar a sua função de aperto.
Se a forma das aparas ou o movimento de retirada e reentrada continuarem a ser o problema, reveja o ciclo e a escolha da ferramenta segundo as instruções do fabricante para a aplicação. Quando um ciclo de furação por incrementos acrescenta entradas repetidas, utilize as verificações de reentrada desse processo para examinar o movimento separadamente. Trata-se de uma decisão controlada de processo, não de uma razão para retificar canais improvisados numa broca.
No estudo de 2019, «The effect of interlayer gap width on burr formation in drilling of aluminium-aluminium aerospace stacks», Pardo e colegas examinaram empilhamentos alumínio-alumínio com vedante na interface. Observaram aparas e pequenos riscos perto das bordas dos furos entre camadas, interpretados como indícios de entrada de aparas na folga e arrastamento pela broca em rotação. Observaram também abrasão e arredondamento de arestas onde restava pouca rebarba convencional. Este resultado numa interface de camadas não prova a causa numa boca exposta; mostra por que «menos rebarba» não certifica, por si só, uma geometria de aresta intacta.
Se a inspeção também encontrar ferramentas lascadas ou partidas, alargue a investigação com o guia de causas raiz de quebra de brocas. É necessário investigar a causa do dano da broca, não apenas remover as aparas visíveis.
Conclua o ensaio pela geometria, não pelo brilho
Antes de alterar o processo, preserve um registo de referência do material, da identidade e do estado da broca, da geometria do furo, do dispositivo, do ciclo e da disposição do fluido de corte. Marque os defeitos nas fotografias. Faça depois uma correção sustentada por evidências para que o resultado continue interpretável.
Inspecione o furo de ensaio nos mesmos locais e com o mesmo método do estado de referência:
Verifique projeções ligadas tanto na entrada como na saída, não só do lado mais acessível.
Verifique as faces próximas quanto a sulcos, indentações ou arredondamentos involuntários ainda presentes.
Verifique a parede do furo e as dimensões ou o acabamento superficial exigidos.
Verifique onde permanecem aparas após o ciclo, sobretudo antes de qualquer reentrada posterior.
Se a rebarbagem fizer parte do processo aprovado, inspecione novamente depois. Remover uma projeção pode deixar um sulco intacto; aumentar um chanfro pode esconder a borda de uma face danificada sem a restaurar. O retrabalho ou destino da peça deve seguir o desenho e o processo de qualidade responsável.
Um furo de ensaio aceitável é um ponto de controlo, não prova de produção estável. Continue a verificação segundo o plano de controlo do local e mantenha o registo do defeito, da causa sustentada, da alteração e das medições. O operador seguinte deve conseguir perceber o que melhorou e que requisitos de aresta e superfície foram realmente cumpridos.