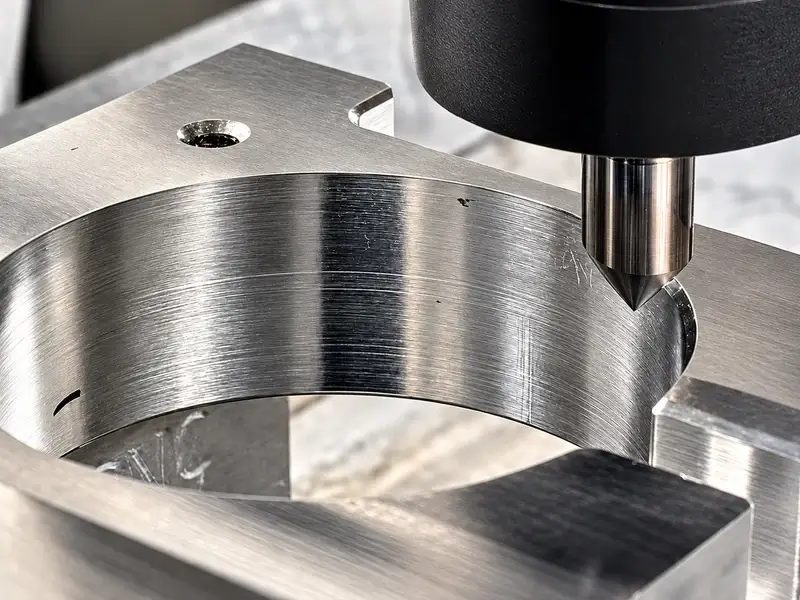
Bavures de perçage ou rayures de copeaux ? Vérifiez d’abord le bord du trou
Une bavure de perçage est une portion de matière de la pièce qui reste attachée et dépasse d’une arête. Une rainure ou une empreinte sur la face voisine ou à l’intérieur du trou constitue un autre défaut et nécessite une recherche de contacts avec la surface. Si les deux sont présents, examinez-les tous les deux : enlever le relief ne répare pas la surface rayée.
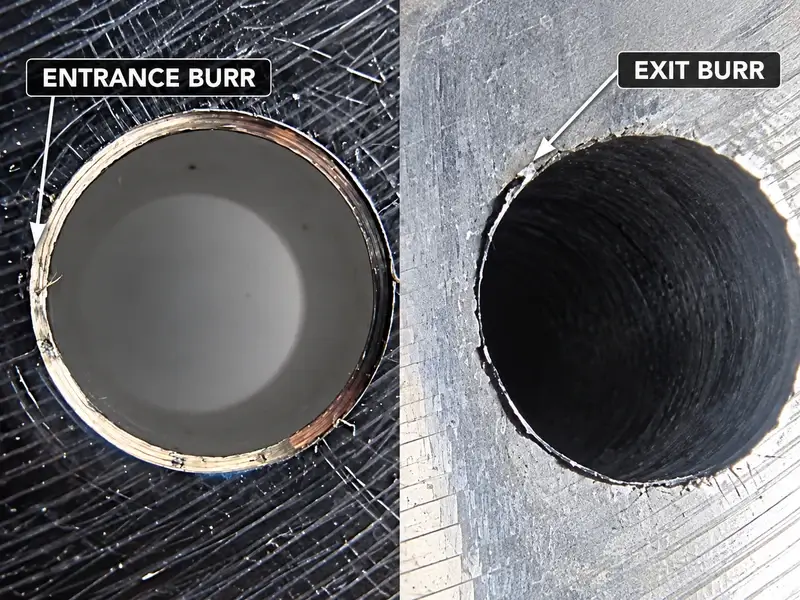
Cette distinction précède le choix d’un chanfrein plus grand, d’une autre pointe de foret ou d’une avance réduite. Le contact avec les copeaux est une cause possible de dommage, mais ni une marque circulaire ni son emplacement n’en prouvent l’origine. La question utile est : qu’est-ce qui a changé au bord, sur la face environnante et le long de la paroi du trou, et quand ?
Localiser le défaut avant de l’enlever
Conservez d’abord l’état brut de perçage. Une fois la machine arrêtée en sécurité et l’accès autorisé par les procédures du site, photographiez l’entrée, la sortie et les copeaux retenus avant nettoyage ou ébavurage. Ne touchez pas une arête vive avec un doigt nu et ne saisissez pas de copeaux chauds. Retirez les copeaux libres uniquement par la méthode approuvée, sans gratter le défaut à examiner.
Repérez l’entrée et la sortie du foret, la face près de chaque ouverture et la paroi du trou. Ce sont des zones de contrôle distinctes. Une marque près de l’entrée n’est pas nécessairement une bavure d’entrée ; une ligne dans l’alésage n’est pas le même défaut qu’un relief au bord de sortie.
À l’aide d’un grossissement approprié et, si nécessaire, d’une mesure de profil ou dimensionnelle, déterminez si la matière dépasse de la surface locale ou si elle a été enfoncée ou enlevée. Une bavure peut être irrégulière sans former un anneau complet. La matière relevée près d’une rayure doit aussi être examinée : sa seule présence ne démontre pas qu’une bavure s’est formée sur l’arête initiale du trou.
| Ce qui peut être établi | Première piste de contrôle | Éléments à rechercher ensuite |
|---|---|---|
| De la matière attachée dépasse du bord du trou | Formation d’une bavure à cette entrée ou à cette sortie | État de l’arête, stabilité et soutien, ainsi que phase d’apparition du relief |
| Des rainures ou empreintes affectent la face voisine ou la paroi du trou | Dommage par contact, notamment avec des copeaux | Copeaux retenus, voie d’évacuation restreinte et indices de contact pendant le mouvement concerné |
| Reliefs au bord et dommages de surface sont présents ensemble | Garder les deux pistes ouvertes | Relevés séparés de hauteur ou profil d’arête et de dommage sur la surface voisine, avant et après correction |
Cette démarche sert à choisir les contrôles, pas à identifier visuellement une cause racine. Définissez aussi l’exigence. Le plan demande-t-il une arête maîtrisée, une face d’appui intacte, un état de surface d’alésage précis, ou plusieurs de ces éléments ? « Il faut que cela brille » n’indique ni le défaut à corriger à l’opérateur ni un critère d’acceptation au service qualité.
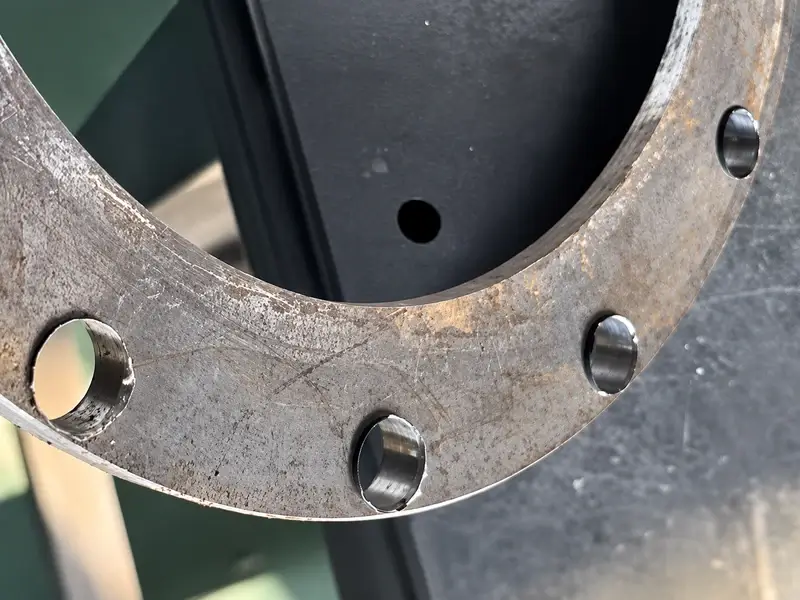
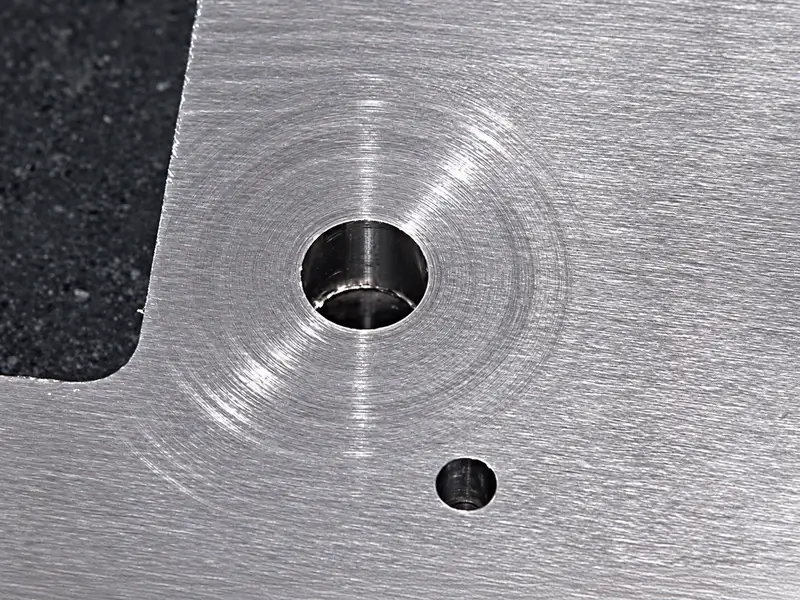
Déterminer à quel moment le dommage apparaît
Utilisez la séquence du programme, les possibilités de contrôle autorisées et les méthodes d’observation approuvées pour situer le défaut dans le cycle d’usinage. Tout essai par étapes doit être prévu pour la machine et l’outillage ; ne contournez pas les protections et n’improvisez pas un accès lorsque l’outil est engagé.
Si le relief existe dès la première entrée, contrôlez la surface d’entrée, l’arête de coupe et la stabilité du montage. Si le bord de sortie change au débouchage, examinez les conditions de sortie et le soutien, ainsi que l’état du foret et les paramètres de coupe. Ces moments orientent le contrôle, sans exclure un dommage commencé plus tôt.
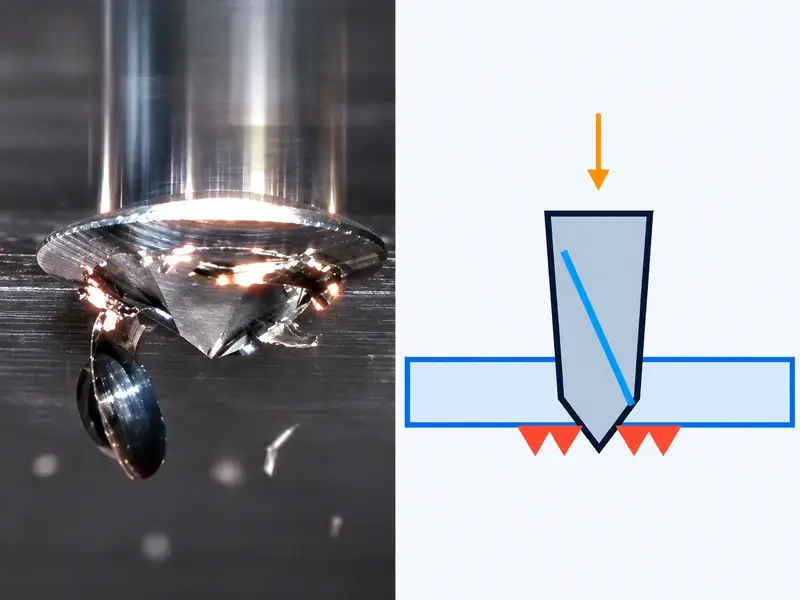
Pour les marques qui apparaissent ou augmentent après le retrait ou une rentrée ultérieure, suivez les copeaux autour de l’ouverture. Vérifiez s’il reste des copeaux à l’entrée après rétraction de l’outil. Si un montage entoure l’ouverture, recherchez une poche retenant les copeaux et un trajet possible par lequel le mouvement suivant pourrait les remettre en contact. Vérifiez si le liquide de coupe les évacue réellement ou les déplace simplement vers une autre zone confinée.
Ne condamnez pas un montage entourant le trou du seul fait de sa présence. Les copeaux retenus, les indices de contact et le moment d’apparition des nouvelles marques doivent étayer l’hypothèse. De même, une rayure courbe ne distingue pas le contact avec un copeau d’un contact direct avec l’outil, le montage ou d’une marque d’ébavurage. Si la marque existait avant le perçage, revenez à l’opération précédente au lieu de régler le foret pour la corriger.
Suivre la piste étayée par les observations
Lorsque la matière attachée au bord constitue le défaut principal
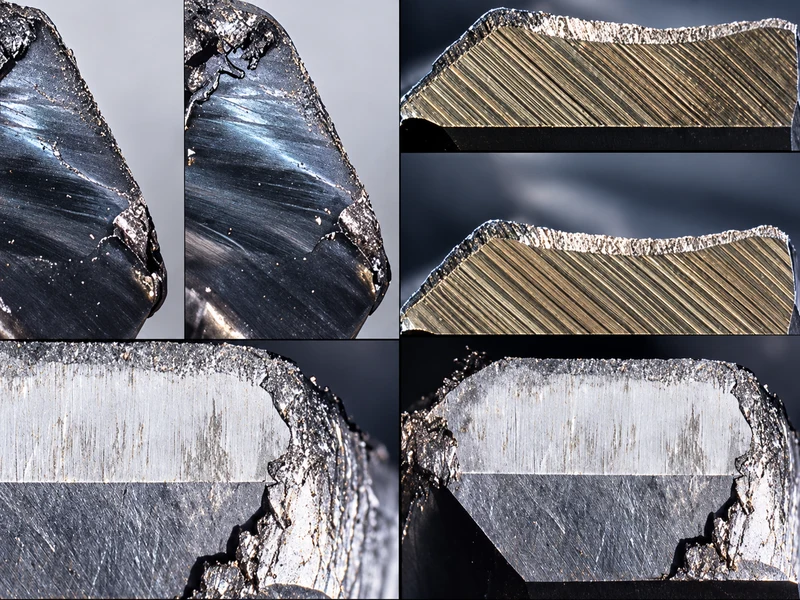
Examinez les arêtes du foret pour rechercher usure, dommages et matière adhérente. Vérifiez la stabilité de la pièce et du porte-outil, ainsi que l’alignement ou le faux-rond si des contacts inégaux ou les mesures du trou le justifient. Pour les bavures de sortie, examinez les conditions réelles de débouchage et le soutien disponible, sans supposer que toutes les sorties exigent la même modification du programme.
Corrigez d’abord un problème observé : arête endommagée, serrage instable ou condition d’entrée ou de sortie inadaptée. Si les observations justifient plutôt un essai de paramètres ou de géométrie, utilisez les recommandations propres au foret, au matériau et au trou concernés. La formation de bavures dépend de la combinaison de ces conditions ; ce n’est pas un concours d’angles de pointe. Pointe, arêtes, goujures et géométrie porteuse du foret agissent ensemble.
Une consigne générale de réduction d’avance peut donc manquer le problème. Définissez l’amélioration recherchée, restez dans les recommandations d’utilisation de l’outil et contrôlez le comportement de l’arête et des copeaux obtenu. N’acceptez pas une bavure visible plus petite si le trou ou la surface voisine devient non conforme.
Lorsque le contact avec les copeaux est étayé
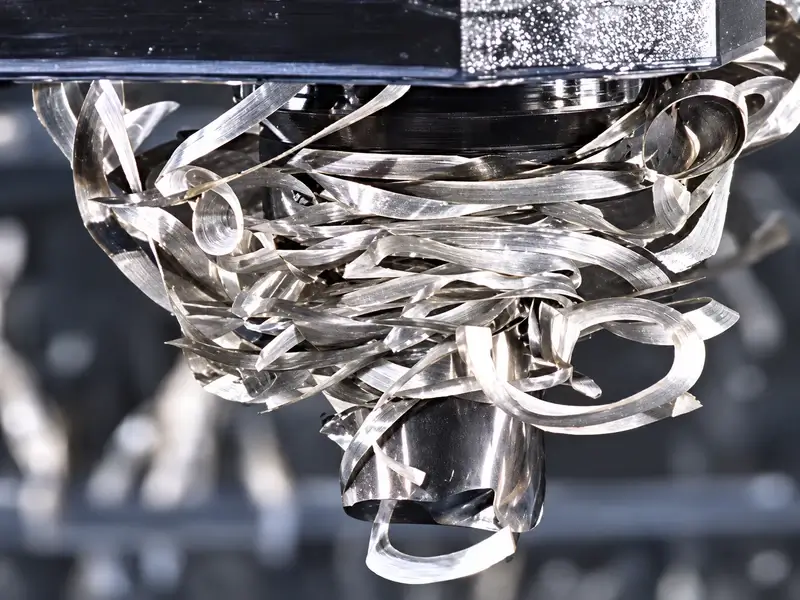
Examinez les copeaux et leur voie d’évacuation. Consignez longueur, largeur, courbure, amas et enroulements, puis vérifiez ce qui reste dans la goujure, à l’entrée et autour du montage. Un copeau plus étroit n’est pas forcément court ou fragmenté, et des copeaux visibles hors du trou ne prouvent pas que l’évacuation reste libre pendant tout le cycle.
Traitez la restriction identifiable. Il peut s’agir de rétablir un passage de liquide de coupe obstrué, de corriger une disposition de buses approuvée, de dégager une zone retenant les copeaux ou de faire réexaminer leur dégagement dans le montage. Confirmez le résultat à l’ouverture et dans la zone de coupe réelles, pas seulement en vérifiant que la pompe fonctionne. Ne modifiez pas une bride ou un dégagement du montage sans préserver sa fonction de maintien.
Si la forme des copeaux ou le retrait et la rentrée restent en cause, réexaminez le cycle et le choix de l’outil selon les instructions du fabricant pour l’application. Si un cycle de débourrage multiplie les entrées, utilisez les contrôles de rentrée en perçage avec débourrage pour examiner ce mouvement séparément. Il s’agit d’une décision de procédé maîtrisée, pas d’une raison de meuler des rainures improvisées dans un foret.
Dans leur étude de 2019, « The effect of interlayer gap width on burr formation in drilling of aluminium-aluminium aerospace stacks », Pardo et ses collègues ont étudié des empilements aluminium-aluminium comportant un produit d’étanchéité. Ils ont observé des copeaux et de petites rayures près des bords des trous à l’interface, interprétés comme des indices d’entrée des copeaux dans le jeu puis de leur entraînement par le foret en rotation. Ils ont également observé abrasion et arrondi des arêtes alors qu’il restait peu de bavure classique. Ce résultat à une interface d’empilement ne prouve pas la cause d’un défaut à une ouverture exposée ; il montre pourquoi « moins de bavure » ne certifie pas à lui seul une géométrie d’arête intacte.
Si le contrôle révèle aussi des outils ébréchés ou cassés, approfondissez l’analyse avec le guide des causes de rupture des forets. La cause des dommages du foret doit être examinée ; enlever ses copeaux visibles ne suffit pas.
Conclure l’essai sur la géométrie, pas sur le brillant
Avant de modifier le procédé, conservez un état de référence du matériau, de l’identité et de l’état du foret, de la géométrie du trou, du montage, du cycle et de l’alimentation en liquide de coupe. Repérez les défauts sur les photographies. Effectuez ensuite une correction étayée par les observations afin que le résultat reste interprétable.
Contrôlez le trou d’essai aux mêmes emplacements et avec la même méthode que l’état de référence :
Vérifiez les reliefs attachés à l’entrée et à la sortie, pas seulement du côté le plus accessible.
Vérifiez les faces voisines pour rechercher rainures, empreintes ou arrondis involontaires encore présents.
Vérifiez la paroi du trou et les dimensions ou l’état de surface exigés.
Vérifiez où restent les copeaux après le cycle, surtout avant toute nouvelle rentrée.
Si l’ébavurage fait partie du procédé approuvé, contrôlez de nouveau ensuite. Enlever un relief peut laisser une rainure intacte ; agrandir un chanfrein peut masquer le bord d’une face endommagée sans la restaurer. La reprise ou la décision relative à la pièce doit respecter le plan et le processus qualité responsable.
Un trou d’essai acceptable est un point de contrôle, pas une preuve de production stable. Poursuivez la vérification selon le plan de contrôle du site et conservez la trace du défaut, de la cause étayée, du changement et des mesures. L’opérateur suivant doit pouvoir comprendre ce qui s’est amélioré et quelles exigences d’arête et de surface ont réellement été respectées.