Gratbildung beim Bohren oder Spankratzer? Zuerst den Bohrungsrand prüfen
Ein Bohrgrat ist am Werkstück haftendes Material, das über eine Kante hinausragt. Eine Riefe oder Eindrückung auf der benachbarten Fläche oder in der Bohrung ist ein anderer Fehler und erfordert eine Prüfung möglicher Oberflächenkontakte. Treten beide Merkmale auf, untersuchen Sie beide: Das Entfernen der vorstehenden Kante repariert die verkratzte Oberfläche nicht.
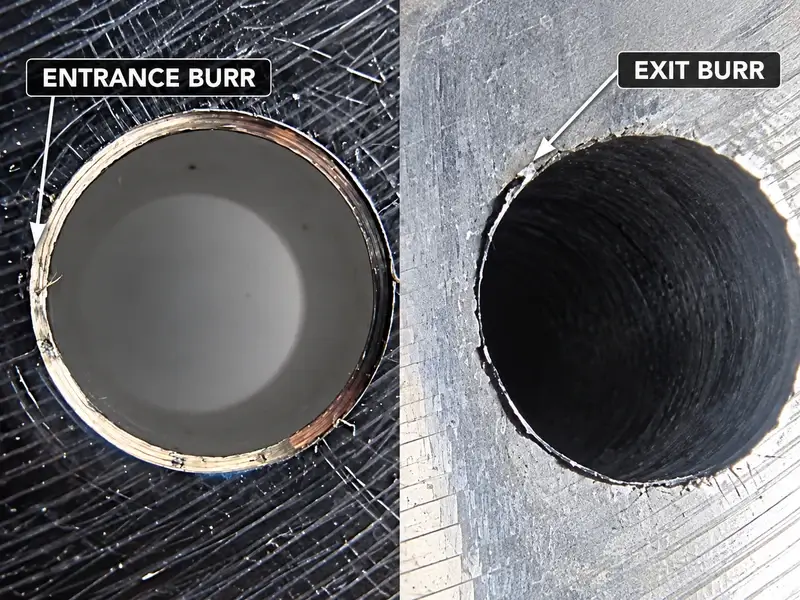
Diese Unterscheidung kommt vor der Wahl einer größeren Fase, einer anderen Bohrerspitze oder eines geringeren Vorschubs. Spankontakt ist eine mögliche Schadensquelle, doch weder eine kreisförmige Spur noch ihre Lage beweist die Ursache. Die nützliche Frage lautet: Was hat sich an der Kante, auf der umgebenden Fläche und an der Bohrungswand verändert – und wann?
Den Fehler vor dem Entfernen zuordnen
Sichern Sie zuerst den Zustand unmittelbar nach dem Bohren. Fotografieren Sie bei sicher angehaltener Maschine und nach den betrieblichen Zugangsregeln Eintritt, Austritt und zurückgebliebene Späne, bevor Sie reinigen oder entgraten. Prüfen Sie eine scharfe Kante nicht mit dem bloßen Finger und greifen Sie nicht nach heißen Spänen. Entfernen Sie lose Späne nur mit dem freigegebenen Verfahren, ohne das zu prüfende Merkmal abzuschaben.
Kennzeichnen Sie Bohrereintritt und -austritt, die Fläche neben jeder Öffnung und die Bohrungswand. Das sind unterschiedliche Prüfstellen. Eine Spur neben dem Eintritt ist nicht zwangsläufig ein Eintrittsgrat; eine Linie in der Bohrung ist nicht dasselbe Merkmal wie eine vorstehende Austrittskante.
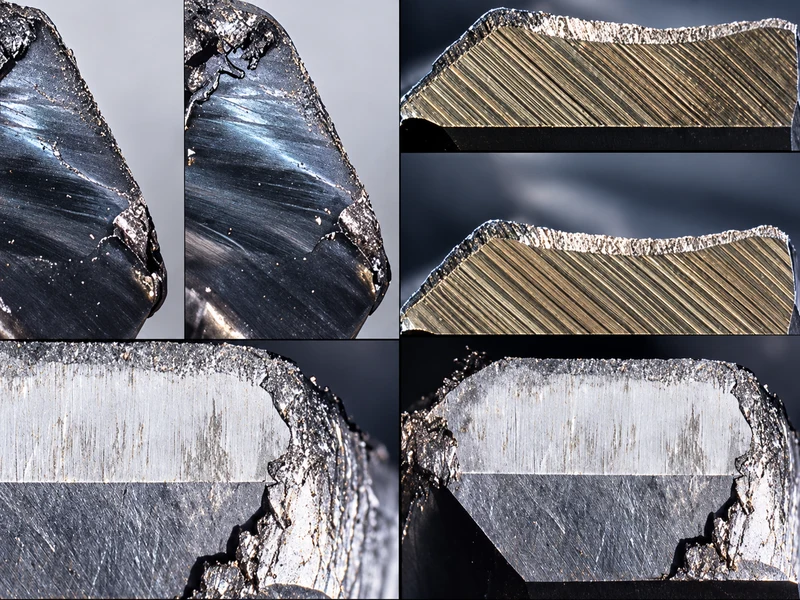
Stellen Sie durch geeignete Vergrößerung und bei Bedarf eine Profil- oder Maßmessung fest, ob Material über die örtliche Oberfläche hinausragt oder eingedrückt beziehungsweise abgetragen wurde. Ein Grat kann unregelmäßig sein und muss keinen geschlossenen Ring bilden. Auch aufgeworfenes Material neben einem Kratzer muss untersucht werden: Allein sein Vorhandensein beweist nicht, dass an der ursprünglichen Bohrungskante ein Grat entstanden ist.
| Was sich feststellen lässt | Erster Prüfzweig | Als Nächstes gesuchte Befunde |
|---|---|---|
| Anhaftendes Material ragt über den Bohrungsrand hinaus | Gratbildung an diesem Eintritt oder Austritt | Kantenzustand, Stabilität und Abstützung sowie die Phase, in der der Überstand erscheint |
| Riefen oder Eindrückungen auf der benachbarten Fläche oder an der Bohrungswand | Kontaktschaden, einschließlich möglichem Spankontakt | Zurückgebliebene Späne, ein eingeschränkter Abfuhrweg und Kontaktspuren während der betreffenden Bewegung |
| Kantenüberstände und Oberflächenschäden treten gemeinsam auf | Beide Prüfzweige offenhalten | Getrennte Aufzeichnungen von Kantenhöhe beziehungsweise -profil und benachbartem Oberflächenschaden vor und nach jeder Korrektur |
Dies dient der Auswahl von Prüfungen und ist kein visueller Ursachennachweis. Klären Sie auch die Anforderung. Verlangt die Zeichnung eine definierte Kante, eine unbeschädigte Auflagefläche, eine bestimmte Bohrungsoberfläche oder mehrere dieser Merkmale? „Es soll glänzen“ sagt dem Bediener weder, welches Merkmal zu korrigieren ist, noch liefert es der Qualitätssicherung ein Annahmekriterium.
Feststellen, wann die Beschädigung hinzukommt
Ordnen Sie den Fehler mithilfe des Programmablaufs, zulässiger Prüfgelegenheiten und freigegebener Beobachtungsmethoden dem Bearbeitungszyklus zu. Jeder gestufte Versuch muss auf Maschine und Werkzeug abgestimmt sein; umgehen Sie keine Schutzmaßnahmen und improvisieren Sie keinen Zugang bei eingreifendem Werkzeug.
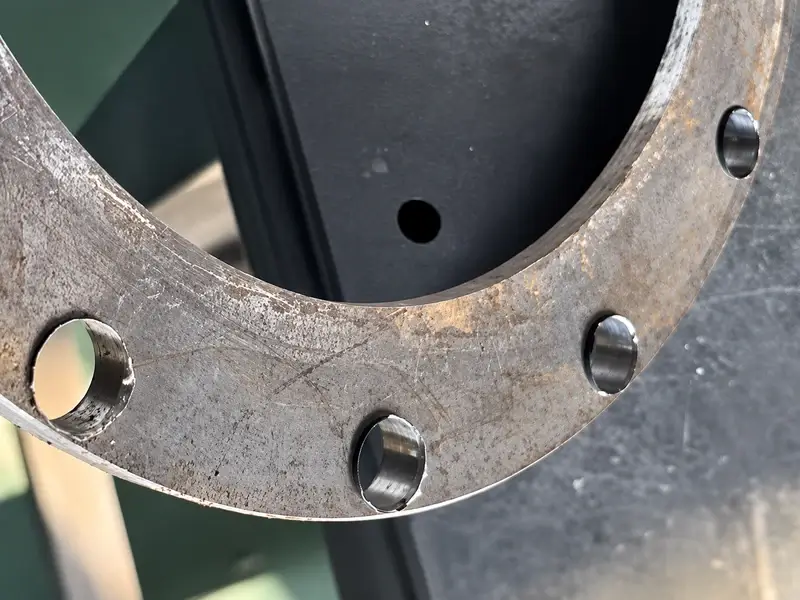
Ist der Überstand bereits nach dem ersten Eintritt vorhanden, prüfen Sie Eintrittsfläche, Schneide und Stabilität der Einrichtung. Verändert sich die Austrittskante beim Durchbruch, untersuchen Sie Austrittsbedingung und Abstützung sowie Bohrerzustand und Schnittdaten. Diese Zeitpunkte lenken die Prüfung, schließen aber früher begonnene Schäden nicht aus.
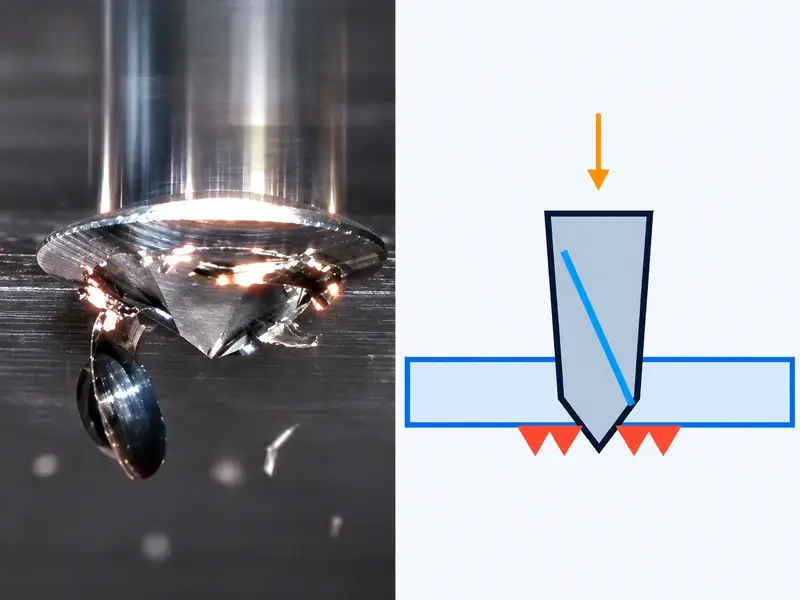
Bei Spuren, die nach dem Rückzug oder einem späteren Wiedereintritt entstehen oder zunehmen, verfolgen Sie die Späne um die Öffnung. Prüfen Sie, ob nach dem Werkzeugrückzug Späne an der Mündung verbleiben. Umschließt eine Vorrichtung die Öffnung, suchen Sie nach einer spanrückhaltenden Tasche und einem möglichen Weg, über den die nächste Bewegung sie erneut in Kontakt bringen könnte. Prüfen Sie, ob der Kühlschmierstoff Späne tatsächlich abführt oder nur an eine andere eingeschlossene Stelle verlagert.
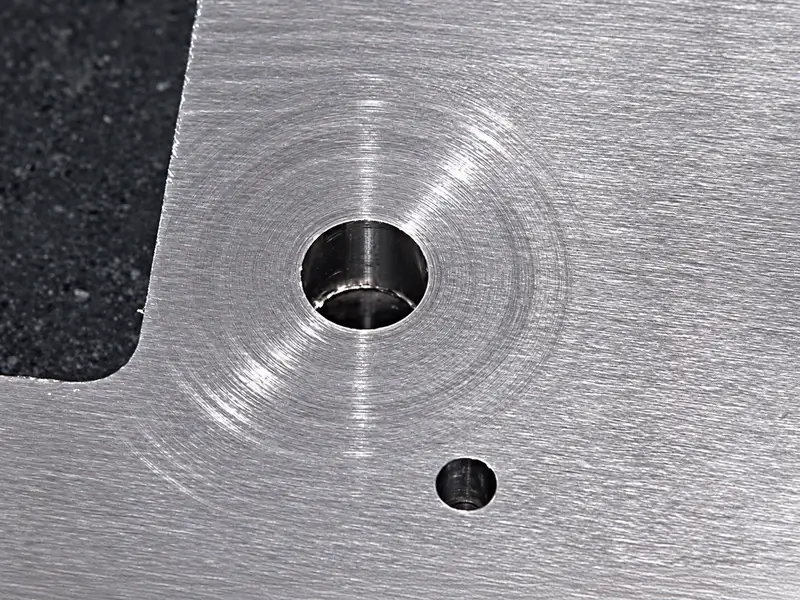
Verwerfen Sie eine umgebende Vorrichtung nicht allein deshalb, weil sie vorhanden ist. Zurückgebliebene Späne, Kontaktbefunde und der Zeitpunkt neuer Spuren müssen die Hypothese stützen. Ebenso unterscheidet ein gekrümmter Kratzer Spankontakt nicht von direktem Werkzeug- oder Vorrichtungskontakt oder von Entgratspuren. Bestand die Spur schon vor dem Bohren, untersuchen Sie den vorherigen Arbeitsgang, statt den Bohrer darauf abzustimmen.
Dem durch Befunde gestützten Prüfzweig folgen
Wenn anhaftendes Kantenmaterial der Hauptfehler ist
Prüfen Sie die Schneiden des Bohrers auf Verschleiß, Schäden und anhaftendes Material. Prüfen Sie Werkstück- und Werkzeugspannstabilität sowie Ausrichtung oder Rundlauf, wenn ungleichmäßiger Kontakt oder Bohrungsmaße darauf hinweisen. Untersuchen Sie bei Austrittsgraten die tatsächliche Durchbruchsbedingung und verfügbare Abstützung, statt für jeden Austritt dieselbe Programmänderung anzunehmen.
Beheben Sie zuerst einen beobachteten Fehler: eine beschädigte Schneide, instabile Spannung oder eine ungeeignete Eintritts- beziehungsweise Austrittsbedingung. Verlangen die Befunde stattdessen einen Schnittdaten- oder Geometrieversuch, verwenden Sie Vorgaben für den konkreten Bohrer, Werkstoff und die Bohrung. Die Gratbildung beim Bohren hängt vom Zusammenspiel dieser Bedingungen ab; sie ist kein Wettbewerb der Spitzenwinkel. Spitze, Schneiden, Spannuten und tragende Bohrergeometrie wirken zusammen.
Eine pauschale Anweisung, den Vorschub zu verringern, kann das Problem daher verfehlen. Legen Sie fest, was die Änderung verbessern soll, bleiben Sie innerhalb der Werkzeugvorgaben und prüfen Sie das resultierende Kanten- und Spanverhalten. Akzeptieren Sie keinen kleineren sichtbaren Grat, wenn Bohrung oder umgebende Fläche dadurch unzulässig werden.
Wenn Spankontakt durch Befunde gestützt wird
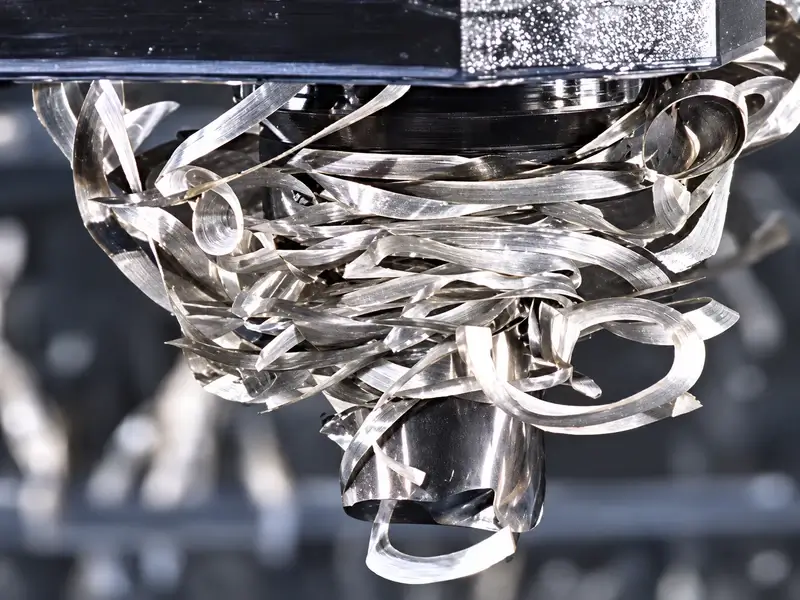
Prüfen Sie die Späne und ihren Abfuhrweg. Erfassen Sie Länge, Breite, Krümmung, Knäuelbildung und Aufwicklung und prüfen Sie dann, was in der Spannut, an der Mündung und um die Vorrichtung verbleibt. Ein schmalerer Span ist nicht zwangsläufig kurz oder gebrochen; außerhalb der Bohrung sichtbare Späne beweisen nicht, dass der Weg während des gesamten Zyklus frei bleibt.
Beseitigen Sie die feststellbare Einschränkung. Dazu kann gehören, einen verstopften Kühlschmierstoffweg wiederherzustellen, eine freigegebene Düsenanordnung zu korrigieren, einen spanrückhaltenden Bereich zu räumen oder den Spanfreiraum der Vorrichtung prüfen zu lassen. Verifizieren Sie das Ergebnis an der tatsächlichen Öffnung und Schnittzone, nicht nur anhand der laufenden Pumpe. Ändern Sie Klemme oder Vorrichtungsfreiraum nicht ohne Erhalt ihrer Spannfunktion.
Bleiben Spanform oder Rückzugs- beziehungsweise Wiedereintrittsbewegung problematisch, prüfen Sie Zyklus und Werkzeugwahl anhand der Werkzeugherstellervorgaben für die Anwendung. Erzeugt ein Tiefbohrzyklus wiederholte Eintritte, prüfen Sie diese Bewegung getrennt mithilfe der Wiedereintrittsprüfungen beim Entspanbohren. Dies ist eine kontrollierte Prozessentscheidung und kein Anlass, improvisierte Nuten in einen Bohrer zu schleifen.
In ihrer Studie von 2019 untersuchten Pardo und Kollegen unter dem Titel „The effect of interlayer gap width on burr formation in drilling of aluminium-aluminium aerospace stacks“ Aluminium-Aluminium-Stapel mit Dichtmittel. Sie beobachteten Späne und kleine Kratzer nahe den Bohrungsrändern an der Grenzfläche und deuteten sie als Hinweise darauf, dass Späne in den Spalt gelangten und vom rotierenden Bohrer mitgezogen wurden. Sie beobachteten auch Abrieb und Kantenverrundung bei kaum verbleibendem herkömmlichem Grat. Dieses Ergebnis an einer Stapelgrenzfläche beweist keine Ursache an einer offenen Bohrungsmündung; es zeigt, weshalb „weniger Grat“ allein keine intakte Kantengeometrie bestätigt.
Werden bei der Prüfung auch ausgebrochene oder gebrochene Werkzeuge festgestellt, erweitern Sie die Untersuchung mithilfe des Leitfadens zur Ursachenanalyse von Bohrerbruch. Bei einem beschädigten Bohrer muss die Schadensursache geprüft werden; es genügt nicht, nur sichtbare Späne zu entfernen.
Den Versuch anhand der Geometrie statt des Glanzes abschließen
Sichern Sie vor einer Prozessänderung einen Ausgangsdatensatz zu Werkstoff, Bohreridentität und -zustand, Bohrungsgeometrie, Vorrichtung, Zyklus und Kühlschmierstoffanordnung. Markieren Sie die Fehlerstellen auf den Fotos. Nehmen Sie dann eine durch Befunde gestützte Korrektur vor, damit das Ergebnis auswertbar bleibt.
Prüfen Sie die Versuchsbohrung an denselben Stellen und mit derselben Methode wie den Ausgangszustand:
Prüfen Sie anhaftende Überstände an Eintritt und Austritt, nicht nur an der leichter zugänglichen Seite.
Prüfen Sie die benachbarten Flächen auf verbleibende Riefen, Eindrückungen oder unbeabsichtigte Kantenverrundung.
Prüfen Sie Bohrungswand und vorgeschriebene Maße beziehungsweise Oberflächenbeschaffenheit.
Prüfen Sie, wo nach dem Zyklus Späne verbleiben, besonders vor einem erneuten Wiedereintritt.
Ist Entgraten Teil des freigegebenen Prozesses, prüfen Sie anschließend erneut. Das Entfernen eines Überstands kann eine Riefe unverändert lassen; eine größere Fase kann den Rand einer beschädigten Fläche verdecken, ohne sie wiederherzustellen. Nacharbeit oder Teileentscheidung müssen Zeichnung und verantwortlichem Qualitätsprozess folgen.
Eine akzeptable Versuchsbohrung ist ein Prüfpunkt und kein Nachweis stabiler Produktion. Setzen Sie die Verifikation nach betrieblichem Prüfplan fort und dokumentieren Sie Fehler, gestützte Ursache, Änderung und Messungen. Der nächste Bediener muss erkennen können, was sich verbessert hat und welche Kanten- und Oberflächenanforderungen tatsächlich erfüllt wurden.