¿Rebabas de taladrado o rayaduras de virutas? Revise primero el borde del agujero
Una rebaba de taladrado es material de la pieza que permanece unido y sobresale de una arista. Un surco o una hendidura en la cara próxima o dentro del agujero es otro defecto y exige investigar contactos con la superficie. Si aparecen ambos, investigue los dos: eliminar el relieve no repara la superficie rayada.
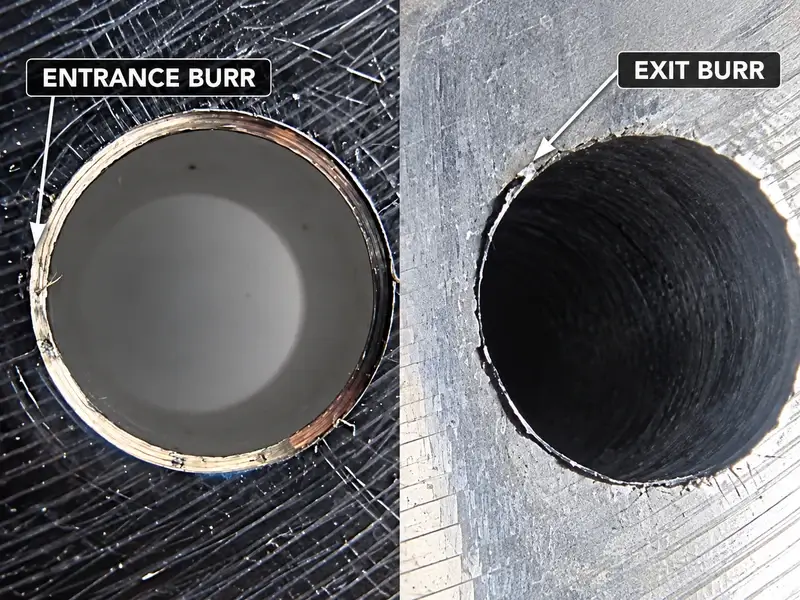
Esta distinción debe preceder a elegir un chaflán mayor, cambiar la punta del taladro o reducir el avance. El contacto con virutas es una posible fuente de daños, pero ni una marca circular ni su ubicación prueban la causa. La pregunta útil es: ¿qué cambió en el borde, en la cara circundante y a lo largo de la pared del agujero, y cuándo?
Localice el defecto antes de eliminarlo
Conserve primero el estado recién taladrado. Con la máquina detenida de forma segura y el acceso autorizado por los procedimientos del centro, fotografíe entrada, salida y virutas retenidas antes de limpiar o desbarbar. No palpe una arista afilada con un dedo desnudo ni recoja virutas calientes. Retire las virutas sueltas únicamente mediante el método aprobado, sin raspar el defecto que necesita examinar.
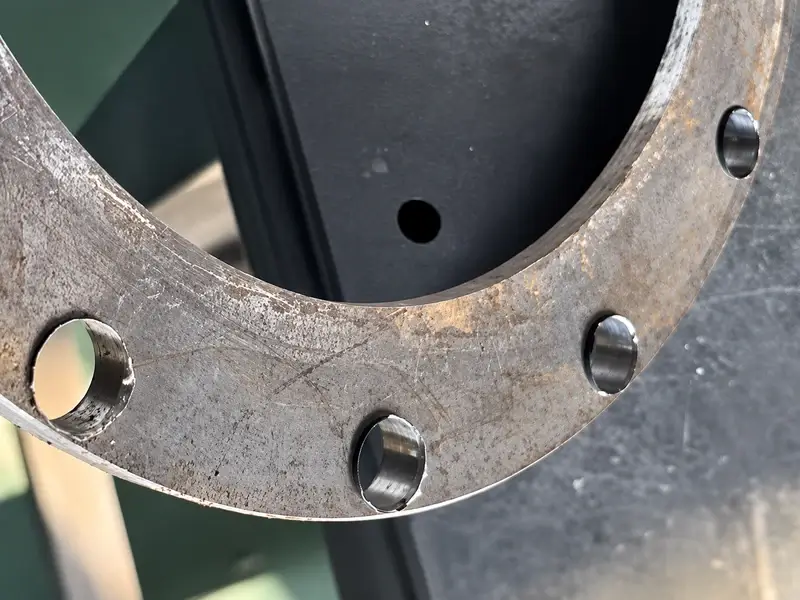
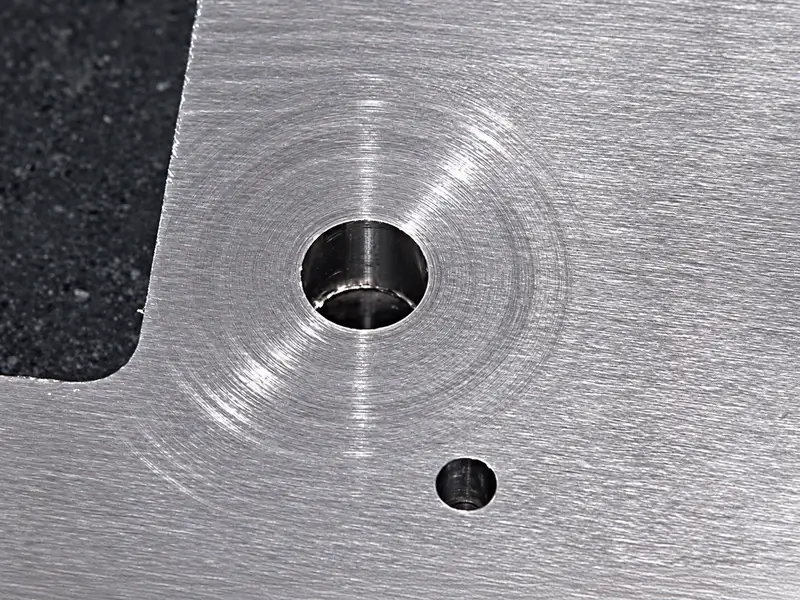
Identifique la entrada y la salida del taladro, la cara junto a cada abertura y la pared del agujero. Son zonas de inspección diferentes. Una marca junto a la entrada no es necesariamente una rebaba de entrada; una línea dentro del agujero no equivale a un saliente en el borde de salida.
Utilice un aumento apropiado y, cuando sea necesario, una medición de perfil o dimensional para determinar si el material sobresale de la superficie local o se ha hundido o eliminado. Una rebaba puede ser irregular sin formar un anillo completo. También debe examinarse el material levantado junto a una rayadura: su presencia por sí sola no demuestra que se formara una rebaba en la arista original del agujero.
| Lo que puede establecer | Primera vía de inspección | Evidencias que buscar después |
|---|---|---|
| Material unido que sobresale del borde del agujero | Formación de rebaba en esa entrada o salida | Estado de la arista, estabilidad y apoyo, junto con la fase en la que aparece el saliente |
| Surcos o hendiduras en la cara próxima o en la pared del agujero | Daño por contacto, incluido el posible contacto con virutas | Virutas retenidas, una vía de evacuación restringida e indicios de contacto durante el movimiento correspondiente |
| Salientes en el borde y daños superficiales simultáneos | Mantenga abiertas ambas vías | Registros separados de altura o perfil de arista y daño en la superficie próxima, antes y después de cualquier corrección |
Este método orienta la selección de inspecciones; no es una prueba visual de la causa raíz. Defina también el requisito. ¿Exige el plano una arista controlada, una cara de apoyo intacta, un acabado específico del agujero o varios de estos aspectos? «Que quede brillante» no indica al operario qué debe corregir ni proporciona un criterio de aceptación al personal de calidad.
Determine cuándo se añade el daño
Relacione el defecto con el ciclo mediante la secuencia del programa, las oportunidades de inspección permitidas y los métodos de observación aprobados. Toda prueba por etapas debe planificarse para la máquina y el utillaje; no anule protecciones ni improvise el acceso con la herramienta trabajando.
Si el saliente ya existe tras la entrada inicial, inspeccione la superficie de entrada, el filo y la estabilidad del montaje. Si el borde de salida cambia al atravesar la pieza, examine las condiciones de salida y el apoyo, además del estado del taladro y los datos de corte. Estos momentos orientan la investigación, pero no descartan daños iniciados antes.
En las marcas que aparecen o aumentan tras la retirada o una reentrada posterior, siga las virutas alrededor de la abertura. Compruebe si quedan virutas en la boca después de retraer la herramienta. Si un dispositivo rodea la abertura, busque una cavidad que retenga virutas y una trayectoria por la que el siguiente movimiento pueda devolverlas al contacto. Compruebe si el refrigerante las evacua realmente o solo las desplaza a otra zona atrapada.
No descarte un dispositivo circundante simplemente por estar allí. Las virutas retenidas, los indicios de contacto y el momento de aparición de nuevas marcas deben respaldar la hipótesis. Del mismo modo, una rayadura curva no distingue entre contacto con virutas, contacto directo con herramienta o dispositivo y marcas del desbarbado. Si la marca existía antes del taladrado, vuelva a la operación anterior en lugar de ajustar el taladro para corregirla.
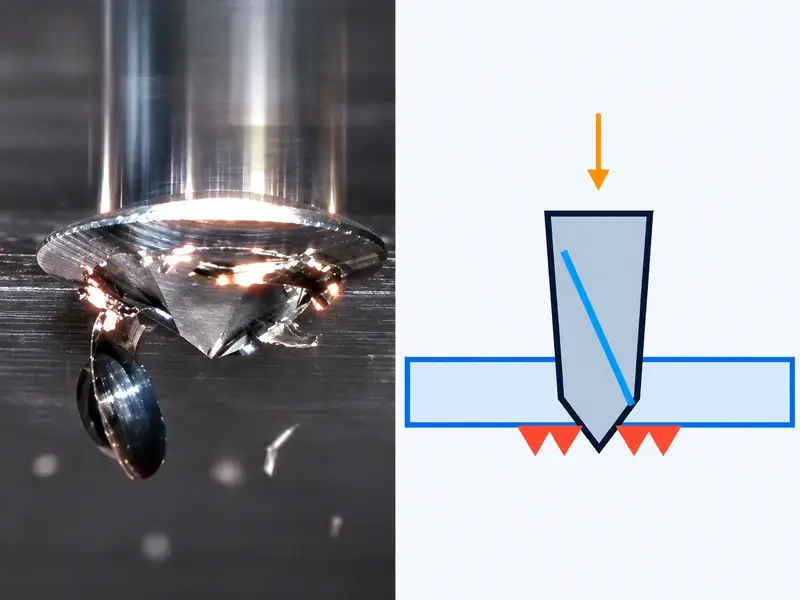
Siga la vía respaldada por las evidencias
Cuando el material unido al borde es el defecto principal
Inspeccione los filos del taladro para detectar desgaste, daños y material adherido. Compruebe la estabilidad de la pieza y del portaherramientas, e investigue alineación o desviación radial cuando el contacto desigual o las mediciones del agujero lo indiquen. En las rebabas de salida, examine la condición real de atravesamiento y el apoyo disponible sin asumir que toda salida requiere el mismo cambio de programa.
Corrija primero un problema observado: filo dañado, sujeción inestable o condición de entrada o salida inadecuada. Si las evidencias justifican una prueba de datos de corte o geometría, utilice las recomendaciones para el taladro, el material y el agujero concretos. La formación de rebabas depende de la combinación de estas condiciones; no es una competición de ángulos de punta. La punta, los filos, las ranuras de evacuación y la geometría de soporte del taladro actúan conjuntamente.
Por ello, una instrucción general de reducir el avance puede no resolver el problema. Defina la mejora buscada, manténgase dentro de las recomendaciones de la herramienta y compruebe el comportamiento resultante de la arista y de las virutas. No acepte una rebaba visible menor si el agujero o la superficie circundante se vuelven inaceptables.
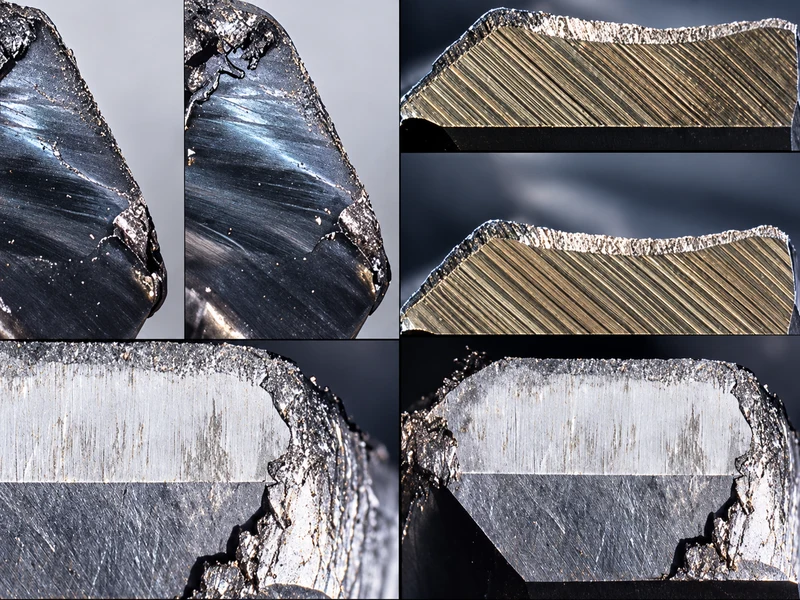
Cuando las evidencias respaldan el contacto con virutas
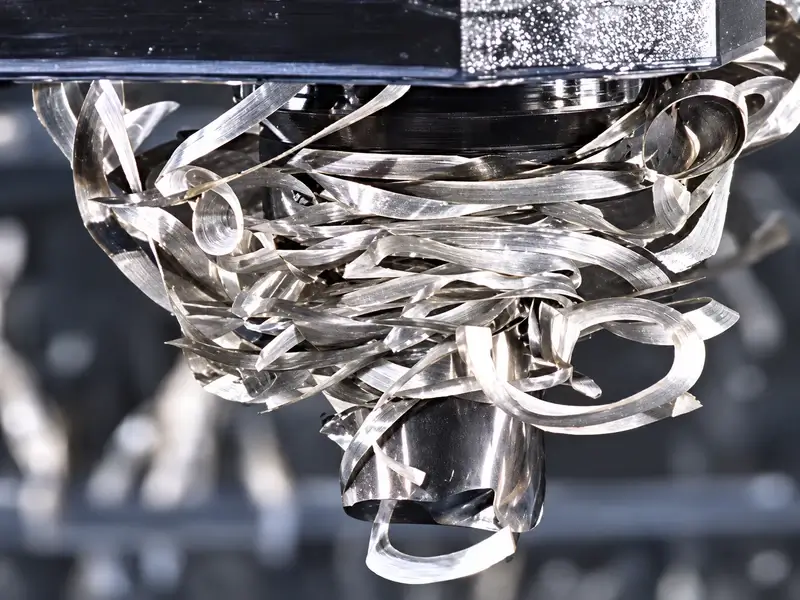
Inspeccione las virutas y su vía de evacuación. Registre longitud, anchura, curvatura, acumulaciones y enredos; compruebe después lo que queda en la ranura, en la boca y alrededor del dispositivo. Una viruta más estrecha no es necesariamente corta o fragmentada, y las virutas visibles fuera del agujero no prueban que la vía permanezca libre durante todo el ciclo.
Resuelva la restricción identificable. Puede consistir en restablecer un paso de refrigerante obstruido, corregir una disposición de boquillas aprobada, despejar una zona que retenga virutas o revisar el espacio de evacuación del dispositivo. Confirme el resultado en la abertura y la zona de corte reales, no solo comprobando que funciona la bomba. No modifique una brida ni el espacio del dispositivo sin conservar su función de sujeción.
Si la forma de las virutas o el movimiento de retirada y reentrada siguen siendo el problema, revise el ciclo y la elección de herramienta según las instrucciones del fabricante para esa aplicación. Cuando un ciclo de taladrado por picoteo añade entradas repetidas, utilice las comprobaciones de reentrada de ese proceso para examinar el movimiento por separado. Es una decisión de proceso controlada, no un motivo para rectificar ranuras improvisadas en un taladro.
En su estudio de 2019, «The effect of interlayer gap width on burr formation in drilling of aluminium-aluminium aerospace stacks», Pardo y sus colaboradores estudiaron apilamientos aluminio-aluminio con sellante en la interfaz. Observaron virutas y pequeñas rayaduras junto a los bordes de los agujeros entre capas, que interpretaron como indicios de que las virutas entraban en la separación y eran arrastradas por el taladro giratorio. También observaron abrasión y redondeo de aristas donde apenas quedaba rebaba convencional. Ese resultado en una interfaz apilada no demuestra la causa en una boca expuesta; muestra por qué «menos rebaba» no certifica por sí solo una geometría intacta.
Si la inspección detecta además herramientas astilladas o rotas, amplíe la investigación con la guía de causas raíz de rotura de taladros. Debe investigarse la causa del daño del taladro, no limitarse a retirar sus virutas visibles.
Cierre la prueba según la geometría, no el brillo
Antes de cambiar el proceso, conserve un registro inicial del material, la identidad y el estado del taladro, la geometría del agujero, el dispositivo, el ciclo y la disposición del refrigerante. Marque los defectos en las fotografías. Realice después una corrección respaldada por evidencias para que el resultado siga siendo interpretable.
Inspeccione el agujero de prueba en los mismos lugares y con el mismo método que el estado inicial:
Compruebe salientes unidos tanto en la entrada como en la salida, no solo en el lado más accesible.
Compruebe las caras próximas para detectar surcos, hendiduras o redondeos involuntarios persistentes.
Compruebe la pared del agujero y las dimensiones o el acabado superficial requeridos.
Compruebe dónde quedan virutas después del ciclo, especialmente antes de cualquier reentrada posterior.
Si el desbarbado forma parte del proceso aprobado, inspeccione de nuevo después. Eliminar un saliente puede dejar intacto un surco; aumentar un chaflán puede ocultar el borde de una cara dañada sin restaurarla. El retrabajo o la disposición de la pieza deben seguir el plano y el proceso de calidad responsable.
Un agujero de prueba aceptable es un punto de control, no una prueba de producción estable. Continúe la verificación según el plan de control del centro y conserve el registro del defecto, la causa respaldada, el cambio y las mediciones. El siguiente operario debe poder ver qué mejoró y qué requisitos de arista y superficie se cumplieron realmente.