










Скорость съема металла: формула, смысл и безопасное увеличение MRR
Люди ищут скорость съёма металла , чтобы сократить цикл, сравнить черновые стратегии или понять, почему производительное на бумаге резание не удалось на станке. Поэтому статья не может ограничиться формулой. Проблема в том, что MRR выглядит главным показателем, но не раскрывает полностью нагрузку инструмента, вибрации, отвод стружки и пределы шпинделя.
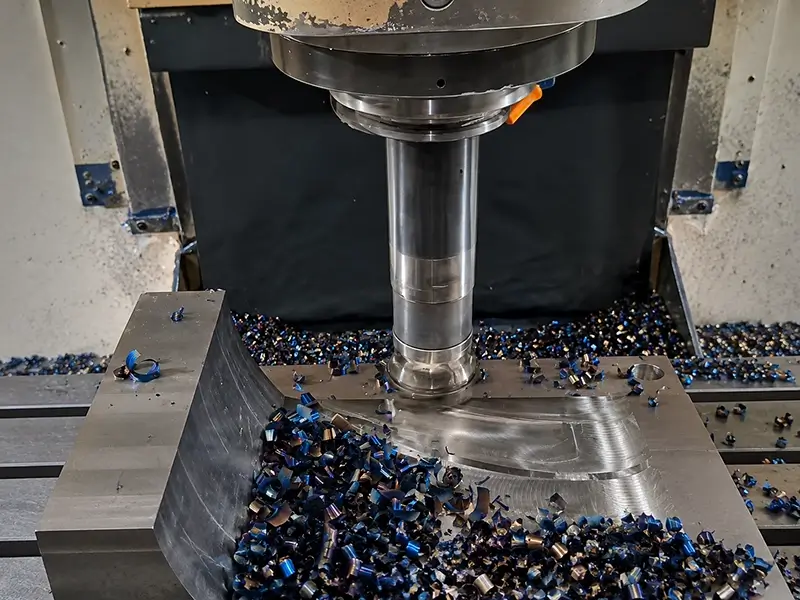
Поэтому нужно сразу установить границу: MRR — показатель результата, а не самостоятельное правило режимов. Фреза твердосплавных концевых фрез, фреза со сменными пластинами и торцевая фреза PCD могут показывать привлекательные MRR при совершенно разных рисках. Без связи с нагрузкой на зуб, зацеплением и стабильностью наладки статья превращается в успокаивающую таблицу, а не руководство по обработке.
Краткий ответ: MRR полезна для оценки производительности, но подача на зуб и контакт определяют устойчивость резания
Используйте производительность съёма для сравнения объёма удаляемого материала за время. Не оценивайте по ней одной состояние инструмента. Его работоспособность определяют толщина стружки, радиальный контакт, осевая глубина, жёсткость патрона и мощность шпинделя.
Поэтому высокий MRR может сопровождаться вибрациями, повторным резанием стружки, трением или поломкой. MRR показывает интенсивность намерения, но не сбалансированность процесса.
| Показатель или переменная | Для чего полезны | Опасное заблуждение |
|---|---|---|
| MRR | Сравнение производительности процесса и эффективности черновой обработки | Использование вместо подачи на зуб |
| Подача на зуб | Обеспечение правильного резания отдельной кромкой | Игнорирование полной нагрузки станка при внимании только к зубу |
| Радиальный и осевой контакт | Понимание реального контакта инструмента с материалом | Предположение, что одинаковый MRR означает одинаковое напряжение инструмента |
| Мощность и момент шпинделя | Проверка способности станка поддерживать проход | Предположение, что стабильная нагрузка шпинделя гарантирует стабильную поверхность |
| Тип траектории | Управление вводом нагрузки в инструмент | Сравнение пазов, адаптивной черновой и торцевого фрезерования как одинаковых условий |
Что действительно означает производительность съёма металла
Производительность съёма металла — объём материала, удаляемого за время. Точная формула зависит от операции, но принцип одинаков: ширина резания × глубина резания × подача, выраженные в кубических единицах в минуту.
Поэтому MRR полезен для сравнения черновых стратегий. Если траектория снимает больше припуска быстрее без потери стойкости или поверхности, она выгоднее производству. MRR также помогает обсуждать мощность шпинделя, затраты на деталь и эффективность черновой обработки.
Ошибка возникает при предположении, что одинаковая MRR означает одинаковую нагрузку резания. Это неверно.
Одинаковая MRR может получаться при совершенно разном резании
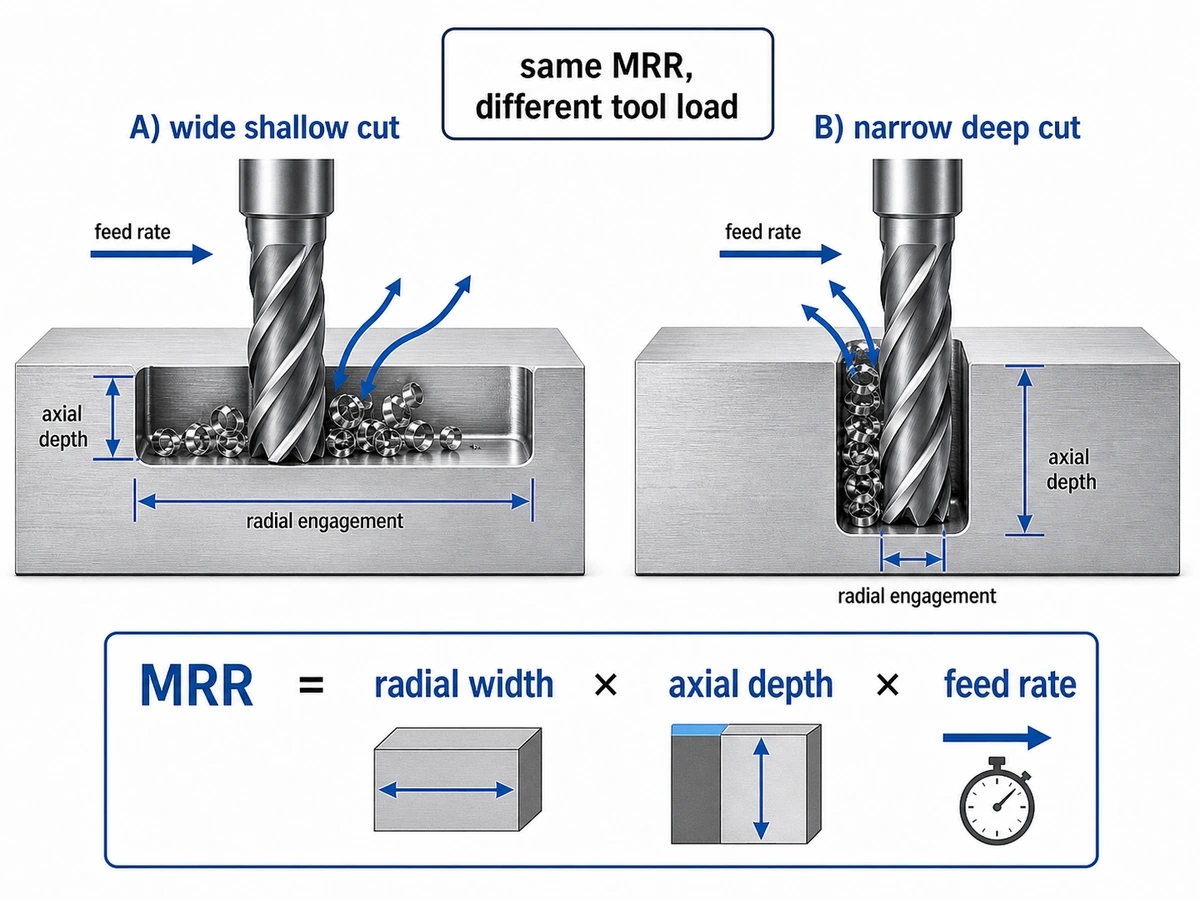
Одинаковую MRR дают широкий неглубокий или узкий глубокий проход, фрезерование пазов или адаптивные траектории, крупная сборная фреза или меньшая твердосплавная концевая. Эти проходы нагружают инструмент по-разному.
Поэтому две наладки с одинаковым MRR ведут себя совершенно по-разному. Одна звучит ровно, выводит стружку и держит размер. Другая вибрирует, перерезает стружку и разрушает инструмент, хотя таблица показывает тот же объёмный результат.
MRR наиболее полезна, когда процесс уже контролируется
После стабилизации резания MRR становится полезным инструментом оптимизации. До этого она часто отвлекает. Цеха, слишком рано стремящиеся к MRR, пропускают менее эффектные вопросы: достаточно ли жёсток патрон? Не слишком ли длинен инструмент? Соответствует ли поправка на утонение стружки понятна? Станок действительно формирует стружку или лишь трётся при высоких RPM?
Почему подача на зуб важна даже при высокой MRR
Нагрузка на зуб — толщина материала, которую каждый зуб должен снимать за проход. Именно она обеспечивает резание вместо трения. Слишком малая нагрузка выглядит безопасно на экране, но вызывает нагрев и размазывание; слишком большая перегружает кромку и ведёт к сколам или поломке.
MRR не заменяет эту логику, поскольку не показывает распределение нагрузки между зубьями.
MRR описывает систему, подача на зуб — отдельный зуб
Полезнее всего понимать связь так:
- MRR показывает интенсивность работы всего процесса.
- Подача на зуб показывает, насколько нагружена каждая режущая кромка.
Станку важны оба показателя. Шпиндель может терять обороты из-за слишком высокого общего MRR. Инструмент может отказать из-за неверной нагрузки кромки даже при приемлемой нагрузке шпинделя.
Контакт меняет значение подачи
Проход с малым радиальным контактом отличается от паза. Адаптивные и трохоидальные траектории, винтовой вход и боковое фрезерование меняют взаимодействие кромки с материалом. Если программист следит только за минутной подачей, инструмент может недогружаться или перегружаться относительно реального контакта.
Здесь появляется утонение стружки. При малом радиальном зацеплении реальная стружка тоньше, чем кажется по исходной подаче. Часто это позволяет безопасно увеличить подачу. Но поправка оправданна лишь при жёсткой остальной наладке и сохранённом отводе стружки.
Высокоэффективная обработка сделала MRR полезнее, но не проще
Высокоэффективная обработка развила этот подход, поскольку HEM намеренно меняет контакт. Фреза использует большую осевую глубину и меньшую радиальную ширину, поддерживая работу кромки без полного погружения как в пазу.
HEM управляет зацеплением, а не просто выполняет огромные резы
«Высокая эффективность» иногда ассоциируется с безрассудной скоростью. Хорошее HEM контролируемо: траектория уменьшает радиальное зацепление, удерживает толщину стружки в диапазоне и часто позволяет большую осевую глубину с лучшим отводом.
Поэтому обсуждение HEM почти всегда связывает MRR и подачу на зуб. Цель не в демонстрации MRR, а в быстром съёме без потери контроля радиальной нагрузки и нагрева.
Пределы станка и патрона всё равно задают потолок
Хороший калькулятор HEM или стратегия CAM не делают нежёсткую наладку жёсткой. Вылет, патрон, конус шпинделя, закрепление и мощность задают реальный предел. Успешное HEM выглядит лёгким; при слабой наладке та же стратегия создаёт вибрации.
Поэтому удачный пример HEM одного программиста не является универсальным набором чисел. Слишком важны станок, патрон, материал и конкретная фреза.
MRR по операциям: показатель меняется с инструментом и траекторией
Полезные статьи о MRR связывают число с конкретной операцией читателя.
Черновая обработка твердосплавной концевой фрезой
Для многих именно твердосплавная концевая фреза делает MRR практически понятной. В черновой обработке траектория, число зубьев, вылет и отвод стружки резко меняют результат. Одинаковая номинальная MRR безопасна на короткой жёсткой траектории фрезы с 3 зубьями и опасна для длинного инструмента в пазу.
Поэтому адаптивная черновая обработка часто ощущается производительнее силового полного паза даже при близком объёмном съёме. Кромка работает в более благоприятных условиях.
Применение фрез со сменными пластинами
Фреза со сменными пластинами меняет картину из-за другого диаметра, числа пластин и характера зацепления. Торцевое и уступное фрезерование часто позволяют больший общий выпуск при достаточной мощности и подходящей материалу геометрии пластин.
Но правило прежнее: общая MRR — не единственный вопрос. Прочность и число пластин, радиальная ширина и требования к поверхности тоже важны.
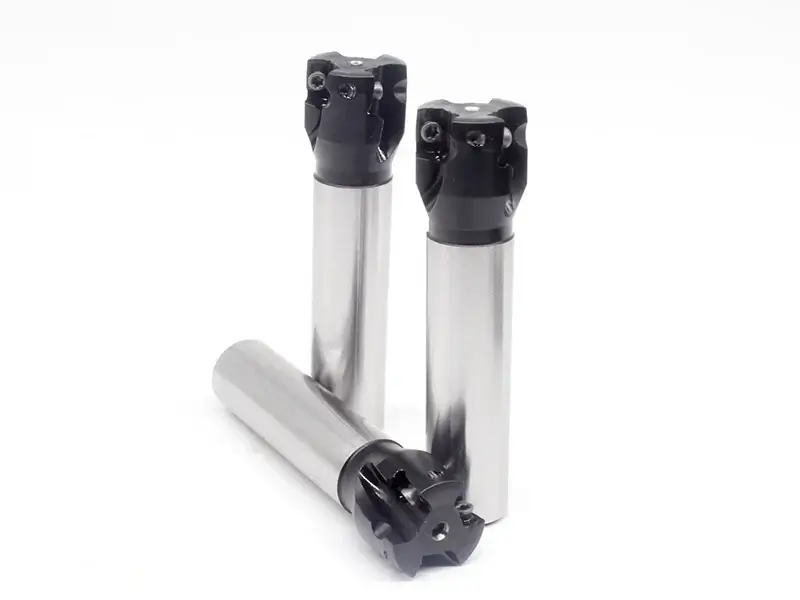
Где применяется торцевая фреза PCD
Торцевая фреза PCD относится к более специальным задачам цветных материалов или серийной чистовой и черновой обработки. В подходящих материалах она даёт производительность и стойкость, но не выбирается только по MRR. Её оправдывают материал, требуемая поверхность и экономика производства.
Категория инструмента меняет практический смысл MRR. Производственная торцевая фреза и малый цельный инструмент требуют разных решений, даже если формулы похожи.
Типичные ошибки применения MRR в цехе
Большинство ошибок MRR связано с недостатком контекста.
Подмена нагрузки на зуб показателем MRR
Это классическая ошибка: читатель видит, что MRR измеряет объём работы, и считает её заменой подачи на зуб при выборе инструмента. Но MRR слишком общий показатель для поведения отдельной кромки.
Сравнение резов с разными условиями зацепления
Паз, адаптивная траектория с малым радиальным зацеплением, торцевой проход и винтовой вход несопоставимы лишь по близкому объёму. Передача нагрузки через инструмент слишком различна.
Игнорирование кривых мощности и момента
Некоторые процессы хороши на бумаге, пока не проявятся ограничения частоты, падение момента или мощности. Станок может быть «быстрым», но слабым именно на нужном участке характеристики.
Принимать эффектное резание в видео за универсальный рецепт
Видео высокопроизводительной черновой обработки алюминия полезны как демонстрация возможностей. Они опасны, если копировать подачу и скорость без тех же инструмента, патрона, станка, траектории и отвода стружки.
Практические проверки: используйте MRR без самообмана
| Перед повышением MRR проверьте следующее | Почему это важно |
|---|---|
| Сначала подтвердите нагрузку на зуб | Кромка должна резать, а не тереться |
| Проверьте радиальное и осевое зацепление | Контакт меняет фактическую нагрузку зуба |
| Следите за отводом стружки | Забитая стружка разрушает привлекательные расчётные показатели |
| Учитывайте нагрузку и мощностную характеристику шпинделя | MRR может быстро превысить возможности станка |
| Проверьте вылет и жёсткость патрона | Слабая наладка отказывает раньше формул |
| Согласуйте показатель с операцией | Торцевое фрезерование, адаптивная черновая обработка и пазы не взаимозаменяемы |
Заключение
Скорость съёма металла ценна, но действительно полезна лишь в связи с нагрузкой на зуб, зацеплением, жёсткостью и мощностью. MRR показывает желаемую производительность процесса, но не благоприятность работы фрезы. Об этом судят по толщине и потоку стружки, траектории и поведению наладки.
Для правильного использования MRR цех должен считать её частью системы решений. Начните с устойчивого резания, понимайте контакт, соблюдайте нагрузку кромок, затем повышайте выпуск через MRR. Это верно для твердосплавной концевой, сборной или торцевой фрезы PCD в специализированном производстве.
Часто задаваемые вопросы
Что такое скорость съёма металла при обработке?
Это объём материала, удаляемый за время, обычно в кубических единицах в минуту.
Всегда ли большая MRR лучше?
Нет. Большая MRR лучше лишь при контроле инструмента, патрона, шпинделя, отвода стружки и поверхности.
Может ли MRR заменить нагрузку на зуб при выборе режимов?
Нет. Нагрузка на зуб необходима для оценки резания отдельной кромкой.
Почему проход с хорошей MRR всё равно вибрирует?
Потому что вибрации зависят от жёсткости, зацепления, вылета, траектории и нагрузки кромки, а не только общего объёмного съёма.
Означает ли HEM автоматически большую MRR?
Не автоматически, но HEM часто повышает полезную MRR, меняя контакт для более эффективного и предсказуемого резания.