










Fraises en bout et à surfacer : état de surface, planéité et enlèvement de matière
- Réponse rapide : partir de la géométrie, puis vérifier que finition et planéité confirment le choix
- Les points forts réels de chaque outil
- Finition et planéité : là où la comparaison devient concrète
- Quand choisir la fraise à surfacer
- Quand choisir la fraise en bout
- Choix des outils et finition des non-ferreux
- Erreurs courantes de comparaison
- Liste pratique avant de choisir
- Conclusion
Il faut examiner limites et recouvrements. La fraise à surfacer est naturelle pour les grandes surfaces ouvertes si la machine peut la faire travailler correctement. La fraise en bout s’impose lorsque géométrie, accès, parois, poches ou petites formes déterminent le choix. Il existe des recouvrements, mais les traiter dès le départ comme interchangeables éloigne de la logique réelle d’usinage.
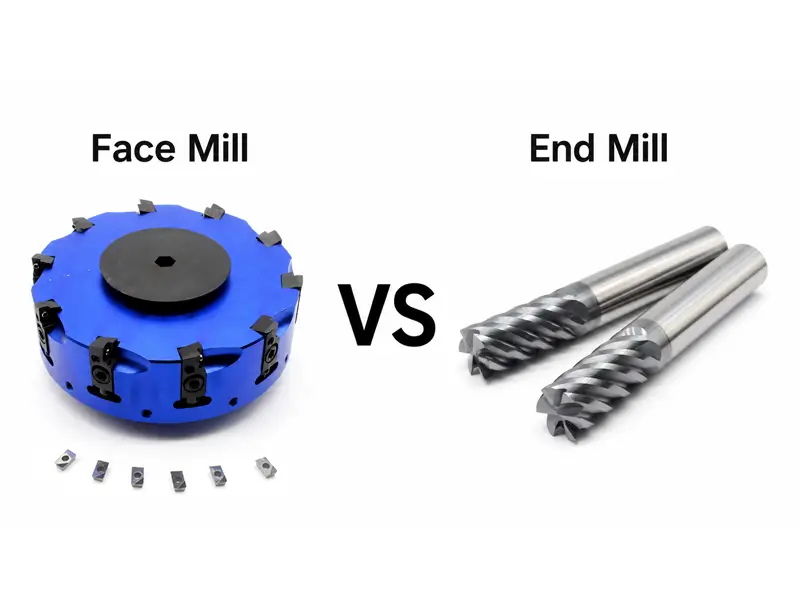
Réponse rapide : partir de la géométrie, puis vérifier que finition et planéité confirment le choix
Pour une grande surface ouverte, commencer généralement par la fraise à surfacer. Pour une poche, une paroi, une rainure ou une forme interrompue où l’accès domine, commencer par la fraise en bout. Ensuite seulement comparer finition, planéité, débit d’enlèvement de matière ou outils pour non-ferreux.
Il ne faut donc pas commencer par un tableau de scores équilibré. La première question n’est pas « quelle fraise est meilleure ? », mais « quelle surface ou forme faut-il réellement usiner ? »
| Réalité du travail | Commencer par une fraise en bout lorsque… | Commencer par une fraise à surfacer lorsque… |
|---|---|---|
| Géométrie et accès | L’outil doit entrer dans des poches, suivre des parois ou atteindre des formes confinées | La coupe est surtout un surfaçage ouvert avec place pour une fraise plus grande |
| Largeur de surface | La forme est étroite, interrompue ou trop contrainte pour bien surfacer | La surface est assez large pour exploiter plusieurs plaquettes engagées |
| Planéité et finition | La géométrie impose l’outil même si la finition exige plus d’attention | Machine et fraise peuvent exploiter productivité de surfaçage et maîtrise de planéité |
| Économie d’outillage | La forme impose un petit outil sans réelle alternative | Un outil de surfaçage plus grand travaille plus proprement et plus vite |
Les points forts réels de chaque outil
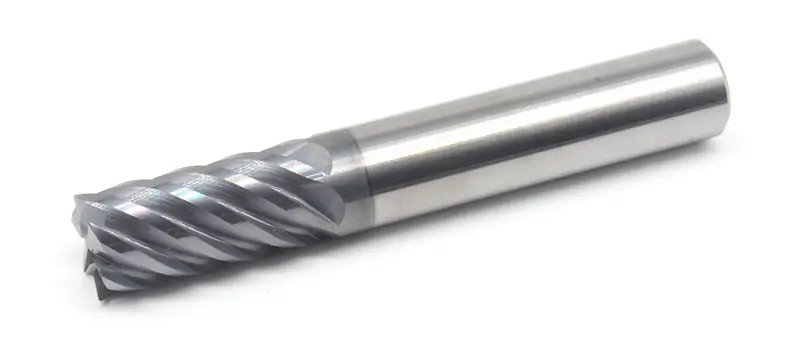
Fraises en bout
Une fraise en bout est polyvalente. Elle peut fraiser latéralement, rainurer, usiner des poches, interpoler, finir des parois et atteindre des formes inaccessibles à une fraise à surfacer. Cette souplesse la maintient souvent dans la broche même si elle n’est pas la plus efficace pour aplanir une grande surface ouverte.
Fraises à surfacer
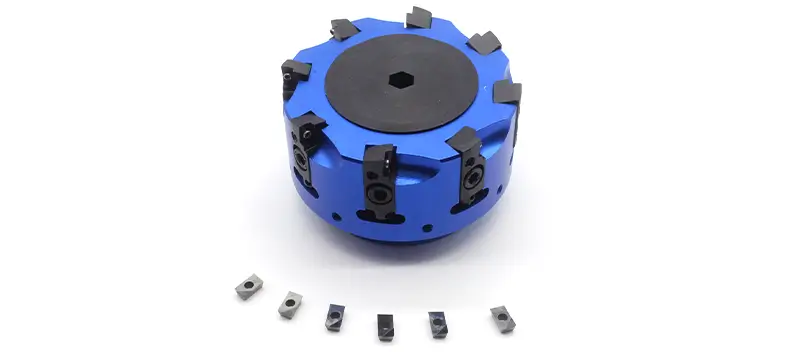
La fraise à surfacer balaie une grande zone plane. Ses forces sont la couverture et la productivité. Elle convient souvent pour dresser une face, reprendre une plaque ou finir un large plat dans l’aluminium ou l’acier si machine et montage le permettent.
L’article gagne à reconnaître une évidence : la fraise à surfacer l’emporte souvent sur une grande face, mais n’atteint pas les zones interdites par la géométrie.
Finition et planéité : là où la comparaison devient concrète
Beaucoup de comparatifs s’arrêtent trop tôt. Les ateliers ne débattent pas parce qu’ils ont oublié les définitions, mais parce que la face obtenue ne répond pas aux attentes.
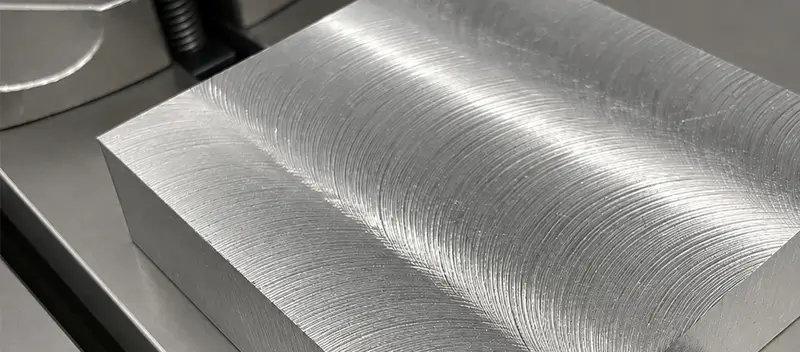
Une fraise à surfacer peut aussi laisser une mauvaise planéité
Une leçon pratique est que la fraise n’est pas toujours la cause du défaut visible. Une surface convexe ou non plane dans l’aluminium peut venir d’une déformation au bridage, d’un soulèvement des mors ou de contraintes de serrage, pas seulement de la disposition des plaquettes. Certains ateliers changent pourtant d’outil avant de vérifier le montage.
Une fraise en bout peut corriger, sans toujours être efficace
Une petite fraise en bout peut reprendre localement, surtout si le surfaçage a révélé un déplacement ou une flexion. Cela n’en fait pas l’outil initial idéal : la fraise à surfacer a révélé un défaut de montage, puis la fraise en bout sert à la correction locale.
Quand choisir la fraise à surfacer
Grandes surfaces ouvertes
Sur un plat dégagé avec assez de place, une fraise à surfacer offre généralement plus de productivité et une couverture plus naturelle que des passages successifs avec une petite fraise en bout.
Finition de l’aluminium avec les bonnes plaquettes
Un surfaçage de qualité dans l’aluminium bénéficie du choix des plaquettes, d’une géométrie wiper et d’un outil conçu pour la finition plutôt que la robustesse d’ébauche. Une fraise à surfacer PCD devient alors pertinente : dans la bonne production de non-ferreux, elle offre régularité de finition et longue durée de vie.
Pour finir les plans de joint automobiles, les fraises de surfaçage de culasses doivent équilibrer planéité, finition et exigences du joint.
Économie de production
Un Une fraise à plaquettes indexables peut se justifier si le surfaçage large est assez fréquent pour valoriser l’efficacité et la répétabilité des plaquettes. Le choix dépend du coût du temps et de la qualité finale, pas de la mode.
Quand choisir la fraise en bout
Poches, parois et géométries interrompues
Si l’outil doit entrer dans une poche ou suivre une forme physiquement inaccessible à la fraise à surfacer, choisir la fraise en bout. Cela paraît évident, mais certains ateliers cherchent encore à faire réaliser à un outil de surfaçage un travail destiné à une petite fraise.
Formes étroites et reprises locales
La fraise en bout excelle pour les formes étroites, internes ou exigeant une coupe latérale maîtrisée. Elle convient aussi aux reprises lorsque la fraise à surfacer serait excessive ou impossible à positionner.
Pièces minces au bridage sensible
Une grande fraise à surfacer révèle vite les faiblesses de bridage d’une pièce mince. Une fraise en bout avec un engagement local plus léger peut parfois être plus facile à maîtriser, même si le vrai problème reste le bridage de la pièce et non la famille de fraise elle-même.
Choix des outils et finition des non-ferreux
La comparaison change aussi avec la matière et l’objectif de finition.
Fraises PCD et non-ferreux
Les fraises PCD sont pertinentes lorsque production de non-ferreux, régularité de finition et durée d’arête les justifient. Elles ne sont pas indispensables pour expliquer la distinction entre fraise en bout et à surfacer, mais les questions de surfaçage de l’aluminium y conduisent naturellement.
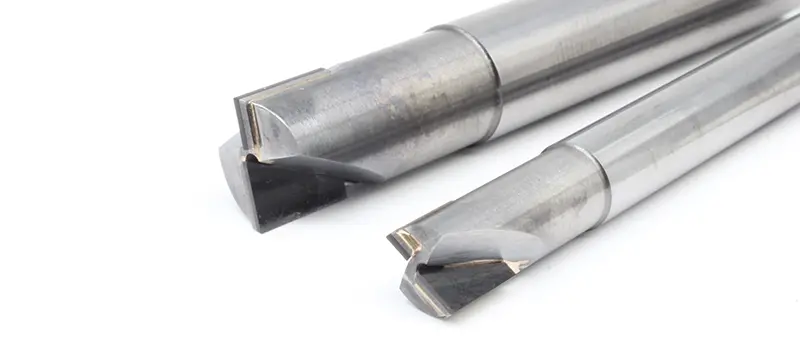
L’exemple de la fraise à surfacer PCD
Une fraise à surfacer PCD est une solution spécialisée pour certains travaux d’aluminium ou de non-ferreux. Elle illustre un outil haut de gamme, pas une réponse universelle à tout défaut de planéité.
Erreurs courantes de comparaison
| Erreur | Pourquoi cela conduit à de mauvais choix |
|---|---|
| Utiliser une fraise à surfacer quand il faut entrer dans une poche | L’outil ne convient tout simplement pas à la coupe réelle |
| Surfacer par habitude une grande face avec une petite fraise en bout | Le procédé perd en productivité et souvent en régularité de surface |
| Accuser la fraise d’un défaut de planéité avant de vérifier le bridage | Une déformation au bridage peut imiter un défaut d’outil |
| Traiter un outil haut de gamme comme remède à un mauvais montage | La qualité d’outil n’efface ni contraintes de serrage ni mauvais état machine |
Liste pratique avant de choisir
- La surface est-elle large et ouverte ou interne et contrainte ?
- Vise-t-on une maîtrise locale de forme ou un grand surfaçage ?
- La pièce risque-t-elle de se déformer au serrage ?
- L’aspect de finition ou la planéité réelle est-il prioritaire ?
- Une fraise à plaquettes améliore-t-elle l’économie ou un outil monobloc est-il plus pertinent ?
- La matière et le volume justifient-ils des fraises PCD ou une fraise à surfacer PCD ?
Conclusion
Le choix dépend surtout de l’accès, de la finition visée et du risque de procédé. La fraise à surfacer convient généralement mieux aux grandes faces, la fraise en bout aux formes, poches et corrections locales. En pratique, les défauts de planéité sont souvent d’abord des défauts de bridage, puis seulement de famille d’outil.
Lorsque l’atelier comprend bien la pièce, la comparaison devient pratique plutôt que partisane. Une fraise en bout monobloc, une fraise à plaquettes, des fraises PCD ou une fraise à surfacer PCD peuvent chacune trouver leur place réelle.
Questions fréquentes
Une fraise à surfacer est-elle meilleure qu’une fraise en bout pour les surfaces planes ?
Généralement oui, si la surface est large, accessible et le montage adapté au surfaçage.
Une fraise en bout peut-elle remplacer une fraise à surfacer ?
Parfois, mais généralement moins efficacement et pas toujours avec la même finition ou couverture.
Pourquoi ma pièce en aluminium surfacée est-elle convexe ?
Souvent à cause de déformation au bridage, soulèvement des mors ou contraintes de serrage, pas de la fraise seule.
Quand utiliser une fraise à surfacer PCD ?
Dans une production adaptée d’aluminium ou de non-ferreux, lorsque stabilité de finition et durée d’arête justifient le coût.