Aller au contenu
Équation de Taylor pour la durée de vie d'un outil : calculez n et C, puis vérifiez le résultat
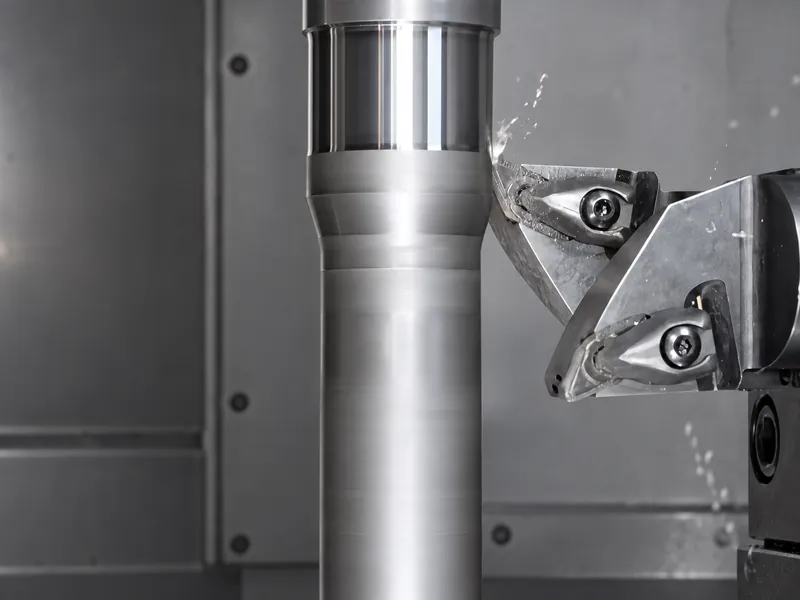
L'équation de Taylor relative à la durée de vie de l'outil, VT^n = C, permet d'estimer la durée de vie d'un outil à une vitesse de coupe donnée. Pour l'utiliser, vous devez disposer de données sur la durée de vie en fonction de la vitesse pour le même outil, le même matériau à usiner, le même réglage, les mêmes conditions de coupe et le même critère de fin de vie. L'exemple ci-dessous montre comment calculer n et C; le guide d'essai explique comment déterminer si l'équation que vous avez ajustée est fiable.
La procédure à suivre est simple : définir ce que l'on entend par « défaillance », maintenir les autres variables constantes, faire varier la vitesse de coupe, mesurer la durée de vie selon le même critère, ajuster la relation locale, puis vérifier la précision de ses prévisions à une vitesse non utilisée lors de l'ajustement. Ce n'est qu'alors que le résultat doit être pris en compte dans les décisions de production concernant la durée du cycle, les changements d'outils, la qualité et le coût par pièce.
Que signifie l'équation de Taylor sur la durée de vie des outils ?
Dans la relation de base, V c'est la vitesse de coupe, T c'est la durée de vie de l'outil, n est l'exposant lié à la pente, et C Il s'agit d'une constante ajustée. Les variables doivent être accompagnées d'unités de mesure et d'un processus déclaré. L'équation indique que, pour le domaine étudié, une variation de la vitesse est associée à une variation de la durée de vie. Elle n'identifie pas en soi le mécanisme d'usure et ne remplace pas une définition de la durée de vie de l'outil.
Le formulaire de journal rend visible l'étape d'ajustement :
log V = log C - n log T
Une relation linéaire dans un espace log-log constitue donc un premier modèle utile. Une droite ajustée ne prouve pas que chaque point appartienne à un seul régime. Un changement dans le comportement du bord d’accumulation, les conditions thermiques, une interruption, le serrage de la pièce ou l’état de l’outil peut modifier la pente. Le modèle est une description de l’essai, et non une autorisation d’extrapoler indéfiniment. Cette interprétation limitée par les conditions suit le support pédagogique sur l’usinage et les données vérifiées issues de NPTEL, IIT Bombay, et un étude sur la durée de vie des outils.
Définir la durée de vie de l'outil avant l'usinage
La durée de vie d'un outil correspond au temps de coupe écoulé, ou à un autre indicateur de production défini, jusqu'à ce qu'une condition de fin spécifiée soit atteinte. Le critère de fin de vie fait partie intégrante de l'expérience. Si un point se termine à une limite visible d'usure du flanc et qu'un autre se termine après un échec de finition ou de tolérance, leurs valeurs de durée de vie ne décrivent pas la même variable dépendante.
Choisissez un critère de fin de vie
Choisissez un critère que l'atelier peut observer de manière cohérente et qui revêt une importance pour l'exploitation. En fonction du processus, il peut s'agir d'une limite d'usure mesurée, d'une usure en cratère, d'une perte d'état de surface, d'un dépassement des tolérances dimensionnelles, d'un seuil de force ou de vibration, ou encore d'une condition de rupture contrôlée. Les travaux de recherche peuvent porter sur plusieurs signaux, mais la valeur de durée de vie estimée doit tout de même reposer sur une seule règle définie.
Définissez la règle avant la première coupe. Précisez la méthode de mesure, l'intervalle d'échantillonnage et ce qui se passe si un outil subit une défaillance catastrophique avant d'atteindre l'observation prévue. La même règle doit être appliquée à chaque vitesse. Sinon, la pente obtenue pourrait refléter un changement dans la pratique d'inspection plutôt qu'une variation de la vitesse de coupe.
Enregistrer les conditions qui permettent de comparer les modes de vie
Le rapport d'essai doit permettre à un autre ingénieur de déterminer si deux points relèvent de la même expérience. Les champs suivants sont plus utiles qu'un simple numéro d'identification :
| Groupe de terrain | En quoi cela est-il important pour le procès ? |
|---|---|
| Matériau, état et lot | Le nom d'un matériau ne suffit pas à lui seul à déterminer son comportement à la coupe. |
| Type d'outil, diamètre ou insérer l'identité, préparation des arêtes, géométrie et revêtement | La vie appartient à la paire « outil-travail » concrète, et non à une étiquette générique. |
| Machine, broche, serrage de pièce, rigidité, faux-rond et porte-à-faux | Le mode de montage peut influer sur la charge, les vibrations et la chaleur. |
| Avance, engagement axial et radial, profondeur de coupe, trajectoire d'outil ou type de coupe, et liquide de refroidissement | Il s'agit de facteurs fixes dans un essai portant uniquement sur la vitesse, et ils doivent être reproductibles. |
| Vitesse de coupe, durée de vie mesurée, résultat en fin de vie et méthode d'observation | Il s'agit du record de vitesse-durée de vie le plus bas jamais enregistré. |
Mettre en place l'essai avec vitesse de coupe contrôlée
Commencez par utiliser une conception axée uniquement sur la vitesse lorsque vous vous demandez si la relation de Taylor de base est utile pour l'opération.
- Choisissez ce que vous souhaitez mesurer. Déterminez si la réponse doit être exprimée en minutes de découpe, en pièces par arête, en longueur de découpe ou selon un autre indicateur de production. Définissez le critère de fin de vie et les contrôles qualité avant la découpe.
- Notez les conditions d'essai. Noter le matériau et l'état de la pièce, l'identification et la géométrie de l'outil, la machine et son réglage, l'avance, le mode d'engagement, la profondeur, le liquide de refroidissement, la méthode de mesure, ainsi que toute interruption ou tout schéma de trajectoire d'outil.
- Sélectionnez des niveaux de vitesse limités. Choisissez des niveaux qui permettent de tester la plage de fonctionnement qui vous intéresse. Ne choisissez pas un point extrême dans le seul but d'obtenir une pente spectaculaire, et ne partez pas du principe que la droite d'ajustement est valable en dehors de la plage testée.
- Commencez par changer de vitesse. Maintenez constants les autres facteurs déclarés. Si l'avance, la profondeur, le liquide de refroidissement, la préparation des arêtes ou la trajectoire d'outil varient en fonction de la vitesse, classez ces résultats dans une expérience distincte plutôt que de regrouper les points.
- Mesurez avec la même règle. Consignez la durée de vie et la raison réelle pour laquelle l'outil s'est arrêté. Notez les cassures, la finition, les tolérances, les vibrations, le comportement des copeaux et toute autre anomalie à titre d'observations, et non en remplacement des critères définis.
- Répétez cette procédure lorsque la décision le justifie. La réplication permet de distinguer la dispersion normale d'un effet lié à la vitesse. Elle revêt une importance particulière lorsque le changement d'outil, un incident entraînant des rebuts ou un risque lié à la qualité perçue par le client a un coût élevé.
Deux points de « speed-life » suffisent pour déterminer algébriquement l'équation d'une droite, mais il s'agit là d'un minimum pédagogique, et non d'une validation industrielle. Un plus grand nombre de points permet de mettre en évidence la dispersion, la courbure et une hypothèse erronée.
Un essai contrôlé sur la durée de vie des outils
- Définissez le point d'arrivée. Utilisez une seule règle de fin de vie vérifiable.
- Corrigez les conditions. Identifiez l'outil, le matériau, la configuration, l'avance, le rapport d'engrènement et le liquide de refroidissement.
- Faites varier la vitesse de coupe. Sélectionnez des niveaux délimités pour la même expérience.
- Mesurer la vie. Conservez les observations brutes, les répétitions et les anomalies.
- Fit n et C. Examiner la dispersion et les éventuels changements de régime.
- Valider séparément. Comparez une nouvelle coupe conforme aux limites avec la prévision.
- Évaluer la production. Indiquez la qualité, le temps de cycle et le coût par pièce.
Ajuster l'équation et tester ses limites
Pour chaque point valide, convertissez la vitesse mesurée et la durée de vie en valeurs logarithmiques, puis effectuez un ajustement log V contre log T. Dans ce modèle, la pente estimée est de -n et l'ordonnée à l'origine est log C. Conservez les valeurs brutes à côté des valeurs transformées. Vous en aurez besoin pour vérifier les points anormaux ou refaire le calcul.
Ne vous contentez pas d'examiner le coefficient de détermination. Vérifiez les résidus, les points qui se répètent, la répartition des écarts, et si la courbe présente une courbure à un certain point de la plage de vitesse. Demandez-vous si le même mode d'usure, la même méthode de mesure et les mêmes conditions de fonctionnement ont été appliqués tout au long de l'analyse. Si un point s'écarte en raison d'un mécanisme différent, marquez-le et examinez-le avant de l'intégrer de force dans l'ajustement.
Exemple pratique : calculer n, C et la durée de vie prévue de l'outil
Exemple pédagogique sur l'usinage à Purdue fournit deux points de vitesse maximale pour le tournage, avec une avance fixée à 0,025 pouce/tour, profondeur de coupe à 0,015 pouce, diamètre de la pièce 2 pouces, et longueur de coupe 10 pouces:
| Vitesse de coupe V (pieds/min) | Durée de vie de l'outil T (min) |
|---|---|
| 350 | 60 |
| 500 | 10 |
Il s'agit ici d'exemples de problèmes pédagogiques, et non de réglages recommandés ni de résultats de tests SCT. Le problème ne précise pas la nuance de l'outil, le matériau à usiner ni la limite d'usure nécessaires pour transposer le résultat à une opération en atelier.
1. Détermine la valeur de n. Ces deux points ont en commun le même C, donc :
350 × 60^n = 500 × 10^n
n = ln(500/350) / ln(60/10) ≈ 0,199064
2. Détermine la valeur de C. Remplacez l'un ou l'autre de ces points, en conservant la valeur non arrondie de n:
C = 350 × 60^n ≈ 790,741
Utilisation V en pieds par minute et T en minutes avec cette constante. La modification de l'unité de vitesse modifie la valeur numérique de C. La solution source arrondit n à 0,2 avant de calculer C; les valeurs indiquées ici conservent leur précision jusqu'à leur affichage final.
3. Estimer la durée de vie à une vitesse intermédiaire. Choisissez 425 pieds/minute uniquement pour illustrer une prévision se situant dans l'intervalle de deux points :
T = (C/V)^(1/n) = (790,740678…/425)^(1/0,199064076…) ≈ 22,62 min
Il s'agit d'une estimation calculée, et non d'un résultat observé. Dans le cadre d'un essai réel, une coupe distincte effectuée à cette vitesse devrait répondre au même critère de fin de vie dans les mêmes conditions. Comparez la durée de vie et la qualité mesurées avec les prévisions, puis répétez l'opération si nécessaire pour évaluer la dispersion. Par définition, une droite à deux points passe par ces deux points ; cela ne suffit pas à valider le résultat.
Calculateur de durée de vie des outils Taylor
Saisissez deux mesures comparables de vitesse et de durée de vie pour calculer n et C, puis estimez la durée de vie à une autre vitesse. Utilisez systématiquement le temps de coupe en minutes et une seule unité de vitesse.
- Exposant n
- —
- Constante C
- —
- Durée de vie prévue de l'outil
- —
Entrez deux points « vitesse-vie ».
n = ln(V₂/V₁) / ln(T₁/T₂) ; C = V₁T₁ⁿ ; T = (C/V)¹/ⁿ. La valeur de C utilise l'unité de vitesse sélectionnée et le nombre de minutes élevé à la puissance n. Deux points s'alignent parfaitement sur une droite ; cela ne valide pas le modèle. Veillez à ce que l’outil, le matériau à usiner, le réglage et le critère de fin de vie soient comparables, et vérifiez un point de mesure distinct avant la mise en production. Les valeurs indiquées à titre d’exemple constituent des données d’apprentissage et non des recommandations d’usinage.
Soyez attentifs aux changements de régime et aux hypothèses erronées
Une ligne de Taylor unique devient sujette à caution lorsque le régime de fonctionnement change. Parmi les signes avant-coureurs, on peut citer l’apparition ou la disparition d’un arête de surépaisseur, un changement thermique ou de lubrification, une coupe intermittente, des vibrations, une rupture soudaine, une nouvelle forme de copeaux ou un signal de surveillance qui ne suit plus le schéma antérieur. Ces signes ne vous indiquent pas automatiquement quel modèle est le bon. Ils vous indiquent qu’il faut cesser de traiter ces points comme un ensemble homogène.
N'utilisez la relation ajustée que dans la région où les observations la corroborent. Effectuez la validation avec une vitesse qui n'a pas été utilisée pour calculer la droite, puis comparez la durée de vie prévue et observée en appliquant la même règle de fin de vie. Si la validation échoue, restreignez le domaine, divisez les régimes, ajoutez des données contrôlées ou cessez d'utiliser le modèle pour cette décision.
N'étendez le modèle que si la conception le permet
Si l'avance et la profondeur doivent également être prises en compte, on peut écrire une forme modifiée comme suit : V_c T^n f^m d^k = C, avec les variables et les unités déclarées. Il s'agit d'une extension empirique. Elle nécessite une conception permettant de modifier et d'estimer ces facteurs, et non un essai de vitesse de base auquel on ajouterait des symboles supplémentaires a posteriori.
Déterminez les exposants supplémentaires à partir de mesures obtenues en faisant varier l'avance et la profondeur dans le cadre d'une expérience planifiée. Conservez l'outil, le matériau à usiner, la machine, le liquide de refroidissement, le mode d'usinage et les critères d'usure associés aux valeurs ajustées. Les coefficients issus d'une autre expérience ne peuvent pas se substituer à cette validation. Les dimensions et la valeur numérique de C dépendent des variables et des unités ; par conséquent, une constante copiée sans son modèle ni son système d'unités ne constitue pas un guide d'usinage utilisable.
Faire de la durée de vie des outils un critère de décision en matière de production
La durée de vie la plus longue observée ne correspond pas nécessairement à l'option la moins coûteuse. Une vitesse plus élevée peut réduire la durée du cycle, mais entraîner une augmentation des changements d'outils, des contrôles, du risque de rebuts ou de l'instabilité. Une vitesse plus faible peut nécessiter davantage de temps machine, mais réduire les interruptions. La décision doit s'appuyer sur une comparaison du résultat global de la fabrication de la pièce dans les conditions effectivement validées.
Indiquez au moins ces mesures à côté de l'estimation de la durée de vie prévue :
- durée du cycle et temps de coupe productif ;
- coût des outils et temps de changement d'outil ;
- nombre de pièces ou longueur de coupe par bord ;
- résultats en matière de dimensions et de finition de surface ;
- risque de rebut, de retouche et d'interruption ;
- la charge de mise en place et d'exploitation pour le volume de production prévu.
Utilisez l'estimation validée de la durée de vie de l'outil dans le cadre d'une décision économique qui tienne également compte des exigences d'impression, de l'état de la machine, du moment du changement d'outil et des résultats de production mesurés. Un tableau de référence et un essai en interne n'ont pas la même valeur probante. La durée de vie de l'outil est une variable de production dont l'utilité dépend des résultats en termes de qualité et de coût de l'opération dans son ensemble.
Avant d'utiliser le résultat en production
Avant de modifier un plan de production, assurez-vous que :
- l'outil, la pièce à usiner, la machine, le réglage, l'engrènement, le liquide de refroidissement et la méthode de mesure sont identifiés ;
- chaque point ajusté utilise le même critère de fin de vie ;
- les observations brutes, les anomalies et les points en double sont conservés ;
- la gamme ajustée et les éventuels changements de régime sont consignés ;
- un point de validation compris dans la plage a été observé ;
- Le coût unitaire et les résultats en matière de qualité viennent étayer le choix proposé.
Même s'il manque un élément, le résultat peut tout de même s'avérer utile pour planifier le prochain essai, mais il ne s'agit pas encore d'un contexte de production.
Conclusion
Calculer n et C à partir de données comparables sur la durée de vie en fonction de la vitesse, puis vérifiez la prévision par rapport à une autre valeur comprise dans la plage ajustée. Si la prévision et les résultats en termes de qualité se confirment, utilisez cette estimation en complément du temps de cycle, du temps de changement d’outil et du coût par pièce. Le résultat obtenu n’est pas une constante universelle ; il s’agit d’un choix validé pour votre activité.