










Fraises standard pour aluminium
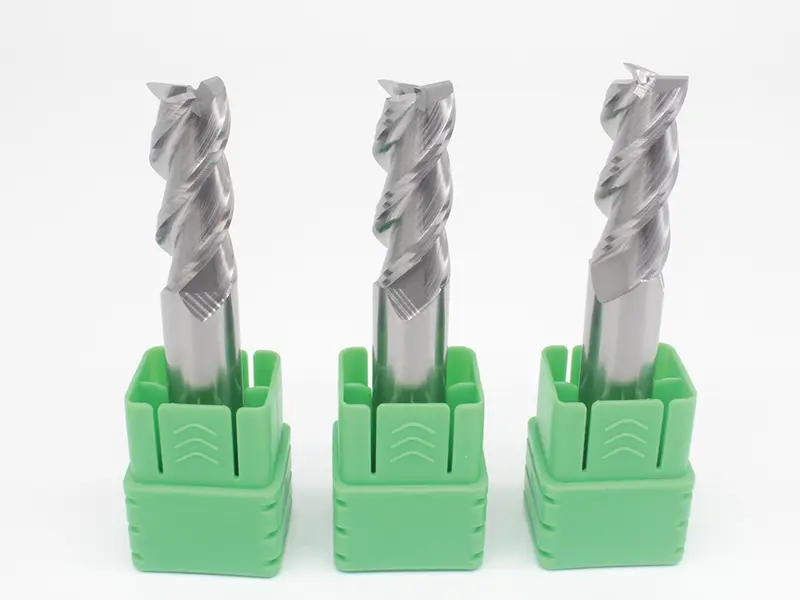
Fraises en carbure pour aluminium
Une gamme standard pratique pour l’usinage récurrent de l’aluminium, avec différentes géométries, nombres de dents et longueurs disponibles. Commencez par les séries AL700 et AL/AP550, puis confirmez la forme d’outil adaptée à la pièce et à l’opération.
Sélection de la série standard et assistance à l’application
Sélection de la série standard · Assistance à l’application · Étude sur mesure si nécessaire
Pour commencer :Transmettez votre plan, la nuance d’aluminium, l’opération, le diamètre, la portée et la configuration de la machine.
- Données d’application examinées
- Solution standard confirmée
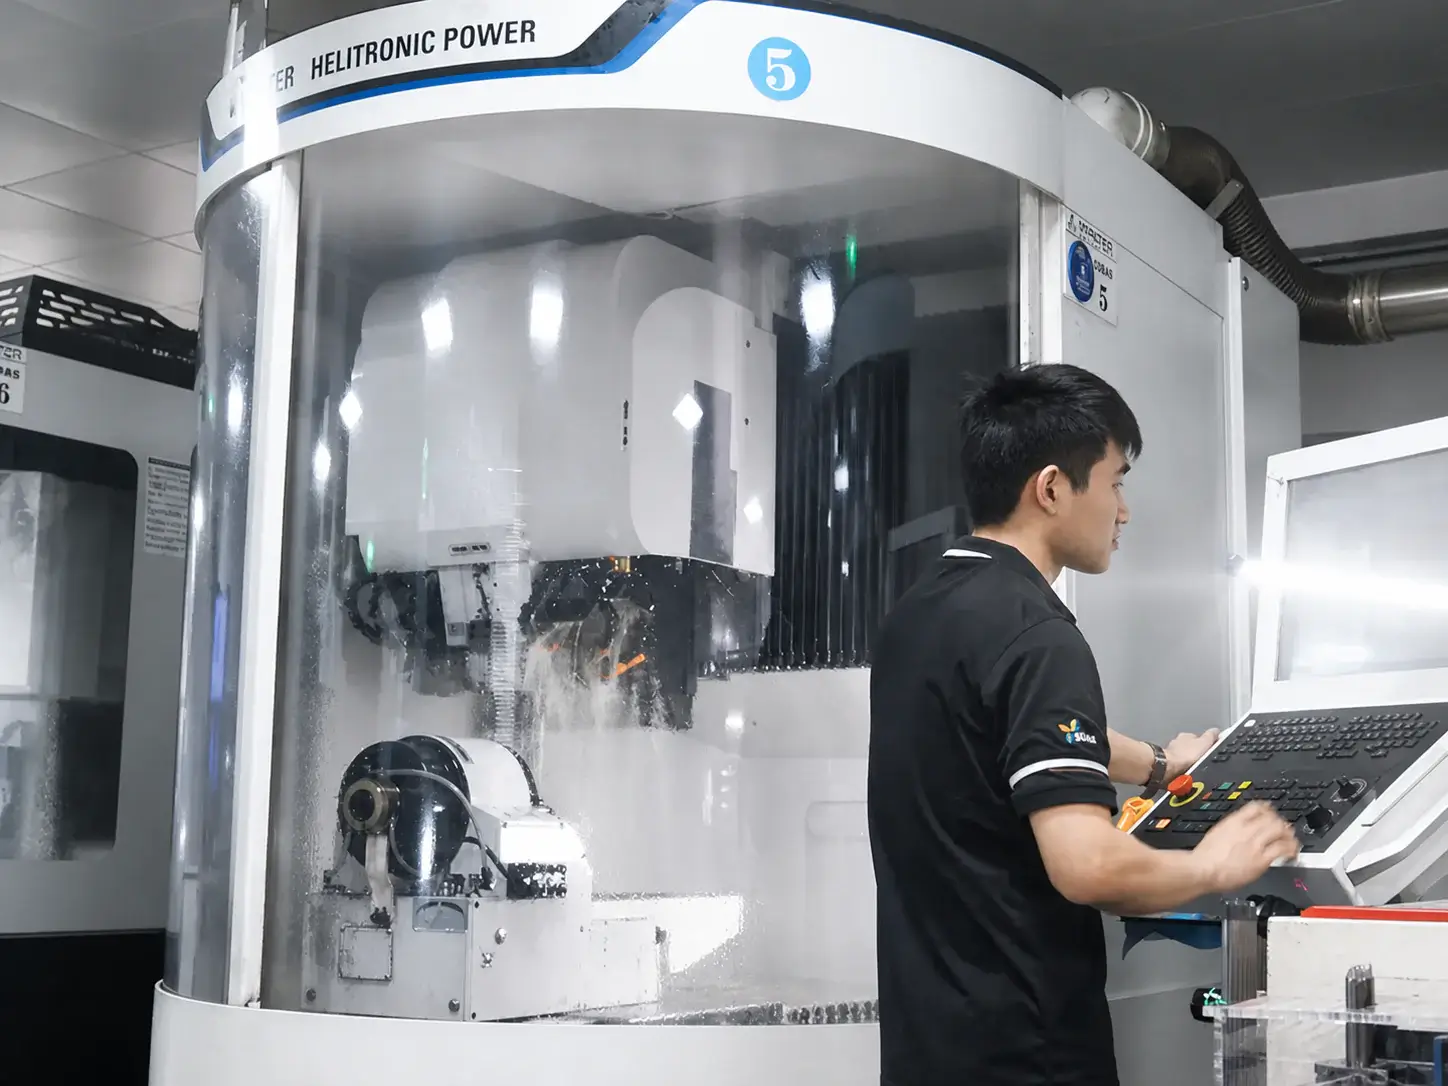
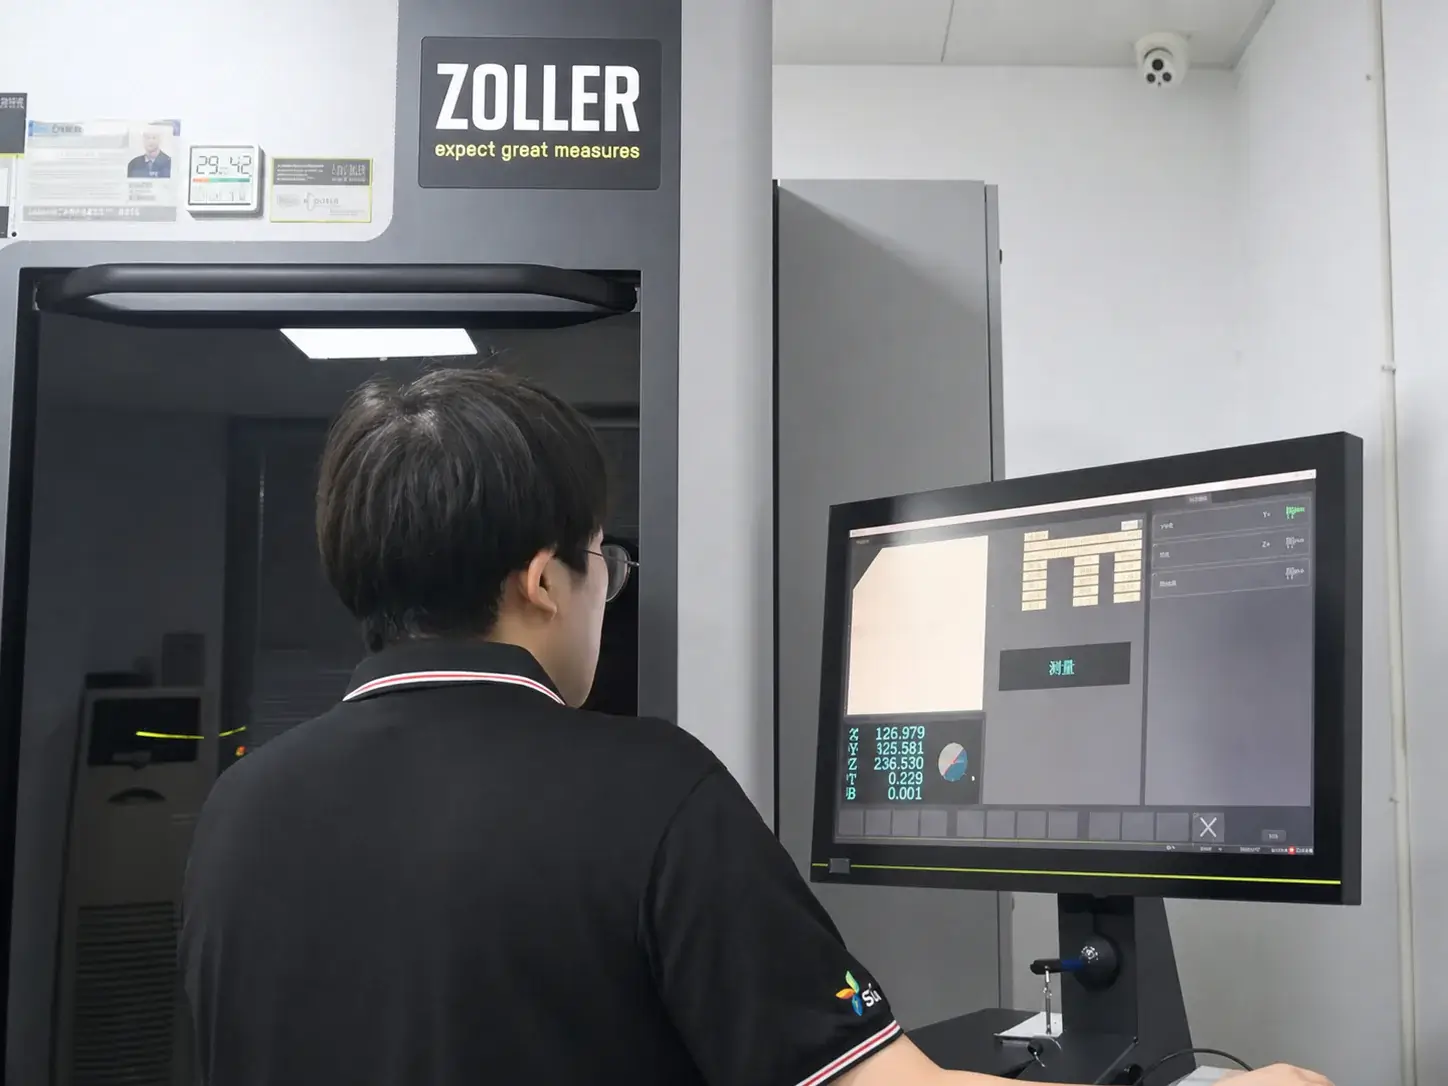
- Rectification Walter et contrôle Zoller
- Résultat du contrôle avant libération
Adéquation technique
Partez de la nuance d’aluminium, de la forme de la pièce, de l’opération, du diamètre et de la portée requise.
Solution standard disponible
Comparez la série, la géométrie et le nombre de dents appropriés aux produits actuellement disponibles.
Confirmation de la configuration d’achat
Utilisez une configuration définie pour le devis, comprenant les dimensions, la quantité et les exigences de production.
Étude spécifique si nécessaire
Si la gamme standard ne convient pas à la pièce ou au montage, passez directement à l’étude d’un outil sur mesure.
Donnez aux équipes techniques et aux achats une base commune.
Choisissez la série standard adaptée au travail
Formes d’outils de la gamme actuelle pour aluminium
PRODUCTION ET CONTRÔLE
De la configuration approuvée de l’outil pour aluminium à la géométrie finale
Pour l’usinage récurrent de l’aluminium, nous confirmons avant production l’adéquation de la série, de la géométrie, du diamètre et de la portée à l’application. Si la gamme standard ne convient pas à la pièce ou au montage, le plan et les conditions de procédé font l’objet d’une étude d’outil sur mesure.
Examiner les exigences d’usinage de l’aluminium
Matériau de la pièce, opération, géométrie requise, diamètre, portée et configuration de la machine.
Confirmer la solution de production adaptée
Configuration AL700 / AL/AP550 disponible, ou étude sur mesure si la gamme standard ne convient pas.
CONTRÔLE ET LIBÉRATION
Contrôler la géométrie spécifiée avant libération
Pendant la production, les dimensions et la géométrie concernées sont contrôlées par rapport à la configuration d’outil approuvée. Le contrôle final confirme la conformité aux exigences définies avant libération de l’outil.
Contrôles dimensionnels en cours de fabrication
Contrôler les dimensions et la géométrie concernées pendant la production, avant l’achèvement de l’outil.
Contrôle final et libération
Effectuer le contrôle final selon la configuration approuvée avant libération.
Questions fréquentes
Quelle série standard de fraises pour aluminium examiner en premier ?
Partez de la pièce, de l’opération, de la géométrie, du diamètre et de la portée requis. AL700 et AL/AP550 sont des options de série ; le choix se confirme selon la forme d’outil réellement disponible et les conditions de procédé.
Le nombre de dents suffit-il pour choisir entre AL700 et AL/AP550 ?
Non. Les deux gammes comprennent des variantes à 2 et 3 dents. Le nombre de dents doit être examiné avec la géométrie, les dimensions, la portée et l’opération prévue.
Une série standard convient-elle aux achats récurrents pour la production ?
C’est l’objectif de cette page : identifier la solution standard disponible la plus adaptée à une tâche de production définie. Les dimensions, quantités et délais disponibles sont confirmés lors du devis.
Que faire si la gamme standard présentée ne convient pas à notre pièce ou à notre montage machine ?
Envoyez le plan ou les données de procédé pertinentes. SUNDI peut étudier une fraise sur mesure pour aluminium si la géométrie, le diamètre, la portée standard ou d’autres exigences d’application ne conviennent pas.
Quelles informations transmettre pour obtenir une recommandation ?
Indiquez la nuance d’aluminium, l’opération, le diamètre requis, la longueur de coupe ou la portée, les conditions de porte-outil et de broche, ainsi que les contraintes de finition ou de procédé.