










CBN bei unterbrochenem Schnitt: nach Stoßbelastung auswählen, dann das Versagen diagnostizieren
Eine PCBN-Schneidplatte, die beim kontinuierlichen Hartdrehen gut arbeitet, kann rasch versagen, wenn der Schnitt wiederholt auf Lücken, Zunderbänder oder ungleichmäßiges Aufmaß trifft. Das beweist weder, dass PCBN ungeeignet ist, noch dass eine zäher klingende Katalogbezeichnung das Problem löst. CBN bei unterbrochenem Schnitt beginnt mit dem Stoßereignis und der Aufspannung, die es an die Schneide weitergibt.
Dieser Leitfaden behandelt unterbrochenes Hartdrehen gehärteter Eisenwerkstoffe, nicht unterbrochenes Fräsen. Beschreiben Sie zunächst dem Werkzeuglieferanten die Stoßbelastung, kombinieren Sie die empfohlene Sorte mit ihrer Schneidkantenpräparation und prüfen Sie die Aufspannung vor dem Versuch mit einer weiteren Platte.
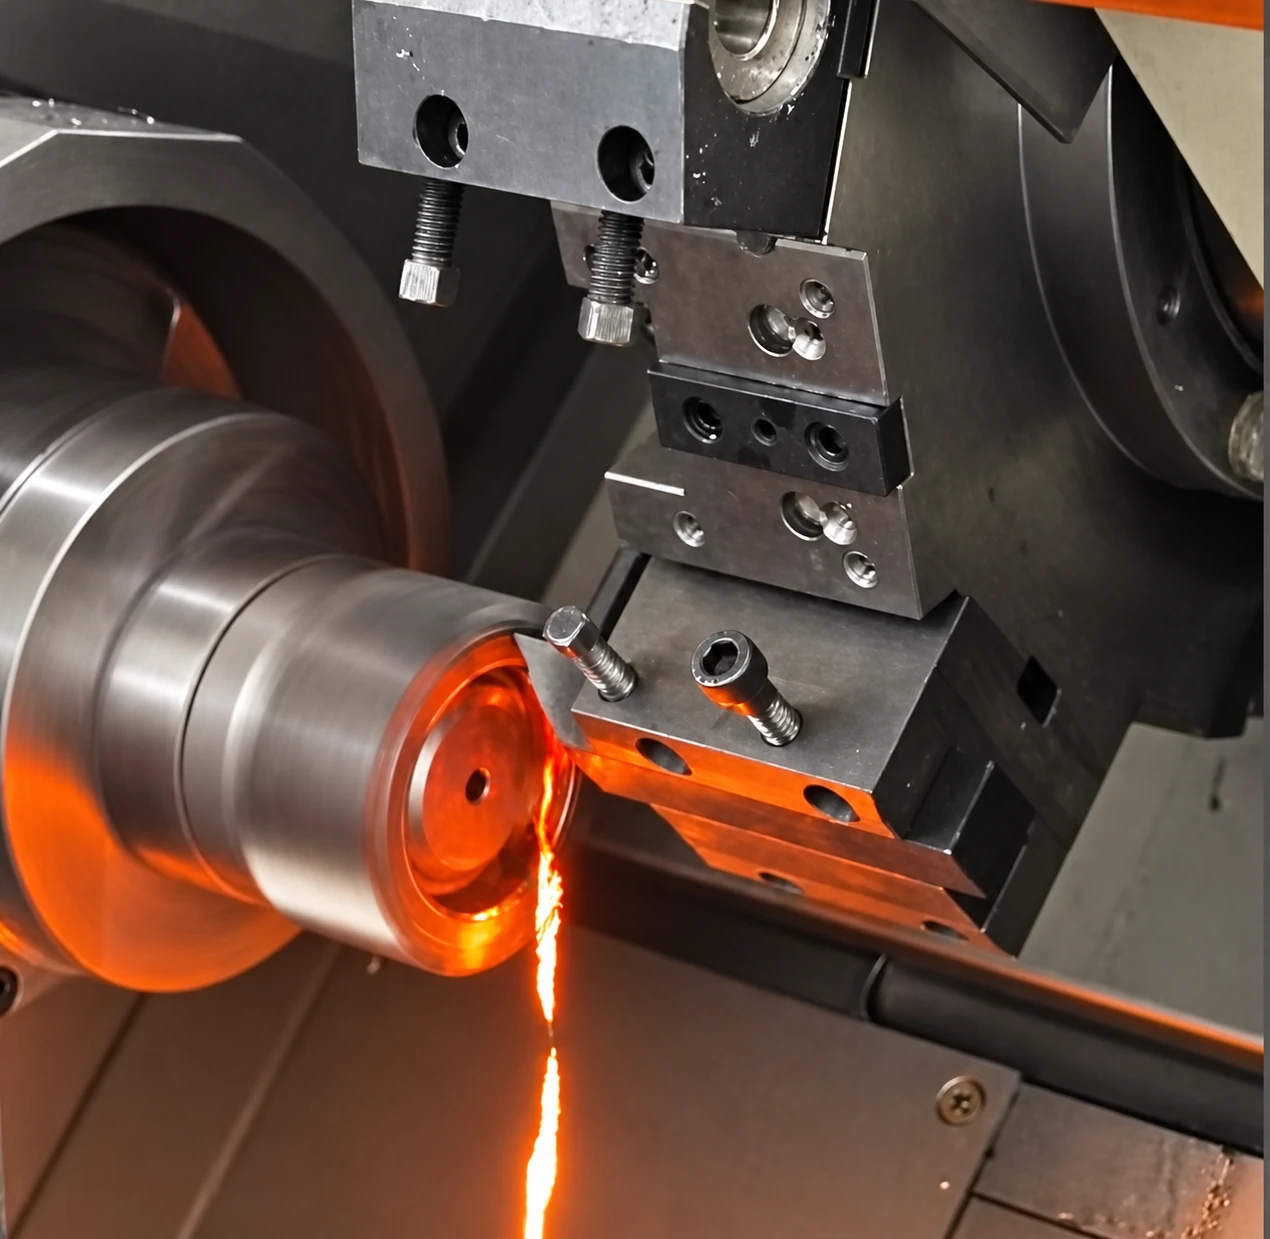
Vor der Sortenwahl ein Belastungsprofil erstellen
„Unterbrochen“ beschreibt keine vollständige Schnittbedingung. Breite und Häufigkeit der Unterbrechung zählen ebenso wie der Wiedereintritt der Schneide. Hinzu kommen Aufmaßschwankungen, Zunder oder Einschlüsse, Werkstückhärte, Schnitttiefe sowie Dynamik von Maschine, Werkstückspannung und Werkzeugauskragung. Flache, regelmäßige Nuten an einem steifen Bauteil stellen eine andere Auswahlaufgabe dar als eine Gusshaut mit wechselndem Aufmaß oder ein nachgiebiges Teil, das bei jedem Eintritt schwingt.
Beginnen Sie mit einem Beobachtungsblatt statt mit einer Sortenanfrage. Notieren Sie Lage der Unterbrechung, Wiederholbarkeit des Stoßes, Aufmaßschwankungen und ob der Span vor dem nächsten Kontakt abgeführt wird. Halten Sie tatsächliche Werkzeugreichweite, Halter, Werkstückabstützung und sichtbare Kontaktspuren fest. So wird aus der vagen Anweisung „CBN für unterbrochenen Schnitt verwenden“ eine beschriebene Hartdrehanwendung.
| Erscheinungsbild der Unterbrechung | Zuerst zu dokumentieren | Folgerung aus der Beobachtung |
|---|---|---|
| Flache, regelmäßige Unterbrechung an einem steifen Bauteil | Breite, Häufigkeit, gleichmäßiges Aufmaß und Spanfreiraum | Definiert eine wiederholbare Stoßbelastung, die kontrolliert geprüft werden kann. |
| Zunder, Einschlüsse oder schwankendes Aufmaß | Aufmaßschwankungen, Eintrittsbedingungen und Werkstückabstützung | Erhöht die Unsicherheit über die Stoßstärke und die Bedeutung einer lieferantenspezifischen Auswahl. |
| Ausbrüche oder Risse nach wiederholtem Eintritt | Schadensort, Plattenschneide, Halterspuren, Auskragung und Kühlzyklus | Lenkt die nächste Prüfung vor einer neuen Plattenwahl auf das mechanische und thermische System. |
Behalten Sie im Lieferantengespräch den Zusammenhang der Sortenfamilie bei. PCBN-Gehalt, Bindemittel, Kornstruktur, Sorte und Beschichtung werden auf Werkstoff und Unterbrechung abgestimmt; Sortennamen allein belegen keine Gleichwertigkeit zwischen Lieferanten. Stärkere Unterbrechung kann eine zähere Sorte erfordern, doch die Auswahl muss auch zu Schneidkantenpräparation und Aufspannung passen. Prüfen Sie die empfohlene Kombination am tatsächlichen Bauteil.
Sorte und Schneide als abgestimmtes Paar wählen
Die Schneide braucht ausreichend Verschleißwiderstand und mechanische Festigkeit für den Stoß. Diese Anforderungen können gegeneinander wirken. Eine stärkere Fase, T-Land-Präparation oder Schneidkantenverrundung kann den Keil stützen und Mikroausbrüche verringern, aber auch Schnittkraft und Wärme erhöhen. Die Schneidkantenpräparation darf daher nicht unabhängig von Vorschub, Eckenradius, Schneidenlast und Steifigkeit gewählt werden.
Deshalb ist „die Schneide verstärken“ eine Hypothese, keine fertige Lösung. Geben Maschine oder Werkstückspannung nach, kann eine stärkere Präparation das Versagen von Mikroausbrüchen zu kraftbedingter Instabilität verschieben. Bei zu geringer Last oder ungeeigneter Geometrie entsteht möglicherweise nicht der gewünschte Kontakt. Fordern Sie eine Schneidenempfehlung für Werkstoff, Härte, Unterbrechungsprofil und konkrete Lieferanten-Sortenfamilie an, keine universelle Fasenbreite, keinen pauschalen Winkel oder Verrundungsradius.
Nutzen Sie die erste Standzeit als Hinweis. Ein klar begrenzter Ausbruch an der Schneide kann auf Stoßbelastung oder unzureichende Kantenfestigkeit hindeuten, beweist dies aber erst nach Prüfung des übrigen Lastpfads. Langsamer Freiflächenverschleiß ist eine andere Beobachtung als wiederkehrender Bruch an derselben Eintrittsstelle. Beschreiben Sie Muster und Ort, nicht nur die Zeit bis zum Plattenwechsel.
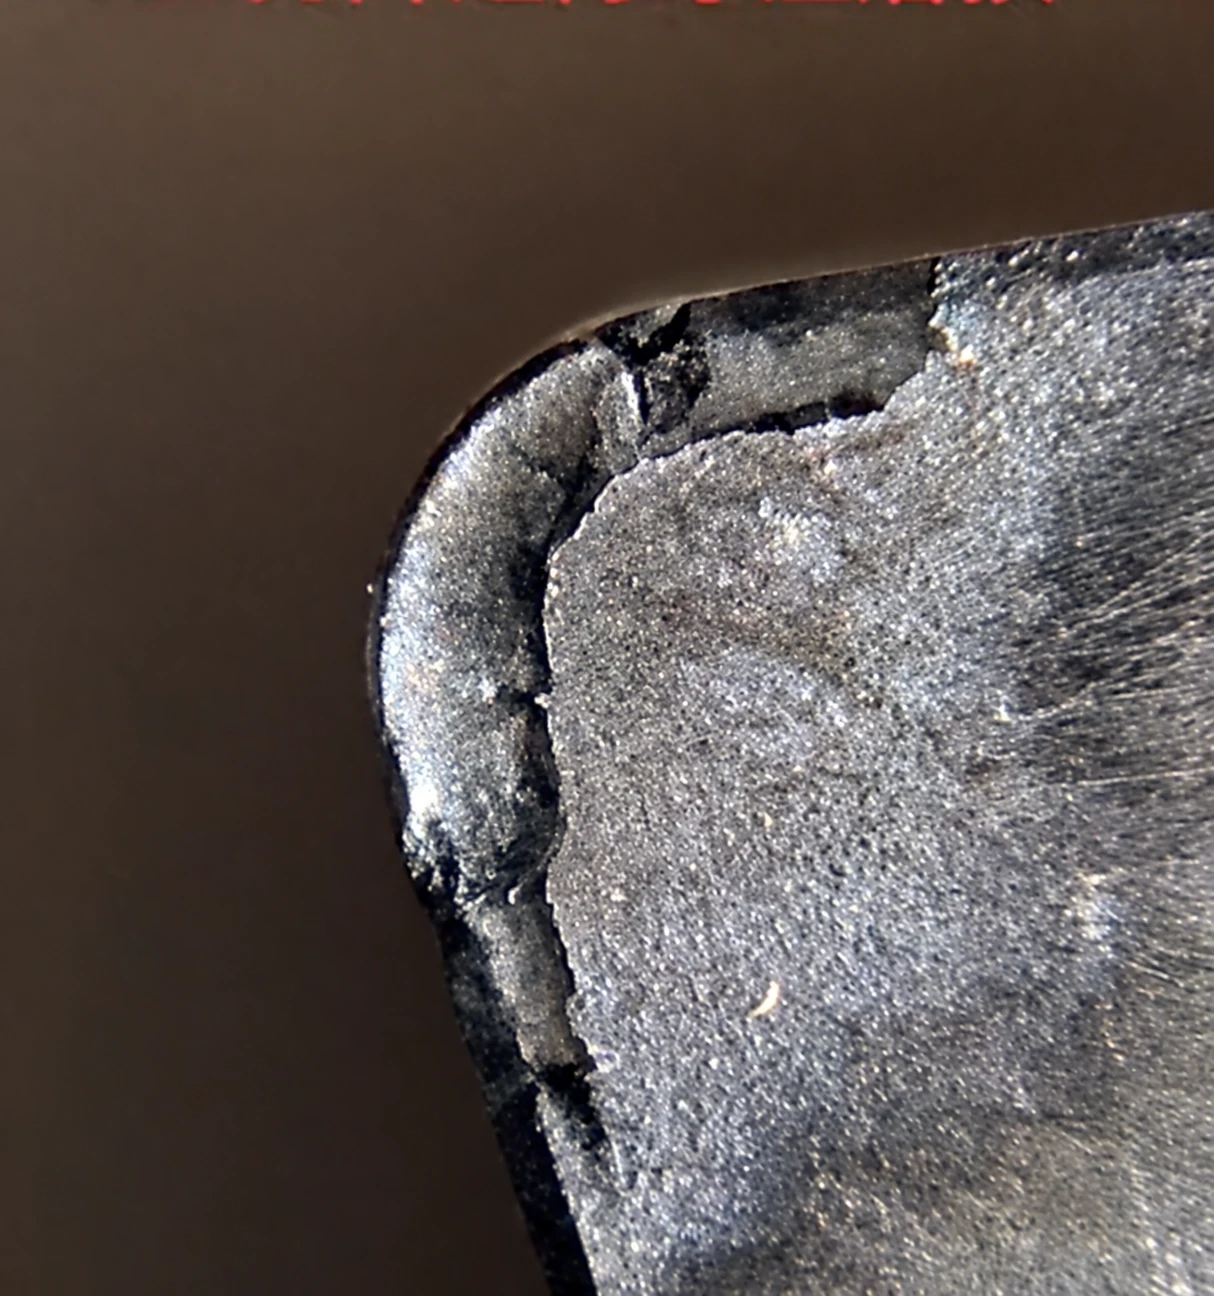
Vor dem Plattenwechsel das Schadensbild beurteilen
Prüfen Sie vor einem Sortenwechsel die Ursachen, die eine geeignete PCBN-Platte ungeeignet erscheinen lassen können:
- Bestätigen Sie, ob die Schneide bei jedem Eintritt einem wiederholbaren mechanischen Stoß ausgesetzt ist.
- Prüfen Sie Schwingungen, Rundlauf, Auslenkung, Reichweite und Werkstückabstützung. Diese können die tatsächliche Last verändern, selbst wenn das Programm gleich bleibt.
- Suchen Sie nach Spanaufschlägen oder erneutem Zerschneiden, besonders wenn Nuten oder Unterbrechungen Späne vor dem Wiedereintritt festhalten.
- Vergleichen Sie Aufmaßschwankungen, Zunder, Einschlüsse und die tatsächliche Unterbrechungsgeometrie mit den Auswahlannahmen.
- Bestätigen Sie, dass Schneidkantenpräparation und Plattenorientierung für diese Sorte und Bearbeitung vorgesehen sind.
- Prüfen Sie Wärmewechsel zusammen mit dem Zuführmuster des Kühlschmierstoffs.
Diese Liste bestimmt keine einzelne Ursache allein aus dem Aussehen. Sie schafft eine kontrollierte Reihenfolge: eine Aufspannungsursache beseitigen oder messen, bevor die Platte verantwortlich gemacht wird. Ein im Internet gemeldeter Erfolg oder eine Katalog-Eignungsaussage ist nur als Frage für einen Versuch am realen Aufbau nützlich.
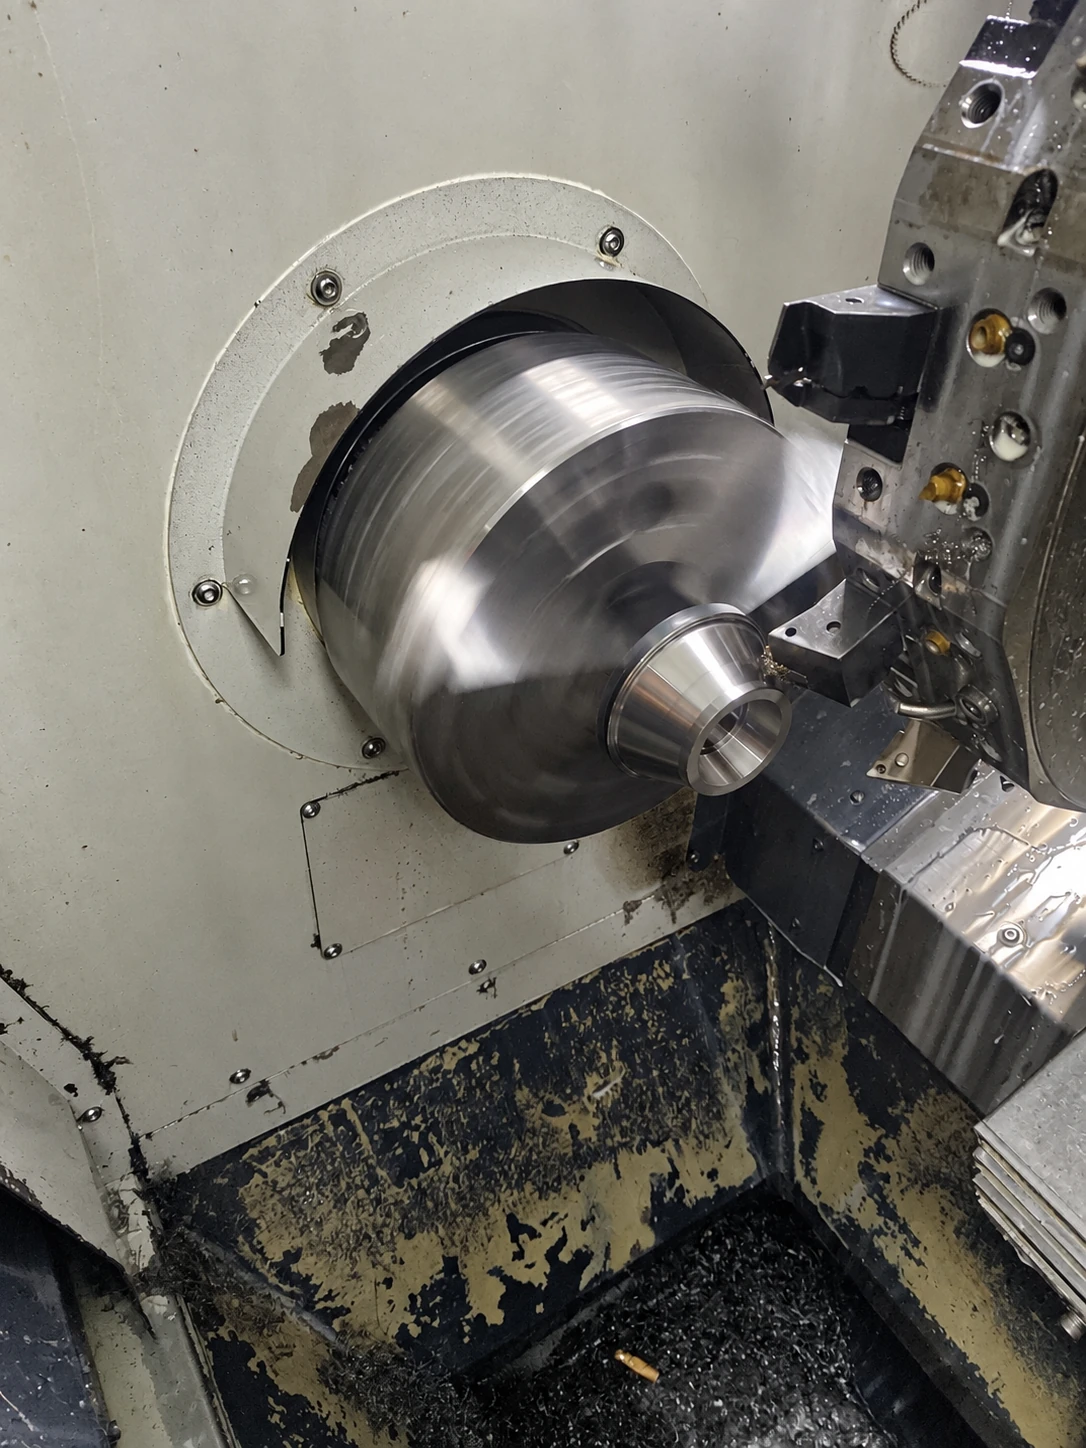
Kühlschmierstoff nach gleichmäßiger Prozessführung beurteilen
Unterbrochenes Hartdrehen rechtfertigt keine pauschale Trocken-oder-nass-Regel. Zeitweilige Benetzung kann die thermischen Wechsel an der Schneide verstärken; manche Bearbeitungen benötigen trotzdem kontrollierte Kühlung oder Spülung. Die Entscheidung hängt von Herstellerhinweisen, Sorte und Schneide, gleichmäßiger Fluidzufuhr, Spanabfuhr und validiertem Prozess ab.
Behandeln Sie „Kühlschmierstoff aus“ und „Kühlschmierstoff zugeben“ als Prozessänderungen, nicht als kleine Einstellungen. Ist Kühlung nötig, dokumentieren Sie die Gleichmäßigkeit der Zufuhr und den beobachteten Spanweg. Unterstützt der Lieferant Trockenbearbeitung, halten Sie dies in der Auswahlakte fest. Gleichzeitiger Wechsel von Fluidzustand, Sorte, Schneide oder Vorschub erschwert die Ergebnisdeutung.
Die Kombination am tatsächlichen unterbrochenen Schnitt validieren
Dokumentieren Sie vor dem Versuch Werkstoff und Härte, Unterbrechungsgeometrie, Plattensorte, Schneidkantenpräparation, Schnittgeschwindigkeit, Vorschub, Schnitttiefe und Kühlschmierstoffzustand. Halten Sie Prüfintervall und Standzeitkriterium konstant. Vergleichen Sie Schneidenschäden und Oberfläche in derselben Versuchsphase, damit eine Messänderung nicht als Leistungsänderung erscheint.
Ändern Sie eine Variable innerhalb der Einsatzgrenzen des gewählten Werkzeugs und wiederholen Sie dieselbe Unterbrechungsgeometrie. Bewahren Sie das Ergebnis nur zusammen mit seinen Bedingungen auf. Ändern sich Unterbrechung, Werkstückabstützung oder Wärmezyklus, validieren Sie die Kombination erneut, bevor Sie das frühere Ergebnis übertragen.
Erkennen, wann PCBN nicht die beste Lösung ist
PCBN ist nicht automatisch die beste Lösung, wenn Unterbrechungsschwere, Steifigkeit, Oberflächenintegritätsrisiko, Toleranz oder Wirtschaftlichkeit keinen zuverlässigen Hartdrehprozess zulassen. Keramik oder zähes Hartmetall, Schleifen, Fräsen sowie Änderungen an Rohteil oder Aufspannung können geeigneter sein. Jede Alternative braucht eigene Prüfungen von Werkstoff, Geometrie, Oberfläche und Fähigkeit; „kein PCBN“ ist noch kein Prozessplan.
Ein belastbarer Versuch beginnt beim Stoßprofil und kombiniert dann eine lieferantenspezifische Sortenrichtung mit Schneidkantenpräparation sowie geprüftem mechanischem und thermischem Aufbau. Ändern Sie eine kontrollierte Variable und speichern Sie das Ergebnis mit der Bauteilakte. Die nächste Entscheidung lässt sich dann auf eine beobachtete Bedingung zurückführen statt auf eine allgemeine CBN-Bezeichnung.